Probleme beim Coil Coating: Beschichtungsaussetzer und unzureichende Farbzufuhr

Wenn eine Coil-Coating-Anlage vereinzelte unbeschichtete Stellen, unterbrochene Nassbänder oder eine während des Betriebs nachlassende Beschichtung aufweist, verfolgen Sie den Lack durch den Applikationsbereich:

Farbbehälter und Farbwanne → Aufnahmerolle → Auftragsrolle → Stahlstreifen

Der Lackfilm muss bei jedem Farbauftrag durchgehend bleiben.

Fehlstellen zeigen sich meist als einzelne, unregelmäßige Bereiche, in denen die Farbe den Streifen nicht erreicht. Farbmangel entwickelt sich oft schleichender. Der Nassfilm wird schmaler, dünner oder fleckig, wenn die Anlage schneller läuft oder der Farbbedarf steigt.

Die hilfreichste Frage ist einfach: An welcher Stelle verschwindet der kontinuierliche Nassfilm erstmals?

Weist die Aufnahmewalze beim Verlassen der Wanne bereits trockene Stellen auf, liegt der Fehler im vorgelagerten Bereich. Bleibt die Aufnahmewalze feucht, bildet sich aber am Applikator ein trockener Streifen, liegt der Fehler zwischen den Walzen. Erreicht der Applikator den Streifen mit einem vollständig benetzten Film, weist der Streifen aber noch unbedeckte Stellen auf, wird das Problem beim letzten Transfer sichtbar.

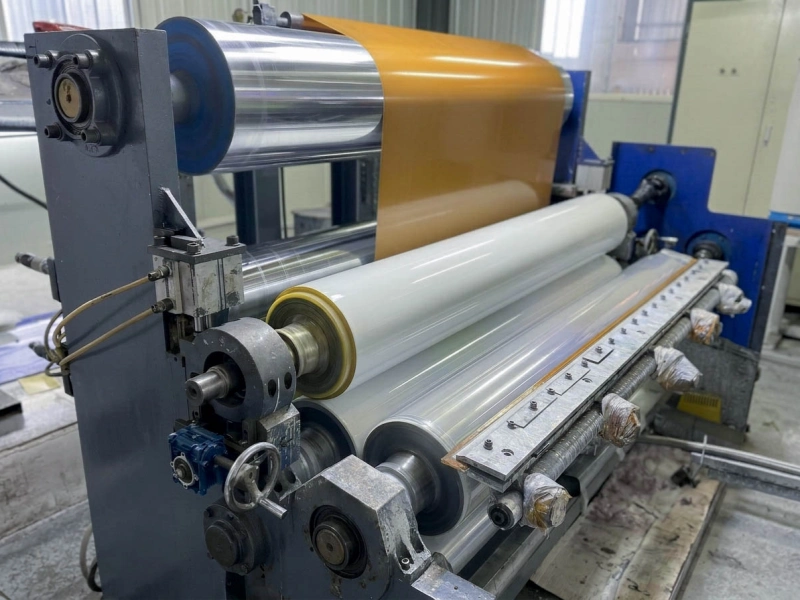
Gummiwalze für Folienkaschieranlage

Wo verliert der Farbfilm erstmals seine Kontinuität?

Transferphase Was sichtbar sein sollte Ein Zeichen dafür, dass der Film kaputt ist Nächste Richtung
Farbvorrat und Farbwanne Stabile Farbverfügbarkeit im gesamten Abholbereich Sinkender Flüssigkeitsstand, ungleichmäßige Flüssigkeitstiefe, Schaum, Luft oder instabile Zirkulation Bestätigen Sie, dass die Lieferung die Abholzone erreicht hat.
Aufnehmrolle Ein durchgehender Nassfilm über die erforderliche Flächenbreite Trockene Inseln, ein zurückweichender Nassrand, Tropfenbildung oder fleckenhafte Benetzung Vergleichen Sie den Zustand der Farbe und die Benetzung der Rolle.
Applikatorrolle Kontinuierlicher Film nach dem Rollen-zu-Rollen-Kontakt Die Aufnahmerolle bleibt feucht, während der Applikator trockene Bereiche erzeugt. Überprüfung der Rollenübertragungs- und Oberflächengeschwindigkeiten
Stahlband Unmittelbar nach dem Auftragen lückenlose Abdeckung Der Applikator bleibt feucht, während der Streifen unbedeckte Stellen zeigt. Vergleichen Sie den Zustand des Streifens und den Applikatorkontakt.

Beobachten Sie die Bedienerseite, die Mitte und die Antriebsseite, sofern die Maschinenanordnung und die Sicherheitsbedingungen dies zulassen. Untersuchen Sie jede Oberfläche unmittelbar vor und nach dem Übergabekontakt.

Dokumentieren Sie das Muster, solange der Fehler vorhanden ist. Eine angehaltene und gereinigte Walze kann normal aussehen, selbst wenn ihr Benetzungs- oder Übertragungsverhalten während der Produktion instabil war.

Die Form des Defekts trägt auch dazu bei, die Richtung zu verengen:

  • Die Unterbrechung bleibt an einer Position quer durch das Web: Vergleichen Sie die Zufuhr, die Walzenoberfläche und den Kontakt an dieser Breitenposition.
  • Die trockene Fläche vergrößert sich während des Laufs: Suchen Sie nach einem Zustand, der sich mit der Zeit, der Geschwindigkeit, dem Farbbedarf oder der Temperatur ändert.
  • Der Sprung wiederholt sich regelmäßig: Prüfen Sie, ob es einer rotierenden Komponente im Verhältnis zur tatsächlichen Arbeitsdrehzahl folgt.
  • Das Muster verschiebt sich nach einer Geschwindigkeitsänderung: Ermitteln Sie, welche Walzenoberfläche sich zuerst verändert.

Kontrollpunkt 1: Erreicht die Farbe die Aufnahmezone konstant?

Eine Farbwanne kann noch ausreichend Farbe enthalten, während die Farbaufnahmezone ungleichmäßig oder unterbrochen mit Farbe versorgt wird.

Beobachten Sie den Flüssigkeitsstand an der Stelle, wo die Aufnahmerolle in die Wanne eintritt oder sie verlässt. Der durchschnittliche Flüssigkeitsstand in der Wanne mag akzeptabel erscheinen, während ein Ende der Rolle bereits an Feuchtigkeit verliert. Rückfluss, Schaumbildung, ungleichmäßige Zirkulation oder ein verengter Zufuhrweg können eine Seite beeinträchtigen, bevor der Rest der Rolle betroffen ist.

Ein typisches Hungermuster könnte sich folgendermaßen entwickeln:

  1. Die Netzabdeckung ist beim Start normal.
  2. Eine Kante des nassen Films auf der Aufnahmerolle beginnt sich nach innen zu bewegen.
  3. Der entsprechende Streifenbereich wird schwach oder teilweise unbeschichtet.
  4. Durch die Wiederherstellung der Farbverfügbarkeit wird der nasse Bereich wiederhergestellt.

Schaum kann ein unregelmäßiges Auftragungsmuster erzeugen. Lufteinschlüsse unterbrechen die Aufnahme kurzzeitig und hinterlassen vereinzelte trockene Stellen, die später als unregelmäßige Fehlstellen im Streifen sichtbar werden.

Nützliche Beobachtungen in dieser Phase sind:

  • ob sich der Füllstand der Pfanne ändert, wenn der Defekt auftritt;
  • ob eine Seite der Aufnahmerolle zuerst trocknet;
  • ob Schaum oder Luft den Ansaugbereich erreicht;
  • ob der nasse Bereich nach Wiederherstellung der Zirkulation oder der Wasserversorgung wieder zurückkehrt;
  • ob das Problem früher nach der Beschleunigung der Linie auftritt.

Wenn der Zustand der Farbwanne und die Benetzung des Lackauftrags stabil bleiben, der Film aber erst bei höheren Geschwindigkeiten reißt, sollten die tatsächlichen Walzengeschwindigkeiten, die Lacktemperatur und die Viskosität (sofern verfügbar) erfasst werden. Der Lack reagiert möglicherweise unter den neuen Betriebsbedingungen anders. Das Produktionsteam und der Lacklieferant sollten dies bestätigen, bevor die Walzenspezifikation geändert wird.

Für eine Entscheidung im Zusammenhang mit Walzen sind die in dieser Phase benötigten Ergebnisse begrenzt: War der Nassfilm bereits vor dem Kontakt mit der nächsten Walze aufgerissen?

Prüfpunkt 2: Ist die Pfanne nach dem Abrollen vollständig durchnässt?

Eine Aufnahmerolle kann sich durch die Farbe drehen und trotzdem einen unvollständigen Farbfilm in der Farbwanne hinterlassen.

Beobachten Sie die Oberfläche unmittelbar nach dem Entstehen. Die erste trockene Stelle liefert in der Regel nützlichere Informationen als die letzte kahle Stelle auf dem Streifen.

Ein trockener Bereich, der an einer Stelle bleibt

Wenn dieselbe Stelle auf der Walzenoberfläche wiederholt trocken wird, vergleichen Sie diese Stelle mit der umgebenden Oberfläche.

Suchen:

  • eingetrocknete Farbe oder Reinigungsrückstände;
  • ein glasiertes oder poliertes Band;
  • Kratzer oder feine Oberflächenbeschädigungen;
  • ungleichmäßiger Verschleiß;
  • eine lokale Veränderung der Textur;
  • Schwellung, Erweichung oder Verhärtung im betroffenen Bereich.

Die Reinigung kann als kurzer Vergleich dienen. Wenn die Fläche nach der Reinigung gleichmäßig feucht wird, aber innerhalb kurzer Zeit wieder austrocknet, beobachten Sie, wie schnell sie wieder trocken wird und was die Oberfläche berührt, bevor sie wieder trocken wird.

Eine kontinuierliche Verschmutzungsquelle und eine dauerhaft veränderte Gummioberfläche können auf den ersten Blick ähnlich aussehen. Ihr Verhalten nach der Reinigung ist jedoch oft unterschiedlich.

Eine feuchte Kante, die sich allmählich nach innen bewegt

Eine feuchte Grenzfläche, die langsam zurückweicht, ist eher mit begrenzter Farbverfügbarkeit vereinbar als ein einzelner, fester Oberflächenfehler.

Die Farbrolle kann an den Stellen, an denen die Farbzufuhr sie erreicht, weiterhin normal Farbe aufnehmen. Die nutzbare Filmschicht deckt jedoch nicht mehr die erforderliche Flächenbreite ab.

Vergleichen Sie dieses Muster mit dem Pfannenpegel, der Zirkulation, der Bandgeschwindigkeit und dem Zustand an derselben Kante des Bandes.

Tropfenbildung und fleckenartige Benetzung

Wiederholte Farbtropfen, separate nasse Bereiche oder scharf abgegrenzte nasse und trockene Zonen deuten darauf hin, dass sich die Farbe von Teilen der Walzenoberfläche ablöst.

Ein sinnvoller Vergleich ist der zwischen:

  • den Zustand des Lacks;
  • Verunreinigungen oder Reinigungsrückstände;
  • die aktuelle Walzenoberfläche;
  • das Ergebnis unmittelbar nach der Reinigung;
  • jegliche kürzliche Änderung bei Farbe, Reinigungsmittel oder Farbrolle.

Manche Beschichtungsanlagen verwenden eine separate Dosierwalze. Ihre Position variiert je nach Maschinenkonstruktion. Platzieren Sie diese Messwalze an der entsprechenden Stelle in der Transferkette und vergleichen Sie dann den Film unmittelbar davor und danach.

Wenn der Film vor dem Dosierwalze Wenn der Kontakt erst nach dem Kontakt abbricht, ist der Messkontakt der erste bestätigte Bruch. Falls er bereits vorher abgebrochen ist, muss die Versorgung und die Benetzung des Abnehmers fortgesetzt werden.

Beurteilen Sie die Farbwalze, während sie die Farbe in Produktionsgeschwindigkeit transportiert. Eine angehaltene und frisch gereinigte Oberfläche kann nicht zeigen, wie sie sich während des Laufs verhält.

Bruchstelle 3: Reißt der Film zwischen der Aufnahmerolle und der Applikatorrolle?

Die Aufnahmewalze kann vollständig nass bleiben, während der Applikator den Walzenkontakt mit einem trockenen Streifen oder getrennten trockenen Bereichen unterbricht.

Betrachten Sie beide Oberflächen in der Nähe des Kontakts:

  • Ist die Aufnahmerolle unmittelbar vor dem Kontakt nass?
  • Ist der Applikator unmittelbar nach dem Kontakt nass?
  • Bleibt der trockene Bereich in einer bestimmten Position quer zur Bahn?
  • Bewegt es sich oder verschwindet es, wenn sich das Geschwindigkeitsverhältnis ändert?

Wenn der Aufnahmefilm intakt bleibt und der Applikatorfilm unmittelbar nach dem Kontakt reißt, ist der Rollentransfer der erste bestätigte Fehlerpunkt.

Vergleiche die Oberflächengeschwindigkeit, nicht nur die Drehzahl.

Messen Sie nach Möglichkeit die Oberflächengeschwindigkeit. Walzen mit unterschiedlichen Durchmessern können mit unterschiedlichen Drehzahlen laufen, während sich ihre Oberflächen mit ähnlichen Geschwindigkeiten bewegen.

Der nützliche Nachweis ist die sichtbare Reaktion des Nassfilms.

Beispielsweise kann die Aufnahmerolle nach der Beschleunigung der Filmbahn vollständig nass bleiben, während auf der Antriebsseite des Applikators ein trockener Streifen sichtbar ist. Falls der Film nach Wiederherstellung des vorherigen Geschwindigkeitsverhältnisses wieder Kontakt aufnimmt, sollte der Transferkontakt genauer untersucht werden.

Eine Geschwindigkeitsänderung, die keine sichtbare Veränderung auf beiden Rollen hervorruft, bestätigt diesen Wendepunkt nicht.

Folgen Sie der Position des trockenen Bandes

Ein trockenes Band, das zur gleichen Querposition zurückkehrt, sollte lokal verglichen werden.

Schau dir Folgendes an:

  • der Film, der in diese Position gelangt;
  • die Applikatoroberfläche, die den Kontakt verlässt;
  • sichtbare Abnutzung oder Oberflächenveränderung;
  • ob der Kontakt über diese Breitenposition gleichmäßig ist;
  • unabhängig davon, ob das Problem nach dem Schleifen, Neubeziehen, Austauschen oder Wiedereinbauen auftrat.

Die Hauptrollenposition, die diese Stufe stützt, wird im Folgenden behandelt. Übertragungswalzen. Den umfassenderen Abschnitt über Beschichtungen, einschließlich Nasskontakt, Träger- und Applikationspositionen, finden Sie unter Walzen für Beschichtungs- und Kaschieranlagen.

Die Materialauswahl erfolgt erst, nachdem der Bruch mit der Walze in Verbindung gebracht wurde. Die tatsächliche Farbe, das Lösungsmittel, die Reinigungsflüssigkeit, die Temperatur, der Zustand der aktuellen Beschichtung und die Vorgeschichte der Walze bieten einen besseren Ausgangspunkt als eine allgemeine Gummibezeichnung.

Für viele allgemeine Beschichtungen, Öle und industrielle Flüssigkeitskontakte, NBR-/Nitrilkautschukwalzen Dies kann eine erste Orientierungshilfe sein. Ausgewählte Positionen, die mit stärkeren Lösungsmitteln, Hitze, Öl oder Chemikalien in Kontakt kommen, können eine... FKM Gummiwalze Rezension.

Zwei Abdeckungen, die unter der gleichen Materialbezeichnung beschrieben werden, können sich aufgrund der Richtung der Mischung, der Verklebung, der Aushärtung, des Schleifens, der Oberflächenbeschaffenheit und des tatsächlichen Arbeitskontakts dennoch unterschiedlich verhalten.

Prüfpunkt 4: Bleibt der Applikator feucht, während der Streifen unbedeckt bleibt?

Wenn der Applikator den Streifen mit einem vollständig benetzten Film erreicht, der Streifen aber noch unbenetzte Stellen aufweist, tritt der erste Bruch beim letzten Übertragungsvorgang auf.

Betrachten Sie drei Punkte nacheinander:

  1. den Applikator unmittelbar vor dem Kontakt mit dem Streifen;
  2. den Streifen unmittelbar nach dem Aufkleben;
  3. den Applikator, nachdem er den Streifen verlassen hat.

Wenn der Applikator nass in den Kontaktbereich eintritt und nach dem Verlassen noch Farbe im nicht bearbeiteten Bereich vorhanden ist, hat der Streifen die Farbe nicht ordnungsgemäß aufgenommen.

Wann der Zustand des Strips Aufmerksamkeit verdient

Einströmendes Öl, Vorbehandlungsrückstände, Verunreinigungen, Oberflächenbeschädigungen, lokale Temperaturunterschiede und eine instabile Streifenform können den Transfer beeinträchtigen.

Die Stripseite verdient Beachtung, wenn:

  • Der Applikatorfilm bleibt gleichmäßig;
  • Der Defekt ist auf eine bestimmte Spule, Materialcharge oder Vorbehandlungsbedingung zurückzuführen;
  • Die freie Fläche bleibt auf einer Fahrspur.;
  • Änderungen des Applikatorkontakts haben nur geringe Auswirkungen;
  • Der Defekt folgt nicht der Rollenrotation.

Eine abgehobene oder instabile Streifenkante kann auch zu einem Deckungsverlust führen, bevor es zu einem offensichtlichen Handhabungsproblem kommt.

Diese Schilder sollten bei den Produktions-, Vorbehandlungs- und Lackierteams verbleiben. Ein Austausch der Gummiabdeckung behebt keinen Mangel an den eingehenden Streifen.

Wenn der Applikatorkontakt zum stärkeren Hinweis wird

Der Kontakt mit dem Anwender wird relevanter, wenn:

  • Der Defekt ändert sich unmittelbar nach der Anpassung der Walzenposition oder der Belastung;
  • Eine Seite reagiert anders als der Rest der Breite;
  • Der Applikator bleibt auch nach dem Verlassen der nicht behandelten Stelle feucht;
  • Das Problem tritt nach dem Einbau, Schleifen, Lagerarbeiten oder der Wiedermontage der Walzen auf;
  • Eine Streifenspur entspricht einem sichtbaren Unterschied auf der Applikatorfläche.

Ein regelmäßiger Wiederholungsabstand liefert einen weiteren Hinweis. Vergleichen Sie den Abstand zwischen Defekten mit einer Applikatorumdrehung bei der tatsächlichen Applikator-Band-Geschwindigkeit.

Bewegen sich die beiden Oberflächen mit unterschiedlichen Geschwindigkeiten, sollte die Wiederholungsstrecke auf dem Band nicht allein mit dem Umfang der blanken Walze verglichen werden. Ein bestätigtes Ein-Umdrehungs-Muster macht eine bestimmte Winkelposition auf der Walze überprüfenswert, um lokale Oberflächenabweichungen, Montagefehler, Lagerbewegungen, Rundlauffehler oder exzentrische Rotation festzustellen.

Sorgen Sie dafür, dass nahegelegene Beschichtungsfehler in ihren eigenen Bahnen bleiben:

Beim Auslassen und Verhungern sollte man sich weiterhin mit der Frage der Kontinuität auseinandersetzen: Stand unmittelbar vor der endgültigen Übertragung ein vollständiger Nassfilm zur Verfügung?

Was ändert sich nach einer Anpassung der Geschwindigkeit oder der Farbzufuhr?

Was geschieht während des Prozesses? Stärkste Richtung
Der Bereich, in dem die Seile nass werden, verringert sich mit steigender Bandgeschwindigkeit. Farbzufuhr oder Anfeuchten der Farbaufnahme
Die Aufnahme bleibt feucht, aber der Applikator trocknet nach einem Geschwindigkeitswechsel. Transfer von der Abholung zum Applikator
Der Applikator bleibt feucht, aber die Streifenabdeckung ändert sich in Abhängigkeit von Kontakt oder Geschwindigkeit. Applikator-zu-Streifen-Übertragung
Die Abdeckung ist wiederhergestellt, sobald die Wasserzufuhr oder die Zirkulation in der Wanne wiederhergestellt ist. Farbvorrat und Farbwanne
Durch die Reinigung wird ein Bereich kurzzeitig wiederhergestellt, dann kehrt dieselbe trockene Stelle zurück. fortbestehende Kontamination oder lokale Walzenoberflächenänderung

Eine allgemeine Feststellung wie “Das Springen wird bei höheren Geschwindigkeiten schlimmer” gibt wenig Aufschluss.

Ein aussagekräftigerer Datensatz wäre:

Der auf der Antriebsseite angebrachte Film verschwindet, sobald die Linie beschleunigt, während die Aufnahmewalze vollständig nass bleibt.

Diese Aussage kennzeichnet die erste sichtbare Unterbrechung zwischen zwei bestimmten Oberflächen.

Sofern die Produktion es zulässt, sollte jeweils nur eine Hauptbedingung geändert werden. Gleichzeitige Änderungen der Farbzufuhr, der Viskosität, der Walzengeschwindigkeit und des Applikatorkontakts können die Deckkraft verbessern, ohne dass ersichtlich wird, welcher Teil der Übertragungskette instabil war.

Wann lohnt sich ein genauerer Blick auf die Walze?

Eine genauere Walzenprüfung ist gerechtfertigt, wenn der Nassfilmriss auf eine Walzenfläche, einen Transferkontakt oder einen Applikatorkontakt folgt.

Starke Anzeichen im Zusammenhang mit Walzen sind:

  • Derselbe Bereich auf der Walzenoberfläche verliert wiederholt die Benetzung;
  • Durch die Reinigung verbessert sich der Zustand der Stelle kurzzeitig, dann kehrt dasselbe trockene Muster zurück;
  • Änderungen der Deckkraft nach Walzenwechsel, Neubezug oder Schleifen;
  • Der Einband wirkt glasig, aufgequollen, weich, verhärtet, beschädigt oder ungleichmäßig abgenutzt;
  • Der Applikator bleibt feucht, während eine Streifenbahn nicht mehr bedeckt ist;
  • Fehler reagiert direkt auf Walzenposition oder Kontaktkorrektur;
  • Ein sich wiederholendes Muster ergibt sich nach einer Walzenumdrehung bei der tatsächlichen Arbeitsgeschwindigkeit.

Ein Standardaustausch kann unkompliziert sein. Wenn die vorherige Walze lange Zeit einwandfrei lief, reichen Zeichnung, Maße, bekannte Härte, Walzenposition und Fotos der alten Walze möglicherweise schon für ein Angebot oder eine Produktionsbestätigung aus.

Bei wiederholten Fehlern sind detailliertere Angaben erforderlich. Lack und Reinigungsmittel, Polierrichtung, Haftung, Deckschichtzustand, Schleifen, Oberflächenbeschaffenheit, Rundlauf und Kontaktstabilität sollten gemeinsam betrachtet werden.

Wolorin ist für den Walzen-bezogenen Teil des Projekts zuständig. QUALITÄTSKONTROLLE & PRÜFUNG Das Verfahren unterstützt die Überprüfung von Abmessungen, Härte, Oberflächenbeschaffenheit und Laufgenauigkeit von kundenspezifischen und Ersatzwalzen. Lackrezeptur, Vorbehandlung, Umwälzanlagen und die komplette Liniensteuerung fallen nicht in diesen Anwendungsbereich.

Fünf Schallplatten, die helfen, den Bruch zu finden

  1. Fehlerform und Startzeit Dokumentieren Sie einzelne Fehlstellen, sich ausweitende unbedeckte Bereiche, Kantenverluste oder allmähliche, flächige Unterdeckung. Geben Sie an, ob das Problem in der Deck- oder Rückseite auftritt, und vermerken Sie die Art der Farbe.
  2. Versorgungszustand bei Auftreten des Defekts Notieren Sie, sofern verfügbar, den Füllstand der Auffangwanne, die Zirkulation, den Filtrationszustand, den Rückfluss, die Schaumbildung sowie die Viskosität oder die Temperatur.
  3. Tatsächliche Oberflächengeschwindigkeiten Erfassen Sie die Geschwindigkeiten der Aufnahmewalze, der Applikatorwalze und der Produktionslinie. Geben Sie dabei die Arbeitsgeschwindigkeitsverhältnisse anstelle der reinen Drehzahl (U/min) an.
  4. Der erste Verlust der Nassfilmkontinuität Ermitteln Sie die erste Rollen- oder Kontaktstelle, an der der Film trocken, schmal, gerissen oder instabil wird.
  5. Die unmittelbare Reaktion auf eine kontrollierte Änderung Notieren Sie, was nach der Wiederherstellung der Stromversorgung, der Reinigung einer Oberfläche, der Änderung eines Drehzahlverhältnisses oder der Durchführung einer Kontaktjustierung geschieht.

Diese Aufzeichnungen helfen dabei, ein Problem mit der vorgelagerten Beschichtung von einem Problem im Zusammenhang mit der Walze zu unterscheiden, bevor die Ersatzspezifikation geändert wird.

Verwandte Ressourcen für Walzen- und Bandbeschichtung

Wie Wolorin Sonderanfertigungen und Ersatzwalzenprojekte abwickelt

Angebot anfordern

Falls Sie bereits Zeichnungen, Muster, eine vorhandene Walze oder aktuelle Spezifikationen besitzen, können Sie diese direkt für ein Angebot einsenden. Sollten die Informationen noch unvollständig sein, geben Sie bitte zunächst die Walzenposition, die Betriebstemperatur, das Kontaktmaterial, die Oberflächenanforderungen und die Problemstellung an.