Gummiwalzen für Wellpappe und Kartonverarbeitung

Kundenspezifische gummierte Walzen für Wellpappenproduktion, Bogenzuführung, Flexodruck und Kartonverarbeitung.

Wolorin fertigt und liefert kundenspezifische industrielle Gummiwalzen für Neuanlagen und Ersatzprojekte. In Wellpappenanwendungen muss der Bezug sowohl zur Maschine als auch zum verarbeiteten Material passen. Zuführwalzen benötigen zuverlässigen Grip, ohne die Wellenstruktur zu beschädigen; Antriebswalzen, druckbezogene Walzen und Kompressionspositionen haben jeweils eigene Kontaktanforderungen.

Wir fertigen Walzen passend zu vorhandenen Abmessungen, Bezugsspezifikationen, Oberflächengüten und Wellenanordnungen. Änderungen an Werkstoff oder Konstruktion können ebenfalls geprüft werden, wenn an der ursprünglichen Walze ein bestätigtes Leistungsproblem vorliegt.

Ein Foto der vorhandenen Walze, eine Zeichnung, das Maschinenmodell oder Grundmaße reichen aus, um die Abstimmung zu beginnen.
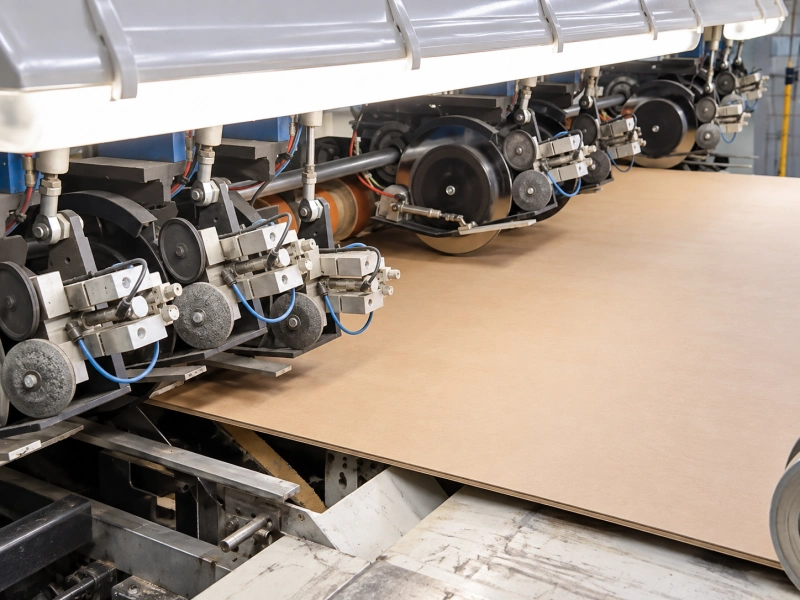
Wellpappen-Produktionslinie mit Gummiwalzen

Gummiwalzen in Wellpappenproduktion und Kartonverarbeitung

Gummierte Walzen übernehmen unterschiedliche Aufgaben, während Papier zu Wellpappe verarbeitet und die fertigen Bögen anschließend zu Kartons weiterverarbeitet werden.

Im Corrugator verwenden bestimmte Double-Facer-Anlagen gummierte Antriebswalzen zum Bewegen der Fördergurte. Bei der Kartonverarbeitung führen gummierte Zuführwalzen die Bögen in Printer-Slotter oder andere Bearbeitungseinheiten ein. Auch ausgewählte Flexodruck- und Faltklebemaschinen verwenden gummierte Walzen.

Die wichtigsten Anwendungen umfassen:

Walzenposition Anwendung Hauptanforderungen
Double-Facer-Antriebswalze Treibt den Fördergurt an, der die Wellpappe transportiert Gurttraktion, Bezugsverschleiß, Walzenprofil
Zuführwalze für Wellpappkartons Führt Bögen in Druck- und Verarbeitungsmaschinen ein Grip, Bogenausrichtung, Schutz der Wellenstruktur
Gummierte Flexo-Abstreifwalze Arbeitet in geeigneten Farbdosiersystemen Oberflächengüte, Walzenprofil, Farbverträglichkeit
Zuführ- oder Kompressionswalze in Faltklebemaschinen Führt Zuschnitte ein oder stellt Kontakt an Klebenähten her Bezugsgeometrie, Kontaktbreite, Oberflächenzustand

Die Maschinenkonstruktion bestimmt, welche Positionen tatsächlich gummiert sind.

Wellpappenwalzen, die die Wellen formen, besitzen üblicherweise metallische Arbeitsflächen. Viele Leimauftrags- und Dosierwalzen für Stärkeklebstoff sind ebenfalls metallisch ausgeführt. Keramische Rasterwalzen und austauschbare Ambossdecken für Stanzanlagen sind separate Produkttypen.

Bei einem Ersatzprojekt helfen Maschinenmodell und Originalbauteil zu bestimmen, ob eine komplette gummierte Walze oder ein anderes Teil benötigt wird.

Wie die Wellpappenkonstruktion den Walzenkontakt beeinflusst

Wellpappe besteht aus einer gewellten Papierlage zwischen flachen Deckpapieren. Die Wellen sorgen für Dicke und strukturelle Stabilität, können sich unter zu hoher Kontaktbelastung jedoch verformen.

Das Verhalten hängt von der Konstruktion ab. Einwellige Wellpappe besitzt eine Wellenlage zwischen zwei Deckpapieren. Doppelwellige Wellpappe kombiniert zwei Wellenlagen mit drei Deckpapieren. Papiersorte, Wellenprofil und Fertigdicke führen zu weiteren Unterschieden.

Referenzwerte der europäischen Wellpappenindustrie zeigen die Größenordnung:

  • C-Welle: ungefähr 3.6 mm Wellenhöhe und 130 Wellen pro Meter.
  • B-Welle: ungefähr 2.4 mm Wellenhöhe und 150 Wellen pro Meter.
  • E-Welle: ungefähr 1.2 mm Wellenhöhe und 290 Wellen pro Meter.

Diese Werte beziehen sich auf die Wellengeometrie ohne Deckpapiere. Fertigdicke und Druckfestigkeit hängen außerdem vom Papieraufbau ab.

Dies ist relevant, wenn ein Kartonwerk unterschiedliche Wellpappensorten auf derselben Maschine verarbeitet.

Eine Zuführwalze, die mit einer Sorte zuverlässig arbeitet, kann bei veränderter Plattendicke, Deckpapier- oder Wellenkonstruktion andere Maschineneinstellungen benötigen. Derselbe Kontaktdruck kann bei einer anderen Sorte ein anderes Zuführverhalten oder Druckmarken erzeugen.

Für Ersatzprojekte ist deshalb die tatsächlich verarbeitete Sortenbandbreite hilfreich, insbesondere wenn eine bestimmte Sorte zu Rutschen oder Druckspuren neigt.

Der Bezug muss den erforderlichen Zuführkontakt sicherstellen, ohne die Wellenstruktur unnötig zu belasten.

Zuführwalzen für Wellpappkartons: Grip und Materialschutz

Zuführwalzen bringen Wellpappenbögen in Flexodruckmaschinen, Slotter und andere Verarbeitungsanlagen.

Eine gleichmäßige Zuführung hilft, jeden Bogen in der richtigen Position und zum richtigen Zeitpunkt einzuführen. Wird der Grip ungleichmäßig, kann der Bogen rutschen, schräg einlaufen oder den nächsten Abschnitt ungleichmäßig erreichen.

Eine häufige Reaktion auf schlechte Zuführung ist eine Erhöhung des Kontaktdrucks. Dadurch kann sich die Bewegung verbessern; gleichzeitig kann die zusätzliche Kompression die Wellenhöhe reduzieren oder Spuren auf dem Deckpapier hinterlassen.

Benötigt eine Maschine für dieselbe Wellpappensorte zunehmend mehr Druck, sollten Verschleiß oder Veränderungen im Zuführkontakt geprüft werden.

Obere Gummizuführwalzen und untere Zugwalzen

Einige Wellpappen-Flexodruckmaschinen verwenden eine obere gummierte Zuführwalze gegen eine untere gerändelte Stahlzugwalze.

Der obere Gummibezug stellt einen nachgiebigen Kontakt her. Die profilierte Oberfläche der unteren Walze hilft, den Bogen in den Druckbereich einzuziehen.

Beide Oberflächen arbeiten zusammen. Eine verschlissene obere Walze kann wirksamen Grip verlieren; beschädigte Rändelung, Korrosion oder angetrocknete Farbe auf der unteren Stahlwalze können den Bogentransport ebenfalls beeinträchtigen.

Spezialisierte Walzenhersteller dokumentieren diese gepaarte Anordnung und bieten dafür unterschiedliche Gummi-Zuführwalzenkonstruktionen an.

Beim Ersatz der oberen Gummizuführwalze sollte deshalb auch die untere Walze geprüft werden. Eine intakte untere Walze kann weiterverwendet werden; eine beschädigte kann die Leistung des neuen Bezugs beeinträchtigen.

Härte und Oberflächenprofil

Die Gummihärte beeinflusst, wie sich der Bezug unter Druck verformt. Auch Bezugsdicke und Walzenkonstruktion wirken auf den Kontakt.

Einige Wellpappen-Zuführwalzen besitzen gerillte oder strukturierte Oberflächen. Das Muster bestimmt, wie der Gummi mit dem Karton und der Gegenwalze in Kontakt kommt.

Originale Rillenabmessungen, Oberflächengüte und Härte sind deshalb wichtige Referenzen für den Ersatz.

Sowohl einlagige als auch zweihärtige Gummierungen werden in Zuführsystemen für Wellpappe eingesetzt. Die geeignete Konstruktion hängt von ursprünglicher Ausführung und Betriebsanforderung ab.

Eine andere Gummimischung oder Oberflächenstruktur kann sinnvoll sein, wenn an der vorhandenen Walze ein eindeutig identifiziertes Problem vorliegt. Hat die Walze zuverlässig funktioniert, ist die Reproduktion der bewährten Spezifikation in der Regel der Ausgangspunkt.

Arbeitsdurchmesser und ungleichmäßiger Verschleiß

Eine Zuführwalze kann Leistung verlieren, bevor der Bezug vollständig verschlissen ist.

Wiederholter Kontakt auf einem begrenzten Teil der Ballenlänge kann ein Verschleißband erzeugen. Der wirksame Durchmesser sinkt lokal und der Kontakt über die Kartonbreite wird ungleichmäßig.

Dies ist besonders relevant, wenn die Maschine wiederholt Bögen ähnlicher Breite verarbeitet und immer dieselben Walzenbereiche den größten Kontakt übernehmen.

Ein Ersatz sollte spezifizierten Arbeitsdurchmesser und Oberflächenprofil sowie die ursprünglichen Wellen- und Einbaumaße wiederherstellen.

Weitere Informationen zu kontrolliertem Grip und Materialtransport finden Sie unter Zugwalzen.

Gummierte Antriebswalzen für Double Facer

Bestimmte Double-Facer-Maschinen verwenden gummierte Antriebswalzen, um die Fördergurte anzutreiben, welche die Wellpappe transportieren.

Der Gummibezug arbeitet gegen den Gurt. Die Anforderungen unterscheiden sich deshalb von einer Zuführwalze, die direkt mit der Wellpappe in Kontakt steht.

Arbeitsdurchmesser, Oberflächenprofil, Zustand des Bezugs und Wellenanordnung beeinflussen den Antriebskontakt.

Ein verschlissener oder beschädigter Bezug kann zu Gurtschlupf beitragen. Ungleichmäßiger Verschleiß kann den Kontakt über die Ballenlänge ebenfalls verändern.

Gurtverschleiß, Spannung und Ausrichtung können ähnliche Symptome verursachen. Diese Punkte sollten geprüft werden, bevor eine ansonsten funktionsfähige Antriebswalze ersetzt wird.

Für den Ersatz dienen Originalzeichnung, Walzenabmessungen, Bezugsspezifikation und der zugehörige Gurt als Fertigungsreferenz.

Verwandtes Produkt: Antriebswalzen.
Kraftpapier-Abwicklungssystem

Gummierte Abstreifwalzen für den Wellpappen-Flexodruck

Einige Flexodruckmaschinen für Wellpappe verwenden gummierte Abstreifwalzen in ihren Farbdosiersystemen.

Die Gummioberfläche arbeitet gegen eine benachbarte Walze und hält den erforderlichen Abstreifkontakt aufrecht. Ihr Zustand beeinflusst, wie gleichmäßig Farbe dosiert und übertragen wird.

Oberflächenschäden, ungleichmäßiger Verschleiß oder Veränderungen des Bezugs können diesen Kontakt verändern.

Drei Spezifikationsbereiche sind beim Ersatz besonders wichtig.

Walzenprofil

Je nach Maschine kann die ursprüngliche Walze parallel oder ballig ausgeführt sein.

Eine verschlissene oder gequollene Walze besitzt möglicherweise nicht mehr ihre ursprüngliche Geometrie. In diesem Fall sind Zeichnung, frühere Fertigungsaufzeichnungen oder ein unbeschädigter Referenzbereich eine bessere Basis als Messungen an der beschädigten Oberfläche allein.

Oberflächengüte

Die Arbeitsoberfläche muss entsprechend den Anforderungen des ursprünglichen Farbdosiersystems bearbeitet sein.

Beschädigungen, Verunreinigungen oder ungleichmäßiges Schleifen können den Kontakt mit der Gegenwalze verändern. Die erforderliche Oberflächengüte sollte aus der vorhandenen Spezifikation übernommen werden.

Verträglichkeit mit Farbe und Reinigungsmitteln

Die Gummimischung muss zur tatsächlichen Farbformulierung, zu Reinigungschemikalien, Temperatur und Expositionsbedingungen passen.

Ein ungeeigneter Bezug kann bei wiederholtem Kontakt mit diesen Medien quellen, weich werden oder reißen.

Die Ersatzspezifikation sollte deshalb, soweit bekannt, Farbsystem und Reinigungsprodukte enthalten, insbesondere wenn die alte Walze chemisch geschädigt wurde.

Zuführ- und Kompressionswalzen für Faltklebemaschinen

Ausgewählte Faltklebemaschinen verwenden gummierte Zuführwalzen, um Kartonzuschnitte einzuführen, sowie Kompressionswalzen, um im Bereich der Klebenähte Kontakt herzustellen.

Die Zuführposition benötigt genügend Grip für einen gleichmäßigen Transport. Verschleiß oder Verschmutzung des Bezugs können zu Rutschen oder unregelmäßiger Zuführung beitragen.

An der Kompressionsposition sind Kontaktbreite, Oberflächenzustand und Walzengeometrie besonders wichtig.

Lokaler Verschleiß kann den Kontakt an der Klebenaht verändern. Klebstoffrückstände auf der Gummioberfläche können ebenfalls den Kontakt beeinflussen oder Spuren auf dem Karton hinterlassen.

Ein Ersatz sollte ursprünglichen Arbeitsdurchmesser, Bezugsgeometrie, Ballenlänge und Einbauanordnung übernehmen. Kommt der Bezug mit Klebstoff oder Reinigungsflüssigkeiten in Berührung, müssen diese Medien bei der Prüfung der Gummimischung berücksichtigt werden.

Probleme an der Naht können auch durch Klebstoffauftrag, Faltausrichtung oder Aushärtungsbedingungen entstehen. Ein Walzenersatz ist dann relevant, wenn Gummibezug oder Kontaktgeometrie zum Problem beitragen.

Weitere Informationen finden Sie unter Andruckwalzen.

Bezugswerkstoffe und Ersatzspezifikationen

Der ursprüngliche Bezug ist bei routinemäßigen Ersatzprojekten eine wichtige Referenz, insbesondere wenn er zuverlässig gearbeitet hat.

Hat die vorhandene Walze vorzeitigen Verschleiß, Quellung, Rissbildung oder ein anderes bestätigtes Bezugsproblem gezeigt, kann eine Änderung von Werkstoff oder Konstruktion erforderlich sein.

Gummimaterialien

Polyurethan-Gummiwalzen können für geeignete Zuführ- und Transportpositionen in Betracht kommen, wenn Abriebfestigkeit wichtig ist.

Die gewählte PU-Mischung muss zugleich das erforderliche Kontaktverhalten unter Betriebsbelastung gewährleisten.

NBR-/Nitril-Gummiwalzen können für bestimmte industrielle und farbberührte Anwendungen geeignet sein. Entscheidend sind die konkrete Gummimischung sowie ihre Verträglichkeit mit Farbe, Reinigungschemikalien und anderen Kontaktmedien.

Je nach Originalspezifikation oder Betriebsbedingungen können andere Gummimischungen erforderlich sein.

Abmessungen und Oberflächenanforderungen

Eine Ersatzspezifikation sollte Arbeitsdurchmesser, Gummiballenlänge, Bezugsdicke und Wellenabmessungen festlegen.

Je nach Position müssen auch ursprüngliches Rillenprofil, Oberflächengüte, Balligkeit, Rundlauf und Maßtoleranzen reproduziert werden.

Zwei Walzen mit demselben Außendurchmesser können sich unterschiedlich verhalten, wenn Bezugsdicke, Kerngeometrie oder Oberflächenprofil voneinander abweichen.

Für einen direkten Ersatz sind vorhandene Zeichnung oder eine geeignete Referenzwalze eine praktische Fertigungsbasis. Änderungen an der ursprünglichen Konstruktion sollten ein klar identifiziertes Erfordernis adressieren.

Wann eine Wellpappen-Gummiwalze geprüft werden sollte

Veränderungen in der Produktion gehen nicht immer von der Gummiwalze aus. Der Ort, an dem ein Problem erstmals erscheint, sowie Zustand und Kontaktfläche helfen, die Untersuchung einzugrenzen.

Bögen beginnen zu rutschen oder laufen schräg ein

Ungleichmäßiger Verschleiß der Zuführwalze, Oberflächenschäden oder ein veränderter Arbeitsdurchmesser können den Grip beeinflussen.

Gegenwalze, Zuführausrichtung und Zustand der Wellpappe können ähnliche Symptome verursachen. Ein Verschleißbild, das zum betroffenen Zuführbereich passt, macht die Gummiwalze relevanter für die Untersuchung.

Nach einer Kontaktposition entstehen Druckmarken

Lokaler Bezugsverschleiß, falsche Abmessungen oder zu hoher Kontaktdruck können zu Markierungen oder Wellenbeschädigung beitragen.

Auch Zustand der Wellpappe und Maschineneinstellungen müssen berücksichtigt werden. Beginnt die Beschädigung nach einer bestimmten gummierten Position, verdienen Walzengeometrie und Kontaktzustand besondere Aufmerksamkeit.

Die Farbübertragung wird ungleichmäßig

Eine beschädigte, gequollene oder verschlissene gummierte Abstreifwalze kann ihren ursprünglichen Kontakt zur benachbarten Walze verlieren.

Auch Farbzustand und andere Dosierkomponenten können das Ergebnis beeinflussen. Eine sichtbare Veränderung der Abstreifoberfläche oder des Profils ist ein Grund, die Walze selbst näher zu prüfen.

Verschleiß konzentriert sich auf einen Bereich

Ein schmales Verschleißband kann mit wiederholtem Kontakt bei einer bestimmten Kartonbreite, ungleichmäßiger Belastung oder Einbauproblemen zusammenhängen.

Position und Form helfen zu bestimmen, welche Abmessungen oder Oberflächenmerkmale vor dem Ersatz genauer geprüft werden müssen.

Eine ausführlichere Betrachtung von Dickenverlust und Wellenverformung finden Sie unter Probleme durch Quetschen von Wellpappe.

Häufig gestellte Fragen

Kann eine stark verschlissene Walze ohne Originalzeichnung reproduziert werden?

Maschinenmodell, Teilenummer, frühere Fertigungsaufzeichnungen oder eine unbeschädigte Referenzwalze können helfen, ursprüngliche Abmessungen und Oberflächenprofil zu rekonstruieren.

Eine stark verschlissene Walze entspricht möglicherweise weder dem korrekten Arbeitsdurchmesser noch der ursprünglichen Rillengeometrie. Aktuelle Messwerte sollten deshalb gegen andere verfügbare Informationen geprüft werden.

Kann der vorhandene Metallkern wiederverwendet werden?

Möglicherweise, sofern Kern, Zapfen, Haftflächen und Gesamtstruktur weiterhin geeignet sind.

Vor einer bestätigten Neugummierung muss die vorhandene Baugruppe geprüft werden.
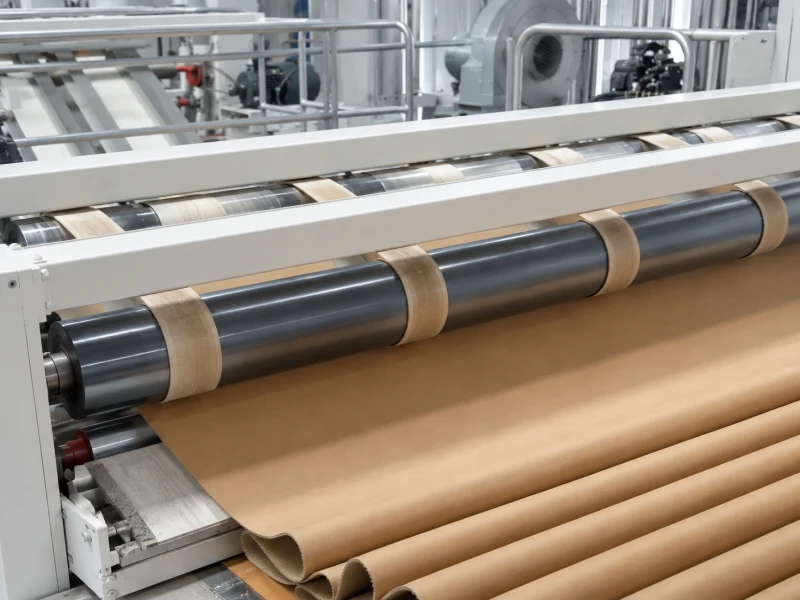
Zuführwalzensystem für Wellpappe

Was, wenn ursprünglicher Gummiwerkstoff oder Härte unbekannt sind?

Ein vorhandenes Muster kann Hinweise auf aktuelle Härte und Bezugsaufbau liefern. Frühere Spezifikationen und Betriebsaufzeichnungen sind ebenfalls hilfreich.

Alterung, Verschleiß und chemische Exposition können Gummieigenschaften verändern. Messwerte an einer alten Walze können deshalb von der ursprünglichen Spezifikation abweichen.

Kann Wolorin Ersatz für ein bestimmtes Maschinenmodell fertigen?

Maschinenmodell und Walzenposition sind ein sinnvoller Ausgangspunkt zur Identifikation des Bauteils.

Eine vorhandene Zeichnung, Referenzwalze oder bestätigte Abmessungen und Konstruktionsdetails sind erforderlich, um die Fertigungsspezifikation festzulegen. Bezug, Wellenanordnung, Oberfläche und relevante Toleranzen können anschließend auf die Ersatzanforderung abgestimmt werden.

Häufige Walzentypen und Werkstoffe für diese Anwendung

Weitere Walzenkategorien

Nach Material · Nach Funktion · Anwendungen

Kundenspezifische Gummiwalzenfertigung bei Wolorin

Wolorin fertigt kundenspezifische gummierte Walzen auf Basis bestätigter Zeichnungen, Ersatzspezifikationen und Anwendungsanforderungen.

Weitere Informationen zu unseren Fertigungsleistungen, zur Prüfung und zum Unternehmen finden Sie auf den folgenden Seiten.

Senden Sie Ihre Wellpappen-Walzenspezifikation

Suchen Sie Gummiwalzen für Wellpappenzuführung, Double Facer, Flexodruck oder Kartonverarbeitung?

Senden Sie vorhandene Zeichnung, Walzenabmessungen oder Fotos der alten Walze. Maschinenmodell und Walzenposition helfen, das richtige Bauteil zu identifizieren.

Für ein Ersatzprojekt sind besonders hilfreich:

  • Walzenabmessungen: Außendurchmesser, Gummiballenlänge, Bezugsdicke, Wellenabmessungen und Stückzahl.
  • Vorhandener Bezug: Gummiwerkstoff, Härte, Oberflächenprofil oder Finish, soweit bekannt.
  • Betriebsbedingungen: Wellpappensorte und Wellenart bei Zuführwalzen; Gurtdaten bei Antriebswalzen; Farbe, Klebstoff oder Reinigungschemikalien, wenn der Bezug diese Medien berührt.
  • Aktuelle walzenbezogene Probleme: Ungleichmäßiger Verschleiß, Rutschen, Quellung, Rissbildung, Druckmarken oder Veränderungen im Kontakt.

Vollständige Zeichnungen und Spezifikationen können direkt für Fertigungsprüfung und Angebot eingereicht werden.

Fehlen einzelne Angaben, beginnen Sie mit Walzenposition, Fotos oder Grundmaßen. Die restlichen Spezifikationen können vor Produktionsbeginn bestätigt werden.