Andruckwalzen
Für gummibeschichtete Walzen, die beim Druckkontakt, Kalandrieren, Veredeln und bei kontrollierten Kontaktpositionen eingesetzt werden.

Bei der Planenproduktion beginnen manche Walzenprobleme nicht mit einem gebrochenen Kern oder einem offensichtlichen mechanischen Defekt. Die Walze kann weiterlaufen, während die Gummioberfläche im Betrieb schrittweise instabiler wird. Ungleichmäßiger Glanz, streifenartige Markierungen und ablagerungsähnliche Verschmutzungen auf der Arbeitsfläche können den Kontakt mit dem beschichteten Gewebe beeinflussen.
Dieses Projekt begann mit einer vorhandenen Kalandergummiwalze, die in einer Planenproduktionslinie eingesetzt wurde. Der Kunde benötigte eine Neubeschichtung der Walze. Aufgrund des Zustands der Oberfläche und der Laufposition konnte die Walze nicht wie eine normale Trockengewebe-Kontaktwalze behandelt werden.
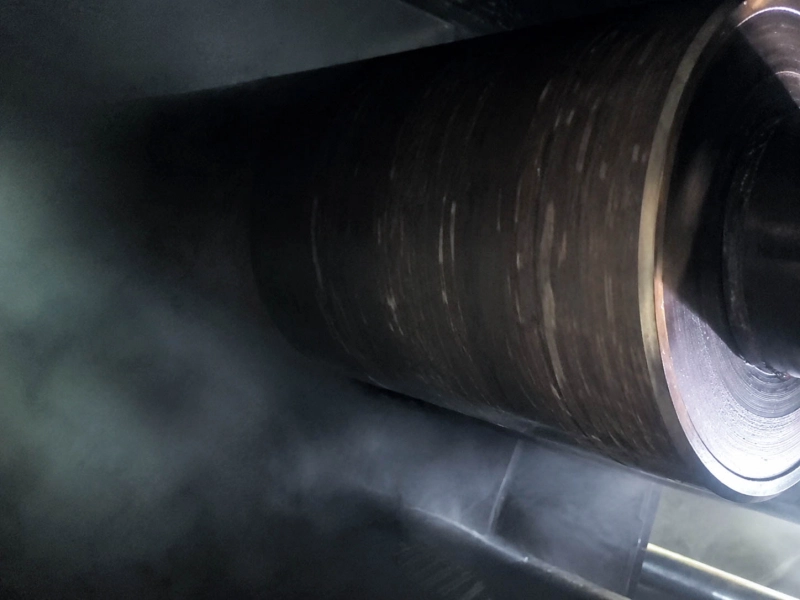
Die Walze hatte eine Ballenlänge von ca. 3540 mm, einen Durchmesser von ca. 440 mm und eine GummiBezugsdicke von ca. 20 mm. Für diesen Größenbereich, Die Neubezugsarbeiten beschränken sich nicht nur auf den Austausch des Materials.. Der Zustand des Stahlkerns, die Haftfläche, der Aufbau der Gummibeschichtung, die Schleifgenauigkeit und die Oberflächenkonsistenz über die gesamte Walzenfläche erfordern allesamt Aufmerksamkeit.
Die Walze arbeitete mit Planenmaterial bzw. beschichtetem Gewebe. In dieser Produktionsumgebung kann der Gummibezug beheiztem Kontakt, Beschichtungsrückständen sowie öl- oder weichmacherbezogenen Medien aus dem beschichteten Gewebesystem ausgesetzt sein.
Eine normale Textil-Führungswalze benötigt hauptsächlich ruhigen Lauf und grundlegenden Oberflächenkontakt. Diese Walze arbeitete unter anderen Bedingungen. An einer Kalander- oder Finishposition für Planenmaterial muss die Gummioberfläche auch nach wiederholtem Kontakt mit beschichtetem Material stabil bleiben.
Ist die Gummimischung ungeeignet, kann die Oberfläche nach längerer Nutzung glänzend, klebrig, streifig oder ungleichmäßig werden. Wird die Oberfläche nach der Neugummierung nicht ausreichend kontrolliert, kann eine breite Walze außerdem über die Arbeitsbreite unterschiedliche Kontaktbedingungen entwickeln.
Aus diesem Grund beschränkte sich die Überprüfung nicht auf die ursprünglichen Abmessungen. Die Walzenposition, der Zustand der verwendeten Oberfläche, der Kontakt mit Wärme, die Einwirkung von Öl und die endgültige Oberflächenbeschaffenheit wurden gemeinsam bewertet.
Für die Erneuerung der Deckschicht wurde die Gummibeschichtung als hitze- und ölbeständige Mischung für den Kontakt mit beschichteten Planen geprüft. Die Zusammensetzung musste hinsichtlich Hitzebeständigkeit, Ölbeständigkeit, Weichmacherbeständigkeit, Kompressionsverhalten und Oberflächenverschleiß nach dem Einsatz optimiert werden.
Auch die Endoberfläche war entscheidend. Eine Kalanderwalze für beschichtetes Gewebe kann nicht allein nach Härte ausgewählt werden. Die Gummioberfläche muss so geschliffen und fertigbearbeitet werden, dass sie nach dem Einbau über die gesamte Ballenlänge stabilen Kontakt unterstützt.
Hier kommt die Bearbeitung großer Walzen ins Spiel. Bei einer Ballenlänge von 3540 mm und einem Durchmesser von 440 mm erfordert die Walze einen kontrollierten Walzenaufbau, eine kontrollierte Verklebung, Aushärtung und ein kontrolliertes Schleifen, damit die neu beschichtete Walze mit einer gleichmäßigen Arbeitsfläche wieder in die Produktion zurückkehren kann.
Nach der Neugummierung wurde die Walze vom Kunden abgenommen und in der Planenproduktionslinie eingesetzt. Das Feedback war positiv; später wurden auch ähnliche Kalanderwalzen für weitere Produktionslinien bei Wolorin beauftragt.
Der entscheidende Punkt in diesem Fall ist nicht nur, dass eine Walze neu bezogen wurde. Bei dieser Art von Planenkalanderwalze beeinflussen die Beschichtungsmasse, der Zustand der fertigen Oberfläche und die Stabilität des Kontakts über die gesamte Walzenbreite die Stabilität der Walze nach dem Anlaufen.
Ähnliche Projekte können mit einer alten Farbwalze, einer Zeichnung oder einem Problem beim Farbauftrag beginnen. Wenn die Walze Oberflächenstreifen oder ungleichmäßigen Glanz aufweist, klebriger Rückstand, Bei schnellem Oberflächenverschleiß oder Problemen mit wiederholtem Neubeziehen sollten die Walzenposition und das Kontaktmaterial überprüft werden, bevor die Spezifikation des Belags bestätigt wird.
Bei Planen, PVC-beschichteten Geweben, beschichteten Textilien und anderen beschichteten Gewebelinien sind folgende Informationen als Ausgangspunkt hilfreich: Walzengröße, Dicke der Abdeckung, Fotos der alten Oberfläche, Betriebstemperatur (falls bekannt), Kontaktmaterial und ob das Problem auf der Walzenoberfläche, der Gewebeoberfläche oder auf beiden auftritt.
Für gummibeschichtete Walzen, die beim Druckkontakt, Kalandrieren, Veredeln und bei kontrollierten Kontaktpositionen eingesetzt werden.
Für beschichtete Bahnen, laminierte Gewebe, Klebekontakt und oberflächenempfindliche Rolle-zu-Rolle-Produktionslinien.
Für Anwendungen mit ölbeständigen Gummiwalzen, bei denen der Kontakt mit Öl, Tinte, Klebstoff oder allgemeinen industriellen Medien geprüft werden muss.
Für Projekte, bei denen Wärme, Druck, Kompressionsrückgewinnung und Oberflächenstabilität gemeinsam berücksichtigt werden müssen.
Wenn Ihre Planen-, beschichteten Gewebe-, PVC-beschichteten Textil- oder Kalandrieranlage ähnliche Probleme mit der Walzenoberfläche aufweist, wie z. B. ungleichmäßiger Glanz, klebrige Rückstände, schneller Verschleiß oder wiederholtes Nachbeschichten, können Sie uns die Walzenposition, Fotos der alten Walzen, die Hauptabmessungen, das Kontaktmaterial und alle bekannten Betriebsbedingungen mitteilen.
Falls Zeichnungen oder vollständige Spezifikationen noch nicht vorliegen, kann die erste Überprüfung dennoch mit der Problemstellung, der Walzenposition und dem Zustand der verwendeten Walzenoberfläche beginnen.