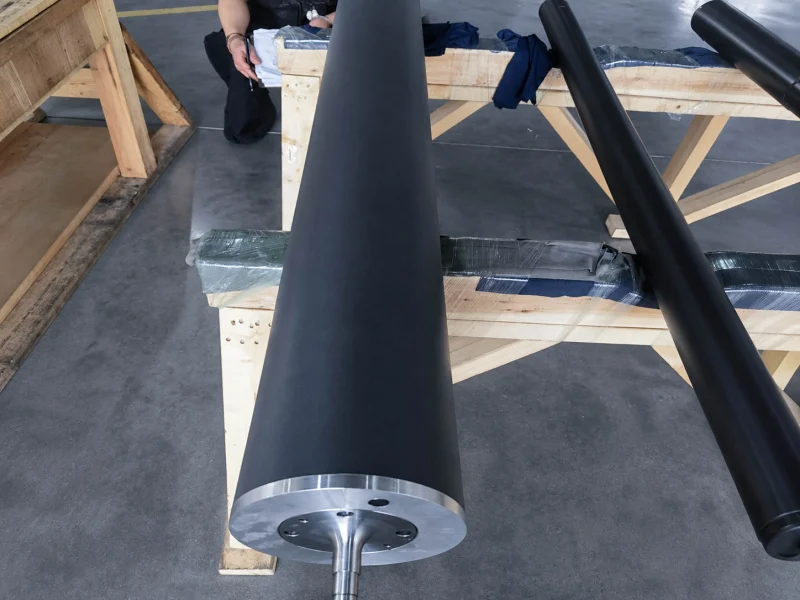
Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt
Gummiwalzen für Folienhandling, Kontaktstabilität, Oberflächenschutz, statische Kontrolle und Bahnführung in Folienverarbeitungsanlagen.
Das Problem trat an einer BOPET-Folienschneideanlage auf, die mit einer Geschwindigkeit von etwa 600–800 m/min lief. In diesem Geschwindigkeitsbereich konnte die Druckwalze noch laufen, aber Eine leichte Vibration wurde spürbar., insbesondere dann, wenn die Anlage höherwertige Filme verarbeitete.
Bei dieser Folienart können selbst kleinste Veränderungen im Druckbereich sehr schnell sichtbar werden. Die Folie kann in der Nähe des Walzenspalts ein leichtes Flattern zeigen, beim Schneiden ein weniger stabiles Kantenverhalten aufweisen oder geringfügige Spannungsänderungen im Bereich des Schneidens und Aufwickelns bemerken. Diese Anzeichen lassen sich nicht immer auf eine einzige Ursache zurückführen. Bei einer langen, gummierten Druckwalze können Vibrationen, Durchbiegung, Balligkeit, Härte der Beschichtung und Rotationsstabilität den Foliendurchlauf durch den Walzenspalt beeinflussen.
Deshalb wurde das Projekt nicht als einfacher Austausch nach Größe und Härte behandelt.
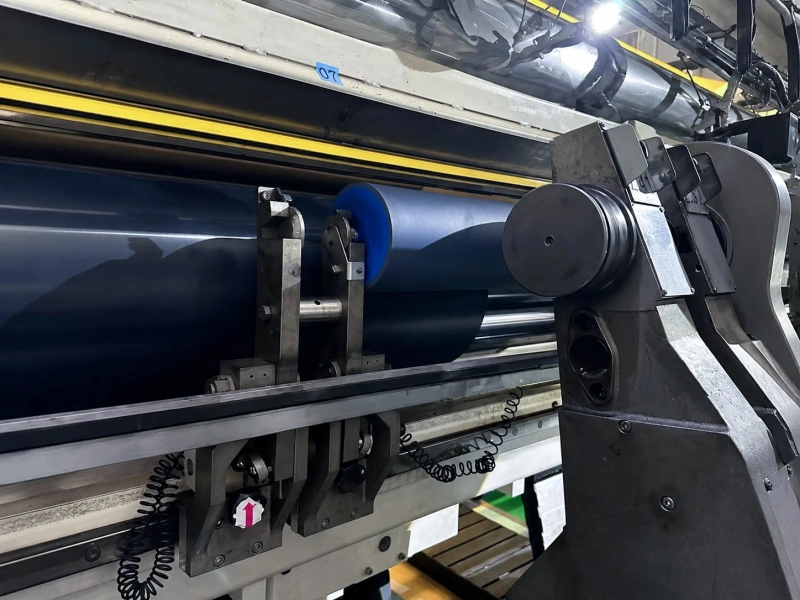
Die Walze war eine Andruckwalze im Längsschneidebereich und keine gewöhnliche Führungswalze. Sie musste kontrollierten Kontakt gewährleisten, während die Folie den Schneidbereich durchlief und in die Aufwickelsektion eintrat. An dieser Position beeinflusst sie Druckkontakt, lokale Folienstabilität, Randverhalten und die Übertragung kleiner Laufveränderungen auf die Folie.
Die Arbeitsgröße erhöhte die Anforderungen an das Projekt zusätzlich. Die Walze hatte eine Walzenbreite von ca. 3050 mm und einen Durchmesser von ca. 190 mm. Aufgrund dieses Längen-Durchmesser-Verhältnisses durfte die Walzenkonstruktion nicht vernachlässigt werden. Geringfügige Durchbiegungen oder Unwuchten, die bei einer kürzeren oder langsameren Walze akzeptabel wären, würden bei einer Betriebsgeschwindigkeit von 600–800 m/min deutlich sichtbar.
Hochwertigere BOPET-Folie machte das Problem deutlicher sichtbar. Dünne oder oberflächenempfindliche Folie bietet in der Regel weniger Spielraum für instabilen Kontakt. Bei geringfügigen Änderungen der Walzenoberfläche, der Balligkeit oder des Rotationsverhaltens kann die Folienseite Bewegungen aufweisen, bevor das Problem an der Maschine selbst gravierend sichtbar wird.
Die Walze verwendete einen Kohlefaserkern mit EPDM-Gummibezug. Die Bezugshärte lag bei etwa 80 Shore A. Die Zeichnung sah eine Balligkeit von etwa 0,6 mm vor.
Der Kohlefaserkern wurde aufgrund seiner Laufeigenschaften und nicht aus rein dekorativen Gründen ausgewählt. Bei einer langen, hochtourigen Walze muss der Kern gleichzeitig Gewicht, Steifigkeit, Rotationsmasse und Laufstabilität gewährleisten. Ein schwererer, konventioneller Kern wäre in bestimmten Anwendungsfällen möglicherweise noch einsetzbar, doch für diese Hochgeschwindigkeits-Druckwalze waren eine geringere Rotationsmasse und ein besseres Steifigkeits-Gewichts-Verhältnis entscheidend.
Die EPDM-Deckschicht diente hier nicht primär der Chemikalienbeständigkeit. Ihre Funktion lag vielmehr in der elastischen Druckübertragung, der Stabilität der Härte und dem wiederholten Kontakt mit der Folie. Bei der Deckschicht mit einer Shore-A-Härte von 80 musste die Walze im Druckbereich ausreichend gestützt werden, während gleichzeitig eine stabile, gummierte Kontaktfläche während des Betriebs gewährleistet war.
Für dieses Projekt gab es klare Zeichnungsanforderungen. Die Balligkeit war 0,6 mm dick.. Die Durchbiegungsanforderung für die neu bearbeitete Walze betrug weniger als 0,10 mm, und die Durchbiegungsanforderung für die fertige gummierte Druckwalze betrug weniger als 0,15 mm.
Diese Maße waren wichtig, da die Walze nicht nur passend für die Originalmaschine gefertigt wurde. Sie musste auch nach dem Aufbringen der Gummibeschichtung, dem Schleifen, dem Bombieren und dem Einsetzen in die Hochgeschwindigkeits-Druckposition stabil bleiben.
Bei einer langen, gummierten Walze ist der Endzustand wichtiger als der blanke Kern allein. Selbst wenn der Kern präzise ist, sich die Walze nach dem Schleifen oder Ballen aber verändert, beeinflusst das Kontaktverhalten der gesamten Walze die Folie. In diesem Fall mussten der Kohlefaserkern, die EPDM-Ummantelung, die 0,6 mm Balligkeit und die Anforderungen an die Durchbiegung optimal aufeinander abgestimmt sein.
Es wäre zu einfach, dies lediglich als Walzenkörper aus Kohlefaser zu beschreiben. Der Kohlefaserkern trug zwar zu hohen Laufgeschwindigkeiten bei, die Walze musste aber dennoch die Druckkontaktanforderungen des Schneidbereichs erfüllen.
Die EPDM-Härte musste zur Druckposition passen; die Balligkeit sollte einen gleichmäßigeren Kontakt über die Ballenbreite unterstützen; die Durchbiegungsgrenzen sollten verhindern, dass die lange Walze instabile Druckunterschiede erzeugt. Die Fertigwalzengenauigkeit musste einen ruhigeren Lauf bei 600–800 m/min ermöglichen.
Dies ist der Hauptunterschied zu einer herkömmlichen Ersatzwalze. Bei einer herkömmlichen Ersatzwalze liegt der Fokus in der Regel auf Durchmesser, LaufBallenlänge, Härte, Wellengröße und der Einbaumöglichkeit. In diesem Projekt bildeten diese Punkte lediglich den Ausgangspunkt. Die eigentliche Frage war, ob die fertige, gummierte Walze auch bei hohen Drehzahlen einen stabilen Kontakt gewährleisten kann.
Nach dem Einbau der neuen Walze stabilisierte sich der Hochgeschwindigkeitslauf. Die zuvor festgestellten leichten Vibrationen wurden reduziert, und die Folie durchlief die Schneiddruckzone mit einem gleichmäßigeren Kontakt.
Das Ergebnis wurde nicht als universelle Geschwindigkeitsgarantie präsentiert. Es resultierte vielmehr aus der Abstimmung der Walzenstruktur und des Zustands der fertigen Beschichtung auf diese spezifische BOPET-Schneideposition. Bei einer langen Andruckwalze, die in einer Hochgeschwindigkeits-Folienanlage eingesetzt wird, ist diese Art der Überprüfung oft sinnvoller als die bloße Übernahme der alten Walze anhand von Materialbezeichnung und Härte.
Die gleiche Logik gilt auch für andere empfindliche Folienlinien, wie z. B. BOPP-Folie, optische Folie, Trennfolie, Beschichtungsfolie oder andere Bahnmaterialien, bei denen der Druckkontakt und die Laufstabilität den endgültigen Oberflächen- oder Wickelzustand beeinflussen.
Ähnliche Probleme können auftreten, wenn eine lange, gummierte Walze mit hoher Geschwindigkeit läuft und die Folie empfindlich auf Vibrationen, Druckschwankungen oder geringe Bahnbewegungen reagiert. Sichtbare Anzeichen können Vibrationen, instabiles Kantenverhalten, leichtes Bahnflattern, Druckstellen, Spannungsänderungen oder wiederholter Walzenwechsel sein.
Für ein ähnliches Projekt sind folgende Ausgangsinformationen hilfreich: Walzenposition, Folientyp, Liniengeschwindigkeit, Walzendurchmesser, Ballenlänge, Gummihärte, Anforderungen an die Balligkeit, Anforderungen an die Durchbiegung, aktuelle Vibrationszeichen sowie Fotos oder Zeichnungen der alten Walze.
Auch wenn die vollständige Zeichnung zu Beginn noch nicht fertig ist, kann die erste Überprüfung dennoch mit der Walzenposition, der Laufgeschwindigkeit, sichtbaren Problemen und vorhandenen Walzeninformationen beginnen.
Gummiwalzen für Folienhandling, Kontaktstabilität, Oberflächenschutz, statische Kontrolle und Bahnführung in Folienverarbeitungsanlagen.
Walzenüberlegungen für Schneiden, Aufwickeln, Bahnspannung, Druckkontakt, Kantenstabilität und Wickelqualität.
Gummibeschichtete Druckwalzen werden dort eingesetzt, wo kontrollierter Walzenkontakt, Druckverteilung und Oberflächenschutz wichtig sind.
Walzen werden in Bereichen eingesetzt, die auf Spannungsempfindlichkeit bei der Bahnführung beruhen und in denen Geschwindigkeit, Bahnbewegung und Kontaktstabilität kontrolliert werden müssen.
Häufig auftretende Probleme im Zusammenhang mit Walzen beim Schneiden und Aufwickeln von Bahnsegmenten sind unter anderem Bahninstabilität, Markierungen, Spannungsänderungen und wiederholte Walzenprobleme.
Wenn Ihre Hochgeschwindigkeits-Filmproduktionslinie Vibrationen, Bahninstabilität, Kantenbewegungen, Druckmarken, Spannungsschwankungen oder wiederholten Walzenwechsel aufweist, können Sie uns die Walzenposition, die Liniengeschwindigkeit, den Filmtyp, Details zu den alten Walzen und alle bekannten Genauigkeitsanforderungen mitteilen.
Falls Zeichnungen, Maße, Muster, Fotos alter Walzen oder detaillierte Spezifikationen bereits vorliegen, können Sie diese direkt zur Projektbestätigung senden. Sollten vollständige Zeichnungen oder Spezifikationen noch nicht verfügbar sein, kann die erste Prüfung dennoch mit der Problemstellung, der Walzenposition, dem Kontaktmaterial und den Betriebsbedingungen beginnen.