Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt

Wenn Ihre Produktionslinie für BOPP-, BOPET-, CPP-, PE-, Schutzfolien-, Trennfolien-, Metallisierungsfolien-, Etikettenfolien- oder technische Folien mit Oberflächenmarkierungen, instabilem Laufverhalten, Verrutschen, statischem Staub, Faltenbildung oder schlechter Aufwickelqualität zu kämpfen hat, lohnt es sich oft, die Walzenposition zu überprüfen.

Walzen für die Filmverarbeitung müssen die Filmoberfläche schützen und gleichzeitig die Filmbahn stabil halten. Führungswalze, Andruckwalze, Presswalze, Spreizwalze, Reinigungswalze und Aufwickelwalze berühren zwar alle denselben Film, benötigen aber unterschiedliche Oberflächenbeschaffenheiten, Härte, Griffigkeit, Ablöseverhalten und Laufgenauigkeit.

Für den Anfang benötigen Sie keine vollständigen Zeichnungen. Wenn Sie lediglich den Folientyp, die Walzenposition, die Bahnbreite, die Liniengeschwindigkeit oder das aktuelle Problem kennen, genügt dies für eine erste Überprüfung.

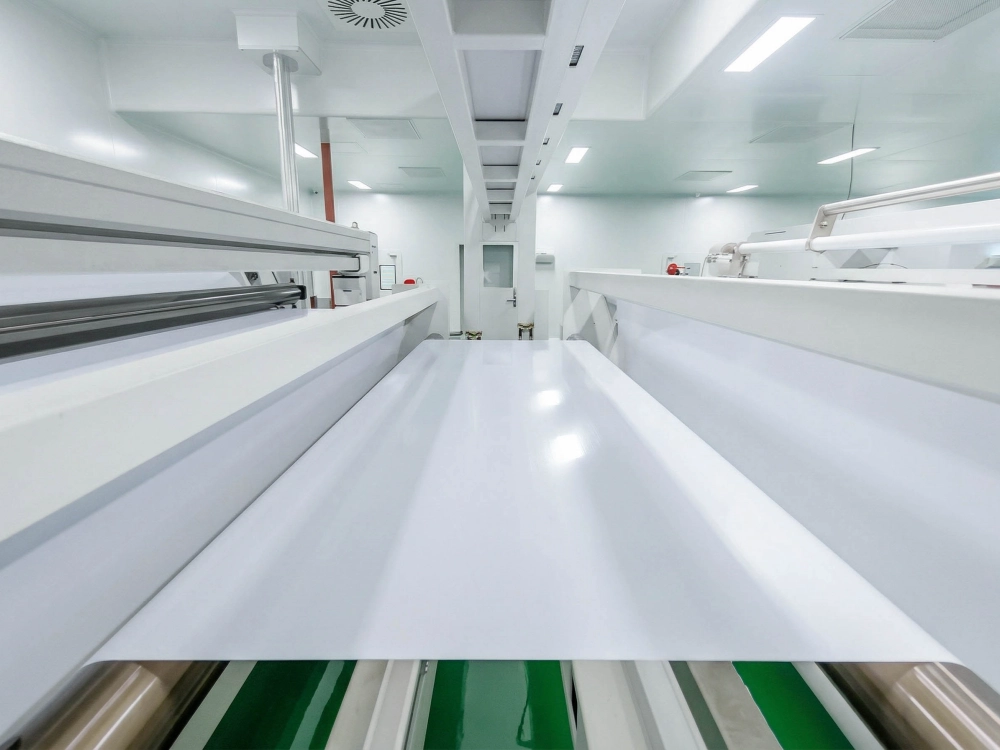
Weiße Kunststofffolie, die durch eine saubere Filmverarbeitungsanlage läuft

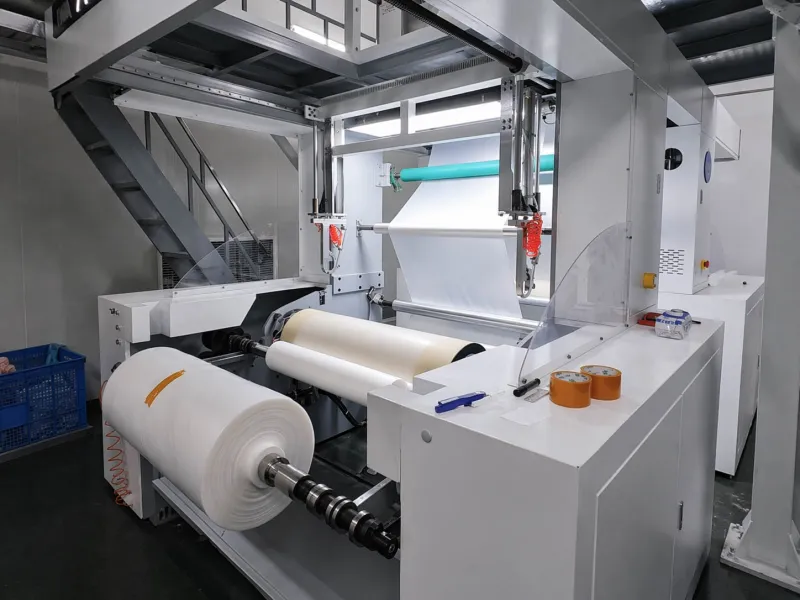
Filmbahnen, die üblicherweise bei der Umwandlung von Leitungen verwendet werden

Die Walzenauswahl sollte nicht allein anhand der Folienbezeichnung erfolgen. Foliendicke, Bahnbreite, Liniengeschwindigkeit, Oberflächenempfindlichkeit, Spannungsbereich, Anpressdruck und die tatsächliche Walzenposition sind in der Praxis meist von größerer Bedeutung.

Gängige Filmanweisungen sind:

BOPP-, Etiketten- und CPP-Folien

Stabile Spurtreue, sauberer Kontakt und kontrollierte Traktion sind wichtiger.

BOPET-/PET- und metallisierte Folien

Spuren, Staub, statische Aufladung und ungleichmäßiger Kontakt sind in der Regel leichter zu erkennen.

PE-, LDPE-, HDPE-, Stretch- und Schrumpffolien

Schlupf, Falten, Spannungsänderungen und Wickelstabilität reagieren häufig empfindlicher.

Schutz-, Trenn- und selbstklebende Folien

Oberflächenschutz, sauberes Ablösen und geringes Kontaminationsrisiko sind wichtiger.

PVC-Folien

Kontaktspuren, Oberflächenreinheit, Ablöseverhalten und Weichmacherexposition können allesamt von Bedeutung sein.

PA-/Nylon-, Mehrschicht-Barriere- und andere technische Folien

Kontrollierte Spannung, stabiler Kontakt, Sauberkeit und Laufgenauigkeit bedürfen oft einer genaueren Überprüfung.

Walzenpositionen auf einer Folienverarbeitungslinie

Eine Filmverarbeitungsanlage nutzt üblicherweise mehrere Walzenpositionen gleichzeitig. Jede einzelne sollte anhand ihrer tatsächlichen Leistung im Materialbahnprozess beurteilt werden.

Führungs- und Umlenkwalzen

Diese Positionen dienen hauptsächlich der Bahnführung, Kantenstabilität und Richtungsänderung. Sauberer Kontakt, Ausrichtung, Wellensitz und stabiler Lauf sind hier entscheidend. Probleme, die zunächst auf Geschwindigkeit oder Spannung zurückgeführt werden, können tatsächlich durch Instabilität verursacht werden. Führungswalzen.

Zug- und Traktionswalzen

Diese Positionen bewegen den Film durch die Anlage und tragen zu einer gleichbleibenden Filmgeschwindigkeit bei. Die Abdeckung muss ausreichend haften, um ein Verrutschen zu verhindern, aber nicht so stark, dass sie Dehnungsstreifen, Trübungen oder sichtbare Kontaktmuster hinterlässt.

Kneif- und Quetschrollen

Diese Positionen gewährleisten einen kontrollierten Kontakt beim Zuführen, Übertragen, Laminieren oder beim Walzenkontakt. Die Härte, Dicke und Oberflächenbeschaffenheit der Deckschicht sowie die Druckverteilung beeinflussen, ob die Folie sauber läuft oder ob Schlupfspuren und lokale Druckstellen sichtbar werden.

Druck- und Anlaufkontaktrollen

Diese Positionen unterstützen die Wickelstabilität und den Rollenaufbau. Ungleichmäßiger Kontakt über die Breite zeigt sich später oft in Form von losen Kanten, lokalen Markierungen oder einer unzureichenden Endrollenform. In vielen Fällen werden diese Positionen gemeinsam mit Andruckwalzen in verwandten Abschnitten.

Spannrollen

Diese Positionen tragen dazu bei, die Bahnstabilität bei Änderungen der Bandgeschwindigkeit, des Abwickeldurchmessers, des Aufwickeldurchmessers oder der Prozessbelastung zu gewährleisten. Bei dünnen Folien können bereits geringe Abweichungen im Laufverhalten schnell zu Flattern, Spurbewegungen, ungleichmäßigem Aufwickeln oder lokalem Schlupf führen. Deshalb Walzen zur Bahnspannungsregelung gemeinsam betrachtet werden. Sie müssen üblicherweise zusammen mit der Ausrichtung, dem Reibungsverhalten und dem tatsächlichen Zustand der Strecke beurteilt werden.

Spreiz- und Anti-Falten-Roller

Diese Positionen tragen dazu bei, die Bahn zu öffnen und Falten, Lufteinschlüsse oder lokale Folienstörungen zu reduzieren. Eine Spreizwalze kann hilfreich sein, sollte aber nicht als alleinige Lösung betrachtet werden, wenn Falten tatsächlich auf Spannungsschwankungen, ungleichmäßigen Kontakt oder Instabilitäten im vorgelagerten Bereich zurückzuführen sind.

Reinigungs- und Kleberollen

Diese Positionen werden dort eingesetzt, wo nachfolgende Beschichtungs-, Laminier-, Druck-, Inspektions- oder Endfilmqualität von sauberen Oberflächen abhängen. Die Staubentfernung darf keine neuen Spuren, Abdrücke oder Sekundärverunreinigungen verursachen.

Corona-Behandlung und antistatische Walzen

Diese Positionen erfordern einen stabilen Kontakt bei Oberflächenbehandlungen, statischer Entladung oder staubempfindlicher Handhabung. Dort, wo Staubanziehung, Anhaften oder unruhiger Lauf deutlicher sichtbar werden, antistatische / leitfähige Gummiwalzen Möglicherweise muss dies zusammen mit Erdung, Luftfeuchtigkeit, Geschwindigkeit und Filmtyp überprüft werden.

Abschnitte nach dem Schlitzen und Aufwickeln

Nach dem Schneiden reagieren schmale Bahnen oft empfindlicher auf geringfügige Unterschiede in der Oberflächenbeschaffenheit, im Rundlauf, im lokalen Druck oder im Spannungsverhalten. Probleme, die im Vorfeld geringfügig erscheinen, können sich später als lose Kanten, Teleskopierung, ungleichmäßige Härte oder mangelhaftes Aufwickeln bemerkbar machen.

Was wir üblicherweise bei Filmkonvertierungswalzen überprüfen

Bei Filmkonvertierungsprojekten reicht die Walzengröße allein selten aus, um die richtige Richtung zu bestimmen. Folgende Details spielen in der Regel schon früher und direkter eine Rolle:

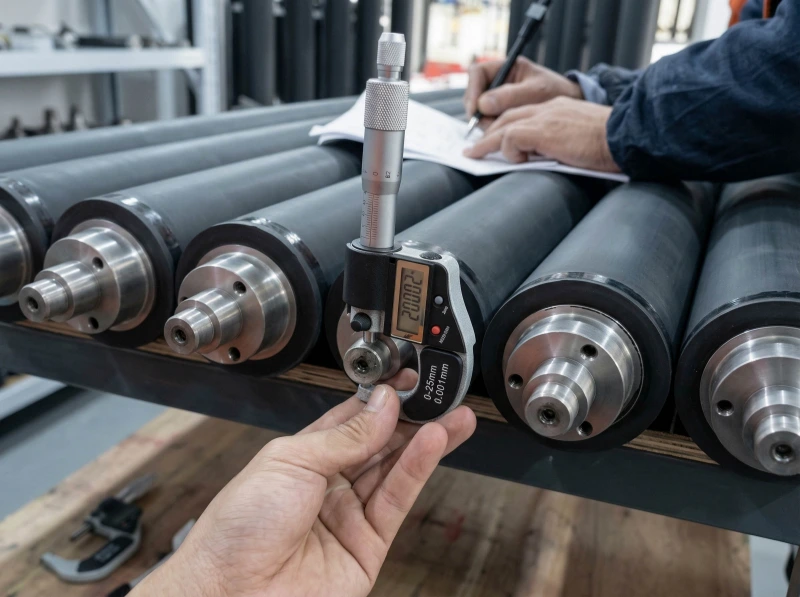
Schwarze Gummiwalzen werden mit einem digitalen Mikrometer geprüft.
Filmart und Filmstruktur
Filmdicke
Webbreite
Liniengeschwindigkeit
Rollenposition
Spannungszustand
Anpresskraft oder Kontaktdruck
Oberflächenempfindlichkeit
Probleme mit statischer Aufladung, Staub oder Kontamination
das aktuelle Produktionsproblem

Wenn vorhandene Angaben zum Walzendurchmesser, zur Ballenlänge, zu Wellendetails, zur Härte oder zur Oberflächenbeschaffenheit vorliegen, helfen diese, die Überprüfung schneller zu bestätigen, sind aber nicht der einzige sinnvolle Ausgangspunkt.

Bei Hochgeschwindigkeits-Folienlinien können kleine Unterschiede bei Oberflächengüte, Rundlauf, Auswuchtung, Wellenpassung oder Druckverteilung sehr schnell auf der Bahn oder im fertigen Wickel sichtbar werden.

Häufige Probleme mit der Filmleitung im Zusammenhang mit Walzen

Oberflächenspuren oder Dunst

Kann mit dem Zustand der Walzenoberfläche, Verunreinigungen, lokalem Druck, Härte, Verschleiß oder instabiler Filmbewegung zusammenhängen.

Tracking-Instabilität

Kann durch Walzenausrichtung, Wellenpassung, Oberflächenreibung, Rundlauf, Spannungsänderung oder höhere Geschwindigkeit beeinflusst werden.

Rutschen an Zug- oder Klemmpositionen

Kann durch unzureichenden oder übermäßigen Griff, ungeeignete Härte, instabilen Anpressdruck oder Geschwindigkeitsungleichgewicht verursacht werden.

Falten oder lokale Bahnstörungen

Können mit Spannungsunterschieden, ungleichmäßigem Kontakt, Lufteinschluss, lokalem Schlupf, schlechter Breitstreckung oder instabilem Bahnweg zusammenhängen.

Statische Entladung von Staub oder Film

Kann auf trockenen Folien, schnelllaufenden Folien, Schutzfolien, Trennfolien, sauberen Folien oder oberflächenbehandelten Folien auftreten.

Schlechter Rückspulvorgang

Kann mit Wickelkontaktdruck, Stabilität beim Längsschneiden, Verhalten der Wickelkontaktwalze, Bahnspannungsregelung oder vorgelagerten Transportpositionen zusammenhängen.

Walzenkonstruktionspunkte für die Filmverarbeitung

Bei Folienverarbeitungsanlagen hängt die richtige Walzenrichtung in der Regel nicht nur von der Materialbezeichnung ab. Sie muss üblicherweise eine Kombination praktischer Anforderungen erfüllen:

  • ausreichende Traktion ohne sichtbare Schlupfspuren
  • Reinigt zuverlässig ohne Anhaften oder Übertragen
  • geringeres Markierungsrisiko auf empfindlichen Oberflächen
  • stabilere Verfolgung und Bahnführungskontrolle
  • gleichmäßigerer Kontakt über die Breite
  • geringeres Risiko statischer Staubbelastung in empfindlichen Bereichen
  • bessere Wickelkonsistenz nach dem Schneiden oder beim Aufwickeln

Deshalb konzentriert sich die Rezension oft auf diese Punkte:

  • Oberflächenbeschaffenheit — beeinflusst Traktion, Ablösung, Sauberkeit und Markierungsrisiko
  • Härte des Walzenbezugs — beeinflusst Kontaktstabilität, Verformung und Druckreaktion
  • Gummimischung — beeinflusst Griffigkeit, Auslöseverhalten, Verschleißfestigkeit, antistatische Eigenschaften und Chemikalienbeständigkeit
  • Rundlauf, Konzentrizität und Auswuchtung — beeinflussen Vibrationen, Kontaktstabilität, Kriechstromfestigkeit und Wicklungsqualität
  • Schaft- und Kernstruktur — beeinflussen Unterstützung, Passform, Lastreaktion und tatsächliches Laufverhalten
  • Kontrolle statischer Aufladung und Kontamination — Angelegenheiten, bei denen Staubanziehung, Anhaften oder die Handhabung von Reinigungsmitteln die Produktion beeinträchtigen

Allgemeine Materialanweisungen

Dies sind lediglich allgemeine Ausgangspunkte. Die endgültige Wahl der Compoundierung sollte weiterhin auf den Film, die Walzenposition, die Kontaktbelastung, die Geschwindigkeit, die Temperatur, die Chemikalienexposition und die Oberflächenanforderungen abgestimmt sein.

Polyurethan
wird häufig dort eingesetzt, wo Traktion, Verschleißfestigkeit und stabiler Transport wichtig sind.
NBR / Nitril
häufig verwendet für allgemeine industrielle Anwendungen und Positionen, die mit Öl, Tinte, Klebstoff oder ähnlichen Medien in Berührung kommen können.
Flüssigsilikon
oft berücksichtigt, wenn es um saubereren Kontakt, ein sanfteres Oberflächenverhalten, Ablöseleistung oder ein geringeres Markierungsrisiko geht.
wird häufig überprüft, wenn statische Aufladung, Staubanziehung, Anhaften oder die Kontrolle von Verunreinigungen die Produktion beeinträchtigen.
EPDM, FKM und weitere Mischungen
Berücksichtigt wird, wo Hitze, Alterung, Verwitterung, Chemikalieneinwirkung oder Kontakt mit Lösungsmitteln eine Rolle spielen.

Kundenspezifische Fertigungsmöglichkeiten

Wolorin fertigt kundenspezifische, gummierte Walzen nach Zeichnungen, alten Walzendaten, Mustern, bestätigten Spezifikationen oder Betriebsbedingungen.

Typische Anpassungsmöglichkeiten umfassen:

  • Walzendurchmesser
  • Ballenlänge
  • Wellenstruktur und Enddetails
  • Bezugsdicke
  • Härte
  • Gummimischung
  • Oberflächenbeschaffenheit
  • gewölbtes oder genutetes Profil
  • antistatische oder leitfähige Richtung
  • Ersatz nach vorhandenen Walzendaten

Das allgemeine Projektspektrum umfasst Walzendurchmesser bis zu 1.500 mm, Decklängen bis zu 12.000 mm, Deckhärten typischerweise von 20 bis 95 Shore A und Deckdicken üblicherweise von 3 bis 30 mm, wobei Sonderprojekte von Fall zu Fall geprüft werden.

Bei der Filmverarbeitung kommt es nicht nur darauf an, ob die Walze hergestellt werden kann, sondern auch darauf, ob Oberfläche, Härte, Materialzusammensetzung, Struktur und Laufgenauigkeit tatsächlich der Produktionslinie entsprechen.

Weitere Walzenkategorien durchsuchen

Häufig gestellte Fragen

Wie wähle ich Walzen für BOPP-, BOPET-, CPP-, PE- oder Schutzfolienlinien?

Beginnen wir mit der Walzenposition und dem Filmverhalten. Führungswalze, Zugwalze, Andruckwalze, Spreizwalze und Aufwickelkontaktwalze berühren zwar alle den Film, benötigen aber unterschiedliche Oberflächenbeschaffenheit, Härte, Haftkraft, Ablöseverhalten und Laufgenauigkeit.

Warum wird eine Folienlinie erst bei höherer Geschwindigkeit instabil?

Mit steigender Geschwindigkeit werden kleine Walzenprobleme sichtbarer. Oberflächenreibung, Rundlauf, Auswuchtung, Wellenpassung, Bahnspannung, Ausrichtung und Kontaktkonstanz reagieren empfindlicher.

Benötigen alle Folienverarbeitungswalzen antistatischen Gummi?

Nein. Antistatische oder leitfähige Mittel sollten in Betracht gezogen werden, wenn statische Aufladung, Staubanziehung, Filmverklebung oder die Kontrolle von Verunreinigungen die Produktion beeinträchtigen. Der Bedarf hängt von der Filmart, der Luftfeuchtigkeit, den Erdungsverhältnissen, der Liniengeschwindigkeit und der Walzenposition ab.

Kunststofffolie, die durch eine industrielle Folienverarbeitungslinie läuft

Kundenspezifische Walzenfertigung, Rezepturen und Qualitätskontrolle

Eine zuverlässige Gummiwalze hängt von mehr als den Abmessungen ab. Gummimischung, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen gemeinsam die Leistung.

Wolorin unterstützt sowohl Projekte zur Ersatzwalzenfertigung als auch kundenspezifische Projekte für industrielle Gummiwalzen mit umfassender Fertigungserfahrung, Produktions- und Prüfausrüstung, entsprechenden Zertifikaten und dokumentierten Qualitätskontrollen. Wir arbeiten mit hochentwickelten Gummimischungen, die auf unterschiedliche Betriebsanforderungen abgestimmt werden können, darunter Hitzebeständigkeit, Trennverhalten, Traktion, Verschleißfestigkeit, Chemikalienbeständigkeit, abriebfeste Oberflächen, Härtestabilität und Langzeitleistung.

Vor dem Versand können wichtige Details wie Abmessungen, Härte der Abdeckung, Wellendetails, Oberflächenbeschaffenheit und Laufgenauigkeit gemäß den Projektanforderungen überprüft werden.

Egal, ob Sie eine einzelne Ersatzwalze oder mehrere kundenspezifische Walzen für eine Produktionslinie benötigen, Sie können sich vor Beginn Ihres Projekts über unseren Fertigungsumfang, unseren Unternehmenshintergrund und unseren Qualitätskontrollprozess informieren.

Benötigen Sie maßgefertigte Walzen für eine Filmverarbeitungsanlage?

Falls Ihre Produktionslinie Oberflächenspuren, ungleichmäßige Laufrichtung, Schlupf, Falten, statischen Staub oder einen schlechten Aufwickelvorgang aufweist, senden Sie uns bitte die Folienart, die Walzenposition, die Bahnbreite, die Liniengeschwindigkeit und das aktuelle Problem.

Falls Sie noch keine vollständigen Zeichnungen haben, können Sie trotzdem mit alten Walzenabmessungen, Fotos, Mustern oder dem Problem, das Sie lösen möchten, beginnen.