Film-, Schutzfilm- und Trennfilmentwickler
Druckstellen, Oberflächenspuren, Schutz der Bahn bei geringer Spannung, stabiler Kontakt zwischen Bahn und Kontaktfläche

Druckwalzen werden dort eingesetzt, wo ein kontrollierter Walzenkontakt, eine gleichmäßigere Druckverteilung und ein besserer Oberflächenschutz erforderlich sind.
Bei vielen Projekten mit Druckwalzen ist die Hauptfrage nicht, ob eine Walze pressen kann. Vielmehr geht es darum, ob die Walze die richtigen Kontaktbedingungen herstellen kann, ohne Abdrücke zu hinterlassen, Unterschiede zwischen Rand und Mitte zu verursachen, die Haftung zu beeinträchtigen oder bei Änderungen von Geschwindigkeit, Temperatur oder Substratbeschaffenheit instabil zu werden.
Eine Druckwalze wird häufig überprüft, wenn die Walze Druckspuren, helle Stellen, instabilen Kontakt, lokalen Verschleiß der Walze, ungleichmäßige Verklebung aufweist oder wenn eine vorhandene Walze eine andere Härte, Balligkeit, Oberflächenbeschaffenheit, ein anderes Walzenmaterial oder eine andere Wellenstruktur benötigt.
Für den Anfang benötigen Sie keine vollständige Zeichnung. Ein altes Foto der Walze, die Walzenposition, das bearbeitete Material und die Problembeschreibung genügen in der Regel für eine erste Begutachtung.
Druckwalzen werden häufig verwendet in Produktionslinien wo ein stabiler Kontakt, ein gleichmäßiger Druck und ein Oberflächenschutz wichtig sind.
| Linientyp | Häufige Bedenken |
|---|---|
| Film-, Schutzfilm- und Trennfilmentwickler | Druckstellen, Oberflächenspuren, Schutz der Bahn bei geringer Spannung, stabiler Kontakt zwischen Bahn und Kontaktfläche |
| Flexible Verpackungs- und Laminieranlagen | Laminierdruckwalzen, Verbunddruckwalzen, Klebekonsistenz |
| Druck- und Prägepositionen | Glanzpunkte, Streifen, Stabilität von Tinte oder Beschichtungskontakt |
| Schneid-, Aufwickel- und Hochgeschwindigkeits-Konvertierungslinien | Druckwalzen von Hochgeschwindigkeits-Schneidemaschinen, Kontaktstabilität, lokaler Verschleiß |
| Gießfolie und MDO-Strecklinien | Gießdruckwalzen, MDO-Streckdruckwalzen, Wärme- und Oberflächenempfindlichkeit |
| Holzpaneele, Dekorpaneele und Kunststoffplatten | Gleichmäßige Druckverteilung über große Breite, Oberflächenschutz, Druckunterschied zwischen Rand und Mitte |
Druckstellen, Oberflächenspuren, Schutz der Bahn bei geringer Spannung, stabiler Kontakt zwischen Bahn und Kontaktfläche
Laminierdruckwalzen, Verbunddruckwalzen, Klebekonsistenz
Glanzpunkte, Streifen, Stabilität von Tinte oder Beschichtungskontakt
Druckwalzen von Hochgeschwindigkeits-Schneidemaschinen, Kontaktstabilität, lokaler Verschleiß
Gießdruckwalzen, MDO-Streckdruckwalzen, Wärme- und Oberflächenempfindlichkeit
Gleichmäßige Druckverteilung über große Breite, Oberflächenschutz, Druckunterschied zwischen Rand und Mitte
Wird die Walze zum Pressen, Verbinden, Halten, zur Unterstützung des Kontakts oder zur Bildung eines kontrollierten Pressspalts verwendet, kann sie in der Regel als Druckwalzenanwendung betrachtet werden.
Wenn es hauptsächlich um die Flüssigkeitskontrolle und weniger um den Druckkontakt geht, Dosierwalzen oder Übertragungswalzen Möglicherweise muss dies ebenfalls überprüft werden. Bei größeren Beschichtungs- oder Laminierflächen, Walzen für Beschichtungs- und Kaschieranlagen Die nächste Seite könnte ausführlicher sein.
Eine Druckwalze bewirkt mehr als nur Kraftübertragung. Sie trägt dazu bei, die Kontaktbildung, die Lastverteilung über die Breite und die Stabilität dieses Kontakts während des Produktionsablaufs zu definieren.
In der Praxis hat eine Druckwalze oft folgenden Einfluss:
Spaltbreite
Kontaktglätte
Druckausgleich von Kante zu Kante
Markierungsrisiko in der Kontaktzone
Trennverhaltenverhalten
Empfindlichkeit gegenüber Geschwindigkeitsänderungen
Hitzeempfindlichkeit
Stabilität gegenüber einer Gegenwalze aus Stahl, erhitzt, gekühlt oder gummiert
Deshalb sollte eine Druckwalze nicht allein anhand des Durchmessers und der Gummibezeichnung beurteilt werden. In vielen Fällen wird das Endergebnis durch das Zusammenspiel von Härte, Bezugsdicke, Oberflächenbeschaffenheit, Balligkeit, Rundlaufgenauigkeit, Wellenlagerung, Maschinenausrichtung, Leitungsdruck und dem tatsächlichen Zustand der Gegenwalze bestimmt.
In Gesprächen in der Werkstatt werden “Druckwalzen” und Andruckrollen Die Tests werden zwar manchmal in der Nähe voneinander durchgeführt, der Fokus der Überprüfung ist jedoch nicht immer derselbe. Eine Überprüfung von Druckwalzen geht in der Regel tiefer auf Druckverteilung, Markierungskontrolle, Kontaktstabilität und Oberflächenschutz ein.
Eine veränderte Härte ist oft die erste Reaktion, wenn eine Druckwalze Abdrücke hinterlässt oder ungleichmäßig läuft. Manchmal ist das richtig. In vielen Druckpositionen ist die Härte jedoch nur ein Teil des Kontaktsystems.
Ein härterer Einband kann zwar Verformungen verringern, erhöht aber das Risiko von Abdrücken.
Eine weichere Oberfläche kann zwar die Kontaktbreite erhöhen, aber auch zu stärkerer Wärmeentwicklung führen oder die Stabilität bei hohen Geschwindigkeiten verringern.
Eine Walze, die zuvor zufriedenstellend lief, kann instabil werden, nachdem sich eine andere Station stromaufwärts oder stromabwärts verändert hat.
Deshalb sollten Probleme mit den Druckwalzen nicht vorschnell auf “falschen Gummi” oder “falsche Härte” reduziert werden. Oftmals liegt das eigentliche Problem in der Beladung und dem Betrieb des gesamten Presssystems.
Eine Andruckwalze sollte nicht allein nach Durchmesser, Walzenbreite und Materialbezeichnung ausgewählt werden. Entscheidender ist, wie die Walze den Walzenspalt formt und wie gleichmäßig sie den Druck überträgt.
| Parameter | Warum wichtig |
|---|---|
| Härte | Die Härte gängiger Druckwalzen liegt häufig im Bereich von 50–90 Shore A. Bei Anwendungen mit geringer Abdruckbildung, Laminierung, Wärmekontakt oder großen Breiten sollte die Härte auf Anpressdruck, Substratempfindlichkeit und Zustand der Gegenwalze abgestimmt werden. |
| Anschlussdruck / Leitungsdruck | Beeinflusst die Haftfestigkeit, die Kontaktstabilität und das Risiko von Abdrücken. Zu geringer Druck kann zu schlechtem Kontakt führen; zu hoher Druck kann das Material beschädigen. |
| Gekröntes Profil | Breite Druckrollen erfordern möglicherweise eine Balligkeitskompensation, um den Druckunterschied zwischen Rand und Mitte zu verringern. |
| Rundlauf / TIR | Bei Hochgeschwindigkeits- oder oberflächenempfindlichen Anwendungen kann ein Rundlauffehler periodische Markierungen, helle Linien oder Druckschwankungen verursachen. |
| Oberflächengüte | Beeinflusst die Ablösung, den Oberflächenschutz, die Klebstoffbildung und die Kontaktstabilität. |
| Betriebstemperatur | Bei Stationen, die mit Wärmekontakt, Gießen und MDO in Verbindung stehen, muss auf Härteerhalt, Alterung und Oberflächenstabilität geachtet werden. |
| Zählerwalzentyp | Stahlwalzen, beheizte Walzen, Kühlwalzen und gummierte Walzen erzeugen jeweils ein unterschiedliches Walzenverhalten. |
| Materialempfindlichkeit | Folien, beschichtete Papiere und Dekorplatten können eine sehr unterschiedliche Toleranz gegenüber Druckstellen und Oberflächeneindrücken aufweisen. |
Die Härte gängiger Druckwalzen liegt häufig im Bereich von 50–90 Shore A. Bei Anwendungen mit geringer Abdruckbildung, Laminierung, Wärmekontakt oder großen Breiten sollte die Härte auf Anpressdruck, Substratempfindlichkeit und Zustand der Gegenwalze abgestimmt werden.
Beeinflusst die Haftfestigkeit, die Kontaktstabilität und das Risiko von Abdrücken. Zu geringer Druck kann zu schlechtem Kontakt führen; zu hoher Druck kann das Material beschädigen.
Breite Druckrollen erfordern möglicherweise eine Balligkeitskompensation, um den Druckunterschied zwischen Rand und Mitte zu verringern.
Bei Hochgeschwindigkeits- oder oberflächenempfindlichen Anwendungen kann ein Rundlauffehler periodische Markierungen, helle Linien oder Druckschwankungen verursachen.
Beeinflusst die Ablösung, den Oberflächenschutz, die Klebstoffbildung und die Kontaktstabilität.
Bei Stationen, die mit Wärmekontakt, Gießen und MDO in Verbindung stehen, muss auf Härteerhalt, Alterung und Oberflächenstabilität geachtet werden.
Stahlwalzen, beheizte Walzen, Kühlwalzen und gummierte Walzen erzeugen jeweils ein unterschiedliches Walzenverhalten.
Folien, beschichtete Papiere und Dekorplatten können eine sehr unterschiedliche Toleranz gegenüber Druckstellen und Oberflächeneindrücken aufweisen.
Weist das Material nach dem Durchlauf durch die Druckwalze Druckstellen, helle Flecken, Streifen oder Oberflächeneindrücke auf, können folgende Ursachen häufig vorliegen:
Die Härte des Untergrunds ist zu hoch.
lokale Drucküberlastung
Klebstoffreste, Verunreinigungen oder Oberflächenbeschädigungen
ungeeignete Oberflächenrauheit
Rundlauf- oder Konzentrizitätsfehler
instabiler Zustand der Gegenwalze
Substratoberflächenempfindlichkeit
Wenn die Markierungen in einem festen Wiederholungsabstand erscheinen, Zuerst sollten die Walzenoberfläche, der Rundlauf und der Kontakt der Gegenwalze überprüft werden.
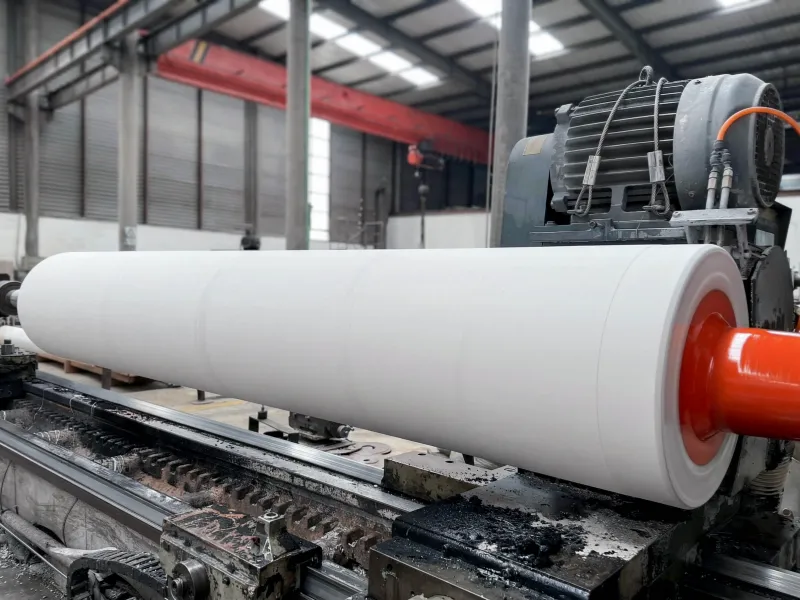
Ungleichmäßiger Druck tritt häufig bei Anwendungen mit großer Breite, hohem Druck oder empfindlichen Oberflächen auf.
Typische Anzeichen für Prüfbedarf
Eine Seite wird stärker gedrückt als die andere.
Die Verbindung im Zentrum ist gut, aber die Ränder sind schwach.
An den Rändern sind Druckstellen sichtbar, während die Mitte nicht ausreichend eingedrückt ist.
Die Ergebnisse der Laminierung oder Verklebung unterscheiden sich von links nach rechts.
Die hellen Flecken erscheinen ungleichmäßig über die Breite
Bei Breitbahn-Druckanwendungen sollten Härte, Balligkeit, Wellenlagerung, Maschinenausrichtung und tatsächliche Druckverteilung gemeinsam betrachtet werden.
Schneller Verschleiß der Druckwalze kann stammen von:
Übermäßiger Druck
abrasive Substratoberfläche
Ungeeignete Härte oder Mischung
Hitze- oder Chemikalieneinwirkung
Klebstoff, Staub, Beschichtungsreste oder andere Ablagerungen
Instabiler Laufzustand verursacht lokalen Verschleiß
Bevor man nur das Material austauscht, sollten lokale Verschleißerscheinungen, Druckverteilung, Montagezustand und Gegenrollenkontakt überprüft werden.
Häufig werden sie auf geringe Abriebfestigkeit, Ablösefestigkeit und Hitzebeständigkeit geprüft.
Polyurethan-GummiwalzenWird häufig dort eingesetzt, wo Verschleißfestigkeit und Lastaufnahme wichtig sind.
NBR-/NitrilkautschukwalzenHäufig geprüft im Hinblick auf allgemeine industrielle Druckkontakte mit Ölen, Tinten und Klebstoffen.
FKM-GummiwalzenWird häufig für Positionen mit höherem Druckniveau oder stärkeren chemischen Anforderungen in Betracht gezogen.
KlemmwalzenNützlich, wenn auch das Einzugsverhalten und die Druckkontaktgrenzen verglichen werden müssen.
Walzen für Beschichtungs- und KaschieranlagenUmfassendere Überprüfung von Beschichtungs-, Laminier- und Klebeabschnitten mit druckbedingten Problemen.
Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und WickelkontaktUmfassendere Überprüfung für Umrüstlinien, bei denen Kontaktstabilität und Oberflächenschutz gleichermaßen wichtig sind.
Walzen für flexible VerpackungenZugehörige Überprüfung der Verpackungslinie für die Bereiche Drucken, Laminieren, Schneiden und Aufwickeln.
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Häufige Ursachen sind übermäßige Härte, zu hoher Druck, Oberflächenverunreinigungen, Walzenbeschädigungen, Rundlaufprobleme oder ein druckempfindlicher Untergrund. Treten die Markierungen in regelmäßigen Abständen wieder auf, sollten der Zustand der Walzenoberfläche und die Laufgenauigkeit überprüft werden.
Druckwalzen werden häufig beim Laminieren, Kleben, Pressen, Nachbedrucken, Schneiden, Aufwickeln, Gießen von Folien, MDO-Strecken und an anderen Stationen eingesetzt, an denen ein stabiler Anpressdruck erforderlich ist.
Eine Druckwalze konzentriert sich auf kontrollierten Druck, gleichmäßigen Walzenspalt und Oberflächenbeschaffenheit.
Eine Einzugswalze dient häufig primär dem Halten, Zuführen oder Durchziehen von Material durch einen Einzugspunkt. In realen Maschinen können sich die Funktionen überschneiden, der Konstruktionsschwerpunkt kann jedoch unterschiedlich sein.
Die Härte sollte anhand der Empfindlichkeit der Substratoberfläche, des Anpressdrucks, des Gegenwalzentyps, der Liniengeschwindigkeit, der Temperatur und der Markierungstoleranz ausgewählt werden. Es gibt keine universelle Härte, die für jede Druckwalzenstation geeignet ist.
Wenn Sie bereits Zeichnungen und Maße haben, können Sie diese direkt zur Sonderanfertigung einsenden.
Falls Ihre Walze Druckspuren, ungleichmäßige Haftung, Abweichungen zwischen Rand und Mitte, Oberflächenspuren oder schnellen Verschleiß aufweist, senden Sie uns bitte die Walzenposition, das Material, die Bandgeschwindigkeit, die Betriebstemperatur sowie Fotos der Walze oder der Anwendung. Wir können dann anhand Ihrer konkreten Anwendung die geeignete Andruckwalzenrichtung ermitteln.