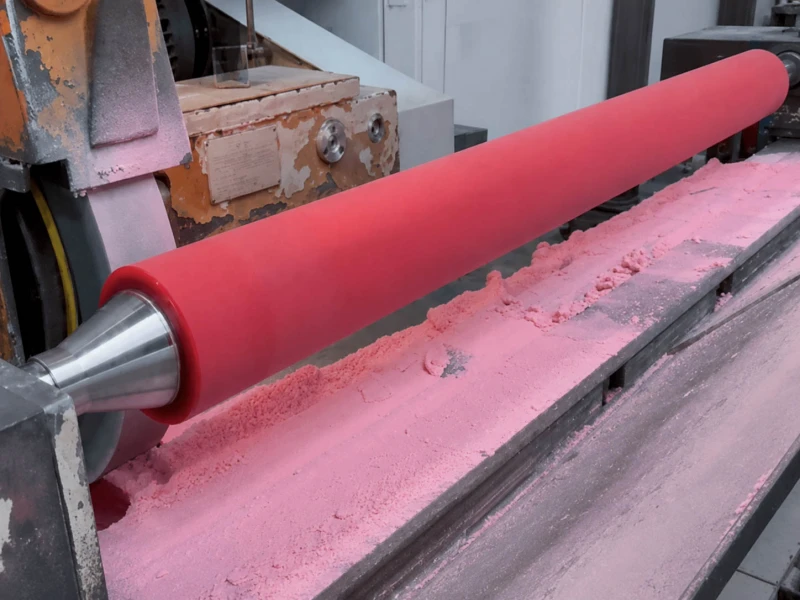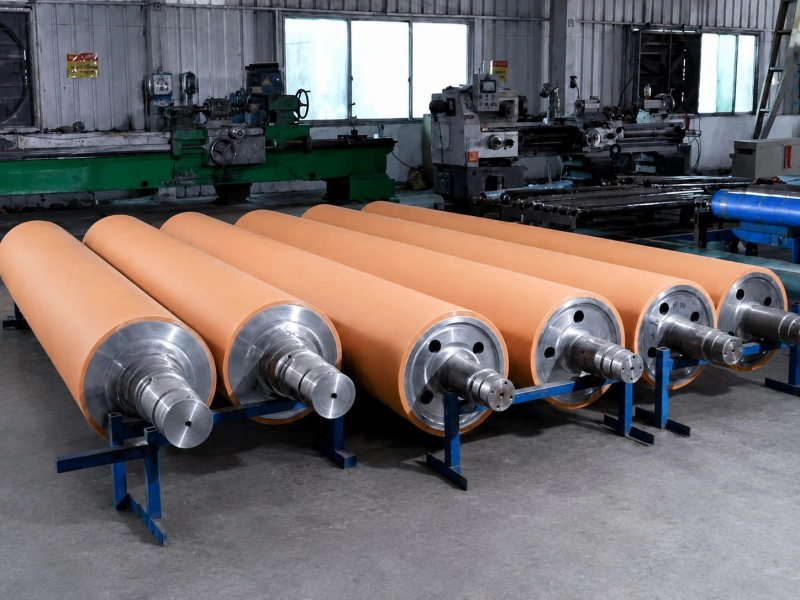
Zuführstabilität
Schlupf, Unregelmäßigkeiten bei der Zuführung und Wiederholgenauigkeit bei der Übergabe

Klemmwalzen werden eingesetzt, wenn Materialien durch einen kontrollierten Kontaktpunkt gehalten, zugeführt und geführt werden müssen.
Sie arbeiten üblicherweise mit einer weiteren Walze zusammen, um einen kontrollierten Walzenkontakt herzustellen, wodurch Folien, Papier, Etikettenmaterial, Verpackungsfolien, bedruckte Substrate und andere Bahnmaterialien gleichmäßiger in den nächsten Abschnitt der Produktionslinie gelangen.
In der Produktion besteht die Hauptaufgabe einer Andruckrolle darin, das Material am richtigen Kontaktpunkt zu halten, es in die Station einzuführen oder durch sie hindurchzuführen und es synchron zu bewegen, während gleichzeitig das Risiko von Schlupf, Eindellungen, Spurstörungen oder Oberflächenmarkierungen verringert wird.
Falls Sie bereits eine Walzengröße, Zeichnung, ein Muster oder eine Walzenspezifikation haben, können Sie diese direkt an uns senden.
Wenn Material, Härte oder Oberfläche noch nicht feststehen, können wir auch von der Walzenposition und dem Problem, das Sie lösen möchten, ausgehen.
Eine Andruckrolle, auch Quetschrolle oder Andruckrolle genannt, sorgt für kontrollierten Halte- und Zuführkontakt, wenn Material in einen Maschinenteil eintritt, ihn durchläuft oder ihn verlässt.
Typische Positionen:
Ein- und Auslaufbereiche
Vor oder nach dem Drucken, Beschichten oder Laminieren
Rund um die Schlitz- und Aufwickelabschnitte
Bahnpfade für Etiketten, Folien, Papier und flexible Verpackungen
Kurzstrecken-Zuführpunkte, bei denen ein stabiler Haltekontakt erforderlich ist
Eine Andruckrolle ist vielleicht nicht die sichtbarste Rolle in der Produktionslinie, aber sie kann direkten Einfluss darauf haben, wie stabil das Material ist, bevor es einen wichtigen Prozessabschnitt erreicht.
Bei instabilem Klemmkontakt kann es zu Schlupf, ungleichmäßiger Zuführung, Faltenbildung, Eindellungen oder Bahnführungsstörungen kommen.
Diese Art von Anforderung wird üblicherweise zunächst als Funktionsseite geprüft. Wenn dasselbe Projekt eng mit übergeordneten Webverarbeitungsbedingungen verknüpft ist, kann es auch auf natürliche Weise damit verbunden werden. Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt.
Die gleiche Andruckrollenlogik verhält sich nicht an jeder Station gleich.
Die Hauptsorge besteht in der Regel darin, ob das Material gleichmäßig aufgefangen werden kann, bevor der nächste Abschnitt beginnt, es zu beeinflussen.
Typische Bedenken:
instabiler Eintritt
Kurzschlupf beim Anfahren
Die Materialbahn läuft nicht gerade ein
Eine Seite wird früher als die andere zugeführt.
Der Kontakt muss in der Regel stabil bleiben, aber auch sanft.
Typische Bedenken:
Eingangsinstabilität, die die Qualität nachgelagerter Bereiche beeinträchtigt
lokale Markierungen auf empfindlichen Oberflächen
Druckunterschied in Querrichtung
Zuführungsfehler vor dem nächsten Abschnitt
Diese Position erfordert oft eine stärkere Materialzuführungskontrolle, aber der Druck kann nicht einfach erhöht werden, ohne dass dies Folgen hat.
Typische Bedenken:
Schlupf nach Geschwindigkeitserhöhung
schmale Materialien laufen weniger gleichmäßig als zuvor
Markierung auf dünnen oder weichen Untergründen
instabile Übergabe vor dem Aufwickeln
Diese Positionen hängen in der Regel stärker von einer wiederholbaren Griffwiederherstellung ab, als man erwarten würde.
Typische Bedenken:
Lokaler Schlupf beim Neustart
Uneinheitliche Zuführlänge
wiederholte Markierung am selben Kontaktpunkt
instabiler Fang nach wiederholten Zyklen
Eine Erhöhung des Drucks ist nicht immer die richtige Lösung, da zu viel Druck zu Eindellungen oder Materialverformungen führen kann.
Wenn das Hauptsymptom eine Oberflächenbeschädigung ist, sollten Druckverteilung, Oberflächenrauheit und Kontaktgleichmäßigkeit gemeinsam überprüft werden.
Wenn die Andruckwalze das Material vor dem nächsten Abschnitt nicht stabilisiert, können auch Druck-, Beschichtungs-, Laminier-, Schneid- oder Aufwickelvorgänge beeinträchtigt werden.
Dieses Problem sollte zusammen mit den nachgelagerten Zug-, Spannungs- und Bahnführungsbedingungen überprüft werden.
In dieser Situation reicht das Material allein nicht aus, um das Problem zu beurteilen. Auch die mechanische Ausrichtung und die Kontaktgleichmäßigkeit müssen überprüft werden.
Eine Andruckrolle muss üblicherweise vier Dinge gleichzeitig steuern:
Schlupf, Unregelmäßigkeiten bei der Zuführung und Wiederholgenauigkeit bei der Übergabe
Spuren, Eindellungen, Dehnungen und Oberflächenbeschädigungen
Griffigkeit, Auslöseverhalten, Verschmutzungsanfälligkeit und Materialschutz
Einseitige Enge, lokaler Druckunterschied und ungleichmäßiger Halt über den Walzenballen
Eine gute Andruckrolle zeichnet sich nicht durch den höchsten Anpressdruck aus. Vielmehr ist es diejenige, die ausreichend Haltekraft bietet und gleichzeitig einen stabilen und für das Material gut handhabbaren Kontakt gewährleistet.
Andruckrollen müssen in der Regel ein Gleichgewicht zwischen Griffigkeit, Verformung und Oberflächenschutz gewährleisten.
Für viele industrielle kneifen / zwicken Kontakt Bei bestimmten Positionen wird die Härte der Gummibeschichtung üblicherweise im Bereich von 40–90 Shore A.
| Anwendungsziel | Übliche Härterichtung |
|---|---|
| Sanfterer Haltekontakt und geringeres Markierungsrisiko | Etwa 40–60 Shore A |
| Allgemeine Zuführung für Verpackungen, Druck, Etiketten oder Bahnmaterialien | Etwa 60–80 Shore A |
| Höhere Griffigkeit, höherer Verschleiß oder höhere Kontaktbelastung | Etwa 80–95 Shore A |
| Hitze, Trennmittel oder Antihaftkontakt | Hängt von der Verbindung und der Oberflächenbehandlung ab |
Etwa 40–60 Shore A
Etwa 60–80 Shore A
Etwa 80–95 Shore A
Hängt von der Verbindung und der Oberflächenbehandlung ab
Diese Bereiche stellen lediglich Ausgangspunkte dar.
Die gleiche Shore-A-Härte kann sich je nach Anpressdruck, Bezugsdicke, Walzendurchmesser, Bandgeschwindigkeit und Materialoberfläche unterschiedlich verhalten.
Bei der Konstruktion oder dem Austausch einer Andruckrolle müssen üblicherweise die folgenden Punkte gemeinsam überprüft werden:
Das Kopieren der alten Walze ist in der Regel ausreichend, wenn der vorherige Kontakt gleichmäßig lief und sich die Leitungsbedingungen nicht geändert haben.
Wenn sich die Bandgeschwindigkeit, die Substratoberfläche, die Materialdicke, die Spannungseinstellung oder der Zustand der Gegenwalze geändert haben, sollte die alte Spezifikation als Referenz und nicht als endgültige Antwort betrachtet werden.
In diesen Fällen kann die Walzengröße noch als Ausgangspunkt dienen, jedoch sollten Material, Härte, Oberflächenbeschaffenheit und Kontaktbedingungen vor der Produktion erneut überprüft werden.
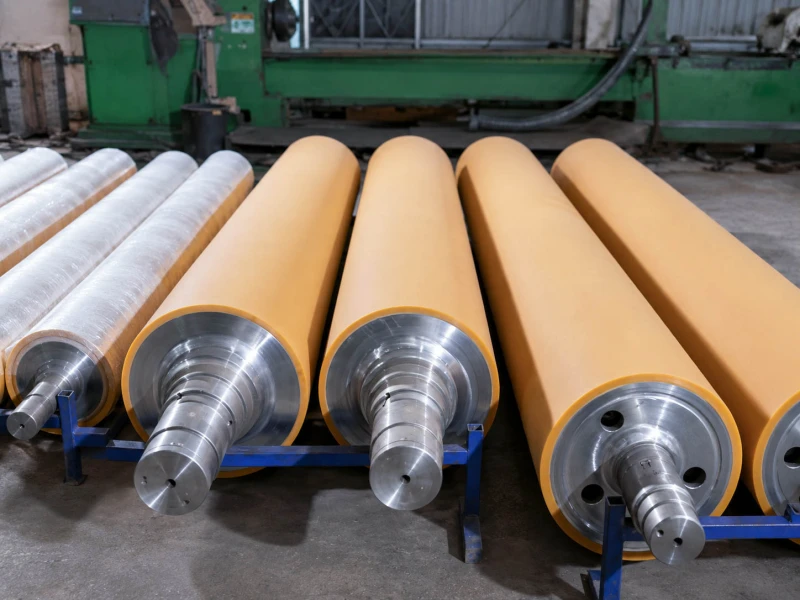
Die Materialauswahl sollte sich an den Anforderungen des jeweiligen Standorts orientieren und nicht allein an Gewohnheiten.
Polyurethan-Gummiwalzen werden oft zuerst bewertet, wenn ein stärkeres Griffgefühl, Schnittfestigkeit und eine längere Lebensdauer wichtig sind.
NBR-/Nitrilkautschukwalzen werden häufig dann überprüft, wenn Öl, Tinte, Klebstoffe oder allgemeine industrielle Zuführungsbedingungen eine Rolle spielen.
Festsilikonwalzen werden häufig dann überprüft, wenn das Ablöseverhalten, die Hitzebeständigkeit oder eine geringere Oberflächenaggressivität wichtiger sind als maximale Traktion.
EPDM sollte überprüft werden, wenn Feuchtigkeit, Ozon oder die Einwirkung von Umwelteinflüssen eine größere Rolle spielen.
FKM, HNBR, CSM, Butyl oder andere Verbindungen müssen möglicherweise unter Berücksichtigung der tatsächlichen Betriebsbedingungen und nicht aufgrund einer üblichen Materialgewohnheit überprüft werden.
Das Material ist nach wie vor nur ein Aspekt der Entscheidung. Bei Andruckrollen beeinflussen Härte, Oberflächenbeschaffenheit, Deckschichtaufbau, Zustand der Gegenwalzen und das tatsächliche Verhalten der Station das Ergebnis oft ebenso stark.
Nicht jedes Zuführproblem sollte in erster Linie als Problem mit der Andruckrolle beurteilt werden.
Das Problem beginnt an einem kurzen lokalen Haltepunkt
Das Material gelangt instabil in den nächsten Abschnitt.
Gleiten tritt genau am Einschnürungspunkt auf.
An den Stellen, an denen der zugehörige Kontakt angebracht ist, entstehen Markierungen.
Das Material wird schlecht aufgefangen, übergeben oder wieder in Gang gesetzt.
Das Hauptproblem ist das kontinuierliche Ziehen und die Synchronisierung der Geschwindigkeit → Traktionsrollen
Das Hauptproblem besteht in der breiteren Druckverteilung bzw. dem Oberflächenschutz über eine größere Kontaktzone → Andruckwalzen
Der Engpass ist nur das sichtbare Symptom, die eigentliche Instabilität beginnt an anderer Stelle der Leitung.
Die Stelle ist Teil eines umfassenderen Prozesses zur Bearbeitung dünner Webströme, der auch eine Überprüfung auf Anwendungsebene erfordert → Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt
Der bloße Austausch einer Andruckrolle löst kein Leitungsproblem, das eigentlich mit der Traktion, der Druckverteilung oder einem breiteren Problem als dem lokalen Kontaktpunkt zusammenhängt.
Das Rutschen kann mit Oberflächenreibung, Härte, Anpressdruck, Oberflächenbeschaffenheit des Materials oder Drehzahlsynchronisation zusammenhängen.
Eine Erhöhung des Drucks ist nicht immer die richtige Lösung, da zu viel Druck zu Eindellungen oder Materialverformungen führen kann.
Diese Probleme können durch ungeeignete Härte, zu hohen Druck, eine raue Walzenoberfläche, lokale Druckschwankungen oder eine empfindliche Materialoberfläche verursacht werden.
Wenn das Hauptsymptom eine Oberflächenbeschädigung ist, sollten Druckverteilung, Oberflächenrauheit und Kontaktgleichmäßigkeit gemeinsam überprüft werden.
Wenn die Andruckwalze das Material vor dem nächsten Abschnitt nicht stabilisiert, können auch Druck-, Beschichtungs-, Laminier-, Schneid- oder Aufwickelvorgänge beeinträchtigt werden.
Dieses Problem sollte zusammen mit den nachgelagerten Zug-, Spannungs- und Bahnführungsbedingungen überprüft werden.
Dies könnte mit der Parallelität der Walzen, dem Anpressdruck, dem Zustand der Abdeckung, dem Balligkeitprofil oder der Genauigkeit der Walzen zusammenhängen.
In dieser Situation reicht das Material allein nicht aus, um das Problem zu beurteilen. Auch die mechanische Ausrichtung und die Kontaktgleichmäßigkeit müssen überprüft werden.
Wird häufig geprüft, wenn stärkere Griffigkeit, Robustheit und Verschleißfestigkeit erforderlich sind.
NBR-/NitrilkautschukwalzenHäufig geprüft im Hinblick auf allgemeine industrielle Anwendungen, Kontakt mit Öl, Tinte oder Klebstoffen.
Festsilikonwalzen (HCR)Wird häufig überprüft, wenn ein sanfterer Kontakt oder eine geringere Abriebneigung von größerer Bedeutung sind.
AndruckwalzenNützlich dann, wenn es in erster Linie um eine breitere Druckverteilung und weniger um lokales Klemmen geht.
ZugwalzenNützlich, wenn es bei dem Problem der Seilführung eher um kontinuierliches Ziehen und Geschwindigkeitssynchronisation geht.
Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und WickelkontaktNützlich, wenn der Engpass Teil eines umfassenderen Prozesses zur Verarbeitung dünner Bahnen ist.
Walzen für flexible VerpackungenNützlich, wenn Drucken, Laminieren, Zuführen und Aufwickeln sich auf derselben Produktionslinie gegenseitig beeinflussen.
Walzen für Längsschneide- und WickelanlagenNützlich, wenn das Hauptproblem beim Einführen des Schlitzes oder beim Übergeben des Rückspulens auftritt.
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Wolorin fertigt kundenspezifische Andruckrollen nach Ihren bestehenden Rollenabmessungen, Zeichnungen, Mustern oder den tatsächlichen Anforderungen Ihrer Station.
Falls die aktuelle Walze durchrutscht, Spuren hinterlässt oder ungleichmäßig fördert, können Sie uns die Walzendetails oder Anwendungsinformationen zukommen lassen, damit wir Ihnen bei der Bestimmung des Materials, der Härte, der Oberfläche und der Austauschrichtung behilflich sein können.