
Was verursacht Oberflächenmarkierungen und Linien auf Bahnmaterialien?
Wenn auf dünnen Folien, beschichteten Bahnen, Vliesstoffen, Papier, Aluminiumfolien oder Metallbändern Oberflächenmarkierungen, Linien, Druckabdrücke oder wiederkehrende Markierungen auftreten, ist die erste Frage einfach: Woher stammt die Markierung? Manche Markierungen sind bereits auf der angelieferten Rolle vorhanden. Andere werden erst nach dem Beschichten, Trocknen, Abkühlen, Schneiden, Aufwickeln oder durch Druckkontakt sichtbar. Staub, statische Aufladung, Bahnspannung, Beschichtungsübertragung, Feuchtigkeit, Klebstoffreste und Oberflächenempfindlichkeit können kleine Defekte deutlich verstärken.
Eine sinnvolle Überprüfung beginnt mit drei Punkten: Wie sieht die Markierung aus? Wo tritt sie erstmals auf? Wiederholt sie sich in regelmäßigen Abständen? Verändert sich die Markierung mit Druck, Geschwindigkeit, Spannung oder Reinigung, sollte der Kontaktbereich um die Walze genau untersucht werden. Ist die Markierung bereits vorher sichtbar, sollte der vorhergehende Prozess zuerst überprüft werden.
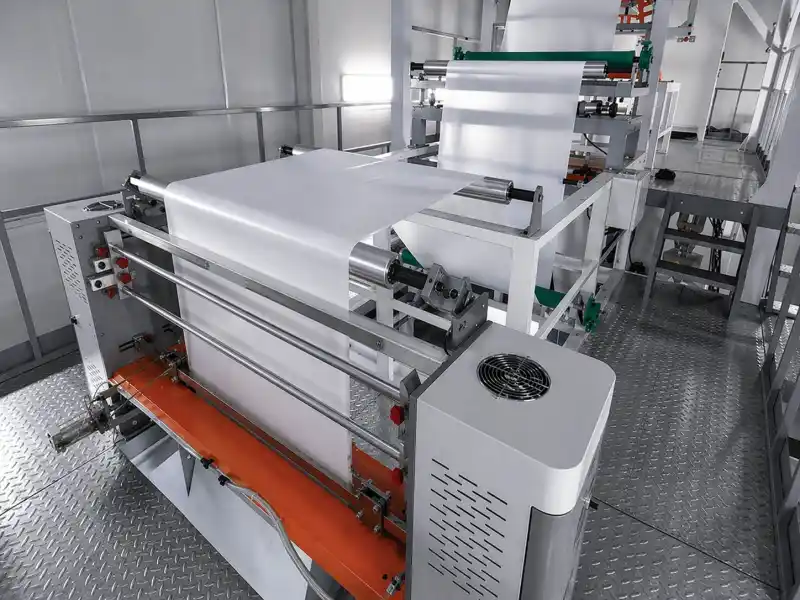
Wie die Oberflächenmarkierung aussieht
Oberflächenspuren weisen nicht alle auf dieselbe Ursache hin. Eine feine gerade Linie, ein breiter Druckstreifen, ein sich wiederholender Punkt und eine matte Stelle erfordern in der Regel unterschiedliche Untersuchungen.
Beginnen wir mit dem Markenzeichen selbst.
Feine, gerade Linien entstehen oft durch Kratzer, harte Partikel, schmale Kontaktfehler, Klingenspuren oder Beschädigungen der Walzenoberfläche. Breite Druckabdrücke hängen häufiger mit dem Walzenpressdruck, unterschiedlicher Härte, ungleichmäßigem Kontakt oder zu hoher lokaler Belastung zusammen. Wiederkehrende Markierungen erfordern in der Regel eine Überprüfung der Rotationsrichtung, da sie mit dem Walzenumfang, dem Wickelkontakt oder einem beschädigten rotierenden Teil in Verbindung stehen können.
Matte oder glänzende Stellen können durch Reibung, Beschichtungsabrieb, mangelhafte Ablösung, Hitze oder Oberflächenverglasung entstehen. Zufällige Verschmutzungen deuten oft auf Staub, Faserreste, statische Aufladung, Klebstoffablagerungen oder Reinigungsrückstände hin.
Die Form des Zeichens gibt nicht die vollständige Antwort, zeigt aber in der Regel an, wo die erste Überprüfung beginnen sollte.
Wo dieses Problem häufig auftritt
Oberflächenmarkierungen und Linien sind bei dünnen, beschichteten, weichen, glänzenden oder oberflächenempfindlichen Bahnmaterialien häufig. Sie werden oft nach Kontakt, Druck, Aufwickeln, Trocknen, Abkühlen oder Schneiden sichtbar.
Dieses Problem tritt häufig bei Dünnfolien, Trennfolien, Schutzfolien, BOPP, PET, PE, CPP und ähnlichen Materialien auf. Es kann auch bei beschichteten oder laminierten Bahnen auftreten, wenn Klebstoff, Beschichtungsflüssigkeit, Lösungsmittel oder Hitze die Oberfläche verändern. Bei Vliesstoffen können die Spuren durch Faserkompression oder Verunreinigungen entstehen. Bei Papierbahnen sind Papierstaub, Beschichtungsrückstände, Feuchtigkeit und Druckstellen häufige Ursachen. Auf Folien- oder Metallstreifenoberflächen sind feine Linien, Kratzer und Spuren von hartem Kontakt leichter zu erkennen.
In den Bereichen Folienhandhabung und Schneiden hängt das Problem häufig mit der Empfindlichkeit der Bahn, statischer Aufladung, Spannung, Wickelkontakt und dem Zustand der Walzenoberfläche zusammen. Informationen zu verwandten Positionen in der Bahnhandhabung finden Sie unter . Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt.
In Beschichtungs- oder Laminieranlagen können Oberflächenmarkierungen auch durch Beschichtungsstreifen, Klebstoffablagerungen, Trennprobleme oder Kontakt zwischen den Laminierflächen nach dem Laminieren entstehen. Informationen zu ähnlichen Anlagenbedingungen finden Sie unter . Walzen für Beschichtungs- und Kaschieranlagen.
Bei faserbasierten Vliesstoffen sind Druckstellen und Verunreinigungen häufiger als tiefe Kratzer. Siehe Walzen für die Vliesstoffverarbeitung für ähnliche Webverarbeitungssituationen.
Bei Metallfolien oder -streifen können selbst kleine Kontaktfehler sichtbar werden. Siehe Walzen für Metallfolien- und Metallbandverarbeitung für Oberflächenschutz- und Bahnverarbeitungsanforderungen.
Branchen-/prozessbedingte Gründe vor dem Walzeneinsatz
Bevor Sie die Walze prüfen, vergewissern Sie sich, ob die Markierung bereits vor der vermuteten Kontaktstelle vorhanden ist. Viele Oberflächenlinien entstehen nicht durch die Gummiwalze selbst.
Häufige prozessseitige Ursachen sind Materialfehler, Beschichtungsstreifen, ungleichmäßige Bezugsdicke, Transferlinien, Staub, Papierpulver, Faserreste, statische Aufladung, Klebstoffablagerungen, Trennfehler oder Reinigungsrückstände. Auch Trocknung, Abkühlung, Temperaturänderungen, Bahnspannung und Wickeldruck können bestehende Oberflächenunterschiede deutlicher sichtbar machen.
Eine einfache Vor-Ort-Prüfung besteht darin, die Bahnoberfläche vor und nach dem vermuteten Walzenvorgang zu vergleichen. Ist die Markierung bereits vorher sichtbar, drückt die Walze möglicherweise nur einen vorhandenen Fehler deutlicher hervor. In diesem Fall sollte der vorhergehende Prozess zuerst überprüft werden.
Walzenbezogene Prüfungen: Druck, Oberfläche, Härte, Rundlauf, Verschmutzung
Wenn die Markierung nach einem Walzenkontaktpunkt auftritt, sich in regelmäßigen Abständen wiederholt, sich nach der Reinigung verändert oder sich bei zunehmendem Druck verschlimmert, sollte die Walze überprüft werden.
Beginnen Sie mit Anpressdruck und Kontaktbreite. Ungleichmäßiger Walzendruck kann Druckstellen, Kantenabdrücke oder lokale Eindrücke verursachen. Auch die Oberflächenbeschaffenheit der Walze ist wichtig. Kratzer, flache Stellen, Schleifspuren, Rauheitsänderungen oder Oberflächenverglasungen können allesamt Spuren auf empfindliche Bahnen übertragen.
Härte und Reibungsrichtung dürfen nicht außer Acht gelassen werden. Derselbe Materialname bedeutet nicht zwangsläufig dasselbe Kontaktergebnis. Härte, Rückprallverhalten, Oberflächenbeschaffenheit, Haftung, Schleifgenauigkeit und Reibungsrichtung beeinflussen, ob die Bahnoberfläche nach dem Kontakt sauber bleibt.
Rundlauf und Konzentrizität spielen ebenfalls eine Rolle. Dreht sich die Walze nicht gleichmäßig, kann der Druck bei jeder Umdrehung schwanken und so wiederholte Abdrücke verursachen. Verunreinigungen sind eine weitere häufige Ursache. Staub, Klebstoffreste, Beschichtungsrückstände, Reinigungsflüssigkeit oder harte Partikel auf der Oberfläche können Linien oder Schmutzflecken hinterlassen.
Für druckempfindliche Walzenspaltbereiche, Andruckwalzen Die Hauptsupportseite zu diesem Thema ist . Entscheidend ist nicht nur das Gummimaterial. Druckverteilung, Oberflächenbearbeitung, Härterichtung und Walzengenauigkeit beeinflussen das endgültige Kontaktergebnis.
Markierungstyp / wahrscheinliche Richtung / Tabelle „Was ist zu prüfen?“
| Markierungstyp | Wahrscheinliche Richtung | Was Sie zuerst überprüfen sollten |
|---|---|---|
| Feine gerade Linie | Kratzer, harte Partikel, schmale Oberflächenbeschädigung, Klingen- oder Kantenkontakt | Prüfen Sie vor dem Kontakt die Bahn, die Walzenoberfläche, den Reinigungszustand und nahegelegene harte Kontaktpunkte. |
| Breites Druckband | Ungleichmäßiger Druck, übermäßige Einpresskraft, Härteunterschiede, Kantenbelastung | Prüfen Sie die Kontaktbreite, die Anpressdruckeinstellung, die Rollenhärte, die Balligkeit und die Ausrichtung. |
| Markierung in regelmäßigem Abstand wiederholen | Walzenumfang, Oberflächenfehler am rotierenden Teil, Wicklungskontakt | Wiederholabstand messen und mit dem Walzendurchmesser oder der Wickelkontaktposition vergleichen |
| Matt oder glänzend | Reibung, Wärme, Ablöseverhalten, Beschichtungsübertragung, Oberflächenverglasung | Oberflächentemperatur, Walzenbeschaffenheit, Beschichtungs- oder Klebstoffübertragung und Produktempfindlichkeit prüfen |
| Schmutzige oder zufällige Markierung | Staub, statische Aufladung, Faserreste, Klebstoffablagerungen, Reinigungsrückstände | Materialreinheit, statische Aufladung, Walzenverschmutzung und Reinigungsmethode prüfen |
| Kantenmarkierung | Druckkonzentration, Bahnführung, Kantenspannung, Walzenausrichtung | Prüfen Sie Bahnverlauf, Kantenposition, Führungseinstellung, Walzenparallelität und lokalen Druck. |
| Sanfter Eindruck ohne Kratzer | Oberflächenkompression, zu hoher Druck, weiche Stegstruktur, Härteunterschied | Prüfen Sie den Anpressdruck, die Härte des Gummis, die Produktempfindlichkeit und ob sich die Markierung nach einiger Zeit zurückbildet. |
| Markieren Sie erst nach der Geschwindigkeitserhöhung | Dynamische Druckänderung, Vibration, Rundlauf, instabile Spannung | Überprüfen Sie Rundlauf, Unwucht, Lagerzustand, Leinenspannung und geschwindigkeitsabhängiges Kontaktverhalten. |
Wann Fotos, Muster oder Walzendetails senden?
Bei vielen Standard-Ersatzwalzen kann die erste Vorgehensweise von ausgereiftem Gummimaterial und Oberflächenbearbeitung ausgehen, sobald Größe, Walzenposition, Härte und Betriebsbedingungen feststehen. Nicht jedes Projekt erfordert zu Beginn eine detaillierte individuelle Studie.
Eine genauere Überprüfung ist erforderlich, wenn die Oberfläche sehr empfindlich ist oder die Anlage mit Hitze, Lösungsmitteln, Klebstoffen, Beschichtungsflüssigkeiten, hohem Druck oder starkem Verschleiß in Berührung kommt. Auch wenn alte Walzen ausgetauscht oder neu bezogen wurden, aber dieselben Spuren immer wieder auftreten, ist eine eingehendere Prüfung ratsam.
Nützliche Informationen umfassen Fotos der Markierung auf der Bahnoberfläche, Fotos der Walzenoberfläche vor und nach der Reinigung, die Walzenposition, die Kontaktflächen der Walze, den Produkttyp, die Walzengröße, Wellendetails und, falls verfügbar, die aktuelle Härte. Es ist außerdem hilfreich zu wissen, ob die Markierung wiederholt auftritt, sich mit dem Druck verändert oder sich nach der Reinigung verändert.
Das praktische Ziel besteht darin, die Richtung einzugrenzen: zuerst das prozessseitige Problem, zuerst das Problem des Walzenkontakts oder beides zusammen. Sobald diese Richtung klar ist, können die Walzenmaterialrichtung, die Oberflächenbeschaffenheit, die Härte, die Schleifgenauigkeit und die Prüfpunkte sinnvoller aufeinander abgestimmt werden.
Verwandte Seiten
- Andruckwalzen
Hauptsupportseite für Druckkontakt, Einschnürungen, Druckverteilung und Oberflächenschutz. - Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt
Bei Dünnfolienanlagen, bei denen Oberflächenmarkierungen, statische Aufladung, Zugspannung, Schlitzung oder Aufwickelkontakt auftreten können. - Walzen für Beschichtungs- und Kaschieranlagen
Bei Beschichtungsstreifen, Klebstoffablagerungen, Laminierstellen, Ablöseproblemen und Walzenkontakt nach der Beschichtung. - Walzen für die Vliesstoffverarbeitung
Bei Druckstellen, Faserkompression, Staub, statischer Aufladung und Problemen mit der Bahnverarbeitung in Vliesstoffanlagen. - Walzen für Metallfolien- und Metallbandverarbeitung
Für feine Oberflächenlinien, Kratzer, Druckstellen und zum Oberflächenschutz bei der Folien- oder Streifenverarbeitung.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße oder klare Spezifikationen und Anforderungen haben, können Sie uns diese direkt zusenden. Wir nutzen diese Angaben für die kundenspezifische Fertigung, die Angebotserstellung oder die Produktionsbestätigung.
Falls die Informationen noch nicht vollständig sind, können Sie mit Fotos der vorhandenen Walze, der Walzenposition, des Produkttyps, der Kontaktmedien und des aktuellen Problems, das Sie lösen möchten, beginnen.