Oberflächenmarkierung
Dünne Folien können lokale Druckschwankungen, Ablagerungen, Vibrationen oder ungleichmäßige Auflager sehr schnell aufzeichnen.

Kundenspezifische Walzen für Aluminiumfolie, Kupferfolie und dünne Metallbänder, bei denen Oberflächenschutz, Kantenstabilität und Wickelkonstanz von sauberem, kontrolliertem Kontakt abhängen.
Aus diesem Grund kann eine Walze zwar mechanisch akzeptabel erscheinen, aber dennoch ungeeignet sein, sobald das Substrat dünner, schmaler oder leichter zu markieren ist oder weniger tolerant gegenüber lokalen Kontaktfehlern ist. Daher muss die Überprüfung in der Regel von der tatsächlichen Laufposition ausgehen und nicht allein von der Größe.
Wolorin liefert kundenspezifische Walzen für Folien- und Dünnbandanwendungen, bei denen ein stabiler Lauf, eine kontrollierte Abstützung über die gesamte Breite und geringe Kontaktstörungen gleichzeitig erforderlich sind. Typische Anwendungsbereiche sind Führungsabschnitte, spannungsrelevante Bereiche, Schlitztransportabschnitte, kritische Stützwalzen zwischen den Spannweiten und aufwickelnahe Kontaktstellen.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
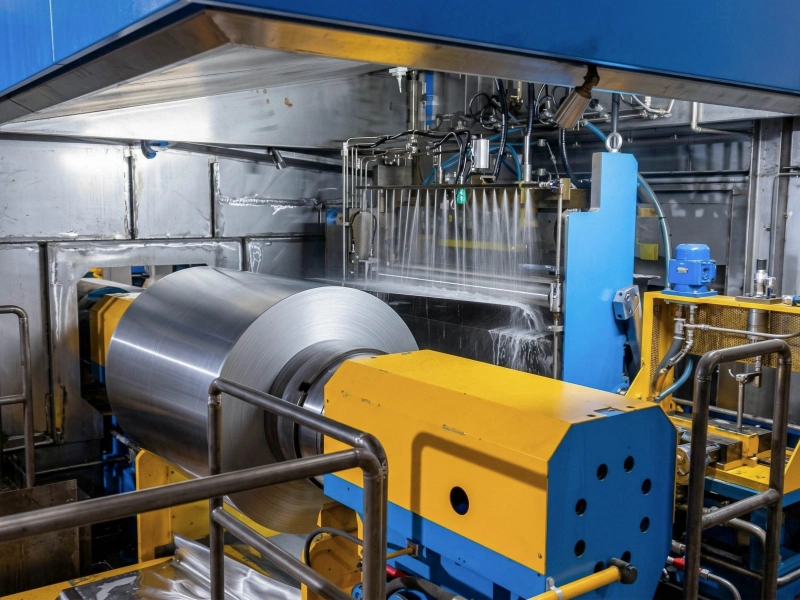
Folien- und Dünnbandanlagen verarbeiten typischerweise Aluminiumfolie, Kupferfolie und andere dünne Metallmaterialien beim Transportieren, Führen, Längsschneiden und Aufwickeln.
Die höheren Anforderungen an diese Produktionslinien ergeben sich nicht nur aus dem Material selbst, sondern auch daraus, wie schnell das Substrat lokale Kontaktfehler aufnimmt. Eine Position, die auf einer weniger toleranten Produktionslinie akzeptabel ist, kann hier plötzlich sichtbar werden. Markierungen, Kratzer, Kantenbewegungen oder Rückspulfehler viel früher auf dünner Folie oder Streifen.
Deshalb muss die Überprüfung von Walzen in diesen Bereichen in der Regel über die nominelle Ersatzgröße hinausgehen und sich darauf konzentrieren, was die Walze an dieser Position tatsächlich kontrollieren muss.
An den Führungsabschnitten muss die Walze den Streifen ruhig halten, ohne dabei Lichtspuren, ungleichmäßige Spurführung oder zusätzliche Randbewegungen zu verursachen.
In zugbeanspruchten Abschnitten sollte die Walze einen stabilen Lauf gewährleisten, ohne dabei eine lokale Überlastung über die gesamte Breite zu verursachen.
Schmale Folienstreifen und Dünnbänder reagieren nach dem Schneiden empfindlicher auf schwache Unterstützung, Laufabweichungen und Profilfehler.
Manche Walzen scheinen auf den ersten Blick nicht die empfindlichsten Stellen zu sein, aber sie entscheiden dennoch darüber, ob das Material zwischen den Abschnitten stabil bleibt oder ob sich geringfügige Kontaktschäden ansammeln.
Beim Zurückspulen reagiert das Material oft empfindlicher auf Druckaufzeichnung, Unregelmäßigkeiten in der Kantenverarbeitung und Formabweichungen.
Dünne Folien können lokale Druckschwankungen, Ablagerungen, Vibrationen oder ungleichmäßige Auflager sehr schnell aufzeichnen.
Kratzer treten eher auf, wenn der Kontaktweg nicht sauber ist oder wenn die Walzenoberfläche nicht gut zum Untergrund passt.
Nach dem Aufschlitzen oder über längere, ungestützte Spannweiten können schwache Stützen und Laufabweichungen dazu führen, dass weniger stabiles Randverhalten.
Bei empfindlichen Folien oder dünnen Streifen kann eine ungleichmäßige Unterstützung über die Breite die Planheit und das Laufverhalten viel früher beeinflussen als bei dickeren Materialien.
Druckaufzeichnungen, Unregelmäßigkeiten beim Kantenaufbau, Teleskopierungstendenz und Inkonsistenzen in der Walzenform beginnen oft schon vor dem Wickelbereich selbst.
Wenn Probleme mit Folien oder dünnen Streifen immer wieder auftreten, muss die Überprüfung in der Regel über die Frage “Ist die Größe korrekt?” hinausgehen und sich auf die Frage “Was genau muss diese Walze an dieser Position kontrollieren?” konzentrieren.”
Wenn die Linie Pfadinstabilität oder Kantenbewegungen ohne offensichtliche Schäden aufweist, muss die Position möglicherweise genauer überprüft werden. Führungswalzen.
Wenn das Hauptproblem in der Breitenbelastung, der Laufbalance oder der Rückspulempfindlichkeit liegt, muss die Position möglicherweise näher an der Walzen zur Bahnspannungsregelung gemeinsam betrachtet werden. oder kontrollierter Kontakt Andruckwalzen.
Wenn statische Empfindlichkeit, leichte Staubansammlung oder die Übertragung von Verunreinigungen Teil des Problems sind, muss die Überprüfung möglicherweise auch Folgendes umfassen: antistatische / leitfähige Gummiwalzen.
Wenn die Kontaktzone auch Hitze, Öl, Lösungsmittel oder aggressivere Medien ausgesetzt ist, muss die Materialprüfung möglicherweise ausgeweitet werden. FKM-Gummiwalzen anstatt das Problem lediglich als Oberflächenbeschaffenheit zu betrachten.
Bevor eine Walze für Folien- oder Dünnstreifenanwendungen bestätigt wird, beginnt die Prüfung üblicherweise mit der tatsächlichen Position der Walze und geht dann auf die Details ein, die das Kontaktverhalten am ehesten beeinflussen:
Substrattyp und ungefährer Dickenbereich
Streckenabschnitt und was die Walze tatsächlich leisten muss
Breite, Umschlingung, Spannfeld, Schnittbreite und Spannungsverhalten
ob es sich bei dem sichtbaren Problem um Markierungen, Kratzer, Kantenbewegungen, Verformungen oder Rückspulprobleme handelt
Kontaktzone: sauber, staubig, statisch empfindlich, beheizt, ölig oder lösungsmittelbelastet
ob die Walze eine gleichmäßige Unterstützung, kontrollierten Druck, Traktion oder eine sauberere Ablösung benötigt.
Der erste Prüfpunkt ist in der Regel nicht allein der Nenndurchmesser, sondern ob die Abstützung über die Breite, das lokale Druckverhalten und die Laufgenauigkeit in der Nähe der Wicklung noch angemessen sind.
Dies deutet oft darauf hin, dass der Streifen nach dem Einschneiden weniger tolerant geworden ist und die nachfolgende Position nun eine sauberere Stützlogik benötigt.
Dies deutet oft auf Kontaminationseinschleppung, instabile Kontaktbedingungen oder eine Position hin, die nur unter bestimmten Laufkombinationen empfindlich wird.
Bei Fertigungsanlagen für Folien und Metallbänder muss die Walze in der Regel eine Bewegung ermöglichen, ohne sichtbare Kontaktspuren auf dem Substrat zu hinterlassen.
Dünne Folien und Streifen können kleine Unregelmäßigkeiten schnell erfassen. Oberflächenbeschaffenheit, Oberflächenbeschaffenheit und Tragverhalten müssen den tatsächlichen Anforderungen der jeweiligen Position entsprechen.
Lokale Belastung kann zu Markierungen, Formbeeinflussung, Kanteninstabilität oder Empfindlichkeit gegenüber Spalttransport führen.
Ist die Konstruktion zu aggressiv, kann das Substrat Stöße leichter aufzeichnen oder sich verformen. Ist es zu weich oder instabil, können die Supportqualität und das Tracking beeinträchtigt werden.
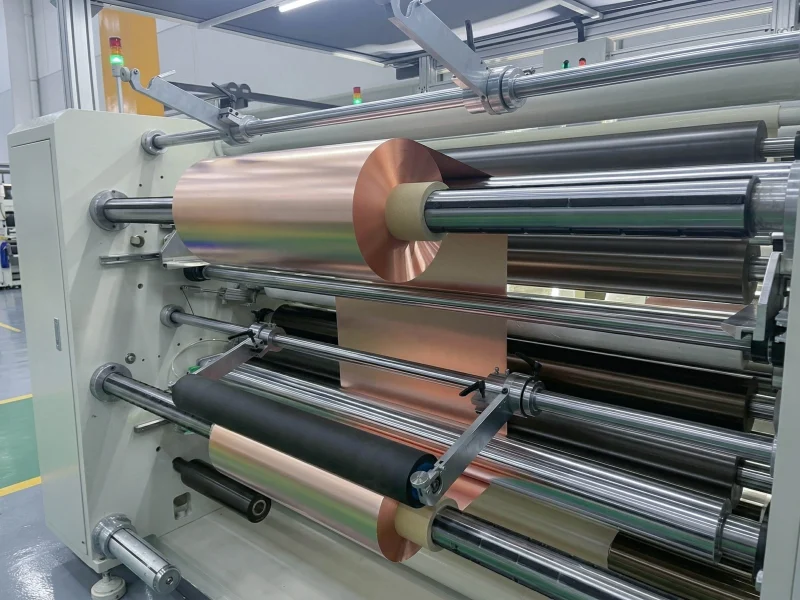
Bei größeren Folienbreiten, dünnen Streifenlinien und empfindlichen Schlitztransport- oder Aufwickelpositionen können Entscheidungen über die Balligkeit oder das Profil die Laufbalance über die Breite stark beeinflussen.
Eine Walze kann von der Größe her akzeptabel erscheinen, sich aber dennoch so weit durchbiegen, dass sich die Druckverteilung auf der Oberfläche verändert. Bei breiteren oder empfindlicheren Folienanwendungen kann dies das Markierungsrisiko, die Laufgenauigkeit und das Kantenverhalten direkt beeinflussen.
Die Walze muss das Material weiterhin kontrolliert transportieren. Eine besser schützende Oberfläche ist nicht automatisch die richtige Lösung, wenn die Unterstützung dadurch instabiler wird.
Markierung oder Kratzer auf dünner Folie Dies betrifft üblicherweise die Kontaktglätte, die Druckkonzentration, Oberflächenverunreinigungen, die Laufgenauigkeit und die Unterstützung über die gesamte Breite. Bei Aluminium- und Kupferfolienleitungen können selbst kleine lokale Kontaktfehler schnell sichtbar werden.
Die Kantenstabilität dünner Streifenleitungen wird häufig durch die Laufgenauigkeit, die Wellensteifigkeit, die Spannweite, die Profilrichtung und die Gleichmäßigkeit der Substratunterstützung durch Führung, Transport, Schlitz und Aufwickelpositionen beeinflusst.
Zu den wichtigsten Faktoren gehören üblicherweise Substratdicke, Breite, Oberflächenempfindlichkeit, Kontaktfunktion, Druckverteilung über die Breite, Wellensteifigkeit, Balligkeit oder Profillogik sowie die Frage, ob es sich bei der Position hauptsächlich um Führungs-, Stütz-, Schlitztransport- oder Aufwickelkontakt handelt.
Ja. Aufwickelfehler bei dünnen Folien hängen oft mit dem vorherigen Kontaktverhalten zusammen, nicht nur mit dem letzten Aufwickelschritt. Ungleichmäßiger Druck, instabile Auflage, Oberflächenaufzeichnung oder Kantenbewegungen im vorgelagerten Bereich können allesamt zu Problemen an der fertigen Rolle beitragen.
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
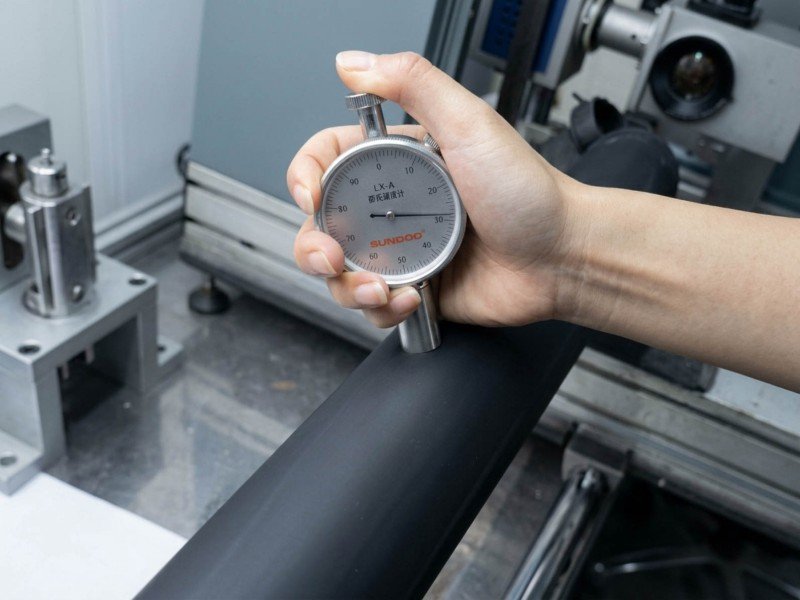
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Bei Kratzern, Abrieb, Kanteninstabilität oder Wickelfehlern auf Aluminiumfolie, Kupferfolie oder dünnen Metallstreifen ist die aktuelle Position der Produktionslinie der effektivste Ausgangspunkt. Falls Sie bereits Zeichnungen oder Maßangaben haben, können Sie diese direkt für eine Sonderanfertigung einreichen. Andernfalls prüfen wir Ihre Anfrage anhand der genauen Position der Produktionslinie und der Kontaktrollen.