
Was verursacht Bahnlaufprobleme an Walzen?
Wenn ein Film, eine Folie, Papier, ein Vliesstoff oder ein anderes Bahnmaterial über die Produktionslinie wandert, ist das Problem meist leicht zu erkennen, aber schwer zu lokalisieren. Die Kante bleibt nicht in Position. Die Bahn kann sich schlängelnd hin und her bewegen. Die Schlitzbreite kann sich verändern. Eine Kante kann an einer Führungsschiene, einem Sensor, einem Rahmen oder einem Walzenende reiben.
Die kurze Antwort ist einfach: Zuerst muss ermittelt werden, an welcher Stelle die Bahnbewegung beginnt. Anschließend werden die Bedingungen in diesem Bereich überprüft. Bahnlaufprobleme entstehen häufig durch fehlerhafte Bahneinstellungen, die Position der Führungswalzen, deren Parallelität, ungleichmäßige Spannung, unterschiedliche Reibung an der Walzenoberfläche, statische Aufladung, Staub oder Verunreinigungen. Beginnt die Bewegung in der Nähe einer Walzenposition, wiederholt sie sich im selben Abschnitt oder ändert sie sich nach Anpassung von Druck, Spannung, Reinigung oder Geschwindigkeit, sollte die Walzenkontaktfläche genau untersucht werden.
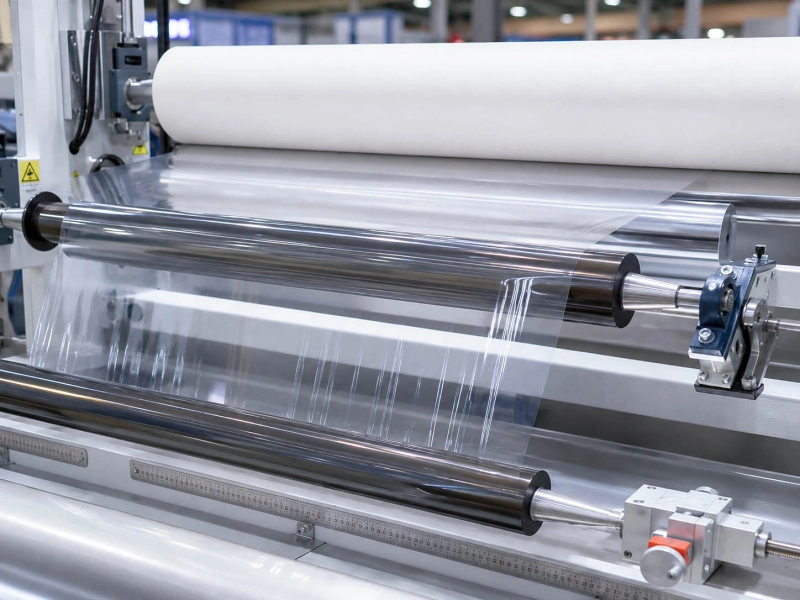
Wo das Web vom Pfad abweicht
Beginnen Sie nicht an der Stelle, an der das Netz fehlerhaft aussieht. Beginnen Sie an der ersten Stelle, an der sich der Rand zu bewegen beginnt.
Eine Bahn kann in der Nähe der Wickelmaschine instabil erscheinen, die eigentliche Bewegung kann jedoch bereits mehrere Walzen zuvor beginnen. Sie kann nach einer Führungswalze, vor dem Anpressen, in der Nähe eines Traktionsabschnitts, nach einer Spannungsänderung oder kurz vor dem Schneiden einsetzen. Befindet sich die Bahn bereits vor Erreichen des endgültigen Korrekturpunkts außerhalb der Bahn, zeigt der spätere Abschnitt lediglich das Ergebnis.
Eine hilfreiche Überprüfung besteht darin, den Bahnrand vor und nach jeder verdächtigen Walze zu beobachten. Verläuft die Bahn vor einer Walze gerade und beginnt danach zu wandern, sollte diese Walzenposition genauer untersucht werden. Driftet die Bahn langsam über eine längere Strecke, müssen in der Regel zunächst die Spannungsverteilung, der Bahnverlauf und die Ausrichtung des Rahmens überprüft werden. Springt der Bahnrand oder ändert er seine Richtung in der Nähe einer Walze, sollten die Parallelität der Walzen, der Rundlauf, der Oberflächenzustand, der Anpressdruck und Verunreinigungen in diesem Bereich überprüft werden.
Prüfen Sie außerdem, ob das Problem nur bei höheren Geschwindigkeiten, nach Änderungen des Walzendurchmessers, nach dem Einsetzen einer neuen Walze oder nach dem Austausch oder der Justierung einer Walze auftritt. Diese Details geben oft Aufschluss darüber, ob die Ursache hauptsächlich in der Anlageneinstellung, der Walzeninstallation oder dem Verhalten der Walzenoberfläche liegt.
Führungsrollen- und Bahnkonfiguration
Die Führungsrollen beeinflussen nicht nur den Bahnverlauf. Sie wirken sich auch auf den Umschlingungswinkel, den Seitenzug, die Kantenstabilität und die Sauberkeit des Bahnübergangs in den nächsten Abschnitt aus.
Wenn die Bahn in einem leichten Winkel in eine Führungswalze eintritt oder diese mit einer ungleichmäßigen Spannung verlässt, kann sich das Spurproblem nach mehreren Walzen verstärken. Ein kleiner Bahnfehler am Anfang eines Abschnitts kann sich beim Schneiden, Beschichten, Laminieren oder Aufwickeln bemerkbar machen. Dies tritt häufig bei Dünnfolien, Trennfolien, Papier, Folien, Vliesstoffen und anderen Bahnmaterialien auf, die empfindlich auf Spannung und Oberflächenkontakt reagieren.
Prüfen Sie, ob die Bahn gleichmäßig auf der Walzenfläche aufliegt. Achten Sie auf den Einlauf-, Auslauf- und Umschlingungswinkel sowie darauf, ob die Kante an einer Führungsseite oder am Rahmen reibt. Eine leicht schief stehende, einseitig verschmutzte, schwergängige oder an einer Kante abgenutzte Führungswalze kann dazu führen, dass die Bahn in die falsche Richtung läuft.
Wenn das Tracking-Problem in der Nähe eines Führungsabschnitts beginnt, Führungswalzen Die Hauptwalzenrichtung ist zu beachten. Ziel ist es nicht nur, die Bahn zu halten. Die Walze sollte das Material ohne zusätzlichen Seitenwiderstand, ungleichmäßigen Kontakt oder verzögerte Korrektur durch den Abschnitt leiten.
Rollenparallelität und Montage
Eine Walze kann die Bahn auch dann lenken, wenn sie nicht dafür ausgelegt ist. Wenn die Walze nicht parallel zu benachbarten Walzen verläuft, kann die Bahn langsam zur Seite wandern.
Beginnen Sie mit der Walzenachse. Prüfen Sie, ob sie rechtwinklig zur Maschinenrichtung und parallel zu den vor- und nachlaufenden Walzen verläuft. Prüfen Sie anschließend die Lagersitze, Wellenenden, den Montagerahmen und ob eine Seite der Walze unter Spannung steht. Eine Walze kann von vorne normal aussehen, aber ein Ende kann leicht nach vorne, hinten, oben oder unten geneigt sein. Dies reicht aus, um Kantenbewegungen bei empfindlichen Bahnmaterialien zu verursachen.
Bei wiederholter Bahnführung ist der Rundlauf bzw. der Rundlauffehler zu messen. Bewegt sich die Bahnkante regelmäßig mit der Walzenrotation, gewinnt die Walzengenauigkeit an Bedeutung. Bei Verwendung einer balligen Walze sind die Balligkeitsrichtung und der ursprüngliche Konstruktionszweck zu überprüfen. Eine falsche Balligkeitsrichtung oder eine fehlerhaft installierte ballige Walze kann die Bahn anders führen als vom Anlagenbetrieb erwartet.
Hochgeschwindigkeitsabschnitte erfordern besondere Aufmerksamkeit. Treten neben Vibrationen, Geräuschen oder regelmäßigem Kantenflattern auch Spurstabilitätsprobleme auf, sollten Walzengeradheit, Lagerzustand, Montage und Auswuchtung überprüft werden. Die Auswuchtung ist zwar nicht bei jedem Spurstabilitätsproblem der erste Ansatzpunkt, doch bei langen Walzen oder Hochgeschwindigkeitsbahnen kann eine schlechte Auswuchtung die ohnehin schon empfindliche Bahnführung weiter instabil machen.
Spannungsunterschiede über die Breite
Viele Probleme beim Materialtransport sind Spannungsprobleme an den Rändern. Eine Seite der Bahn ist straffer, die andere lockerer, und das Material beginnt zu wandern, sich zu schlängeln oder Falten zu werfen.
Dieses Phänomen tritt häufig nach dem Schneiden, vor dem Aufwickeln, in der Nähe einer Traktionsstelle, nach dem Anpressen oder beim Ändern des Walzendurchmessers auf. Die Bahn läuft bei niedriger Geschwindigkeit normal, driftet aber bei höherer Geschwindigkeit ab. Sie bleibt bei einem Produkt stabil, bewegt sich aber bei dünnerem, breiterem oder flexiblerem Material. Diese Anzeichen deuten in der Regel darauf hin, dass die Bahn auf die Spannungsverteilung reagiert und nicht nur auf eine bestimmte Führungsposition.
Prüfen Sie, ob eine Kante straff, eingerollt, wellig ist oder stärker gespannt wird. Achten Sie darauf, ob sich die Bahn bei Änderung der Spannungseinstellung verschiebt. Verändert sich die Kantenposition beim Aufbau der Rolle, müssen die Wickel- bzw. Spannungszone sowie der Walzenweg überprüft werden.
Für Abschnitte, bei denen die Stabilität des Stegs von kontrollierter Spannung abhängt, Bahnspannungswalzen Sie stehen in engem Zusammenhang mit der Bahnführung. Die Walze sollte sich leichtgängig drehen, gleichmäßigen Kontakt herstellen und vermeiden, dass einseitig zusätzlicher Widerstand auf die Bahn ausgeübt wird. Oberflächenverschleiß, Lagerreibung, ungleichmäßiger Druck und eine fehlerhafte Walzenausrichtung können Spannungsunterschiede über die Bahnbreite deutlicher sichtbar machen.
Oberflächenreibungsdifferenz
Das Material zieht oft die Seite mit dem höheren Widerstand entlang. Wenn die Reibung auf der Walzenoberfläche unterschiedlich ist, kann die Walze eine Seite stärker ziehen als die andere.
Dies geschieht, wenn die Walzenoberfläche nicht mehr gleichmäßig ist. Eine Seite kann poliert und glänzend sein, die andere abgenutzt, klebrig, verschmutzt, aufgequollen, verhärtet oder mit feinen Rückständen bedeckt sein. Manchmal sieht die Walze aus der Ferne noch akzeptabel aus, aber beim Laufkontakt fühlt sich die Bahn von links nach rechts unterschiedlich an.
Prüfen Sie die Walzenoberfläche unter Seitenlicht. Achten Sie auf Abnutzungsspuren, Verglasungen, Klebstoffablagerungen, Pulver, Kratzer, Druckstellen, Kantenbeschädigungen und lokale Aufquellen. Reinigen Sie die Walze und beobachten Sie, ob sich die Spurführung verändert. Verbessert die Reinigung die Kantenposition kurzfristig und tritt das Problem anschließend wieder auf, ist die Oberfläche nicht nur verschmutzt. Die Gummilaufrichtung, die Oberflächenbeschaffenheit, der Anpressdruck, das Fördermedium oder der Zustand der alten Walze müssen genauer untersucht werden.
An Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt, Dies äußert sich häufig in Rutschen, Faltenbildung, statischen Markierungen oder feinen Walzenspuren. Eine dünne oder glatte Folie verträgt möglicherweise keine geringen Reibungsunterschiede, die eine dickere Bahn problemlos überwindet. Bei anspruchsvollen Anwendungen sollten Oberflächenbeschaffenheit, Härte, Zustand der Gummibeschichtung, Haftung und Walzengenauigkeit gemeinsam geprüft werden, anstatt sich nur auf die Materialbezeichnung zu verlassen.
Statische Aufladung, Staub oder Verunreinigungen
Statische Aufladung, Staub und feine Verunreinigungen können dazu führen, dass ein Spurführungsproblem zufällig erscheint. Die Bahn kann an einer Walze haften bleiben, in der Nähe eines anderen Abschnitts flattern, Partikel anziehen oder sich nach der Reinigung anders bewegen.
Dies tritt häufig bei Dünnfolien, Trennfolien, Lithiumbatterie-Separatorfolien, Folien, Vliesstoffen und anderen empfindlichen Bahnmaterialien auf. Statische Aufladung kann die Ablösung der Bahn von der Walzenoberfläche beeinflussen. Staub, Faserreste, Beschichtungspartikel, Klebstoffreste oder Kantenabfälle können sich einseitig auf der Walze ansammeln und zu ungleichmäßigem Kontakt führen. Sobald die Oberfläche links und rechts unterschiedlich ist, kann die Bahn abdriften, selbst wenn die Walzenposition korrekt erscheint.
Überprüfen Sie die Walzenoberfläche, die Walzenkante, die angrenzende Führungsseite, den Wellenbereich und die umliegenden Umlenkrollen. Reinigen Sie nicht nur den mittleren Bereich. Viele wiederkehrende Laufprobleme entstehen durch Staub oder Rückstände, die von der Kante, dem Rahmen oder der benachbarten Walze zurückgelangen.
Treten Kanteninstabilitäten zusammen mit Staubaufnahme, Partikelabdrücken, plötzlichem Anhaften, schlechter Ablösung oder wiederholter Verschmutzung in der Nähe derselben Walze auf, sollten die statische Aufladung und die Sauberkeit der Walzenoberfläche überprüft werden. Wenn die Walze selbst den Kontakt mit dem Reinigungsmittel oder die statische Aufladung unterstützen muss, Antistatische / leitfähige Gummiwalzen kann eine relevante materielle Richtung sein.
Wann sollte der Zustand der Walze im Verhältnis zur Linieneinstellung überprüft werden?
Beginnen Sie mit der Linieneinstellung, wenn sich die Spurführung nach Bahnwegkorrektur, Führungskorrektur, Spannungseinstellung, Geschwindigkeitsänderung, Walzenbelastung oder Bedienereinstellung ändert. In diesen Fällen liegt das Problem üblicherweise an der Einrichtung, dem Walzenweg, dem Spannungsausgleich oder dem Ein- und Auslauf der Bahn.
Überprüfen Sie den Zustand der Walze, wenn derselbe Walzenbereich nach Korrektur der Grundeinstellungen weiterhin Probleme verursacht. Die Walze gewinnt an Bedeutung, wenn sich die Kante in der Nähe dieser Walze bewegt, diese Bewegung sich bei Rotation wiederholt, sich das Problem nach der Reinigung verändert oder neben Oberflächenspuren, Rutschen, Faltenbildung, Rückständen oder Druckstellen auch Laufstabilitätsprobleme auftreten.
Überprüfen Sie die Walze auch dann, wenn das Problem nach dem Austausch, der Neubeschichtung, dem Schleifen, der Lagerreparatur oder nach längerem Betrieb auftritt. Eine neue oder neu beschichtete Walze kann die richtigen Abmessungen haben und dennoch Laufprobleme verursachen, wenn Oberflächenbeschaffenheit, Härte, Balligkeit, Rundlauf, Parallelität oder der Zustand der Gummibeschichtung nicht der Betriebsposition entsprechen.
Für Walzen für Längsschneide- und Wickelanlagen, Die Bahnführung hängt oft mit der Stabilität der Führung, Spannungsänderungen, Traktion, Anpressdruck und Wickelqualität zusammen. Sollte die Bahn vor dem Schneiden oder Aufwickeln abdriften, notieren Sie die Walzenposition, Bahnbreite, -dicke, Spannungseinstellung, Geschwindigkeit, Kantenverhalten und den Zustand der alten Walzenoberfläche. Diese Details sind aussagekräftiger als die bloße Feststellung “Die Bahn läuft ab”.”
Bei Standard-Ersatzrollen genügen Größe, Position, Härte, Oberflächenbeschaffenheit und Kontaktmedium als erste Kriterien. Bei anspruchsvolleren Positionen sollten das alte Ausfallmuster, die Rollengenauigkeit, die Verklebung, die Oberflächenbeschaffenheit und die Eignung der Gummiausrichtung für die tatsächlichen Kontaktbedingungen geprüft werden.
Checkliste zur Nachverfolgung für die erste Überprüfung
| Was zu überprüfen ist | Worauf Sie achten sollten | Warum es wichtig ist |
|---|
| Erster Bewegungspunkt | Der erste Ort, an dem die Kante zu wandern beginnt | Hier wird angezeigt, welcher Rollenabschnitt oder welche Spannungszone zuerst überprüft werden sollte. |
| Bahnbreite und Dicke | Breitere, dünnere, weichere oder flexiblere Materialien | Empfindliche Netze zeigen kleine Pfad- und Spannungsfehler deutlicher an. |
| Materialart | Folie, Papier, Vliesstoff, beschichtete Bahn, Trennfolie | Unterschiedliche Materialien reagieren unterschiedlich auf statische Aufladung, Reibung, Steifigkeit und Kontakt. |
| Führungsrollenposition | Eintrittswinkel, Austrittswinkel, Umschlingungswinkel, Kantenreibung | Eine fehlerhafte Pfadkonfiguration kann zu seitlichem Zug oder verzögerter Korrektur führen. |
| Rollenparallelität | Rollenachse, Lagersitze, Montagerahmen, Ausrichtung stromaufwärts/stromabwärts | Eine nicht parallele Walze kann die Bahn seitlich lenken. |
| Spannungseinstellung | Eine Kante straff, eine Kante locker, Drift nach Spannungsänderung | Spannungsunterschiede quer zur Breite äußern sich oft als Kanteninstabilität. |
| Liniengeschwindigkeit | Stabil bei niedriger Geschwindigkeit, aber instabil bei höherer Geschwindigkeit | Geschwindigkeit kann Vibrations-, Luftwiderstands-, Oberflächenreibungs- oder Gleichgewichtsprobleme offenlegen. |
| Rundlauf / TIR | Wiederholte Randbewegung oder regelmäßiges Erschüttern der Gewebe | Die Genauigkeit der Walzen könnte Teil des Nachführproblems sein. |
| Balligkeitrichtung, falls verwendet | Ob die Balligkeit der ursprünglichen Designrichtung entspricht | Eine falsche Balligkeitrichtung kann das Netz unerwartet bewegen. |
| Oberflächenbeschaffenheit | Glasur, Abnutzungsspuren, Rückstände, Aufquellen, Kratzer, Kantenbeschädigungen | Unterschiedliche Reibungskräfte auf der Oberfläche können das Gewebe zur Seite ziehen. |
| Statische Aufladung und Kontamination | Staubansammlung, Anhaften, Partikelspuren, Klebstoffablagerungen | Statische Aufladung und Rückstände können den sauberen, sogar den Webkontakt beeinträchtigen. |
| Alte Walzenfotos | Oberflächenabnutzung, Kantenabnutzung, Druckstellen, Verunreinigungen | Fotos helfen dabei, zu bestätigen, ob es sich lohnt, den Zustand der Walze zu überprüfen. |
Verwandte Seiten
- Führungswalzen — Zur Bahnsteuerung, Kantenstabilität und Bahnführung um Walzenpositionen.
- Bahnspannungswalzen — Zur Verfolgung von Problemen im Zusammenhang mit Spannungsunterschieden, Walzendurchmesseränderungen und Bahnbewegungen.
- Antistatische / leitfähige Gummiwalzen — Zur Behandlung von statischer Aufladung, Staubaufnahme, Partikelverunreinigung und empfindlichem Bahnkontakt.
- Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt — Bei Filmspuren, bei denen neben Schlupf, Falten, statischer Aufladung oder Oberflächenspuren auch Laufspuren auftreten.
- Walzen für Längsschneide- und Wickelanlagen — Bei Kanteninstabilität vor dem Schneiden, Aufwickeln, Wickelkontakt oder Spannungsänderung.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit alten Walzenfotos, Walzenposition, Produkttyp, Kontaktmedium, Bahnbreite, Dicke, Spannungseinstellung, Liniengeschwindigkeit und dem Ort, an dem das Trackingproblem zum ersten Mal auftritt, beginnen.