
Fallstudie: Walzenspuren auf vorbeschichteter Folie
Feine Spuren, die nach dem Laufen sichtbar werden
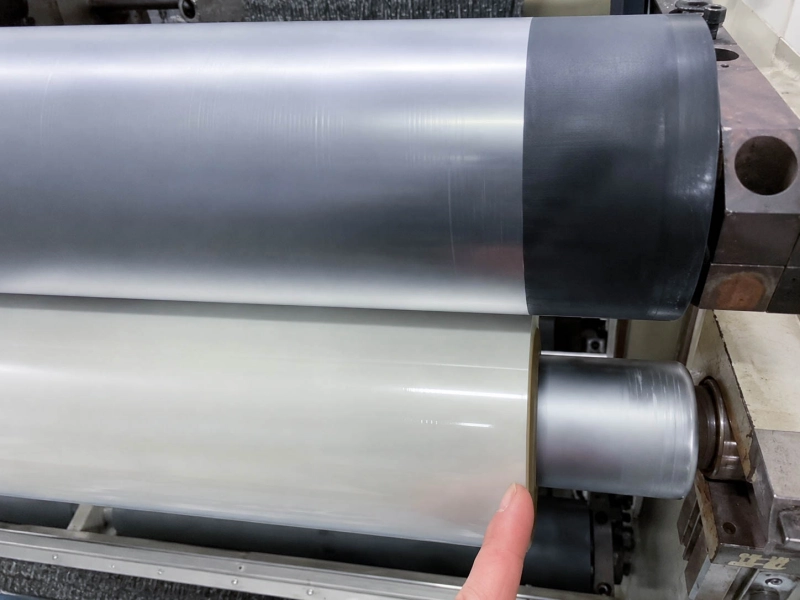
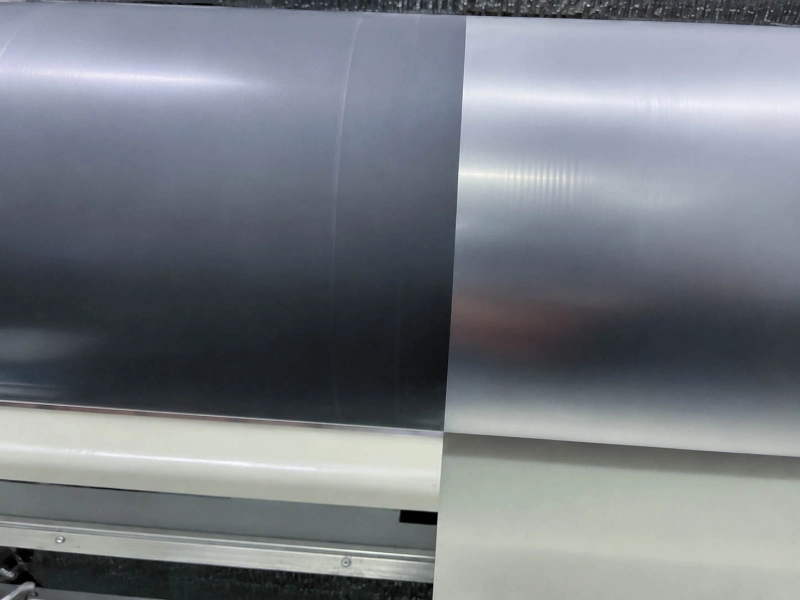
Eine dünne, vorbeschichtete Filmbahn wies nach einiger Zeit feine, vertikale Markierungen auf der Filmoberfläche auf. Diese Markierungen entstanden, nachdem der Film eine obere, gummierte Walze passiert hatte, die gegen eine untere Aluminiumwalze lief.
Anfangs deutete das Problem nicht sofort auf ein Walzenproblem hin. Da der Defekt direkt auf der Folienoberfläche auftrat, war es sinnvoll, zunächst die Prozesseinstellungen zu überprüfen, einschließlich Druckeinstellung, Folienspannung, Walzenkontakt und allgemeine Betriebsbedingungen.
Entscheidender war jedoch der Zeitpunkt. Die ursprüngliche Walze funktionierte zunächst, doch nach etwa einem Monat Produktion traten die feinen Spuren deutlicher hervor, und auch der Filmrand wies Ablösungs- und Abriebspuren auf. Dieses Muster ließ das Problem weniger nach einer einmaligen Prozessanpassung aussehen, sondern eher nach einer Veränderung des Zustands der Gummibeschichtung während des Betriebs.
Walzen- und Kontaktdaten
Die Walze wurde in einer Dünnschichtkontaktposition auf einer vorbeschichteten Folienlinie eingesetzt. Die Konstruktion bestand aus einer oberen, gummierten Walze, die gegen eine untere Aluminiumwalze arbeitete.
Die Walzenspezifikation lautete:
Bei dieser Kontaktposition muss die Gummioberfläche nach wiederholter Kompression gegen die Aluminiumwalze einen gleichbleibenden Kontaktzustand beibehalten. Geringfügige Änderungen des Oberflächenzustands, der Kompressionserholung, des Verschleißmusters oder der antistatischen Eigenschaften können sich direkt auf dem Film bemerkbar machen.
Warum die Walzenoberfläche geprüft wurde
Die ursprüngliche Gummimischung hatte nur eine sehr schwache antistatische Wirkung. Bei einer dünnen vorbeschichteten Folie ist das relevant, weil elektrostatische Aufladung den Kontaktbereich während des Betriebs weniger sauber und weniger stabil machen kann. Sie kann außerdem Staubanziehung verstärken und kleine Oberflächenfehler auf dem Produkt sichtbarer machen.
Die feinen vertikalen Markierungen deuteten ebenfalls auf ein Problem mit der Stabilität der Walzenoberfläche hin. Wenn eine gummierte Walze gegen eine Aluminiumwalze läuft, wird die Gummioberfläche wiederholt komprimiert und entspannt. Weist die Gummimischung nach wiederholtem Druck eine schlechte Rückstellfähigkeit oder einen instabilen Oberflächenverschleiß auf, können während der Produktion winzige Oberflächenveränderungen entstehen. Diese Veränderungen können sich dann als feine vertikale Markierungen auf der Folie bemerkbar machen.
This is why the problem was reviewed together with surface marks, static-control behavior, compression recovery, and edge contact, instead of only adjusting process parameters. Similar marking problems are also discussed in surface marks and lines on web materials, where small roller surface changes can become visible defects on the material.
The film edge issue was reviewed in the same direction. Once the rubber surface changed after running, the edge area became more sensitive to pressure, friction, and uneven contact. Static and dust were not treated as the only cause, but they were relevant supporting factors for this thin-film contact position. Related static and contamination problems are covered in static and dust problems in web handling.
Verwendete Walzenspezifikation
Die Ersatzwalze behielt die grundlegenden Abmessungen bei: 110 mm Durchmesser, 2320 mm Ballenlänge, 10 mm Gummibezugsdicke und 75 Shore A Härte.
Die wichtigste Änderung betraf die Gummimischung und die Spezifikation der Deckschicht. Für die Kontaktstelle der vorbeschichteten Folie wurde eine stabilere antistatische Gummimischung verwendet. Ziel war es, die Oberflächenkonsistenz langfristig zu verbessern, die Übertragung feiner Oberflächenspuren auf die Folie zu reduzieren und einen saubereren Kontakt mit der Folienoberfläche zu gewährleisten.
Dies wurde nicht als einfacher Größenwechsel behandelt. Die Überprüfung berücksichtigte das einmonatige Ausfallmuster, die mangelhafte antistatische Wirkung, die Empfindlichkeit des Films, den Kontakt mit der unteren Aluminiumwalze und das Problem des Ablösens am Rand.
Nach dem Austausch traten die feinen vertikalen Markierungen nicht mehr in derselben Form auf. Die Folienoberfläche lief stabiler; auch das vorherige Anheben und der Abrieb an den Folienrändern verbesserten sich. Während die vorherige Walze nach ungefähr einem Monat instabil wurde, lief die Ersatzwalze mehr als sechs Monate zuverlässig weiter.
Bei ähnlichen Filmrollenproblemen
Feine vertikale Markierungen auf der Folie werden nicht immer allein durch Maschineneinstellungen verursacht. Bei Kontaktstellen zwischen Gummi und Aluminium kann die gummierte Walze allmählich Teil des Problems werden, wenn die Beschichtung nach kontinuierlicher Produktion nicht stabil bleibt.
Bei vorbeschichteten Folien, BOPP-Folien, Schutzfolien, Trennfolien und anderen oberflächenempfindlichen Folienlinien sollte die Walze zusammen mit der Foliendicke, dem Gegenwalzenmaterial, der Härte, der Dicke der Gummibeschichtung, der Richtung der statischen Ableitung, der Oberflächenbeschaffenheit und der Laufzeit vor dem Ausfall überprüft werden.
Dieses Problem passt auch zu dem allgemeineren Fehlermuster, das in Filmentwicklungsanlagen auftritt. Weitere verwandte Beispiele werden in dem verlinkten Beitrag besprochen. Häufige Fehler bei der Folienverarbeitung, einschließlich Markierungen, Kanteninstabilität, Staub, Falten und kontaktbedingte Walzenprobleme.
Für ähnliche Folienwalzenprojekte sind folgende Informationen hilfreich: Folienart und -dicke, Walzendurchmesser, Ballenlänge, Dicke der Gummibeschichtung, Härte, Walzenposition, Kontaktstruktur zwischen Ober- und Unterwalze, Material der Gegenwalze, ursprüngliche Lebensdauer der Walze, Oberflächenmarkierungsmuster, Kantenbeschaffenheit und ob während des Betriebs statische Aufladung oder Staubanziehung auftritt.
Verwandte Seiten
Benötigen Sie eine Walze für eine ähnliche Folienlinie?
Wenn feine Markierungen, angehobene Folienränder, Staubanziehung oder instabiler Kontakt an einer Gummiwalzenposition auftreten, lässt sich das Problem möglicherweise nicht allein durch Prozessanpassungen beheben.
Wenn Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Walzenspezifikation haben, können Sie diese an Wolorin zur kundenspezifischen Walzenfertigung und Produktionsbestätigung senden. Sollten die Informationen noch nicht vollständig sein, können Sie auch mit Fotos der alten Walze, den Grundmaßen, der Walzenposition, dem Kontaktmaterial und einer Beschreibung des aktuellen Problems in der Produktionslinie beginnen.