
Kundenspezifische Gummiwalzen für Stahl- und Metallurgieanwendungen
Wolorin fertigt kundenspezifische gummierte Walzen für Stahlverarbeitungs- und Metallurgielinien, insbesondere für Positionen, an denen das Band stabile Traktion, kontrollierte Führung, Oberflächenschutz oder definierten Kontakt benötigt.
Diese Walzen werden häufig in Reinigungslinien, bei der Beiznachbehandlung, beim Verzinken, Farbbeschichten, Schneiden, Aufwickeln, Prüfen, Fördern und anderen Hilfsabschnitten für die Bandhandhabung eingesetzt.
Stahllinien unterscheiden sich von gewöhnlichen Bahnführungsanlagen. Das Band ist schwerer, die Kanten sind härter, und die Oberfläche kann Öl, Wasser, Reinigungsflüssigkeit, Zunder, Zinkstaub oder feine Metallpartikel tragen. Unter diesen Bedingungen muss die Walze nicht nur rotieren, sondern stabilen Kontakt halten, Schlupf reduzieren, die Bandoberfläche schützen und wiederholter Belastung sowie Verschmutzung standhalten.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
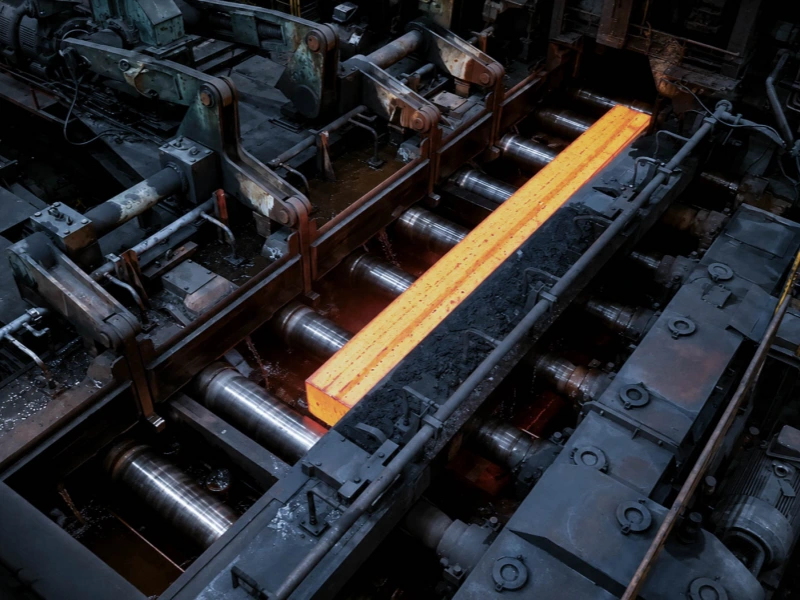
Wo Gummiwalzen in Stahlverarbeitungslinien eingesetzt werden
Gummierte Walzen werden häufig nach dem Hauptwalzprozess eingesetzt, vor allem an Kontaktpositionen, an denen das Band bewegt, geführt, gereinigt, gestützt oder geschützt werden muss.
Typische Anwendungsgebiete sind:
Stahlbandreinigungslinien
Beiz-, Entfettungs- und Spülbereiche
Ein-, Aus- und Nachbehandlungsabschnitte der Verzinkungsanlage
Bandbeschichtungs- und lackierte Stahlblechlinien
Positionen der Schutzfolienlaminierung
Schneid-, Rückhol- und Inspektionslinien
zusätzliche Transport- und Stützpositionen für verzinktes Blech, farbbeschichtetes Blech, Edelstahlblech und kaltgewalztes Band
In diesen Bereichen wird von der Walze nicht nur erwartet, dass sie sich dreht. Sie muss einen stabilen Kontakt zum Band gewährleisten, das Durchrutschen minimieren, die Oberfläche schützen und Öl, Staub, Kantenstößen sowie wiederholtem Betrieb standhalten.
Was Stahlseilrollen üblicherweise bewältigen müssen
Stabile Traktion bei schwerem Band
Andruckrollen, Klemmrollen, Zugrollen und spannungsbedingte Kontaktstellen benötigen ausreichend Grip, um das Band ohne Rutschen oder Geschwindigkeitsungleichgewicht zu bewegen.
Bei vielen Zug- und Klemmstellen von Stahlbändern liegt die erforderliche Härte oft zwischen 70 und 95 Shore A, abhängig von Bandgewicht, Bandgeschwindigkeit, Anpressdruck und Verschleißbedingungen. Für stärker beanspruchte oder abrasive Bereiche kann eine härtere und verschleißfestere Beschichtung erforderlich sein.
Öl, Wasser und Reinigungsflüssigkeit
Stahlband kann Walzöl, Rostschutzöl, Emulsion, Reinigungsflüssigkeit oder Wasser mitführen.
Ist der Bezugswerkstoff ungeeignet, kann die Walze quellen, erweichen, klebrig werden, Grip verlieren oder schneller verschleißen. Vor Auswahl von NBR, PU, FKM oder einer modifizierten Gummimischung sollte deshalb das tatsächliche Kontaktmedium geprüft werden.
Zunder, Metallstaub und Kantengrate
Oxidschichten, Zinkstaub, Metallpulver und harte Partikel können den Oberflächenverschleiß beschleunigen. Bandkanten können die Walzenabdeckung ebenfalls beschädigen, insbesondere wenn das Band einseitig verläuft oder Grate aufweist.
In diesen Fällen sollten Bezugsdicke, Härte, Kantengestaltung, Oberflächenstruktur und Schleifzugabe gemeinsam geprüft werden. Die Wahl eines härteren Materials allein löst möglicherweise nicht alle Probleme mit Kantenbeschädigungen.
Oberflächenschutz für fertige Streifen
Verzinktes Blech, farbbeschichtetes Blech, Edelstahlblech und andere fertige Metalloberflächen benötigen stabilen Kontakt ohne deutliche Markierungen, Kratzer, Verunreinigungen oder Drucklinien.
Diese Positionen erfordern oft eine kontrolliertere Oberflächenbeschaffenheit, die richtige Härte, sauberes Deckmaterial und einen gleichmäßigen Anpressdruck über die gesamte Walzenfläche.
Typische Anwendungsszenarien
1. Reinigungslinienausgang: Nasser oder öliger Streifen rutscht auf der Walze ab
Nach der Reinigung, Entfettung oder dem Spülen können sich noch Wasser, Ölfilm, Reinigungsflüssigkeit oder feine Partikel auf der Oberfläche des Streifens befinden. Eine glatte oder ungeeignete Walzenoberfläche kann zu Rutschen, ungleichmäßigem Flüssigkeitstransport, Klebrigkeit oder schnellem Verschleiß des Bezugs führen.
Für diese Art von Position kann die Rollenkonstruktion Folgendes erfordern:
bessere Traktion bei nassem oder öligem Kontakt
rau geschliffene, strukturierte oder gerillte Oberfläche
Materialbeständigkeit gegenüber Wasser, Öl und Reinigungsmitteln
geeignete Härte für Druck und Bandgewicht
Eine Oberfläche, die leicht zu reinigen ist und den Streifen nicht verunreinigt.
2. Verzinktes oder farbbeschichtetes Band: Traktion erforderlich, Oberfläche muss geschützt bleiben
Bei der Verzinkung, Farbbeschichtung und Nachbehandlung muss die Walze das Band führen oder antreiben und gleichzeitig die Oberfläche schützen. Ist die Oberfläche zu rau, können Spuren entstehen. Ist sie zu glatt oder zu weich, kann das Band verrutschen oder ungleichmäßig laufen.
Für diese Art von Anwendung sind folgende Punkte entscheidend:
Ob die Walze eine fertige oder halbfertige Oberfläche berührt
Vorhandensein von Öl, Wasser, Zinkstaub oder Beschichtungsrückständen
Ob die Walze mehr Traktion oder mehr Oberflächenschutz benötigt
Ob die Oberflächenrauheit fein, grob geschliffen, strukturiert oder trennmittelorientiert sein soll
3. Schlitz-, Rückroll- und Inspektionslinien: Streifenkanten beschädigen die Abdeckung
In den Bereichen Schneiden, Aufwickeln und Prüfen beeinflusst der Zustand der Bandkanten die Walzenstandzeit unmittelbar. Grate, ungleichmäßiges Kantenschneiden, seitliches Verrutschen und punktueller Druck können zu Kantenschnitten, Ausbrüchen oder lokalem Verschleiß der Walzenabdeckung führen.
Für diese Art von Problem benötigt die Walze möglicherweise Folgendes:
höhere Schnitt- und Verschleißfestigkeit
Richtige Walzenflächenbreite und Kantenfase
Ausreichende Bezugsdicke und zukünftiger Schleifspielraum
Eine Oberflächengestaltung, die für die tatsächliche Bandbreite und den Laufweg geeignet ist
Überprüfung, ob der Streifen immer an derselben Seite der Walze entlangläuft.
Gängige Walzenfunktionen in Stahl- und Metallbandanlagen
Unterschiedliche Stahlleitungsabschnitte können unterschiedliche Walzenfunktionen aufweisen. In der Praxis müssen Kunden daher oft zunächst die Walzenposition bestätigen, bevor sie sich für das Deckmaterial oder die Oberflächenrichtung entscheiden.
Typische Beispiele sind:
Antriebswalzen für Bandbewegung und Geschwindigkeitsübertragung
Andruckwalzen für kontrollierten Kontakt und Lastverteilung
Führungswalzen für die Stabilität des Streifenpfades
Traktion & Bahnspannung oder Prise Positionen, bei denen rutschfester Kontakt wichtig ist
Stützpositionen, bei denen sowohl Oberflächenbeständigkeit als auch Streifenschutz wichtig sind
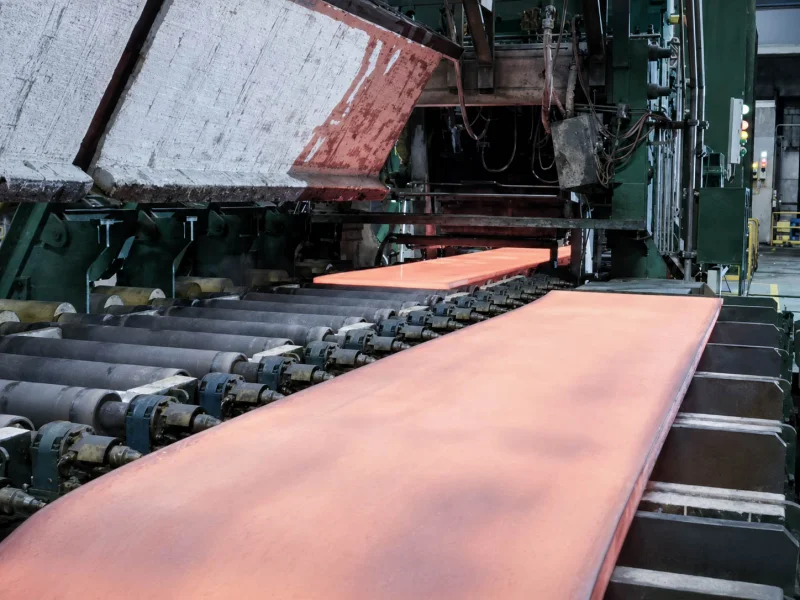
Wenn der exakte Walzentyp noch nicht feststeht, reichen Linienposition und aktuelles Laufproblem in der Regel für die erste Prüfung.
Typische Konstruktionspunkte für Gummiwalzen in der Stahlverarbeitung
Unterschiedliche Stahlbandlinien haben unterschiedliche Anforderungen an Banddicke, -breite, -geschwindigkeit, -spannung, -temperatur und Oberflächenbeschaffenheit. Folgende Punkte werden üblicherweise vor Produktionsbeginn überprüft.
| Designpunkt | Typische Richtung für Stahl-/Metallbandlinien |
|---|---|
| Härte | Oft rezensiert von 65–95 Shore A; Bridle-, Zug-, Klemm- und Führungspositionen liegen üblicherweise etwa 70–95 Shore A |
| Bezugsdicke | Häufig bewertet von etwa 10–25 mm, abhängig von Belastung, Rollenstruktur, Anpressdruck und zukünftigem Schleifaufmaß |
| Temperatur | Reinigung, Nachbehandlung beim Verzinken, Farbbeschichtung oder nahegelegene heiße Bereiche können einen kontinuierlichen Kontakt erfordern. 80–125 °C; Höhere Temperaturen oder komplexe Medien erfordern eine separate Materialprüfung. |
| Oberflächenrauheit | Bei Nässe, Öl oder bei Stellen, die auf Traktion ausgelegt sind, können unebene oder strukturierte Oberflächen zum Einsatz kommen; einige Traktionsoberflächen können den Ra-Wert berücksichtigen. 3–10 μm abhängig vom Streifenzustand |
| Oberflächenprofil | Je nach Anforderungen an Griffigkeit, Flüssigkeitsabfuhr und Rutschfestigkeit kann zwischen glattem, rauem oder griffigem Untergrund, griffiger Oberflächenstruktur, Spiralrillen, Diamantrillen, Fischgrätenrillen oder Entwässerungsrillen gewählt werden. |
| Werkstoffrichtung | Die Auswahl von PU-, NBR-, EPDM-, FKM-, Silikon- oder modifizierten Gummimischungen kann auf Basis von Öl-, Temperatur-, Verschleiß-, Oberflächenschutz- und Chemikalienexposition erfolgen. |
Diese Werte sind keine festen Vorgaben für jede Stahllinie. Die endgültige Ausführung muss zu Walzenposition, Bandzustand, Kontaktdruck, Betriebstemperatur und aktuellem Schadensbild passen.
Die Materialrichtung sollte sich nach den tatsächlichen Arbeitsbedingungen richten.
Die Materialauswahl sollte vom Walzenauftrag in der Produktionslinie ausgehen, nicht allein vom Materialnamen.
Bei Stahl- und Metallurgieprojekten können gängige Prüfrichtlinien Folgendes umfassen:
Polyurethan-Gummiwalzen wenn Verschleißfestigkeit, Traktion und Lebensdauer wichtig sind
FKM-Gummiwalzen wenn höhere Temperaturen, Öl oder komplexere Medien beteiligt sind
EPDM-Gummiwalzen wenn Feuchtigkeit, Wasser oder die allgemeine Beständigkeit gegenüber der offenen Umgebung eine Rolle spielen
Modifizierte Verbindungen werden benötigt, wenn Schnittfestigkeit, Kontaminationskontrolle oder ein spezifischeres Oberflächenverhalten erforderlich sind.
Die endgültige Richtung sollte weiterhin der tatsächlichen Walzenposition, dem Zustand des Streifens, dem Temperaturbereich, dem Kontaktmedium und dem aktuellen Ausfallmodus entsprechen.
Gängige Walzentypen und -materialien für diese Anwendung
Weitere Informationen zur Walzenrichtung finden Sie hier:
Kundenspezifische Walzenfertigung, Rezepturen und Qualitätskontrolle
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Angebot anfordern
Wenn Sie bereits Zeichnungen und Maße haben, können Sie diese direkt zur Sonderanfertigung einsenden.
Falls die Informationen noch nicht vollständig sind, senden Sie uns bitte zunächst die Walzenposition, Fotos und eine Beschreibung des aktuellen Problems. Anhand der tatsächlichen Einsatzbedingungen können wir das geeignete Material, die Härte, die Oberflächenbeschaffenheit und die Ausrichtung der Struktur bestimmen.