
特注鉄鋼・金属加工用ゴムローラー
Wolorinでは、鉄鋼加工・金属コイルライン向けに特注ゴム被覆ローラーを製作しています。特に、鋼帯の安定した牽引、走行ガイド、表面保護、制御された接触が必要な位置に対応します。
洗浄ライン、酸洗後処理、亜鉛めっき、カラーコーティング、スリット、リコイル、検査、搬送など、鋼帯を取り扱う各種補助工程で使用されます。
鉄鋼ラインは一般的なウェブ搬送ラインとは条件が異なります。鋼帯は重量があり、端部が硬く、表面には油、水、洗浄液、酸化スケール、亜鉛粉、微細な金属粒子が付着することがあります。このような条件では、ローラーは回転するだけでなく、安定した接触を維持し、滑りを抑え、鋼帯表面を保護しながら、繰り返し荷重や汚染下でも安定して使用できることが求められます。
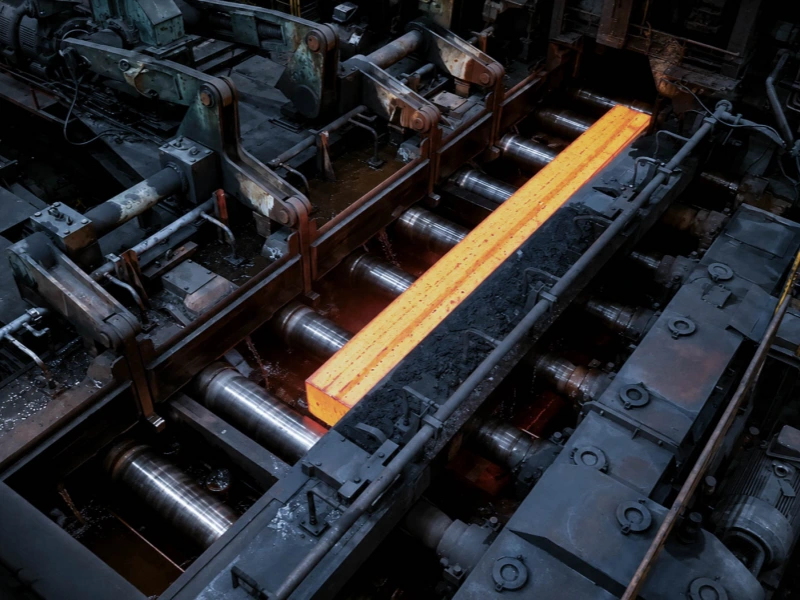
鉄鋼加工ラインでゴムローラーが使用される位置
ゴム被覆ローラーは主圧延工程の後段で多く使用され、特に鋼帯の搬送、ガイド、洗浄、支持、表面保護が必要な接触位置に配置されます。
代表的な用途:
鋼帯洗浄ライン
酸洗、脱脂、水洗工程
亜鉛めっきラインの入口・出口・後処理工程
カラーコーティング・塗装鋼板ライン
保護フィルム貼り合わせ位置
スリット、リコイル、検査ライン
亜鉛めっき鋼板、カラー鋼板、ステンレス鋼板、冷延鋼帯の補助搬送・支持位置
これらの位置では、ローラーは回転するだけでなく、鋼帯との安定した接触、滑りの抑制、表面保護に加え、油、粉じん、端部衝撃、繰り返し運転に耐える必要があります。
鉄鋼ライン用ローラーで考慮すべき主な条件
重量鋼帯での安定した牽引
ブライドルロール、ピンチロール、牽引ロール、張力関連の接触位置では、滑りや速度差を生じさせず鋼帯を搬送できる十分なグリップが必要です。
多くの鋼帯牽引・ピンチ位置では、鋼帯重量、ライン速度、接触圧、摩耗条件に応じて約70~95ショアAを目安に硬度を確認します。より高荷重または研磨性の高い位置では、さらに硬く耐摩耗性の高い被覆が必要になる場合があります。
油、水、洗浄液
鋼帯表面には、圧延油、防錆油、エマルション、洗浄液、水などが残る場合があります。
被覆材が適合していないと、膨潤、軟化、べたつき、グリップ低下、早期摩耗が起こることがあります。NBR、PU、FKM、改質ゴム配合を選ぶ前に、実際に接触する液体・薬品を確認します。
酸化スケール、金属粉、端部バリ
酸化スケール、亜鉛粉、金属粉、硬質粒子は表面摩耗を促進します。また、鋼帯が片側へ寄る場合や端部にバリがある場合、鋼帯端部がローラー被覆を切ったり損傷させたりすることがあります。
このような場合は、被覆厚、硬度、端部形状、表面構造、研磨代を合わせて確認します。単純に硬い材料へ変更するだけでは、端部損傷を解決できない場合があります。
仕上げ鋼帯の表面保護
亜鉛めっき鋼板、カラー鋼板、ステンレス鋼板などの仕上げ面では、明確な痕、擦り傷、汚染、圧力線を生じさせない安定した接触が必要です。
このような位置では、管理された表面仕上げ、適切な硬度、清浄な被覆材、面幅全体で均一な接触圧が重要です。
代表的な使用例
1. 洗浄ライン出口:濡れた・油膜のある鋼帯がローラーで滑る
洗浄、脱脂、水洗後も、鋼帯表面に水、油膜、洗浄液、微細粒子が残ることがあります。ローラー表面が平滑すぎる、または条件に合っていない場合、滑り、液持ち出しの不安定、表面のべたつき、被覆の早期摩耗につながります。
このような位置で検討する項目:
湿潤・油膜接触でも安定する牽引力
粗研磨、テクスチャ、溝加工表面
水、油、洗浄薬品に対する材質耐性
接触圧と鋼帯重量に合った硬度
清掃しやすく鋼帯を汚染しにくい表面
2. 亜鉛めっき・カラー鋼板:牽引力と表面保護の両立
めっき、カラーコーティング、後処理では、仕上げ面を保護しながら鋼帯をガイド・駆動する必要があります。表面摩擦が強すぎると痕が付き、平滑すぎたり柔らかすぎたりすると滑りや走行不安定が起こります。
この用途での主な確認項目:
ローラーが仕上げ面または半仕上げ面に接触するか
油、水、亜鉛粉、塗膜残留物があるか
牽引力と表面保護のどちらをより重視するか
表面粗さを微細、粗研磨、テクスチャ、離型重視のどれにするか
3. スリット・リコイル・検査ライン:鋼帯端部による被覆損傷
スリット、リコイル、検査工程では、鋼帯端部の状態がローラー寿命に直接影響します。バリ、端部トリミングのばらつき、片寄り走行、局部的な圧力により、被覆の切れ、欠け、局部摩耗が生じることがあります。
この問題で検討する項目:
より高い耐切創性・耐摩耗性
適切な面幅と端部面取り
十分な被覆厚と将来の研磨代
実際の鋼帯幅と走行経路に合った表面設計
鋼帯が常にローラーの同じ側へ寄って走行していないかの確認
鉄鋼加工用ゴムローラーの代表的な設計確認項目
鋼帯厚、幅、速度、張力、温度、表面要求はラインごとに異なります。製作前には通常、以下を確認します。
| 設計項目 | 鉄鋼・金属コイルラインでの一般的な検討範囲 |
|---|---|
| 硬度 | 約 65~95ショアA。ブライドル、牽引、ピンチ、ガイドでは約 70~95ショアAが多く検討されます。 |
| 被覆厚 | 荷重、構造、接触圧、研磨代に応じて約 10~25 mmから検討されることがあります。 |
| 温度 | 洗浄、めっき後処理、カラーコーティング、加熱部周辺では約 80~125℃の連続接触となる場合があります。より高温、または油・溶剤・薬品が関わる条件は個別に確認します。 |
| 表面粗さ | 濡れ、油分、牽引重視の位置では粗研磨やテクスチャを使用する場合があります。鋼帯条件によってRa 3~10 μm付近を参考にすることもあります。 |
| 表面形状 | 平滑研磨、粗研磨、牽引テクスチャ、スパイラル溝、ダイヤモンド溝、ヘリンボーン溝、排液溝などをグリップ、排液、滑り防止要求に応じて選択 |
| 材質候補 | 油、温度、摩耗、表面保護、薬品曝露に応じてPU、NBR、EPDM、FKM、シリコーン、改質ゴム配合を選択 |
これらはすべての鉄鋼ラインに共通する固定値ではありません。最終仕様は、実際のローラー位置、鋼帯状態、接触圧、使用温度、現在の不具合に合わせて決めます。
材質は実際の使用条件に合わせて選定
材質名だけで選ぶのではなく、ライン上でローラーが担う役割から材質を検討します。
鉄鋼・金属加工案件では、代表的に次の材質を検討します。
ポリウレタンゴムローラー :耐摩耗、牽引、寿命が重要な位置。
FKMゴムローラー :高温環境や、油・溶剤・薬品に触れる位置。
EPDMゴムローラー :水分、水、屋外に近い環境への耐性が重要な位置。
耐切創性、汚染対策、特定の表面特性が必要な場合の改質ゴム配合
最終的には、実際のローラー位置、鋼帯状態、温度範囲、接触する流体・薬品、現在の不具合に合わせて仕様を決めます。
この用途でよく使われるローラー種類と材料
関連するローラーの方向については、以下もご確認ください。
特注ローラーの製作、ゴム配合、品質管理
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
Wolorinでは、一般的な交換ローラーから、より要求の高い特注産業用ゴムローラーまで対応しています。これまでの製造経験、生産設備、検査設備、各種認証、記録に基づく品質確認に加え、使用条件に応じてゴム配合を検討できる体制を整えています。
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
見積もりのご依頼
図面・寸法があればそのまま送付できます。情報が不完全な場合は、ローラー位置、写真、現在の問題からでも、材質、硬度、表面、構造の確認を始められます。
情報がまだ揃っていない場合は、ローラー位置、写真、現在の問題からお送りください。実際の使用条件に基づいて、適切な材質、硬度、表面、構造を確認します。