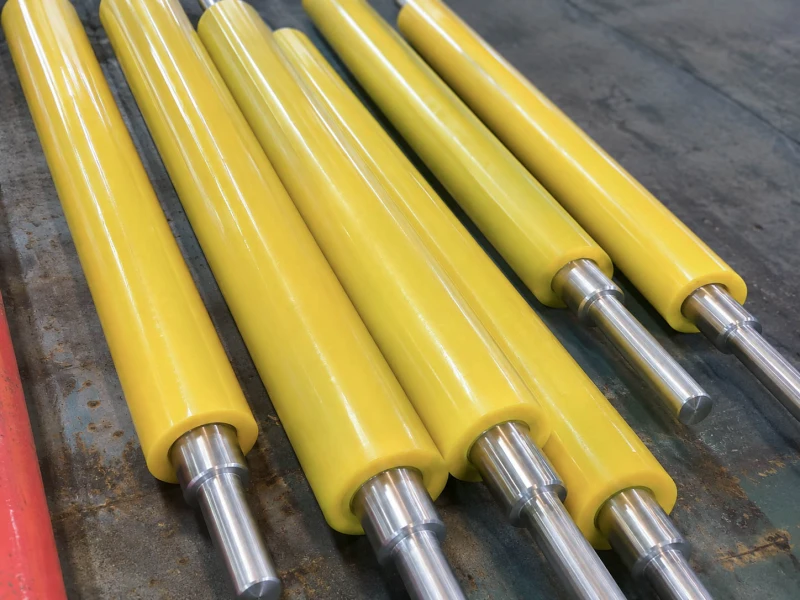
コーティング・ラミネートライン用ローラー
塗工、接着剤転写、乾燥、ラミネート、複合ウェブ搬送ライン向けの特注ゴムローラーです。
コーティング・ラミネートラインでは、ローラー位置によって接触条件が大きく異なります。乾燥したウェブに接触する位置もあれば、湿った塗工液、接着剤、溶剤、粘着性表面に接触する位置もあります。乾燥後やラミネート加圧後のローラーでは、離型安定性、表面均一性、圧力応答も重要です。
Wolorinでは、フィルム塗工、軟包装ラミネート、ラベル原紙、テープ基材、離型フィルム、保護フィルム、紙塗工、箔塗工、各種機能材料塗工ライン向けに特注ゴムローラーを製作しています。
接着剤の付着、乾燥後の貼り付き、塗工ムラ、ラミネート気泡、ローラー痕、圧痕、搬送不安定、周期的な巻取り痕がある場合は、交換ローラーを実際の位置と使用条件に合わせる必要があります。
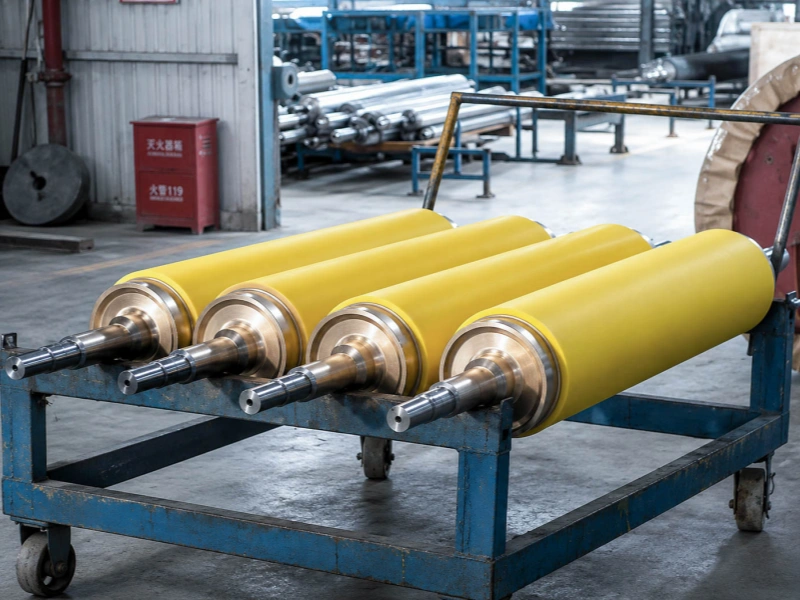
対応するコーティング・ラミネート用途
Wolorinでは、次のような塗工、ラミネート、接着、複合ウェブ工程向けに特注ゴムローラーを供給しています。
これらの用途では、ローラーは滑らかに回転するだけでは不十分です。塗工、乾燥、加熱、ラミネート、冷却、巻取りを通じて表面状態が変化する中でも、ウェブを安定させる必要があります。
- フィルム塗工ライン
- 機能性フィルム塗工ライン
- 軟包装のドライラミネート・無溶剤ラミネート工程
- ラベル原紙製造
- 離型フィルム、保護フィルム、テープ基材ライン
- 紙・紙系基材塗工ライン
- アルミ箔・金属箔塗工ライン
- 工業用複合材料塗工工程
- 各種機能材料の塗工・後加工工程
- 塗工、転写、ニップ、搬送、乾燥後工程のローラー交換案件
工程に合ったローラーが必要な理由
同じ生産ラインでも、ウェブ状態は工程ごとに何度も変化します。
進入部では、基材が乾燥し、平坦で安定している場合があります。
塗工や接着剤塗布後は、表面が湿潤・粘着化し、痕がつきやすくなる場合があります。
乾燥、加熱、ホットラミネート後は、ウェブと接着剤層の挙動がさらに変化します。
ラミネートニップでは、ローラー圧が接着外観、空気巻込み、端部安定性、表面痕に影響します。
そのため、材料名、硬度、寸法だけで選定せず、乾燥基材、湿った塗工液、接着剤、溶剤、加熱ウェブ、加圧下のラミネート材など、実際の接触条件に合わせる必要があります。
代表的な工程とローラー要求
| 工程 | ウェブ状態 | ローラーの主な役割 | ローラー要求 |
|---|---|---|---|
| 巻出し・進入部 | 乾燥基材がラインへ進入 | 材料を安定してガイド・搬送 | 安定した牽引、低マーキング性、張力変動の抑制 |
| 塗工支持部 | 塗工部へ進入するウェブ | 塗工接触下でウェブを支持 | 均一表面、振れ管理、清浄なロール面 |
| 塗工・接着剤転写部 | 塗工・接着剤接触面 | 接触・転写挙動を制御 | 離型と牽引のバランス、付着低減、耐薬品性 |
| 乾燥・加熱搬送部 | 加熱ウェブ・変化する接着剤層 | 加熱・乾燥後のウェブを搬送 | 耐熱性、表面安定、貼り付き低減 |
| ラミネート・接着ニップ | 複数層がニップへ進入 | 安定したニップ圧を維持 | 均一圧、安定反発、気泡・圧痕低減 |
| 巻取り前・巻取り関連部 | 巻取り前の最終ウェブ状態 | 最終ウェブを安定化 | 周期痕、端部不安定、上流不具合の増幅を抑制 |
選定前にローラー位置を特定する方法
ゴム配合や硬度を選ぶ前に、まずローラーがライン上のどこで働くかを確認します。
| ローラー位置 | 最初に重視する項目 | 重要な理由 |
|---|---|---|
| 塗工ヘッド前 | ウェブ支持、振れ、表面清浄性、張力乱れ | 小さな表面・走行誤差が下流の塗工安定性に影響する。 |
| 塗工・接着剤接触下 | 離型、耐薬品性、清掃性、表面仕上げ | 湿った塗工液、接着剤、溶剤接触が付着、膨潤、堆積、転写ムラを起こす。 |
| 乾燥・加熱後 | 耐熱、耐老化、貼り付き傾向 | 加熱後にウェブや接着剤層が粘着化・不安定化する場合がある。 |
| ラミネートニップ | 硬度、反発、被覆厚、圧力均一性 | 接着外観、気泡、圧痕、幅方向均一性に影響する。 |
| 巻取り・巻戻し前 | 低マーキング性、安定接触、上流側不具合の確認 | 最終ロールの周期痕が上流接触・ニップ位置から来る場合がある。 |
ローラー名称が不明でも、工程位置と現在の不具合が分かれば確認を始められます。例えば「乾燥後に接着剤が付着する」という情報は、「直径80 mmのゴムローラー」だけより有用です。
よくある不具合と主な確認箇所
コーティング・ラミネートラインの不具合 は、最初に見える工程が発生源とは限りません。
| ラインで見られる問題 | 考えられる工程 | ローラーで確認する要素 |
|---|---|---|
| 幅方向の塗工ムラ | 塗工支持・転写部 | 振れ、表面均一性、支持安定性 |
| 貼り付き、接着剤付着、材料堆積 | 転写部、乾燥後搬送部 | 離型表面、耐薬品、耐熱、清掃性 |
| フィルムのローラー痕・圧痕 | 接触部、ニップ部、加熱搬送部 | 硬度、反発、表面仕上げ、圧力分布 |
| ラミネート後の気泡 | ラミネート・接着ニップ | ニップ圧、被覆厚、反発、幅方向圧力均一性 |
| 一方で滑り、別位置で貼り付き | 転写、ピンチ、加熱搬送部 | 牽引、離型、硬度、接触圧のバランス |
| 加熱後にローラー表面が急速に変化 | 乾燥、ホットラミネート、加熱搬送部 | 耐熱配合、老化挙動、化学安定性 |
| 最終ロールの周期痕 | 上流接触、ニップ、巻取り前 | 上流不具合源、ローラー表面状態、圧力安定性 |
ニップ圧は単に強く押せばよいわけではありません
塗工・ラミネート工程では、ニップ圧をウェブ、接着剤層、ローラー被覆、ライン速度に対して安定かつ適切にする必要があります。
圧力が高すぎると圧痕、フィルム変形、被覆摩耗、発熱、幅方向圧力ムラが増えることがあります。低すぎると滑り、接着不足、気泡、接着剤接触不良、巻取り不安定につながります。
| ニップ関連の問題 | ローラーで確認する項目 |
|---|---|
| ラミネート気泡 | ニップ圧、ローラー反発、被覆厚、圧力均一性 |
| 圧痕・へこみ | 硬度、表面仕上げ、荷重分布、ローラープロファイル |
| 局部的な接着不足 | 幅方向圧力均一性、被覆老化、軸たわみ |
| ニップ・転写部の滑り | 牽引、離型、硬度、接触圧のバランス |
| 端部・中央の接着差 | クラウン、形状、振れ、アライメント、加圧方法 |
広幅ラミネート位置や圧力に敏感なフィルムでは、硬度だけでは不十分です。ローラー形状、被覆厚、軸状態、振れ、動バランスも確認します。
一般的な仕様範囲
以下はコーティング・ラミネートライン用ローラーの一般的な初期目安です。最終仕様はローラー位置、接触材料、接着剤・塗工液組成、運転温度、圧力、ライン速度、現在の不具合に合わせます。
| 項目 | 一般的な仕様目安 |
|---|---|
| 塗工・接触ローラー硬度 | 塗工制御、接触圧、ウェブ感度により約55~90ショアA |
| 一般的な塗工・ラミネート接触ロール | 中程度の圧力、牽引、安定性を要する位置では約65~90ショアA |
| 高温離型・ホットラミネート接触 | 耐熱・付着防止を重視する場合、シリコーン等で約40~80ショアAを検討 |
| ラミネート加圧位置 | ニップ荷重、ウェブ種類、接着要求、圧痕感度により約50~90または60~90ショアA |
| 表面粗さ | 離型、牽引、痕要求により約0.9~1.65 μm Raなどを管理する場合がある |
| 表面仕上げ | 平滑研磨、マット、離型重視、牽引重視、低マーキング性重視、溝、クラウン、特注仕上げ |
| 機械精度 | 広幅、高速、圧力の影響を受けやすい位置では、振れ、軸部、ローラー形状、動バランスを確認 |
同じ70ショアAの被覆でも、乾式ウェブ支持、接着剤転写、加熱搬送、ラミネートニップでは挙動が異なります。
重要なのは「何度の硬度か」だけでなく、「何に、どの圧力・温度で接触し、ラインで何の不具合が出ているか」です。
接触条件別の材料・表面候補
材料選定はローラーの接触条件から始めます。同じゴム配合でも、乾式ウェブ、湿った接着剤、オーブン加熱、溶剤曝露、ラミネート圧力では性能が変わります。
| 接触条件 | 代表的な材質・表面候補 |
|---|---|
| 乾燥フィルム・紙・箔・基材接触 | 牽引、低マーキング性、ウェブ安定性に応じてPU、NBR、帯電防止配合など |
| 湿った塗工液・接着剤接触 | 接着剤組成、溶剤曝露、清掃性に応じてNBR、FKM、シリコーン、離型重視配合 |
| 乾燥後の加熱ウェブ | 温度、老化、貼り付きリスクに応じてシリコーン、FKM、EPDM、耐熱配合 |
| ホットラミネート・付着防止接触 | 離型・耐熱を重視する場合はシリコーンや離型重視表面 |
| 溶剤・塗工液・接着剤薬品曝露 | 溶剤強度、曝露時間、膨潤リスク、温度に応じてNBRまたはFKM |
| 痕を抑えたいフィルム・傷つきやすい表面との接触 | ニップ圧とフィルムの表面感度に応じて、平滑研磨、マット、離型重視、低マーキング性重視、クラウン表面 |
| 広幅加圧接触 | 被覆厚、硬度、反発、ローラー形状、振れ、動バランスを併せて確認 |
代表的な材料候補には、ポリウレタン、NBR、EPDM、シリコーン、FKM、帯電防止配合、その他特注配合があります。耐熱、離型、痕を残しにくい接触では、 ソリッドシリコーンローラー を候補の一つとして検討できます。 油、インキ、接着剤、溶剤関連の接触では、接触液と運転条件に応じてNBRとFKM配合を確認します。
この用途でよく使われるローラー種類と材料
問題が特定のローラー位置に集中している場合は、関連ページから候補を絞れます。
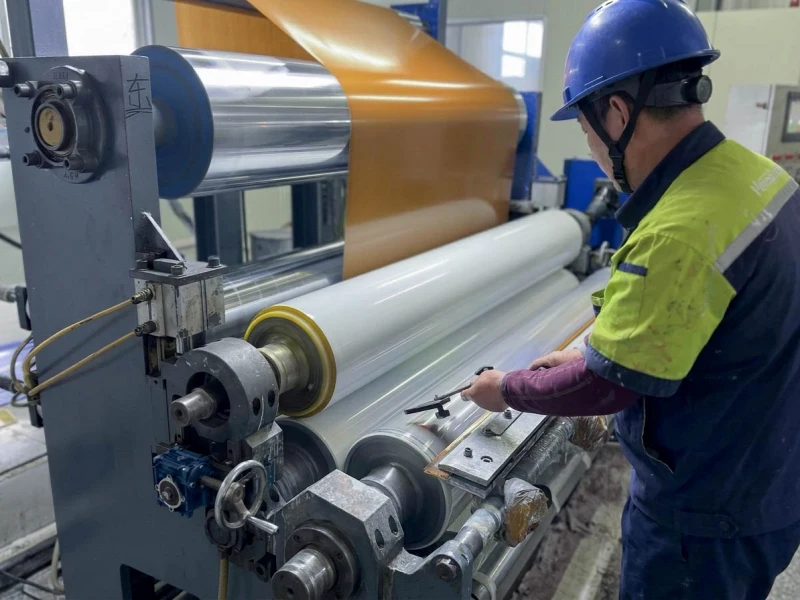
塗工、接着、加熱、離型、加圧接触で検討される材料
- ソリッドシリコーンローラー — 耐熱、離型、低マーキング性、表面保護
- 液状シリコーンローラー — シリコーンによる清浄性の高い接触、痕を残しにくい表面が必要な用途
- ポリウレタンゴムローラー — 牽引、耐摩耗、一般接触
- NBR/ニトリルゴムローラー — 油、インキ、接着剤との接触、および一般工業用の接触位置
- FKMゴムローラー — 高温、油、溶剤、化学的負荷の高い薬品との接触
関連用途ページ
- 軟包装加工用ローラー — 軟包装の印刷、ラミネート、分切、加工ライン
- 印刷ライン用ローラー — 印刷ラインのインキ転写、ウェブ搬送、表面均一性
- リチウムイオン電池製造ライン用ローラー — 電池材料加工の塗工、ガイド、張力制御、清浄性を重視する接触工程
よくある質問
フィルム塗工、軟包装ラミネート、ラベル原紙、テープ基材、保護・離型フィルム、紙塗工、箔塗工、機能性フィルムなどが代表的です。塗工支持、接着剤転写、加熱搬送、ラミネートニップ、巻取り前など、実際の位置に合わせて選定します。
同じ外径・面長でも、乾式ウェブ支持と、湿った接着剤、溶剤、加熱フィルム、加圧ラミネート材への接触では条件が異なります。硬度、配合、被覆厚、表面、振れ、離型性を実際の役割に合わせます。
ローラー位置、接触材料、運転温度、接着剤・塗工液組成、問題が発生し始めるタイミングから確認します。離型、耐薬品、熱老化、表面仕上げ、清掃性が主な確認項目です。ローラー表面と完成ウェブの写真も役立ちます。
接着剤の濡れ、空気巻込み、ニップ圧、ローラー反発、被覆厚、温度、ウェブ張力、幅方向圧力均一性が関係します。硬度や材料名だけでなく、ラミネートニップ全体を確認します。
工程ごとに必要な挙動が異なるためです。牽引、離型、圧力均一性、耐熱など、位置ごとに要求が違います。同じ被覆を全ラインに使うと、滑り、貼り付き、圧痕、塗工不安定、早期老化につながることがあります。
特注ローラーの製作、ゴム配合、品質管理
信頼性の高いゴムローラーは、サイズが合うだけでは決まりません。ゴム配合、硬度の安定性、カバーの厚さ、表面仕上げ、シャフト構造、そして回転精度など、すべてがローラーの性能に影響を与えます。
Wolorinは、豊富な製造経験、生産設備、検査設備、各種認証、そして文書化された品質チェックに基づき、交換用ローラープロジェクトと特注産業用ゴムローラープロジェクトの両方をサポートしています。当社は、耐熱性、離型性、牽引力、耐摩耗性、耐薬品性、低マーキング性、硬度安定性、長期使用性能など、さまざまな運転要件に対応できる、高度に開発されたゴム配合を使用しています。
出荷前に、寸法、カバーの硬度、シャフトの詳細、表面状態、運転精度などの重要な詳細事項を、プロジェクトの要件に応じて確認することができます。
交換用ローラーが1個必要な場合でも、生産ライン用の特注ローラーが複数必要な場合でも、プロジェクトを開始する前に、当社の製造範囲、会社概要、品質管理プロセスを確認できます。
コーティング・ラミネートライン用ローラーのご相談
コーティング・ラミネートライン用ローラーが必要な場合は、使用液、ウェブ材料、ローラー位置、旧ローラー寸法、図面、現場写真、現在の問題をお送りください。
Wolorinでは、実際の工程位置、接触条件、運転要求に合わせて特注ローラーを製作できます。