
樹脂シート・板材加工用ローラー
樹脂シート・板材ラインでは、薄いウェブラインよりローラーへの要求が高くなる傾向があります。基材が厚く、広幅になり、温度を持つ、または表面痕に敏感になるほど、ローラー選定が牽引安定性、幅方向の支持、表面状態、下流搬送に直接影響します。
これらのラインでは、滑り、圧力集中、引きずり痕、目立つ表面不良を生じさせずに、牽引、支持、ガイド、温間接触を行う必要があります。そのため、一般的なコンバーティングでは問題のないローラーでも、シート・板材位置では十分な性能を発揮できない場合があります。
Wolorinでは、樹脂シート・板材加工向けに、引取、接触冷却、搬送支持、ラミネート支持、その他下流工程用の特注ゴムローラーを製作しています。各位置の実際の役割に合わせ、安定走行、制御された接触、幅方向の確実な支持、不要な表面痕の低減を重視します。
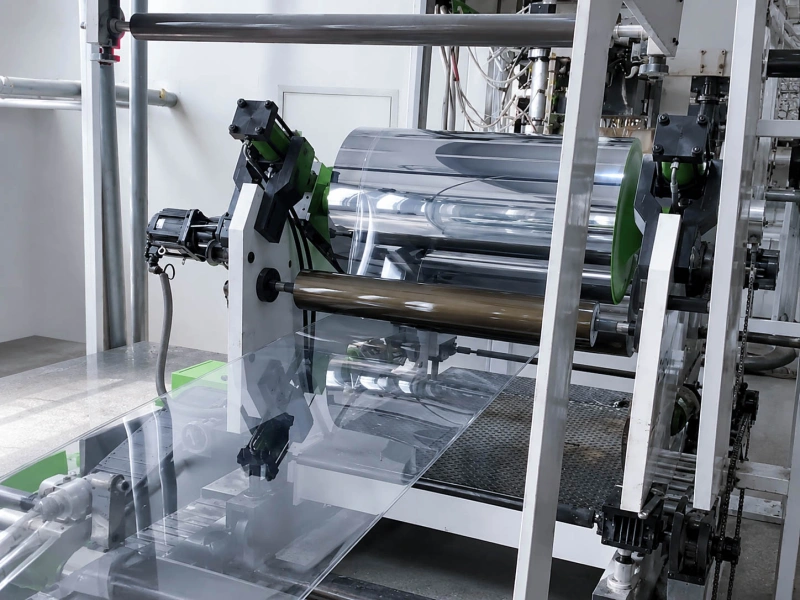
この業界で扱う主な材料
樹脂シート・板材ラインでは、押出後の比較的厚い基材を扱います。一般的な薄膜ウェブより剛性と重量が大きく、表面も接触の影響を受けやすくなります。この段階ではローラーは単なる搬送点ではなく、牽引制御、温間接触、幅方向支持、下流工程への安定した受け渡しを担います。
主なライン工程とローラー位置
シート・板材ラインでは、工程ごとにローラー要件が変わります。牽引が中心の位置もあれば、温間での穏やかな接触が重要な位置もあります。さらに下流では、幅方向の支持や繰り返し搬送による表面痕が主な課題になることがあります。
引取・牽引位置
温かいシート、厚さ変動のある材料、重量のある板材を幅方向で均等に引きながら、[引きずり痕、圧縮模様、牽引ムラ]を発生させない必要があります。
この位置の仕様は主に次の条件で決まります。
基材の厚みと表面状態
接触温度
必要な牽引力
駆動方式または対向ローラーとの運転構成
引取時の表面痕感度
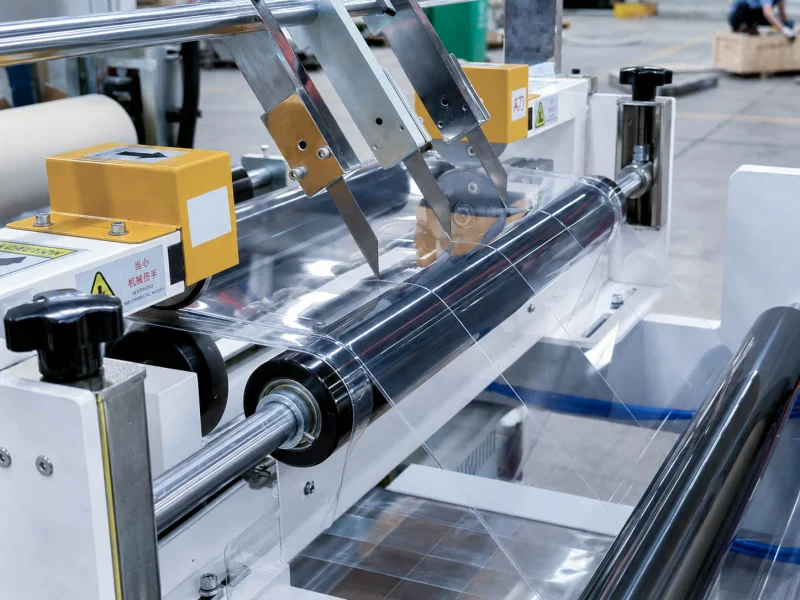
冷却・接触工程
冷却・接触ローラーでは難しいバランスが求められます。温かい表面に接触し、熱の影響下でも安定しながら、光沢差、圧力痕、局部変形を残さず材料を支持する必要があります。
主な確認項目:
実際の温間接触温度
接触部での滞留条件
表面仕上げ要求
荷重下での圧力挙動
外観変化の許容可否
搬送支持ローラー
樹脂シート・板材ラインの搬送ローラーは、単なる受けローラーではありません。基材がどれだけ均一に走行するか、幅方向で安定するか、下流搬送で接触の影響がどの程度蓄積するかに関わります。
広幅ラインで支持が不十分な場合、次のような問題が現れます。
蛇行
幅方向の走行ムラ
端部不安定
繰り返し接触後の局部的な表面変化
長い搬送区間での取り扱い不安定
ラミネート支持位置
シート・板材がラミネート関連の下流工程に入る際、支持ローラーは接触痕の原因にならずに基材を安定させる必要があります。一般に、平坦な支持、予測可能な圧力応答、広幅材料を安定して通過させる十分な構造安定性が求められます。
これらの位置では強い牽引より、次の点が重要です。
支持の均一性
圧力の均一性
局部的な表面痕の抑制
次工程への安定した材料受け渡し
下流搬送位置
さらに下流では、転送、ガイド、支持、積載前などの位置にローラーが配置されます。上流では小さく見えた問題も、平滑、広幅、外観品質に敏感な製品ではここで目立ちやすくなります。
これらの位置では次の要件が有効です。
厚い基材を支える十分な支持力
繰り返し接触に耐える耐摩耗性
通常搬送時の安定した表面接触
下流で不要な痕を生じにくいこと
よくある問題
樹脂シート・板材ラインでは、設備自体は稼働していても、走行や表面状態が十分に安定・均一でなくなったことをきっかけにローラーの見直しが始まることが多くあります。
接触後の表面痕
光沢差、軽い圧力線、引きずり痕、周期的な接触模様、平滑製品上の搬送痕として現れることがあります。圧力を下げるだけでは解決しない場合があり、実際には被覆挙動の不適合、接触条件の不備、荷重や温度に合わないローラー表面が原因になっていることがあります。
引取挙動の不安定
幅方向の引取ムラ、温間での[滑り、特定厚さでの牽引不安定]、過大な駆動力、引取後の材料姿勢不安定などが見られることがあります。 x
温間接触による変形・転写痕
ローラーが実際の接触条件に合っていない場合、温かいシートや板材に局部変形、転写痕、引きずりの影響、接触後の走行不安定が生じ、後工程の外観不良が材料不良と誤認されることがあります。
広幅材の搬送不安定
狭幅シートで問題のないローラー構成が、板材や広幅シートでも同じように機能するとは限りません。幅が広がると小さな支持差が蛇行、端部不安定、搬送支持ムラ、端部付近の目立つ表面変化につながることがあります。
下流での繰り返し搬送痕
上流の牽引が問題なく見えても、下流での繰り返し接触によってローラーが徐々に表面痕の発生源になることがあります。平滑な製品、温度を持つ材料、次工程までに同じ面へ複数箇所で接触するラインで起こりやすくなります。
これらのラインでローラーに求められる役割
樹脂シート・板材ラインでは、一つのローラーが複数の役割を同時に担うことが多く、牽引、支持、接触制御、表面保護のバランスが必要です。
主な要求:
表面への過度な攻撃性を避けながら牽引を維持する
厚い基材を薄膜ウェブと同じ扱いにせず適切に支持する
シートが十分に冷えて安定する前の温間接触に対応する
外観面・半仕上げ面への痕のリスクを抑える
広幅でも支持と走行挙動を安定させる
下流での繰り返し搬送に耐える
全位置を同一仕様にせず、その位置の実際の役割に合わせる
͏ ポリウレタンゴムローラー, ͏͏
よくある質問
1. 厚い樹脂シート・板材用ローラーはフィルム用ローラーとどう違いますか?
シート・板材用ローラーは、一般にフィルム用より高い支持力、荷重下での安定した牽引、温間接触への対応が必要です。厚い基材は圧力、支持ムラ、繰り返し接触への反応が異なるため、薄膜で使えるローラーでも表面痕、牽引不安定、幅方向の走行問題を生じることがあります。
2. シート・板材ラインの引取ローラーで問題が起きる主な原因は?
主な原因は、牽引力不足、幅方向の圧力分布不良、熱条件に合わない被覆挙動、ローラー構造と実際の牽引力の不適合です。結果として滑り、牽引ムラ、引きずり痕、下流搬送の不安定が現れます。
3. 押出シート・板材の温間接触痕を減らすには?
主な要因は接触温度、接触時間、ローラー表面の挙動、圧力制御です。痕を減らすには、ニップ力を下げる、ライン速度を変えるだけでなく、被覆材、硬度、表面仕上げ、接触条件を合わせて確認する必要があります。
4. 広幅シート・板材が下流搬送で不安定になるのはなぜですか?
幅が広がると、支持、牽引、[ローラー形状]の小さな差が幅方向で目立ちやすくなり、蛇行、端部不安定、搬送ムラ、長スパンでの接触影響につながります。 ローラー形状 ライン全体にわたって視認性が高まる。これにより、ドリフト、端部の不安定性、不均一な輸送、またはより長いスパンにわたる接触影響の増大につながる可能性がある。
5. 押出後工程のローラー交換で最も役立つ情報は?
初期確認では次の情報が特に役立ちます。
- 材料種類
- 厚みと幅
- ローラー位置
- 接触部の使用温度
- 表面痕、滑り、不安定など現在の問題
- 既存ローラーの図面、寸法、サンプル(ある場合)
完成図面がなくても、これらの情報があれば交換仕様の初期確認を始められます。
この用途でよく使われるローラー種類と材料
製造能力・品質管理・会社情報も確認しますか?
製造能力、検査記録、ゴム配合の選択肢、サプライヤーとしての会社情報も確認する場合は、以下のページをご覧ください。
見積もりのご依頼
樹脂シート・板材ライン用ローラーを検討する場合、最も有用な出発点は実際の運転条件です。
図面、旧ローラー寸法、サンプル、写真がある場合はそのままお送りください。ない場合でも、ローラー位置、基材種類、おおよその寸法、解決したい問題から確認を始められます。