巻出し・進入部
安定した進入支持、滑らかなウェブ経路制御、ばたつきや蛇行の抑制が中心です。

スリット・巻取りラインでは、幅広の原反ロールをより狭幅の製品ロールへ加工します。この工程では、ローラー性能は単なる搬送だけでなく、巻出しの安定性、ウェブの蛇行、牽引、スリット後のレーン支持、端部保護、最終的な巻取り品質にも影響します。
ラインが稼働を続けていても、ローラーに起因する問題がすでに進行している場合があります。ウェブの蛇行、牽引部での滑り、張力不安定、ローラーの振れ、不適切な表面接触は、その後、レーンの蛇行、端部損傷、テレスコープ、端部の緩み、巻硬さのばらつきとして現れることがあります。
Wolorinでは、スリット・巻取りラインのガイド、牽引、ニップ、支持、接触、巻取り関連位置向けに特注ゴムローラーを製作しています。フィルム、紙、箔、ラベル基材、ラミネート材、塗工材、軟包装ウェブなどに対応します。
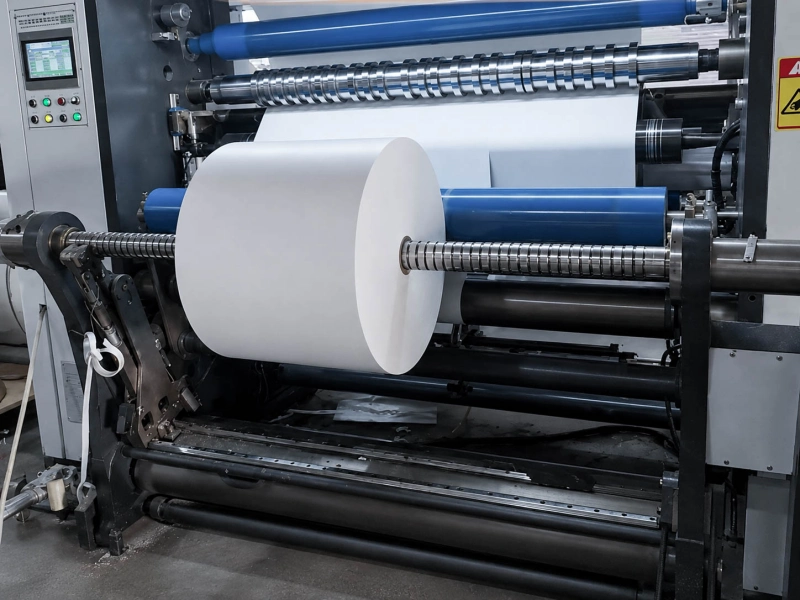
スリット・巻取りラインでは、ウェブが工程を進むにつれてローラーに求められる条件が変わります。
安定した進入支持、滑らかなウェブ経路制御、ばたつきや蛇行の抑制が中心です。
端部位置を制御し、安定したグリップと速度整合を維持します。この領域では ガイドローラー, 牽引ローラー、 張力制御ローラー.
刃物周辺でのウェブ支持、レーンの安定した分離、端部の擦れや乱れを抑えることが重点になります。
一枚の広幅ウェブが複数の細幅レーンになるため、小さな走行差が目立ちやすくなります。 レーン蛇行、端部接触、レーン間差をより厳しく確認します。
最終結果は巻姿、端面、巻硬さ、巻取り安定性に現れます。 加圧ローラーの接触圧だけでなく、上流工程の走行状態も影響します。
そのため、スリット・巻取りは一つのローラー位置だけで判断すべきではありません。各工程は相互に影響し、最終ロールには上流で起きた状態が反映されることがあります。
| ラインで見られる問題 | 確認すべきローラー要因 |
|---|---|
| 進入部でウェブが蛇行する | ガイド安定性、ローラー振れ、軸状態、表面摩耗 |
| スリット前のウェブ経路が不安定 | ガイド・牽引ローラーの接触安定性 |
| 牽引部の滑りまたは速度不一致 | 被覆硬度、表面摩擦、ニップ圧、表面状態 |
| スリット後のレーン蛇行 | レーン支持、ローラーの平坦性、走行安定性 |
| 端部の擦れ、亀裂、圧力損傷 | ローラー硬度、表面粗さ、接触圧 |
| テレスコープ、円錐状巻き、端部の緩み | 張力安定性、巻取り接触圧、上流走行状態 |
| 製品ロールの巻硬さが不均一 | レイオン/接触ローラー圧、被覆弾性、巻取り安定性 |
| フィルム、箔、ラミネート表面の痕 | 痕を抑えた表面、適切な硬度、より柔らかな接触材 |
| 狭幅製品ロール間のばらつきが大きい | レーン経路、レーン張力、巻取り接触状態 |
以下はスリット・巻取りローラー案件で一般的に確認する項目です。実際の仕様は、ウェブ幅、ライン速度、ウェブ厚、スリット幅、巻取り径、ローラーの役割に合わせて確認します。
| 項目 | 一般的な参考範囲 |
|---|---|
| ウェブ材料 | フィルム、紙、箔、ラミネート、ラベル基材、軟包装ウェブ |
| ウェブ/有効幅の目安 | 一般に約1000~3200 mm |
| ライン速度の目安 | 一般に約300~600 m/min。高速ラインではさらに高い場合があります |
| 最小スリット幅の目安 | 一般に約25~50 mm |
| 巻出し/巻取り径の目安 | 設備構造により一般に約500~1500 mm |
| 一般的なコア径 | 3 inch / 76 mm。一部案件では6 inch / 152 mm |
| フィルム厚の目安 | 設備によっては約12~350 μm |
| 接触/加圧ローラー硬度 | 初期検討では約50~70ショアAを目安にすることがあります |
| 表面仕様 | 平滑、微細研磨、マット、牽引重視、離型重視、痕を抑えた表面 |
| 材質候補 | PU、NBR、EPDM、シリコーン、その他工業用ゴム配合 |
これらは固定基準ではありません。高速フィルムライン、重量のある紙のリワインダー、箔スリットライン、ラベル基材ライン、ラミネート加工ラインでは、必要なローラー硬度、摩擦特性、表面仕上げ、耐摩耗性、回転精度が異なります。
スリット・巻取り案件では、複数の実用要件を組み合わせてローラーを確認します。
ローラーの振れ、軸状態、被覆の均一性、表面摩耗はすべてウェブ経路の安定性に影響します。
滑りを防ぐ十分な摩擦が必要ですが、伸び、圧力痕、表面損傷を生じるほど強すぎる摩擦は避ける必要があります。
スリット後の狭幅レーンは、余分な横移動、擦れ、レーン間の不安定を生じさせずに安定搬送する必要があります。
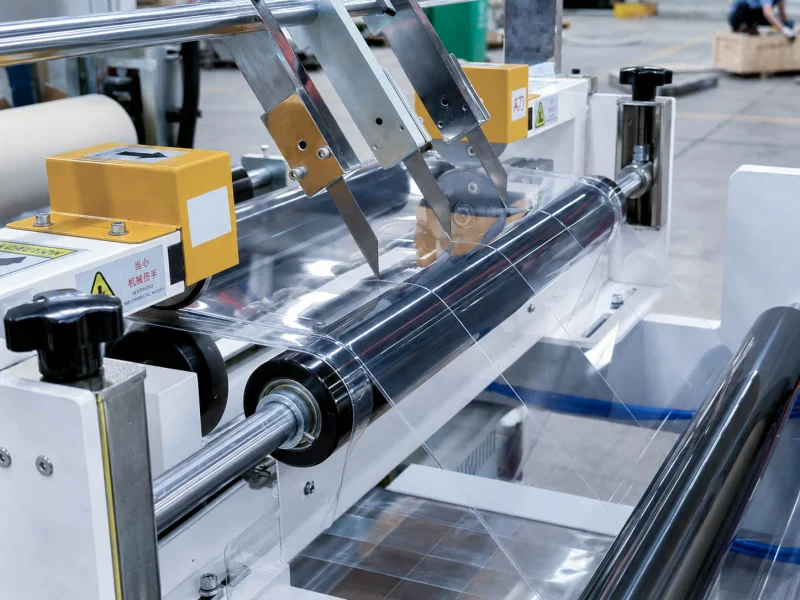
傷つきやすい端部は、不適切な硬度、粗さ、接触圧によって損傷することがあります。
最終ロールは、巻取り圧、接触挙動、上流の安定性、巻取り前までのウェブ搬送の均一性に左右されます。
Wolorinでは、ローラー位置、ウェブ材料、走行条件に応じて仕様を検討します。代表的な候補は次のとおりです。
| 要求 | 代表的なローラー仕様 |
|---|---|
| 耐摩耗、グリップ、長寿命 | PU/ポリウレタン |
| 一般産業用接触、一部インキ・油への接触 | NBR/ニトリルゴム |
| 水分、耐候性、一部の開放環境 | EPDM |
| 柔らかな接触、耐熱、離型 | シリコーン |
| 傷つきやすいウェブの表面保護 | 痕を抑えた表面、微細研磨、平滑、用途別表面 |
| スリットレーン安定 | 適切な硬度、低振れ、安定支持、制御された表面摩擦 |
| 高速・広幅走行 | ローラー本体剛性、軸構造、動バランス、表面均一性 |
特殊温度、溶剤、静電気対策、クリーン環境、耐薬品性、高速運転などの要求がある場合は、案件条件に応じて他のゴム配合や表面設計も検討します。
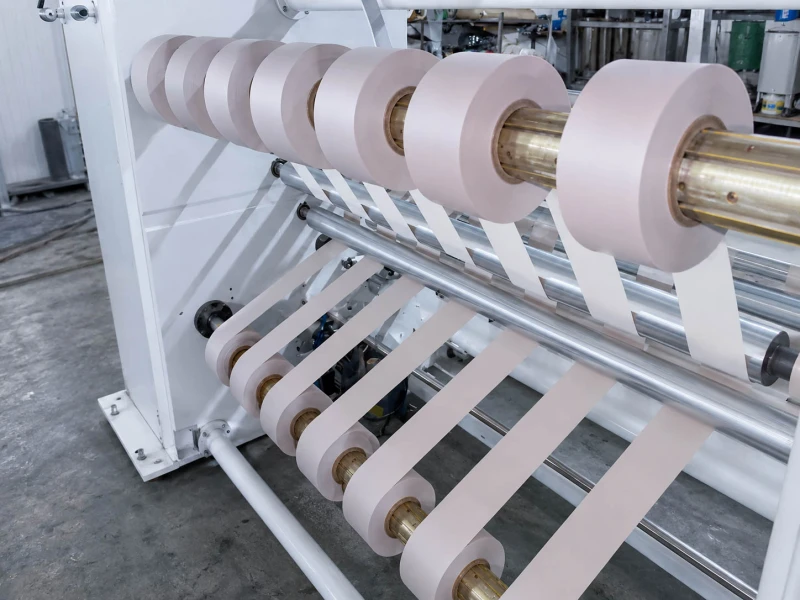
影響が大きいのは、巻出し支持、ガイド関連、牽引・ニップ、スリット後搬送、巻取り関連のローラーです。名称だけでなく、その位置が蛇行、牽引の均一性、スリットレーンの安定、端部状態、最終巻姿にどう影響するかを確認します。
なぜなら テレスコープは巻取り張力だけが原因とは限りません。蛇行、ガイド制御、牽引ムラ、スリット後搬送、上流支持の不安定が巻取りまで残る場合があります。
レーン間ばらつきは、牽引ムラ、スリット前のウェブ経路制御の不安定、スリット後の支持不足、巻取りまでの各レーン経路の局部差などから生じます。ウェブが分割された後は、狭幅レーンほど小さな工程差の影響を受けやすくなります。
端部損傷は、巻取りへ到達する前の不安定な搬送、ガイド補正、牽引の受け渡し、スリットレーン支持で始まることがあります。製品ロールで初めて目立つ場合でも、起点となる接触や不安定は上流にあることがあります。
図面がある場合はそのままお送りください。図面がない場合でも、材料、ローラー位置、現在発生している問題から確認を始められます。