送り安定性
滑り、短距離送りのばらつき、受け渡しの再現性

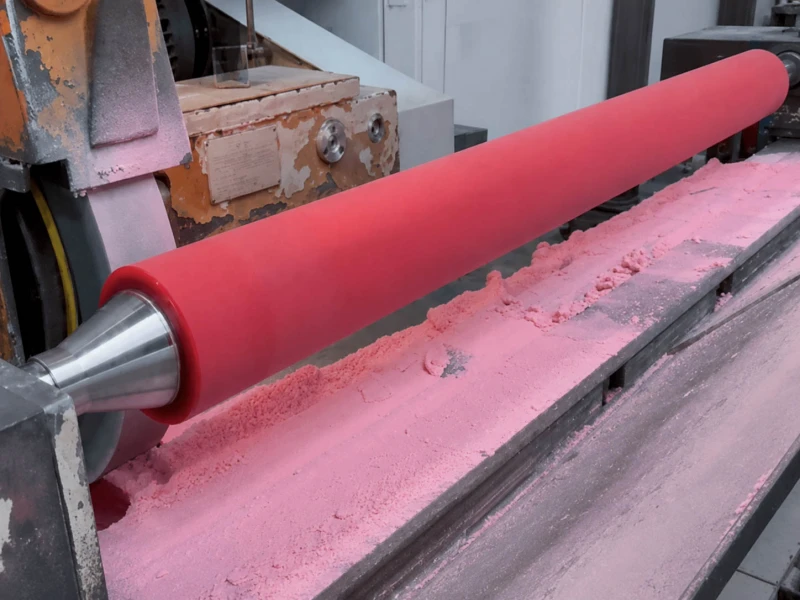
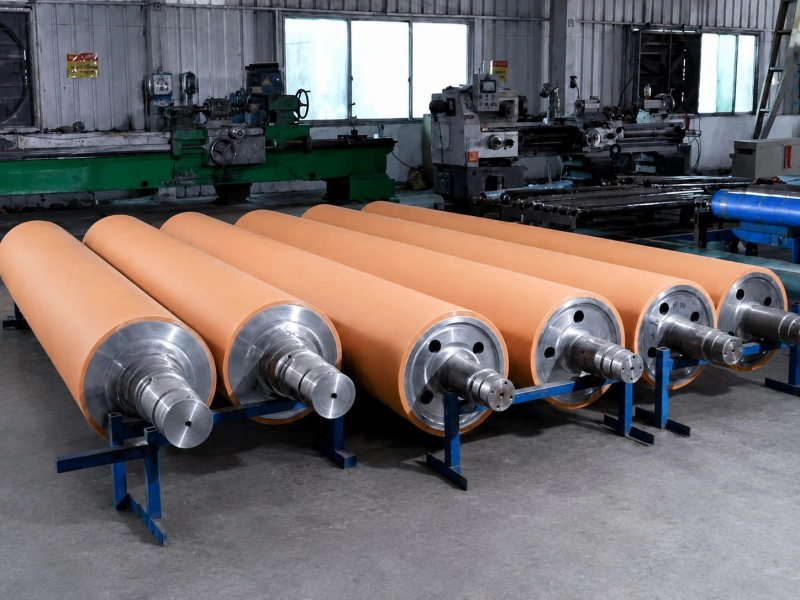
ピンチローラーは、材料を制御された接触点で保持し、送り、案内する必要がある位置で使用されます。
通常は相手ローラーと組み合わせて制御されたニップを形成し、フィルム、紙、ラベル原紙、包装フィルム、印刷基材などのウェブ材料を次工程へ安定して送り込みます。
生産ラインでは、適切な接触位置で材料を保持し、工程へ送り込み、または工程内を通過させながら同期走行を保つことが主な役割です。同時に、滑り、圧痕、蛇行、表面痕のリスクを抑える必要があります。
既存寸法、図面、サンプル、仕様があれば、そのままお送りください。
材質、硬度、表面仕様が未確定でも、ローラー位置と現在解決したい問題から検討を始められます。
ピンチローラーは、ニップローラー、ピンチフィードローラーとも呼ばれ、材料が設備区間へ進入・通過・排出される際に、制御された保持・送り接触を与えます。
代表的な位置:
入口・出口部。
印刷、塗工、ラミネート工程の前後。
スリット・巻取り工程の周辺。
ラベル、フィルム、紙、軟包装材のウェブ経路。
短距離送りで安定した保持接触が必要な位置。
目立つローラーではなくても、重要工程へ入る直前の材料走行安定性に直接影響します。
ピンチ接触が不安定になると、滑り、送りムラ、しわ、圧痕、ウェブ蛇行などが発生することがあります。
フィルム加工用ローラー.
同じピンチローラーでも、設置位置によって必要な接触条件は異なります。
次工程の影響を受ける前に、材料を安定して捕捉できるかが主な確認点です。
代表的な問題:
進入が不安定。
立ち上げ時に短時間滑る。
ウェブがまっすぐ進入しない。
片側が先に送り込まれる。
接触を安定させながら、基材に対して穏やかな接触を保つ必要があります。
代表的な問題:
入口不安定が後工程品質に影響する。
傷つきやすい表面に局部的な痕が出る。
幅方向に圧力差がある。
次工程前で送りが合わない。
より確実な送り制御が必要になることがありますが、単純に圧力を上げると別の不具合を生じる可能性があります。
代表的な問題:
増速後に滑る。
細幅材の走行が不安定になる。
薄い・柔らかい基材に痕が出る。
巻取り前の受け渡しが不安定。
この位置では、再起動のたびにグリップが安定して復帰する再現性が重要です。
代表的な問題:
再起動時の局部滑り。
送り長さが安定しない。
同じ接触位置に繰り返し痕が出る。
繰り返し運転後の捕捉が不安定。
圧力を上げれば必ず改善するわけではありません。過大な圧力は圧痕や材料変形を生じさせます。
硬度不適合、過大圧力、粗いローラー表面、局部的な圧力差、材料表面の感度.
表面損傷が主症状の場合は、圧力分布、表面粗さ、接触均一性を合わせて確認します。
次工程前で材料を安定させられないと、印刷、塗工、ラミネート、スリット、巻取りにも影響することがあります。
この種の問題では、下流側の牽引、張力、ウェブガイド条件も合わせて確認します。
この場合は材料だけでは判断できません。機械アライメントと接触均一性も確認する必要があります。
ピンチローラーでは通常、次の4項目を同時に制御します。
滑り、短距離送りのばらつき、受け渡しの再現性
痕、圧痕、伸び、表面損傷
グリップ、離型、汚染傾向、材料表面保護
片側の張り、局部圧力差、面長方向の捕捉ムラ
良いピンチローラーとは圧力が最も高いローラーではなく、材料に無理をかけず安定した接触を保ちながら必要な保持力を確保できるローラーです。
ピンチローラーでは、グリップ、変形量、表面保護のバランスが重要です。
多くの産業にとって つまむ/軽く挟む接触 位置によっては、ゴムカバーの硬度が一般的に以下の範囲内で選択されます。 40~90ショアA.
| 用途の目的 | 一般的な硬度の目安 |
|---|---|
| 柔らかな保持接触・痕の低減 | 約40~60ショアA |
| 包装、印刷、ラベル、ウェブ材料の一般送り | 約60~80ショアA |
| 高グリップ、高摩耗、より大きな接触荷重 | 約80~95ショアA |
| 耐熱、離型、貼り付き抑制 | 配合と表面処理によって決定 |
約40~60ショアA
約60~80ショアA
約80~95ショアA
配合と表面処理によって決定
これらはあくまで初期検討の目安です。
同じショアA硬度でも、ニップ圧、被覆厚、ローラー径、ライン速度、材料表面によって接触挙動は変わります。
ピンチローラーの設計・交換では、通常次の項目を合わせて確認します。
従来ローラーが安定して使用でき、ライン条件も変わっていなければ、旧仕様を踏襲できることが多くあります。
ライン速度、基材表面、材料厚さ、張力設定、相手ローラー状態が変わっている場合、旧仕様は最終仕様ではなく参考条件として扱います。
この場合も寸法は出発点として利用できますが、製作前に材質、硬度、表面仕上げ、接触条件を再確認します。
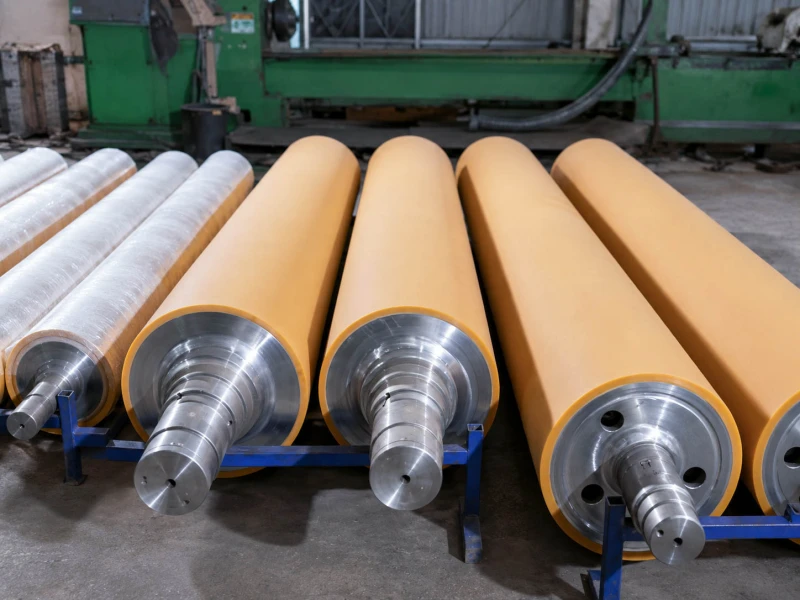
材質選定は従来の慣例だけでなく、その位置に必要な機能から始めます。
ポリウレタンゴムローラー は、より高い牽引感、耐切創性、長い摩耗寿命が必要な場合に有力候補です。
NBR/ニトリルゴムローラー は、油、インキ、接着剤関連の接触や一般工業用の送り条件で検討されます。
ソリッドシリコーンローラー は、最大グリップより離型性、耐熱性、表面への攻撃性を抑えることが重要な場合に検討されます。
水分、オゾン、開放環境への曝露が重要な場合はEPDMを検討します。
FKM、HNBR、CSM、ブチルなどを、実際の使用条件に基づいて検討します。
ピンチローラーでは材料名だけでなく、硬度、表面仕上げ、被覆構造、相手ローラー状態、実際の位置挙動が同じくらい重要です。
すべての送り問題をピンチローラーから確認すべきとは限りません。
短い局部保持点から問題が始まる。
材料が次工程へ不安定に入る。
滑りがニップ位置で発生する。
相手ローラーとの接触位置に痕が出る。
材料の捕捉、受け渡し、再起動が不安定。
主な問題は、連続的な引っ張りと速度同期です → 牽引ローラー
主な問題は、より広い接触ゾーンにわたる圧力分布または表面保護の拡大です。 加圧ローラー
ピンチ位置は症状が見える場所にすぎず、不安定の起点が別の位置にある場合。
このポジションは、アプリケーションレベルのレビューも必要な、より広範な薄型ウェブ処理プロセスの一部です。 フィルム加工用ローラー
実際の原因が牽引、圧力分布、または局部接触以外のライン条件にある場合、ピンチローラーだけを交換しても完全には解決できません。
滑りは、表面摩擦、硬度、ニップ圧、材料表面状態、速度同期などが関係する場合があります。
圧力を上げれば必ず改善するわけではありません。過大な圧力は圧痕や材料変形を生じさせます。
不適切な硬度、過大圧力、粗いローラー表面、局部圧力差、傷つきやすい材料表面などが原因になることがあります。
表面損傷が主症状の場合は、圧力分布、表面粗さ、接触均一性を合わせて確認します。
次工程前で材料を安定させられないと、印刷、塗工、ラミネート、スリット、巻取りにも影響することがあります。
この種の問題では、下流側の牽引、張力、ウェブガイド条件も合わせて確認します。
ローラー平行度、取付圧、被覆状態、クラウン形状、ローラー精度などが関係する場合があります。
この場合は材料だけでは判断できません。機械アライメントと接触均一性も確認する必要があります。
より強力なグリップ力、耐久性、耐摩耗性が求められる場合に、しばしば見直されます。
NBR/ニトリルゴムローラー一般的に、工業用給油、油、インク、または接着剤に関連する接触について検査されることが多い。
ソリッドシリコーンローラーより優しい接触や、マーキング傾向の低さが重視される場合に、しばしば見直されます。
加圧ローラー局所的な挟み込み保持よりも、より広い範囲への圧力分散が主な課題である場合に役立ちます。
牽引ローラーラインの問題が、連続的な牽引と速度同期に関わる場合に役立ちます。
フィルム加工用ローラー挟み込み箇所がより広範な薄肉ウェブの取り扱い工程の一部である場合に有効です。
軟包装加工用ローラー印刷、ラミネート加工、給紙、巻き取りといった工程が同一ライン上で互いに影響し合う場合に便利です。
スリット・巻取りライン用ローラー主な問題がスリット投入口または巻き取り引き渡し口で発生する場合に役立ちます。
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
Wolorinでは、一般的な交換ローラーから、より要求の高い特注産業用ゴムローラーまで対応しています。これまでの製造経験、生産設備、検査設備、各種認証、記録に基づく品質確認に加え、使用条件に応じてゴム配合を検討できる体制を整えています。
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
Wolorinでは、既存ローラー寸法、図面、サンプル、実際の設置位置の要求に基づいて特注ピンチローラーを製作できます。
現在のローラーに滑り、痕、送り不安定がある場合は、ローラー情報または用途条件をお送りください。材質、硬度、表面、交換仕様を確認します。