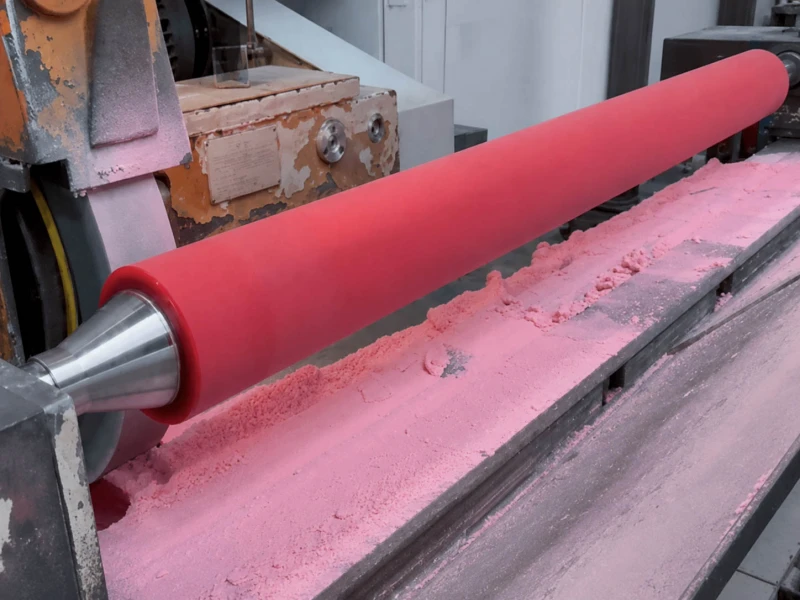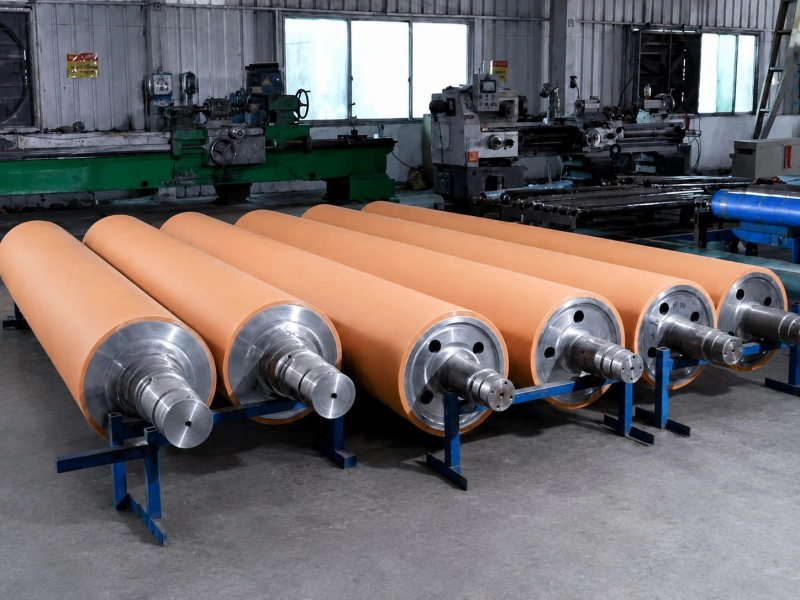
ความเสถียรในการป้อน
การลื่น ความไม่สม่ำเสมอช่วงป้อนเข้า และความสามารถทำซ้ำในการส่งต่อ

ลูกกลิ้งหนีบใช้ในตำแหน่งที่ต้องจับยึด ป้อน และนำวัสดุผ่านจุดสัมผัสที่ควบคุมได้
โดยทั่วไปลูกกลิ้งหนีบทำงานคู่กับลูกกลิ้งอีกตัวเพื่อสร้างจุดนิปที่ควบคุมได้ ช่วยให้ฟิล์ม กระดาษ วัสดุฉลาก ฟิล์มบรรจุภัณฑ์ วัสดุพิมพ์ และวัสดุแผ่นต่อเนื่องอื่นเข้าสู่ช่วงถัดไปของไลน์ได้เสถียรมากขึ้น
ในการผลิต หน้าที่หลักของลูกกลิ้งหนีบคือยึดวัสดุที่จุดสัมผัสที่เหมาะสม ป้อนเข้าสู่หรือผ่านสถานี และรักษาการเคลื่อนที่ให้สัมพันธ์กัน พร้อมลดความเสี่ยงการลื่น รอยกด การเบี่ยงแนว หรือรอยบนผิว
หากมีขนาดลูกกลิ้งเดิม แบบ ตัวอย่าง หรือสเปกลูกกลิ้ง สามารถส่งมาให้เราได้โดยตรง
หากยังไม่ยืนยันวัสดุ ความแข็ง หรือผิว เราสามารถเริ่มพิจารณาจากตำแหน่งลูกกลิ้งและปัญหาที่ต้องการแก้ได้
ลูกกลิ้งหนีบ ซึ่งอาจเรียกว่า nip roller หรือ pinch feed roller ทำหน้าที่สร้างการยึดและป้อนที่ควบคุมได้เมื่อวัสดุเข้าสู่ ผ่าน หรือออกจากช่วงเครื่องจักร
ตำแหน่งที่พบบ่อย ได้แก่:
ช่วงป้อนเข้าและป้อนออก
ก่อนหรือหลังสถานีพิมพ์ เคลือบ หรือลามิเนต
บริเวณช่วงสลิตและกรอกลับ
แนวเดินวัสดุฉลาก ฟิล์ม กระดาษ และบรรจุภัณฑ์แบบอ่อน
จุดป้อนระยะสั้นที่ต้องการการยึดสัมผัสอย่างเสถียร
ลูกกลิ้งหนีบอาจไม่ใช่ลูกกลิ้งที่เด่นที่สุดบนไลน์ แต่มีผลโดยตรงต่อความเสถียรของวัสดุก่อนเข้าสู่ช่วงกระบวนการสำคัญ
เมื่อการสัมผัสที่จุดหนีบไม่เสถียร ไลน์อาจเกิดการลื่น การป้อนไม่สม่ำเสมอ รอยย่น รอยกด หรือการเบี่ยงแนวของวัสดุแผ่นต่อเนื่อง
ข้อกำหนดประเภทนี้มักได้รับการตรวจสอบเป็นอันดับแรกในฐานะหน้าฟังก์ชัน เมื่อโครงการเดียวกันมีความเชื่อมโยงอย่างแน่นหนากับเงื่อนไขการจัดการเว็บที่กว้างขึ้น ก็อาจเชื่อมโยงกันโดยธรรมชาติกับสิ่งอื่นๆ ได้เช่นกัน ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม.
แนวคิดการใช้งานลูกกลิ้งหนีบแบบเดียวกันไม่ได้ให้ผลเหมือนกันในทุกสถานี
ประเด็นหลักคือวัสดุถูกจับและป้อนได้อย่างเสถียรก่อนที่ช่วงถัดไปจะเริ่มมีอิทธิพลหรือไม่
ประเด็นที่พบบ่อย:
การเข้าสู่สถานีไม่เสถียร
ลื่นช่วงสั้น ๆ ตอนเริ่มเดินเครื่อง
วัสดุแผ่นต่อเนื่องเข้าสู่สถานีไม่ตรง
ด้านหนึ่งป้อนเร็วกว่าด้านอื่น
การสัมผัสต้องคงเสถียร แต่ในขณะเดียวกันต้องไม่รุนแรงต่อวัสดุ
ประเด็นที่พบบ่อย:
ความไม่เสถียรตอนเข้าไปกระทบคุณภาพช่วงถัดไป
รอยเฉพาะจุดบนผิวที่ไวต่อรอย
ความแตกต่างของแรงกดตามความกว้าง
การป้อนไม่สัมพันธ์กันก่อนเข้าสู่ช่วงถัดไป
ตำแหน่งนี้มักต้องการการควบคุมการป้อนที่มากขึ้น แต่ไม่สามารถเพิ่มแรงกดอย่างเดียวโดยไม่เกิดผลข้างเคียง
ประเด็นที่พบบ่อย:
ลื่นหลังเพิ่มความเร็ว
วัสดุแคบเดินไม่เสถียรเท่าเดิม
เกิดรอยบนวัสดุบางหรือนิ่ม
การส่งต่อวัสดุก่อนม้วนไม่เสถียร
ตำแหน่งเหล่านี้พึ่งพาความสามารถในการกลับมาจับยึดซ้ำอย่างสม่ำเสมอมากกว่าที่มักคาดกัน
ประเด็นที่พบบ่อย:
ลื่นเฉพาะจุดตอนเริ่มใหม่
ระยะป้อนไม่สม่ำเสมอ
เกิดรอยซ้ำที่จุดสัมผัสเดิม
การจับวัสดุไม่เสถียรหลังทำงานซ้ำหลายรอบ
การเพิ่มแรงกดไม่ใช่คำตอบที่ถูกต้องเสมอไป เพราะแรงกดมากเกินไปอาจทำให้เกิดรอยกดหรือวัสดุเสียรูป
หากอาการหลักคือความเสียหายของผิว ควรตรวจสอบการกระจายแรงกด ความหยาบผิว และความสม่ำเสมอของการสัมผัสร่วมกัน
หากลูกกลิ้งหนีบไม่ทำให้วัสดุเสถียรก่อนเข้าสู่ช่วงถัดไป การพิมพ์ เคลือบ ลามิเนต สลิต หรือกรอกลับอาจได้รับผลกระทบ
ปัญหาประเภทนี้ควรตรวจสอบร่วมกับแรงฉุด แรงตึง และสภาวะการนำทางวัสดุในช่วงถัดไป
ในกรณีนี้ไม่สามารถตัดสินจากวัสดุเพียงอย่างเดียว ต้องตรวจสอบการจัดแนวทางกลและความสม่ำเสมอของการสัมผัสด้วย
โดยทั่วไปลูกกลิ้งหนีบต้องควบคุมสี่เรื่องพร้อมกัน:
การลื่น ความไม่สม่ำเสมอช่วงป้อนเข้า และความสามารถทำซ้ำในการส่งต่อ
รอย รอยกด การยืด และความเสียหายของผิว
แรงยึดเกาะ การปลดปล่อย แนวโน้มการปนเปื้อน และการปกป้องวัสดุ
ความตึงด้านเดียว ความแตกต่างของแรงกดเฉพาะจุด และการจับวัสดุไม่สม่ำเสมอตลอดหน้าลูกกลิ้ง
ลูกกลิ้งหนีบที่ดีไม่ใช่ตัวที่ให้แรงกดสูงที่สุด แต่เป็นตัวที่ให้แรงยึดเพียงพอ พร้อมรักษาการสัมผัสให้เสถียรและเหมาะกับวัสดุ
ลูกกลิ้งหนีบโดยทั่วไปต้องสร้างสมดุลระหว่างแรงยึดเกาะ การเสียรูป และการปกป้องผิว
สำหรับอุตสาหกรรมหลายแห่ง การสัมผัสแบบหยิก/หนีบ โดยทั่วไปแล้ว ความแข็งของยางหุ้มจะถูกเลือกอยู่ในช่วงตามตำแหน่งต่างๆ ดังนี้ 40–90 ชอร์ เอ.
| เป้าหมายการใช้งาน | แนวทางความแข็งทั่วไป |
|---|---|
| การยึดสัมผัสที่นิ่มกว่าและลดความเสี่ยงรอย | ประมาณ 40–60 Shore A |
| การป้อนทั่วไปสำหรับบรรจุภัณฑ์ งานพิมพ์ ฉลาก หรือวัสดุแผ่นต่อเนื่อง | ประมาณ 60–80 Shore A |
| ต้องการแรงยึดเกาะสูง การทนสึกสูง หรือรับโหลดสัมผัสหนักกว่า | ประมาณ 80–95 Shore A |
| การสัมผัสที่เกี่ยวกับความร้อน การปลดปล่อย หรือการกันติด | ขึ้นอยู่กับสูตรยางและการปรับสภาพผิว |
ประมาณ 40–60 Shore A
ประมาณ 60–80 Shore A
ประมาณ 80–95 Shore A
ขึ้นอยู่กับสูตรยางและการปรับสภาพผิว
ช่วงเหล่านี้เป็นเพียงจุดเริ่มต้นในการพิจารณา
ค่าความแข็ง Shore A เท่ากันอาจให้พฤติกรรมต่างกันตามแรงกดที่จุดนิป ความหนาชั้นยาง เส้นผ่านศูนย์กลางลูกกลิ้ง ความเร็วไลน์ และผิววัสดุ
เมื่อออกแบบหรือผลิตลูกกลิ้งหนีบทดแทน โดยทั่วไปควรตรวจสอบประเด็นต่อไปนี้ร่วมกัน:
การคัดลอกลูกกลิ้งเดิมโดยทั่วไปเพียงพอเมื่อการสัมผัสเดิมทำงานได้เสถียรและสภาวะไลน์ไม่เปลี่ยน
หากความเร็วไลน์ ผิววัสดุ ความหนาวัสดุ การตั้งแรงตึง หรือสภาพลูกกลิ้งคู่สัมผัสเปลี่ยน ควรใช้สเปกเดิมเป็นข้อมูลอ้างอิง ไม่ใช่คำตอบสุดท้าย
ในกรณีเหล่านี้ยังใช้ขนาดลูกกลิ้งเดิมเป็นจุดเริ่มต้นได้ แต่ควรตรวจสอบวัสดุ ความแข็ง ผิวสำเร็จ และสภาพการสัมผัสใหม่ก่อนผลิต
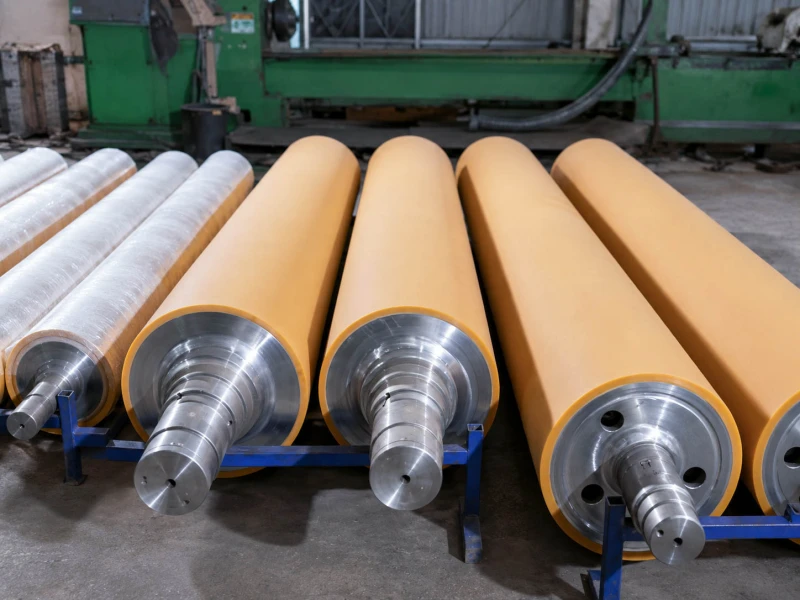
การเลือกวัสดุควรเริ่มจากข้อกำหนดของสถานี ไม่ใช่เลือกตามความเคยชินเพียงอย่างเดียว
ลูกกลิ้งยางโพลียูรีเทน โดยทั่วไปแล้ว มักจะทำการตรวจสอบสิ่งเหล่านี้เป็นอันดับแรก ในกรณีที่ความรู้สึกในการยึดเกาะที่แข็งแรงกว่า ความทนทานต่อการตัด และอายุการใช้งานที่ยาวนานกว่าเป็นสิ่งสำคัญ.
NBR โดยทั่วไปจะมีการตรวจสอบในกรณีที่มีการสัมผัสกับน้ำมัน หมึก กาว หรือสภาวะการป้อนวัสดุในโรงงานอุตสาหกรรมทั่วไป.
ลูกกลิ้งซิลิโคนตัน โดยทั่วไปแล้ว การพิจารณาคุณสมบัติเหล่านี้มักมีความสำคัญมากกว่าแรงยึดเกาะสูงสุด เมื่อพฤติกรรมการปล่อยตัว ความทนทานต่อความร้อน หรือการลดแรงเสียดทานบนพื้นผิว.
อาจพิจารณาใช้ EPDM ในกรณีที่ความชื้น โอโซน หรือสภาพแวดล้อมแบบเปิดโล่งมีความสำคัญมากกว่า.
อาจต้องพิจารณา FKM, HNBR, CSM, Butyl หรือสูตรยางอื่นจากสภาวะการใช้งานจริง แทนการยึดวัสดุเดิมเป็นค่าเริ่มต้น
วัสดุยังเป็นเพียงส่วนหนึ่งของการตัดสินใจ สำหรับลูกกลิ้งหนีบ ความแข็ง ผิวสำเร็จ โครงสร้างชั้นยาง สภาพลูกกลิ้งคู่ และพฤติกรรมจริงของสถานีมักมีผลต่อผลลัพธ์ไม่แพ้กัน
ไม่ใช่ทุกปัญหาการป้อนจะต้องตัดสินว่าเป็นปัญหาลูกกลิ้งหนีบก่อน
ปัญหาเริ่มที่จุดยึดสัมผัสระยะสั้น
วัสดุเข้าสู่ช่วงถัดไปอย่างไม่เสถียร
เกิดการลื่นตรงจุดนิปพอดี
รอยเกิดตรงตำแหน่งที่ลูกกลิ้งคู่สัมผัสกดลง
การจับ ส่งต่อ หรือเริ่มเคลื่อนวัสดุใหม่ทำได้ไม่ดี
ปัญหาหลักคือการดึงอย่างต่อเนื่องและการประสานความเร็ว → ลูกกลิ้งดึง
ปัญหาหลักคือการกระจายแรงดันที่กว้างขึ้นหรือการป้องกันพื้นผิวในบริเวณสัมผัสที่กว้างขึ้น → ลูกกลิ้งแรงดัน
จุดหนีบเป็นเพียงอาการที่มองเห็น แต่ความไม่เสถียรจริงเริ่มจากตำแหน่งอื่นบนไลน์
ตำแหน่งนี้เป็นส่วนหนึ่งของกระบวนการจัดการเว็บแบบบาง (thin-web) ที่ครอบคลุมมากขึ้น ซึ่งจำเป็นต้องได้รับการตรวจสอบในระดับแอปพลิเคชันด้วย → ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม
การเปลี่ยนลูกกลิ้งหนีบเพียงตัวเดียวไม่สามารถแก้ปัญหาไลน์ได้ทั้งหมด หากปัญหาจริงเกี่ยวข้องกับแรงฉุด การกระจายแรงกด หรือกว้างกว่าจุดสัมผัสเฉพาะตำแหน่ง
การลื่นอาจเกี่ยวข้องกับแรงเสียดทานที่ผิว ความแข็ง แรงกดที่จุดนิป สภาพผิววัสดุ หรือการซิงโครไนซ์ความเร็ว
การเพิ่มแรงกดไม่ใช่คำตอบที่ถูกต้องเสมอไป เพราะแรงกดมากเกินไปอาจทำให้เกิดรอยกดหรือวัสดุเสียรูป
ปัญหาเหล่านี้อาจเกิดจากความแข็งไม่เหมาะ แรงกดมากเกินไป ผิวลูกกลิ้งหยาบ ความแปรปรวนของแรงกดเฉพาะจุด หรือผิววัสดุที่ไวต่อรอย
หากอาการหลักคือความเสียหายของผิว ควรตรวจสอบการกระจายแรงกด ความหยาบผิว และความสม่ำเสมอของการสัมผัสร่วมกัน
หากลูกกลิ้งหนีบไม่ทำให้วัสดุเสถียรก่อนเข้าสู่ช่วงถัดไป การพิมพ์ เคลือบ ลามิเนต สลิต หรือกรอกลับอาจได้รับผลกระทบ
ปัญหาประเภทนี้ควรตรวจสอบร่วมกับแรงฉุด แรงตึง และสภาวะการนำทางวัสดุในช่วงถัดไป
อาจเกี่ยวข้องกับความขนานของลูกกลิ้ง แรงกดจากการติดตั้ง สภาพชั้นยาง โปรไฟล์คราวน์ หรือความเที่ยงตรงของลูกกลิ้ง
ในกรณีนี้ไม่สามารถตัดสินจากวัสดุเพียงอย่างเดียว ต้องตรวจสอบการจัดแนวทางกลและความสม่ำเสมอของการสัมผัสด้วย
มักนำมาพิจารณาเมื่อต้องการการยึดเกาะที่แข็งแรง ความทนทาน และความต้านทานการสึกหรอที่สูงขึ้น.
ลูกกลิ้งยาง NBR / ไนไตรล์โดยทั่วไปมักใช้ในการตรวจสอบการสัมผัสกับวัสดุในอุตสาหกรรมทั่วไป เช่น การป้อนวัสดุ น้ำมัน หมึก หรือกาว.
ลูกกลิ้งซิลิโคนชนิดแข็งมักได้รับการตรวจสอบเมื่อต้องการสัมผัสที่อ่อนโยนกว่าหรือมีแนวโน้มที่จะทิ้งร่องรอยน้อยกว่า.
ลูกกลิ้งกดมีประโยชน์เมื่อคำถามหลักคือการกระจายแรงกดในวงกว้างมากกว่าการยึดจับเฉพาะจุด.
ลูกกลิ้งดึงมีประโยชน์เมื่อปัญหาเกี่ยวกับสายการผลิตเกี่ยวข้องกับการดึงอย่างต่อเนื่องและการประสานความเร็วเป็นหลัก.
ลูกกลิ้งสำหรับงานแปรรูปฟิล์มมีประโยชน์เมื่อจุดหนีบเป็นส่วนหนึ่งของกระบวนการจัดการวัสดุบางๆ ที่กว้างขึ้น.
ลูกกลิ้งสำหรับบรรจุภัณฑ์แบบอ่อนมีประโยชน์เมื่อการพิมพ์ การเคลือบ การป้อน และการกรอคืน มีผลกระทบต่อกันและกันในสายการผลิตเดียวกัน.
ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์มีประโยชน์เมื่อปัญหาหลักปรากฏขึ้นที่ขั้นตอนการตัดหรือการส่งต่อการกรอแผ่น.
ลูกกลิ้งยางที่เชื่อถือได้ไม่ได้ขึ้นอยู่กับการจับคู่ขนาดเท่านั้น สูตรยาง ความคงตัวของความแข็ง ความหนาชั้นยาง ผิวสำเร็จ โครงสร้างเพลา และความเที่ยงตรงในการหมุน ล้วนมีผลต่อสมรรถนะของลูกกลิ้งบนไลน์
Wolorin รองรับทั้งโครงการลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งยางอุตสาหกรรมสั่งทำที่มีข้อกำหนดสูงกว่า ด้วยประสบการณ์การผลิต อุปกรณ์การผลิต อุปกรณ์ตรวจสอบ ใบรับรองที่มีอยู่ และการตรวจสอบคุณภาพที่มีบันทึก ระบบสูตรยางของเราสามารถปรับให้เหมาะกับข้อกำหนดการใช้งานที่แตกต่างกัน
ก่อนจัดส่ง สามารถตรวจสอบรายการสำคัญ เช่น ความแข็งชั้นยาง รายละเอียดเพลา สภาพผิว และความเที่ยงตรงในการหมุน ตามข้อกำหนดของโครงการ
คุณสามารถดูขอบเขตการผลิตของเรา กระบวนการควบคุมคุณภาพ และข้อมูลบริษัทได้จากหน้าด้านล่าง
Wolorin สามารถผลิตลูกกลิ้งหนีบสั่งทำตามขนาดลูกกลิ้งเดิม แบบ ตัวอย่าง หรือข้อกำหนดจริงของสถานี
หากลูกกลิ้งปัจจุบันลื่น ทำรอย หรือป้อนไม่เสถียร สามารถส่งรายละเอียดลูกกลิ้งหรือข้อมูลการใช้งาน เพื่อให้เราช่วยพิจารณาวัสดุ ความแข็ง ผิว และแนวทางการผลิตทดแทน