รอยบนผิว
แผ่นฟอยล์บางๆ สามารถบันทึกการเปลี่ยนแปลงของแรงดันเฉพาะจุด เศษวัสดุ การสั่นสะเทือน หรือพื้นผิวที่ไม่เรียบได้อย่างรวดเร็วมาก.

ลูกกลิ้งสั่งทำสำหรับไลน์อลูมิเนียมฟอยล์ ทองแดงฟอยล์ และแถบโลหะบาง ซึ่งการปกป้องผิว ความเสถียรของขอบ และความสม่ำเสมอในการรีไวน์ต้องอาศัยการสัมผัสที่สะอาดและควบคุมได้มากขึ้น
บนไลน์เหล่านี้ ลูกกลิ้งอาจดูปกติในเชิงกลแต่ยังไม่เหมาะกับงานเมื่อวัสดุบางลง แคบลง เกิดรอยง่ายขึ้น หรือทนต่อความคลาดเคลื่อนของการสัมผัสเฉพาะจุดได้น้อยลง ดังนั้นการพิจารณามักต้องเริ่มจากตำแหน่งเดินเครื่องจริง ไม่ใช่ขนาดเพียงอย่างเดียว
Wolorin จัดหาลูกกลิ้งสั่งทำสำหรับตำแหน่งฟอยล์และแถบโลหะบางที่ต้องการการเดินเครื่องเสถียร การรองรับตลอดความกว้างที่ควบคุมได้ และลดการรบกวนจากการสัมผัสไปพร้อมกัน ตำแหน่งทั่วไปได้แก่ ช่วงนำทาง ตำแหน่งเกี่ยวข้องกับแรงตึง ช่วงลำเลียงหลังสลิต ลูกกลิ้งรองรับสำคัญระหว่างช่วงพาด และตำแหน่งสัมผัสใกล้รีไวน์
ไม่จำเป็นต้องเตรียมข้อมูลทุกอย่างให้ครบก่อนติดต่อเรา
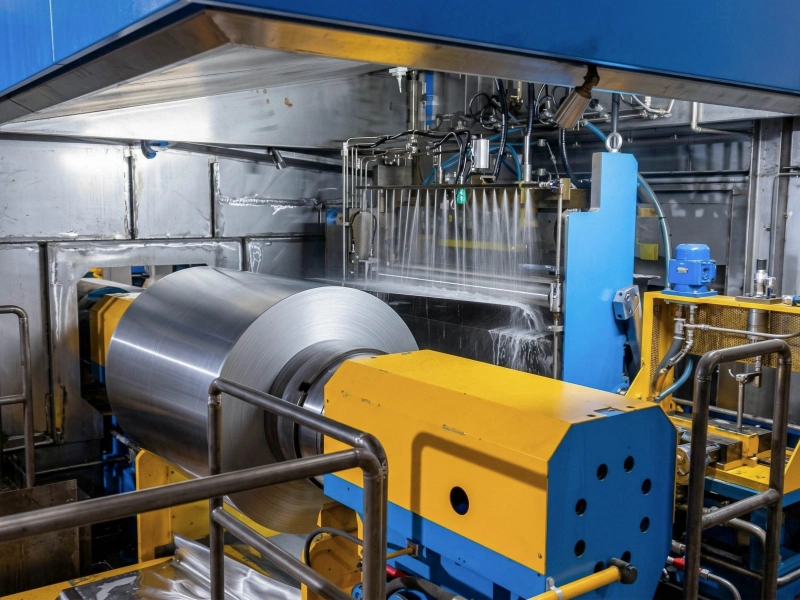
สายการผลิตแผ่นฟอยล์และแถบโลหะบางมักใช้กับแผ่นฟอยล์อะลูมิเนียม แผ่นฟอยล์ทองแดง และวัสดุโลหะบางอื่นๆ ในขั้นตอนการลำเลียง การนำทาง การตัด และการม้วนกลับ.
สิ่งที่ทำให้เส้นเหล่านี้มีความต้องการสูงขึ้น ไม่ใช่แค่ตัววัสดุเอง แต่ยังรวมถึงความเร็วที่พื้นผิวบันทึกข้อผิดพลาดในการสัมผัสเฉพาะจุดด้วย ตำแหน่งที่ยังคงยอมรับได้บนเว็บที่ยืดหยุ่นกว่า อาจเริ่มแสดงข้อผิดพลาดเมื่อเริ่มปรากฏขึ้น รอยตำหนิ รอยขีดข่วน การเคลื่อนตัวของขอบ หรือข้อบกพร่องที่เกิดจากการกรอถอยหลัง ก่อนหน้านี้มักใช้แผ่นฟอยล์หรือแถบกระดาษบางๆ.
ด้วยเหตุนี้ การตรวจสอบลูกกลิ้งในสายการผลิตเหล่านี้จึงมักต้องพิจารณามากกว่าแค่ขนาดทดแทนตามชื่อเรียก และต้องให้ความสำคัญกับสิ่งที่ลูกกลิ้งจำเป็นต้องควบคุมในตำแหน่งนั้นๆ จริงๆ.
ที่ช่วงนำทาง ลูกกลิ้งต้องช่วยให้แถบโลหะเดินนิ่งโดยไม่เพิ่มรอยกดเล็กน้อย แนวเดินไม่เสถียร หรือการเคลื่อนของขอบ
ในช่วงที่เกี่ยวข้องกับแรงตึง ลูกกลิ้งควรรองรับการเดินเครื่องให้เสถียรโดยไม่สร้างโหลดเกินเฉพาะจุดตามความกว้าง
หลังสลิต แนวฟอยล์แคบและแถบโลหะบางมักทนต่อการรองรับไม่เพียงพอ ความแปรผันในการเดินเครื่อง และโปรไฟล์ไม่ตรงได้น้อยลง
ลูกกลิ้งบางตำแหน่งอาจดูไม่ละเอียดอ่อนที่สุดในตอนแรก แต่ยังมีผลว่าวัสดุจะคงเสถียรระหว่างช่วงหรือเริ่มสะสมความเสียหายจากการสัมผัสระดับต่ำ
เมื่อกรอเทปกลับ วัสดุมักจะไวต่อแรงกดในการบันทึก ความไม่สม่ำเสมอของขอบ และความไม่สม่ำเสมอของรูปทรงมากขึ้น.
แผ่นฟอยล์บางๆ สามารถบันทึกการเปลี่ยนแปลงของแรงดันเฉพาะจุด เศษวัสดุ การสั่นสะเทือน หรือพื้นผิวที่ไม่เรียบได้อย่างรวดเร็วมาก.
รอยขีดข่วนมีโอกาสเกิดขึ้นได้มากขึ้นเมื่อเส้นทางการสัมผัสไม่สะอาด หรือเมื่อพื้นผิวของลูกกลิ้งไม่แนบสนิทกับวัสดุที่สัมผัส.
หลังจากการตัดหรือการวางพาดช่วงที่ยาวโดยไม่มีการรองรับ การรองรับที่ไม่แข็งแรง และความแปรผันในแนวยาวอาจทำให้เกิดปัญหาได้ พฤติกรรมบริเวณขอบไม่เสถียร.
บนฟอยล์หรือแถบโลหะบางที่ไวต่อการสัมผัส การรองรับไม่สม่ำเสมอตามความกว้างอาจกระทบความเรียบและพฤติกรรมการเดินเครื่องเร็วกว่าวัสดุที่หนากว่า
รอยจากแรงกด การก่อตัวของขอบไม่สม่ำเสมอ แนวโน้มเทเลสโคป และรูปทรงม้วนไม่สม่ำเสมอมักเริ่มก่อนถึงช่วงม้วนจริง
เมื่อปัญหาฟอยล์หรือแถบโลหะบางเกิดซ้ำ การพิจารณามักต้องก้าวข้ามคำถามว่า “ขนาดถูกหรือไม่” ไปสู่ “ลูกกลิ้งตำแหน่งนี้ต้องควบคุมอะไรจริง ๆ”
หากพบว่าแนวเส้นแสดงความไม่เสถียรหรือมีการเคลื่อนตัวที่ขอบโดยไม่มีความเสียหายที่เห็นได้ชัด อาจจำเป็นต้องตรวจสอบตำแหน่งนั้นเพิ่มเติม ลูกกลิ้งนำทาง.
หากปัญหาหลักคือการโหลดในแนวกว้าง ความสมดุลในการวิ่ง หรือความไวในการกรอถอยหลัง อาจจำเป็นต้องพิจารณาตำแหน่งให้ละเอียดมากขึ้น ลูกกลิ้งควบคุมแรงตึง หรือการสัมผัสแบบควบคุม ลูกกลิ้งแรงดัน.
หากความไวต่อไฟฟ้าสถิต การดูดซับฝุ่นละอองเล็กน้อย หรือการถ่ายโอนสิ่งปนเปื้อนเป็นส่วนหนึ่งของปัญหา การตรวจสอบอาจจำเป็นต้องรวมถึงสิ่งต่อไปนี้ด้วย ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้า.
หากบริเวณสัมผัสยังต้องเผชิญกับความร้อน น้ำมัน สารละลาย หรือสารที่มีฤทธิ์กัดกร่อนสูงกว่านั้น อาจจำเป็นต้องพิจารณาตรวจสอบวัสดุเพิ่มเติม FKM แทนที่จะมองปัญหาในแง่ของความเรียบร้อยของพื้นผิวเพียงอย่างเดียว.
ก่อนยืนยันลูกกลิ้งสำหรับฟอยล์หรือแถบโลหะบาง การพิจารณามักเริ่มจากตำแหน่งจริงบนไลน์ แล้วจึงดูรายละเอียดที่มีโอกาสเปลี่ยนพฤติกรรมการสัมผัสมากที่สุด:
ชนิดวัสดุและช่วงความหนาโดยประมาณ
ช่วงของไลน์และหน้าที่จริงที่ลูกกลิ้งต้องทำ
ความกว้าง มุมโอบ ช่วงพาด ความกว้างหลังสลิต และพฤติกรรมแรงตึง
ว่าปัญหาที่เห็นคือรอย รอยขีดข่วน การเคลื่อนของขอบ การเสียรูป หรือเกี่ยวข้องกับรีไวน์
ว่าบริเวณสัมผัสสะอาด มีฝุ่น ไวต่อไฟฟ้าสถิต ร้อน มีน้ำมัน หรือสัมผัสตัวทำละลาย
ว่าลูกกลิ้งต้องการการรองรับที่เรียบ แรงกดที่ควบคุมได้ แรงดึง หรือการปลดปล่อยที่สะอาดกว่า
จุดแรกที่ควรตรวจมักไม่ใช่เส้นผ่านศูนย์กลางพิกัดเพียงอย่างเดียว แต่ต้องดูว่าการรองรับตลอดความกว้าง พฤติกรรมแรงกดเฉพาะจุด และความเที่ยงตรงในการหมุนยังเหมาะสมใกล้ช่วงม้วนหรือไม่
มักบ่งชี้ว่าแถบโลหะทนต่อความคลาดเคลื่อนได้น้อยลงหลังสลิต และตำแหน่งปลายทางต้องการการรองรับที่ควบคุมได้สะอาดขึ้น
มักชี้ไปที่สิ่งปนเปื้อนที่ถูกพาเข้ามา สภาวะสัมผัสไม่เสถียร หรือจุดที่ไวต่อปัญหาเฉพาะเมื่อเงื่อนไขการเดินเครื่องบางอย่างเกิดร่วมกัน
บนไลน์แปรรูปฟอยล์และแถบโลหะ ลูกกลิ้งมักต้องรองรับการเคลื่อนที่โดยไม่ทิ้งรอยสัมผัสที่มองเห็นบนวัสดุ
ฟอยล์และแถบบางสามารถแสดงความไม่สม่ำเสมอเล็กน้อยได้รวดเร็ว สภาพผิว ผิวสำเร็จ และพฤติกรรมการรองรับต้องตรงกับหน้าที่จริงของตำแหน่ง
โหลดเฉพาะจุดอาจกลายเป็นรอย ผลต่อรูปทรง ขอบไม่เสถียร หรือความไวของการลำเลียงหลังสลิต
หากโครงสร้างรุนแรงเกินไป วัสดุอาจเกิดรอยสัมผัสหรือเสียรูปง่ายขึ้น หากนุ่มหรือไม่เสถียรเกินไป คุณภาพการรองรับและแนวเดินอาจลดลง
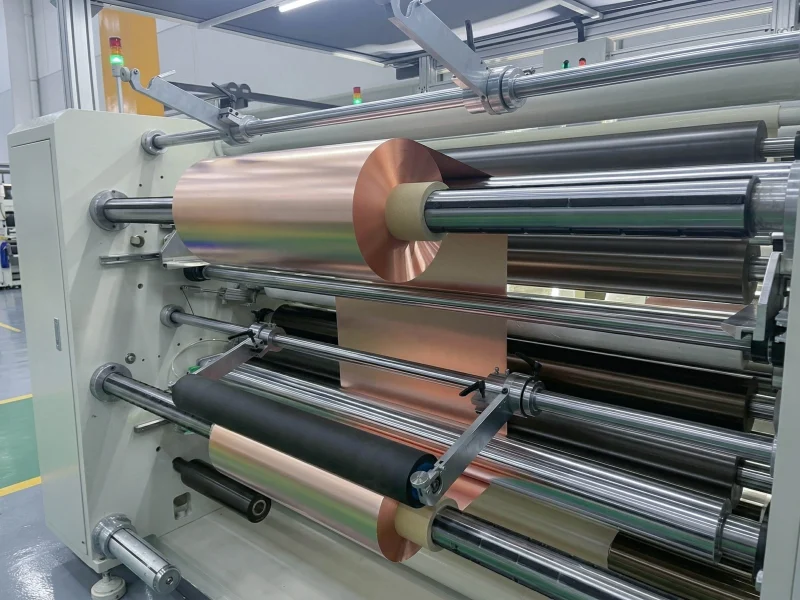
ในฟอยล์หน้ากว้าง ไลน์แถบโลหะบาง และตำแหน่งลำเลียงหลังสลิตหรือรีไวน์ที่ไว การตัดสินใจเรื่องคราวน์หรือโปรไฟล์สามารถมีผลมากต่อสมดุลการเดินเครื่องตามความกว้าง
ลูกกลิ้งอาจดูมีขนาดที่เหมาะสม แต่ก็ยังอาจโก่งงอมากพอที่จะเปลี่ยนการกระจายแรงกดทั่วพื้นผิวได้ ในการใช้งานกับฟอยล์ที่มีขนาดกว้างหรือละเอียดอ่อนกว่านั้น อาจส่งผลโดยตรงต่อความเสี่ยงในการเกิดรอย การทำงานที่แม่นยำ และลักษณะของขอบ.
ลูกกลิ้งยังคงต้องลำเลียงวัสดุอย่างมีระบบ พื้นผิวที่ปกป้องมากขึ้นอาจไม่ใช่คำตอบที่ถูกต้องเสมอไป หากการรองรับไม่มั่นคง.
การทำเครื่องหมายหรือขีดข่วนบนแผ่นฟอยล์บางๆ โดยทั่วไปมักเกี่ยวข้องกับความเรียบของหน้าสัมผัส ความเข้มข้นของแรงดัน การปนเปื้อนของพื้นผิว ความแม่นยำในการทำงาน และการรองรับตลอดความกว้าง บนสายการผลิตที่ใช้แผ่นฟอยล์อลูมิเนียมและแผ่นฟอยล์ทองแดง แม้แต่ข้อผิดพลาดเล็กน้อยเฉพาะจุดก็อาจปรากฏให้เห็นได้อย่างรวดเร็ว.
ความเสถียรของขอบมักได้รับผลจากความเที่ยงตรงในการหมุน ความแข็งแกร่งของเพลา สภาพช่วงพาด แนวทางโปรไฟล์ และความสม่ำเสมอในการรองรับวัสดุผ่านตำแหน่งนำทาง ลำเลียง สลิต และรีไวน์
ปัจจัยสำคัญโดยทั่วไปได้แก่ ความหนาของวัสดุรองรับ ความกว้าง ความไวของพื้นผิว บทบาทในการสัมผัส การกระจายแรงดันตามความกว้าง ความแข็งแกร่งของเพลา ตรรกะของส่วนโค้งหรือรูปทรง และไม่ว่าตำแหน่งนั้นจะเป็นส่วนนำทาง ส่วนรองรับ ส่วนลำเลียงร่อง หรือส่วนสัมผัสเพื่อม้วนกลับเป็นหลัก.
ใช่แล้ว ข้อบกพร่องในการม้วนซ้ำบนแผ่นฟอยล์บางมักเกี่ยวข้องกับพฤติกรรมการสัมผัสก่อนหน้านี้ ไม่ใช่แค่ขั้นตอนการม้วนขั้นสุดท้ายเท่านั้น แรงกดที่ไม่สม่ำเสมอ การรองรับที่ไม่มั่นคง การบันทึกพื้นผิว หรือการเคลื่อนตัวของขอบก่อนหน้า ล้วนสามารถส่งผลให้เกิดปัญหาในม้วนสำเร็จรูปได้.
ลูกกลิ้งยางที่เชื่อถือได้ไม่ได้ขึ้นอยู่กับการจับคู่ขนาดเท่านั้น สูตรยาง ความคงตัวของความแข็ง ความหนาชั้นยาง ผิวสำเร็จ โครงสร้างเพลา และความเที่ยงตรงในการหมุน ล้วนมีผลต่อสมรรถนะของลูกกลิ้งบนไลน์
Wolorin รองรับทั้งโครงการลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งยางอุตสาหกรรมสั่งทำที่มีข้อกำหนดสูงกว่า ด้วยประสบการณ์การผลิต อุปกรณ์การผลิต อุปกรณ์ตรวจสอบ ใบรับรองที่มีอยู่ และการตรวจสอบคุณภาพที่มีบันทึก ระบบสูตรยางของเราสามารถปรับให้เหมาะกับข้อกำหนดการใช้งานที่แตกต่างกัน
ก่อนจัดส่ง สามารถตรวจสอบรายการสำคัญ เช่น ความแข็งชั้นยาง รายละเอียดเพลา สภาพผิว และความเที่ยงตรงในการหมุน ตามข้อกำหนดของโครงการ
คุณสามารถดูขอบเขตการผลิตของเรา กระบวนการควบคุมคุณภาพ และข้อมูลบริษัทได้จากหน้าด้านล่าง
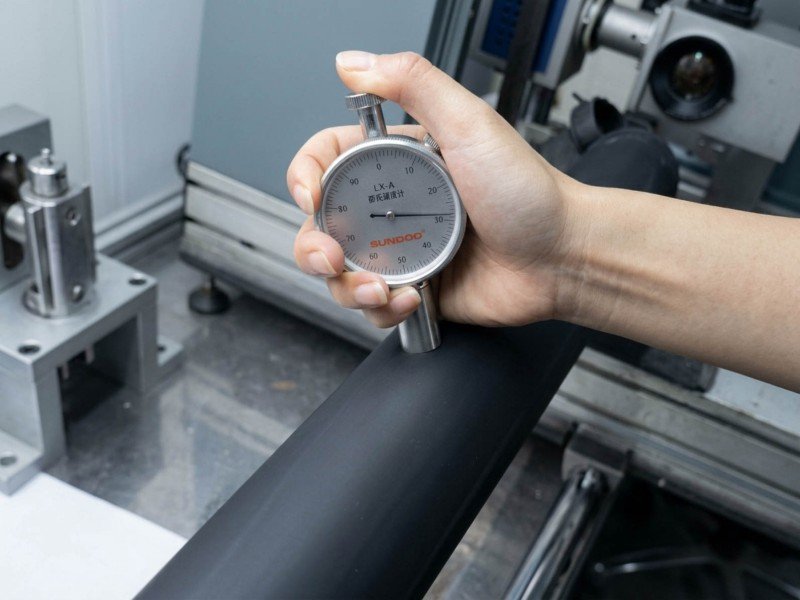
หากมีรอยขีดข่วน รอยถู ขอบไม่เสถียร หรือข้อบกพร่องการม้วนบนไลน์อลูมิเนียมฟอยล์ ทองแดงฟอยล์ หรือแถบโลหะบาง จุดเริ่มต้นที่มีประสิทธิภาพที่สุดมักเป็นตำแหน่งเดินเครื่องจริง หากมีแบบหรือข้อมูลขนาดแล้วสามารถส่งมาเพื่อผลิตสั่งทำได้โดยตรง หากยังไม่มี เรายังสามารถพิจารณางานจากตำแหน่งบนไลน์และจุดสัมผัสของลูกกลิ้งได้