Marcado superficial
El foil fino puede registrar muy rápidamente variaciones locales de presión, residuos, vibraciones o un soporte irregular.

Rodillos a medida para líneas de foil de aluminio, foil de cobre y banda metálica delgada donde la protección superficial, la estabilidad de borde y la consistencia de rebobinado dependen de un contacto más limpio y controlado.
En estas líneas, un rodillo puede parecer mecánicamente aceptable y aun así dejar de ser adecuado cuando el sustrato es más fino, más estrecho, más fácil de marcar o menos tolerante a errores locales de contacto. Por eso la revisión debe empezar por la posición real de trabajo y no solo por el tamaño.
Wolorin suministra rodillos a medida para posiciones de foil y banda delgada en las que deben combinarse marcha estable, soporte transversal controlado y menor perturbación de contacto. Entre las posiciones habituales están guiado, zonas relacionadas con tensión, transporte tras slitting, rodillos de soporte críticos entre tramos y posiciones próximas al rebobinado.
No necesita tener toda la información preparada antes de ponerse en contacto con nosotros.
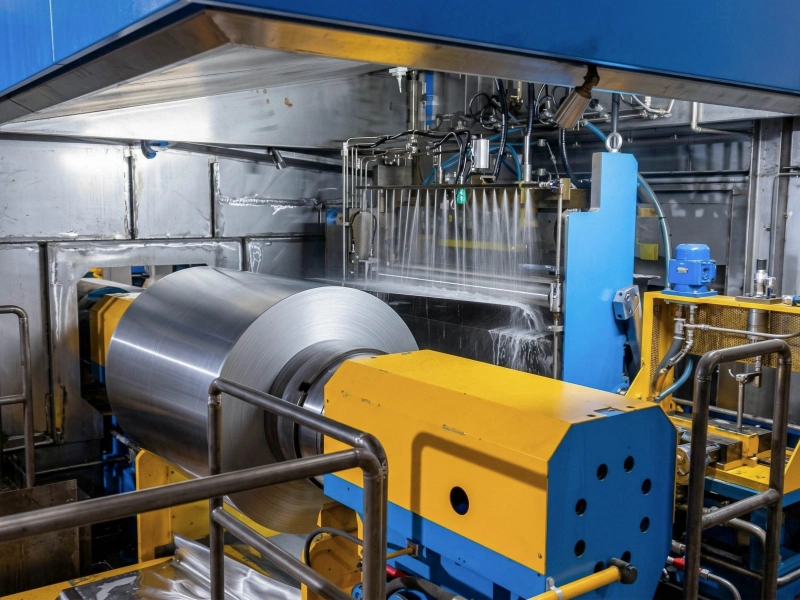
Las líneas de foil y banda delgada suelen manejar aluminio, cobre y otros materiales metálicos delgados durante transporte, guiado, slitting y rebobinado.
Lo que hace que estas líneas sean más exigentes no es solo el propio material, sino la rapidez con la que el sustrato registra los errores de contacto locales. Una posición que sigue siendo aceptable con una banda más tolerante puede empezar a mostrar marcado, arañazos, movimiento de los bordes o defectos relacionados con el rebobinado mucho antes en foil fino o banda metálica.
Por eso la revisión debe ir más allá de la dimensión nominal de sustitución y centrarse en qué debe controlar realmente ese rodillo.
El rodillo debe mantener la banda estable sin añadir marcas ligeras, tracking inestable ni movimiento adicional de borde.
En las secciones relacionadas con la tensión, el rodillo debe favorecer una marcha estable sin generar sobrecargas locales a lo ancho.
Tras el corte longitudinal, las calles estrechas de foil y las secciones de banda fina suelen tolerar peor un soporte débil, las variaciones de marcha y un perfil inadecuado.
Algunos rodillos no parecen al principio las posiciones más sensibles, pero siguen decidiendo si el material se mantiene estable entre secciones o empieza a acumular daños de contacto leves.
Cerca del rebobinado, el material suele volverse más sensible al registro de la presión, la formación irregular de los bordes y la irregularidad de forma.
El foil fino puede registrar muy rápidamente variaciones locales de presión, residuos, vibraciones o un soporte irregular.
Los arañazos son más probables cuando el recorrido de contacto no está limpio o la superficie del rodillo no se adapta bien al sustrato.
Tras el corte longitudinal o en tramos más largos sin soporte, un soporte débil y las variaciones de marcha pueden hacer que el comportamiento de los bordes sea menos estable.
En foil sensible o banda fina, un soporte irregular a lo ancho puede influir en la planitud y el comportamiento de marcha mucho antes que en materiales más gruesos.
El registro de la presión, la formación irregular de los bordes, la tendencia al telescopado y la irregularidad de forma de la bobina suelen empezar antes de la propia sección de bobinado.
Cuando los problemas de foil o banda fina se repiten, la revisión suele tener que ir más allá de «¿son correctas las medidas?» y pasar a «¿qué tiene que controlar realmente este rodillo en esta posición?».
Si la línea muestra inestabilidad de recorrido o movimiento de los bordes sin daños evidentes, puede que haya que revisar la posición más bien como la de un rodillos guía.
Si el problema principal es la carga a lo ancho, el equilibrio de marcha o la sensibilidad del rebobinado, puede que haya que valorar la posición más cerca de los rodillos de control de tensión o de los rodillos de presión.
Si la sensibilidad a la estática, una ligera captación de polvo o la transferencia de contaminación forman parte del problema, la revisión también puede tener que incluir los rodillos de caucho antiestáticos / conductores.
Si la zona de contacto también está expuesta a calor, aceite, disolventes o medios más agresivos, la revisión del material puede tener que desplazarse hacia los rodillos de caucho FKM en lugar de tratar el problema solo como una cuestión de acabado superficial.
Antes de confirmar un rodillo para foil o banda fina, la revisión suele empezar por la posición real en la línea y después pasa a los detalles que más probablemente cambien el comportamiento de contacto:
tipo de sustrato y rango aproximado de espesor
sección de la línea y lo que el rodillo debe hacer realmente
ancho, abrazamiento, tramo, ancho de corte y comportamiento de la tensión
si el problema visible es marcado, arañazos, movimiento de los bordes, deformación o está relacionado con el rebobinado
si la zona de contacto está limpia, tiene polvo, es sensible a la estática, está calefactada, tiene aceite o está expuesta a disolventes
si el rodillo necesita un soporte suave, presión controlada, tracción o una liberación más limpia
El primer punto de revisión no suele ser solo el diámetro nominal, sino si el soporte a lo ancho, el comportamiento de la presión local y la precisión de giro siguen siendo adecuados cerca del bobinado.
Esto suele indicar que la banda tolera peor las variaciones tras el corte y que la posición aguas abajo necesita ahora una lógica de soporte más limpia.
Esto suele apuntar a la entrada de contaminación, a condiciones de contacto inestables o a una posición que solo se vuelve sensible con determinadas combinaciones de marcha.
En las líneas de procesamiento de foil y banda metálica, el rodillo suele tener que soportar el movimiento sin dejar una huella de contacto visible en el sustrato.
El foil fino y la banda pueden registrar rápidamente pequeñas irregularidades. El estado de la superficie, el acabado y el comportamiento de soporte deben corresponder a la función real de la posición.
La carga local puede convertirse en marcado, influencia en la forma, inestabilidad de los bordes o sensibilidad en el transporte tras el corte.
Si la construcción es demasiado agresiva, el sustrato puede registrar el contacto o deformarse con más facilidad. Si es demasiado blanda o inestable, la calidad del soporte y el guiado pueden empeorar.
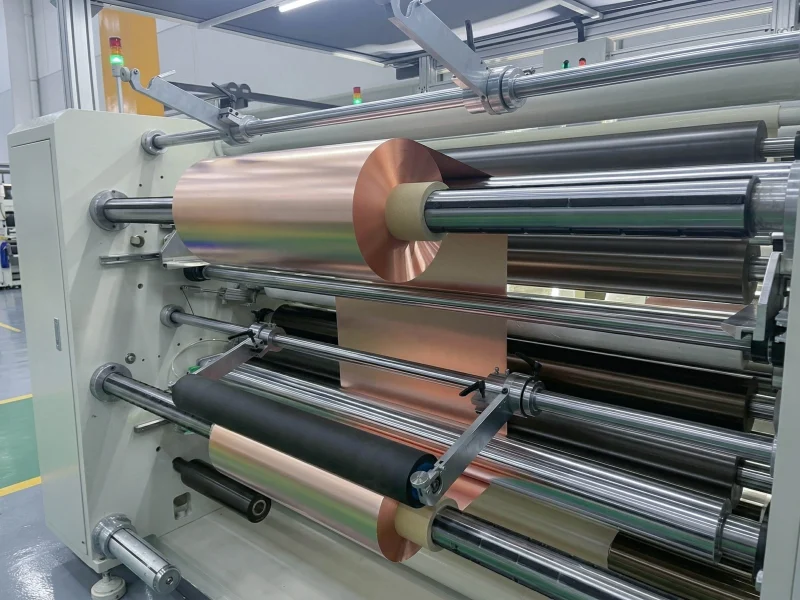
En anchos de foil mayores, líneas de banda fina y posiciones sensibles de transporte tras el corte o de rebobinado, las decisiones sobre corona o perfil pueden influir mucho en el equilibrio de marcha a lo ancho.
Un rodillo puede parecer aceptable por sus medidas y aun así flexionar lo suficiente como para cambiar la distribución de la presión a lo largo de la cara. En aplicaciones de foil más anchas o más sensibles, esto puede influir directamente en el riesgo de marcado, la precisión de marcha y el comportamiento de los bordes.
El rodillo sigue teniendo que transportar el material de forma controlada. Una superficie más protectora no es automáticamente la respuesta correcta si el soporte pierde estabilidad.
El marcado o los arañazos en foil fino suelen estar relacionados con la suavidad del contacto, la concentración de presión, la contaminación superficial, la precisión de giro y el soporte a lo ancho. En las líneas de foil de aluminio y de cobre, incluso pequeños errores de contacto locales pueden hacerse visibles rápidamente.
La estabilidad de los bordes en las líneas de banda fina suele depender de la precisión de giro, la rigidez del eje, el estado de los tramos, la dirección del perfil y la uniformidad con que se soporta el sustrato en las posiciones de guiado, transporte, corte y rebobinado.
Los factores clave suelen incluir el espesor del sustrato, el ancho, la sensibilidad de la superficie, la función de contacto, la distribución de la presión a lo ancho, la rigidez del eje, la lógica de corona o perfil y si la posición es principalmente de guiado, soporte, transporte tras el corte o contacto de rebobinado.
Sí. Los defectos de rebobinado en foil fino suelen estar relacionados con el comportamiento de contacto anterior, no solo con el paso final de bobinado. Una presión irregular, un soporte inestable, el registro superficial o el movimiento de los bordes aguas arriba pueden contribuir a los problemas de la bobina terminada.
Un rodillo de caucho fiable depende de algo más que la coincidencia dimensional. La formulación del compuesto, la estabilidad de dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro influyen en su comportamiento en la línea.
Wolorin trabaja tanto en sustituciones rutinarias como en proyectos industriales de rodillos de caucho a medida más exigentes, con experiencia de fabricación, equipos de producción e inspección, certificaciones disponibles y controles de calidad documentados. Nuestro sistema de formulación de compuestos puede adaptarse a diferentes requisitos de operación.
Antes del envío pueden comprobarse, según el proyecto, elementos clave como dureza del recubrimiento, detalles del eje, estado superficial y precisión de giro.
Puede consultar nuestro alcance de fabricación, el proceso de control de calidad y la información sobre la empresa en las páginas siguientes.
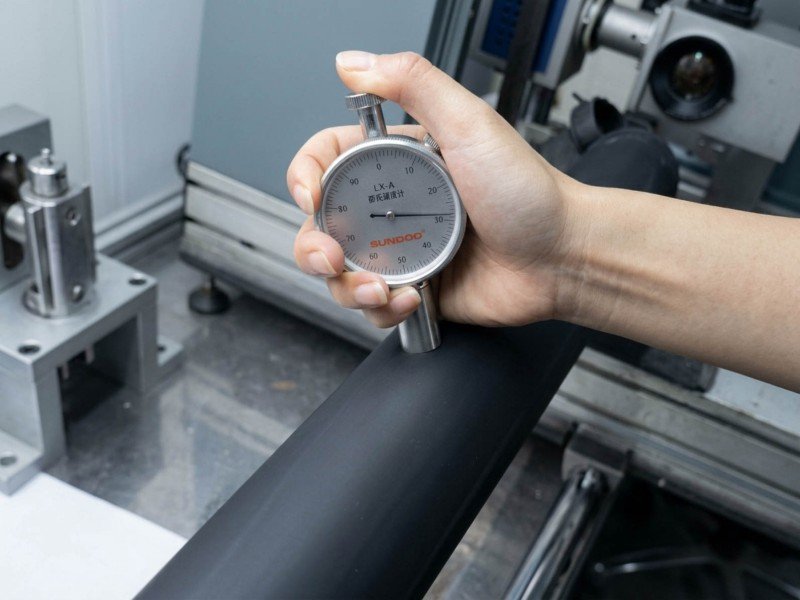
Si tiene problemas de arañazos, rozaduras, inestabilidad de los bordes o defectos de bobinado en líneas de foil de aluminio, foil de cobre o banda metálica fina, el punto de partida más eficaz suele ser la posición real de marcha. Si ya dispone de planos o datos de medidas, puede enviarlos directamente para su fabricación a medida. Si no, podemos revisar igualmente la aplicación a partir de la posición concreta en la línea y la ubicación del rodillo de contacto.