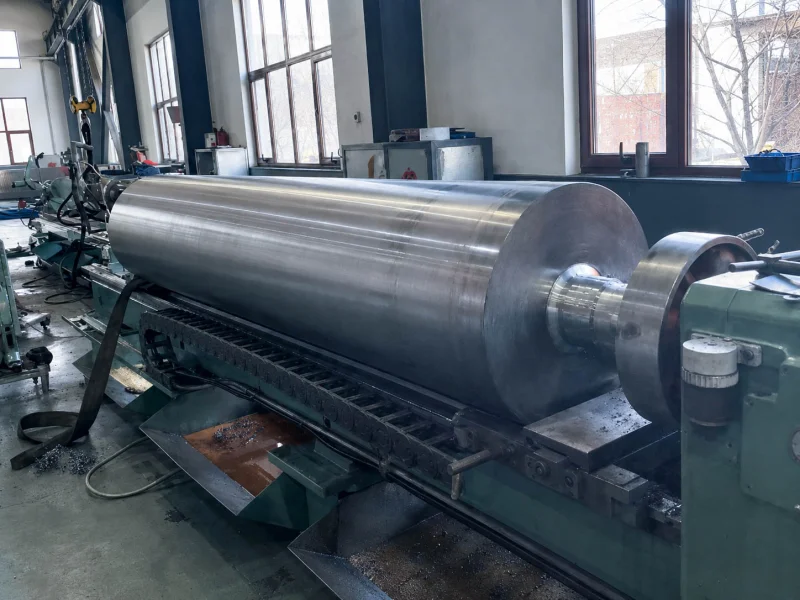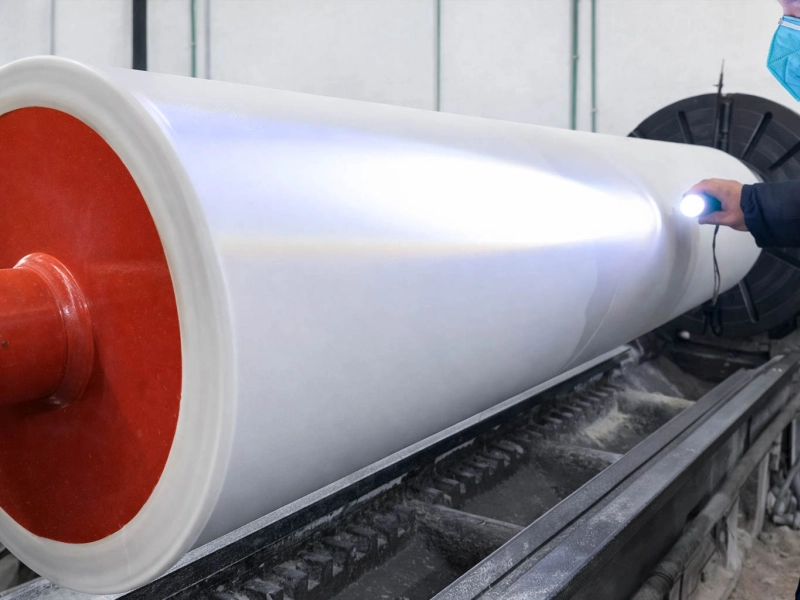
Transformadores de película, película protectora y película desmoldeante
Marcas de presión, marcas superficiales, protección de bandas de baja tensión, contacto estable en el nip

Los rodillos de presión se utilizan cuando la línea necesita un contacto controlado en el nip, una distribución de presión más uniforme y una mejor protección de la superficie.
En muchos proyectos de rodillos de presión, la cuestión principal no es si el rodillo puede presionar, sino si puede crear las condiciones de contacto adecuadas sin dejar marcas, sin provocar diferencias entre bordes y centro, sin debilitar la uniformidad de la unión y sin volverse inestable cuando cambian la velocidad, el calor o el estado del sustrato.
Un rodillo de presión suele revisarse cuando la línea muestra marcas de presión, marcas brillantes, contacto inestable, desgaste local del recubrimiento o una unión irregular, o cuando un rodillo existente necesita otra dureza, corona, acabado superficial, material de recubrimiento o estructura de eje.
No necesita un plano completo para empezar. Una foto del rodillo antiguo, la posición del rodillo, el material procesado y el problema que observa suelen bastar para una revisión inicial.
Los rodillos de presión se utilizan habitualmente en líneas de producción donde son importantes un contacto estable, una presión uniforme y la protección de la superficie.
| Tipo de línea | Problemas habituales |
|---|---|
| Transformadores de película, película protectora y película desmoldeante | Marcas de presión, marcas superficiales, protección de bandas de baja tensión, contacto estable en el nip |
| Líneas de embalaje flexible y laminación | Rodillos de presión para laminación, rodillos de presión para complejado, uniformidad de la unión |
| Líneas de impresión y postprocesado | Marcas brillantes, rayas, estabilidad del contacto con tinta o recubrimiento |
| Líneas de corte longitudinal, rebobinado y transformación de alta velocidad | Rodillos de presión para cortadoras de alta velocidad, estabilidad del contacto, desgaste local |
| Líneas de película cast y estirado MDO | Rodillos de presión para película cast, rodillos de presión para estirado MDO, sensibilidad al calor y a la superficie |
| Líneas de tableros de madera, paneles decorativos y láminas plásticas | Uniformidad de presión en grandes anchos, protección de la superficie, diferencia de presión entre bordes y centro |
Marcas de presión, marcas superficiales, protección de bandas de baja tensión, contacto estable en el nip
Rodillos de presión para laminación, rodillos de presión para complejado, uniformidad de la unión
Marcas brillantes, rayas, estabilidad del contacto con tinta o recubrimiento
Rodillos de presión para cortadoras de alta velocidad, estabilidad del contacto, desgaste local
Rodillos de presión para película cast, rodillos de presión para estirado MDO, sensibilidad al calor y a la superficie
Uniformidad de presión en grandes anchos, protección de la superficie, diferencia de presión entre bordes y centro
Si el rodillo se utiliza para presionar, unir, sujetar, apoyar el contacto o formar una zona de nip controlada, normalmente puede revisarse como una aplicación de rodillo de presión.
Si el problema tiene más que ver con el control de líquidos que con el contacto de presión, puede que también haya que revisar los rodillos dosificadores o rodillos de transferencia . Para secciones más amplias de recubrimiento o laminación, los Rodillos para líneas de recubrimiento y laminación pueden ser la siguiente página más completa.
Un rodillo de presión hace algo más que aplicar fuerza. Ayuda a definir cómo se forma el contacto, cómo se distribuye la carga a lo ancho y lo estable que se mantiene ese contacto mientras la línea está en marcha.
En la práctica, un rodillo de presión suele influir en:
el ancho del nip
la suavidad del contacto
el equilibrio de presión de borde a borde
el riesgo de marcado en la zona de contacto
el comportamiento de liberación
la sensibilidad a los cambios de velocidad
la sensibilidad al calor
la estabilidad frente a un contrarrodillo de acero, calefactado, enfriado o recubierto de caucho
Por eso un rodillo de presión no debe evaluarse solo por su diámetro y el nombre del caucho. En muchas posiciones, el resultado final depende del efecto combinado de la dureza, el espesor del recubrimiento, el acabado superficial, la corona, el TIR / descentramiento, el apoyo del eje, la alineación de la máquina, la presión lineal y el estado real del contrarrodillo.
En planta, «rodillo de presión» y rodillos de apriete a veces se usan como términos cercanos, pero el enfoque de la revisión no siempre es el mismo. La revisión de un rodillo de presión suele profundizar más en la distribución de la presión, el control del marcado, la estabilidad del contacto y la protección de la superficie.
Cambiar la dureza suele ser la primera reacción cuando un rodillo de presión empieza a dejar marcas o a trabajar de forma irregular. A veces es lo correcto. Pero en muchas posiciones de presión, la dureza es solo una parte del sistema de contacto.
Un recubrimiento más duro puede reducir la deformación, pero aumentar el riesgo de marcado.
Un recubrimiento más blando puede aumentar el ancho de contacto, pero también la acumulación de calor, o reducir la estabilidad a alta velocidad.
Un rodillo que antes funcionaba aceptablemente puede volverse inestable después de cambios en otra estación aguas arriba o aguas abajo.
Por eso los problemas de los rodillos de presión no deben atribuirse demasiado rápido solo a un «caucho equivocado» o una «dureza equivocada». En muchos casos, el problema real es cómo se carga y funciona todo el sistema del nip.
Un rodillo de presión no debe seleccionarse solo por el diámetro, la longitud de cara y el nombre del material. La cuestión más importante es cómo forma el rodillo la zona del nip y con qué uniformidad transmite la presión.
| Parámetro | Por qué es importante |
|---|---|
| Dureza | La dureza habitual de los rodillos de presión suele revisarse en el rango de 50–90 Shore A. En aplicaciones de bajo marcado, laminación, contacto con calor o gran ancho, la dureza debe adaptarse a la presión, la sensibilidad del sustrato y el estado del contrarrodillo. |
| Presión del nip / presión lineal | Influye en la fuerza de unión, la estabilidad del contacto y el riesgo de marcado. Una presión insuficiente puede provocar un mal contacto; una presión excesiva puede dañar el material. |
| Perfil coronado | Los rodillos de presión anchos pueden requerir compensación por corona para reducir la diferencia de presión entre bordes y centro. |
| TIR / descentramiento | En aplicaciones de alta velocidad o sensibles en superficie, el descentramiento puede provocar marcas periódicas, líneas brillantes o fluctuaciones de presión. |
| Acabado | Influye en la liberación, la protección de la superficie, la acumulación de adhesivo y la estabilidad del contacto. |
| Temperatura de trabajo | Las estaciones con contacto térmico, película cast y estirado MDO requieren atención a la conservación de la dureza, el envejecimiento y la estabilidad de la superficie. |
| Tipo de contrarrodillo | Los rodillos de acero, calefactados, enfriados y recubiertos de caucho generan comportamientos de nip distintos. |
| Sensibilidad del material | Las películas, los foils, los papeles estucados y los paneles decorativos pueden tener tolerancias muy diferentes a las marcas de presión y a las impresiones superficiales. |
La dureza habitual de los rodillos de presión suele revisarse en el rango de 50–90 Shore A. En aplicaciones de bajo marcado, laminación, contacto con calor o gran ancho, la dureza debe adaptarse a la presión, la sensibilidad del sustrato y el estado del contrarrodillo.
Influye en la fuerza de unión, la estabilidad del contacto y el riesgo de marcado. Una presión insuficiente puede provocar un mal contacto; una presión excesiva puede dañar el material.
Los rodillos de presión anchos pueden requerir compensación por corona para reducir la diferencia de presión entre bordes y centro.
En aplicaciones de alta velocidad o sensibles en superficie, el descentramiento puede provocar marcas periódicas, líneas brillantes o fluctuaciones de presión.
Influye en la liberación, la protección de la superficie, la acumulación de adhesivo y la estabilidad del contacto.
Las estaciones con contacto térmico, película cast y estirado MDO requieren atención a la conservación de la dureza, el envejecimiento y la estabilidad de la superficie.
Los rodillos de acero, calefactados, enfriados y recubiertos de caucho generan comportamientos de nip distintos.
Las películas, los foils, los papeles estucados y los paneles decorativos pueden tener tolerancias muy diferentes a las marcas de presión y a las impresiones superficiales.
Si el material presenta marcas de presión, marcas brillantes, rayas o impresiones superficiales tras pasar por el rodillo de presión, las causas habituales pueden ser:
Dureza demasiado alta para el sustrato
Sobrecarga local de presión
Residuos de adhesivo, contaminación o daños superficiales
Rugosidad superficial inadecuada
Problemas de descentramiento o concentricidad
Estado inestable del contrarrodillo
Sensibilidad de la superficie del sustrato
Si las marcas aparecen a una distancia de repetición fija, conviene revisar primero la superficie del rodillo, el TIR / descentramiento y el contacto con el contrarrodillo.
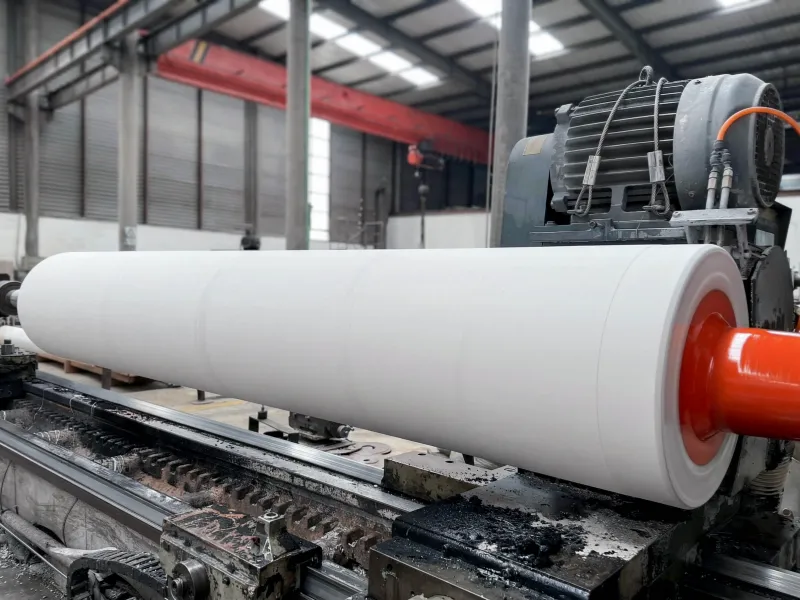
La presión irregular es habitual en aplicaciones de gran ancho, alta presión o sensibles en superficie.
Señales típicas:
Un lado se presiona más que el otro
El centro se une bien, pero los bordes quedan débiles
Los bordes muestran marcas de presión mientras el centro queda con presión insuficiente
Los resultados de laminación o unión difieren de izquierda a derecha
Aparecen marcas brillantes de forma irregular a lo ancho
En aplicaciones de presión con bandas anchas, deben revisarse conjuntamente la dureza, la corona, el apoyo del eje, la alineación de la máquina y la distribución real de la presión.
El desgaste rápido del rodillo de presión puede deberse a:
Presión excesiva
Superficie abrasiva del sustrato
Dureza o compuesto inadecuados
Exposición al calor o a productos químicos
Adhesivo, polvo, residuos de recubrimiento u otras acumulaciones
Condiciones de marcha inestables que provocan desgaste local
En caso de desgaste local, conviene revisar la distribución de la presión, el estado del montaje y el contacto con el contrarrodillo antes de cambiar solo el material.
Se revisa a menudo para condiciones de bajo marcado, liberación y contacto con calor.
Rodillos de caucho de poliuretanoSe revisa a menudo cuando importan la resistencia al desgaste y el soporte de carga.
Rodillos de caucho NBR / nitriloSe revisa a menudo para contacto de presión industrial general con aceites, tintas y adhesivos.
Rodillos de caucho FKMSe revisa a menudo para posiciones de presión más calientes o químicamente más exigentes.
Rodillos de aprieteÚtil cuando también hay que comparar el comportamiento del nip de alimentación y los límites del contacto de presión.
Rodillos para líneas de recubrimiento y laminaciónRevisión más amplia para secciones de recubrimiento, laminación y unión con problemas relacionados con la presión.
Rodillos para conversión de películaRevisión más amplia para líneas de transformación donde importan a la vez la estabilidad del contacto y la protección de la superficie.
Rodillos para embalaje flexibleRevisión relacionada para líneas de embalaje: secciones de impresión, laminación, corte longitudinal y rebobinado.
Un rodillo de caucho fiable depende de algo más que la coincidencia dimensional. La formulación del compuesto, la estabilidad de dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro influyen en su comportamiento en la línea.
Wolorin trabaja tanto en sustituciones rutinarias como en proyectos industriales de rodillos de caucho a medida más exigentes, con experiencia de fabricación, equipos de producción e inspección, certificaciones disponibles y controles de calidad documentados. Nuestro sistema de formulación de compuestos puede adaptarse a diferentes requisitos de operación.
Antes del envío pueden comprobarse, según el proyecto, elementos clave como dureza del recubrimiento, detalles del eje, estado superficial y precisión de giro.
Puede consultar nuestro alcance de fabricación, el proceso de control de calidad y la información sobre la empresa en las páginas siguientes.
Las razones habituales incluyen dureza excesiva, demasiada presión, contaminación superficial, daños en el rodillo, problemas de descentramiento o un sustrato sensible a la presión. Si las marcas se repiten a un intervalo fijo, hay que revisar el estado de la superficie del rodillo y su precisión de giro.
Los rodillos de presión se utilizan habitualmente en laminación, unión, prensado, postimpresión, corte longitudinal, rebobinado, película cast, estirado MDO y otras estaciones donde se requiere una presión de contacto estable.
Un rodillo de presión se centra en la presión controlada, la uniformidad del nip y el resultado superficial.
Un rodillo de nip o rodillo de apriete suele centrarse más en sujetar, alimentar o arrastrar el material a través de un punto de nip. En las máquinas reales, las funciones pueden solaparse, pero el enfoque de diseño puede ser distinto.
La dureza debe seleccionarse según la sensibilidad de la superficie del sustrato, la presión de contacto, el tipo de contrarrodillo, la velocidad de línea, la temperatura y la tolerancia al marcado. No existe una única dureza válida para todas las estaciones de rodillos de presión.
Si ya dispone de planos y dimensiones, puede enviárnoslos directamente para su fabricación a medida.
Si su rodillo actual presenta marcas de presión, unión irregular, diferencias entre bordes y centro, marcas superficiales o desgaste rápido, también puede enviarnos la posición del rodillo, el material, la velocidad de línea, la temperatura de trabajo y fotos del rodillo o de la aplicación. Podemos revisar una dirección adecuada de rodillo de presión según la aplicación real.