Lavado/enjuague
Eliminar el agua superficial o el líquido de limpieza antes de la etapa siguiente

Se utilizan después de lavado, enjuague, remojo, recubrimiento, decapado u otros tratamientos húmedos para eliminar exceso de agua, líquido de limpieza, baño de tintura, fluido de tratamiento, solución ácida u otros medios mediante contacto controlado y presión de nip.
En película, foil, textil, no tejido, banda metálica, lámina plástica y otros materiales, no basta con extraer líquido. El rodillo debe mantener contacto estable, proteger la superficie, reducir humedad o arrastre desigual de líquido y resistir exposición prolongada a agua, productos de limpieza, tinte, ácido débil, álcali u otros fluidos.
Estos rodillos también pueden denominarse rodillos escurridores, deshidratadores, exprimidores, rodillos de escurrido de agua, de eliminación de líquido, rodillos de prensa o rodillos exprimidores de ácido, según el proceso y el sector.
No necesita tener toda la información preparada antes de ponerse en contacto con nosotros.
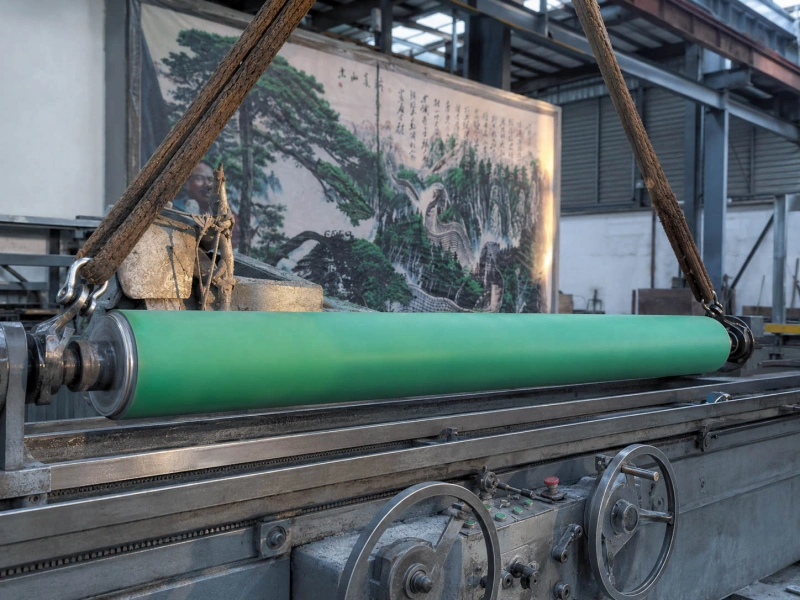
Estos rodillos se instalan normalmente después de un proceso húmedo y antes de la sección siguiente, donde el exceso de líquido empieza a causar problemas.
Las posiciones típicas incluyen las etapas de lavado, aclarado, remojo, tintura, decapado, aplicación de líquidos u otras de contacto húmedo, seguidas de secado, rebobinado, laminación, unión, tratamiento superficial o manejo posterior.
Una misma línea puede tener varias posiciones húmedas con requisitos diferentes: una puede priorizar extracción de líquido y otra protección superficial o resistencia química.
Por eso este tipo de rodillo suele revisarse según la posición real y no solo por su nombre.
Un rodillo escurridor y deshidratador adecuado suele tener que hacer varias cosas a la vez:
retirar exceso de líquido sin dejar un lado más húmedo;
reducir el arrastre de líquido hacia el secado, el bobinado o la sección siguiente sensible a la humedad
uniformizar el material transversalmente;
reducir el riesgo de marcas de presión, rayas o daños en la superficie
mantenerse estable en funcionamiento húmedo continuo, sin hincharse, reblandecerse ni perder su estado superficial demasiado rápido
En las líneas de papel húmedo, esta posición suele revisarse junto con las condiciones que se observan en Rodillos para conversión de papel.
En las líneas de lavado, tintura y acabado, suele estar estrechamente relacionada con las condiciones de manejo en húmedo que se observan en Rodillos para procesamiento textil.
| Área | Función del rodillo |
|---|---|
| Lavado/enjuague | Eliminar el agua superficial o el líquido de limpieza antes de la etapa siguiente |
| Textil/tintura | Escurrir agua, baño de tintura o fluido de tratamiento tras el procesamiento en húmedo |
| Procesamiento de no tejidos | controlar arrastre antes de secado, bonding o bobinado |
| Película/lámina | reducir líquido protegiendo superficies sensibles |
| Foil/banda metálica | Eliminar agua, ácido, álcali o líquido de limpieza tras el tratamiento de la superficie |
| Decapado/limpieza de metal | reducir arrastre de ácido, álcali o enjuague |
| Aplicación líquida | Estabilizar el estado del material antes o después del contacto con líquido |
| Secado/rebobinado | Reducir el exceso de líquido antes del secado, el bobinado o el manejo posterior |
Eliminar el agua superficial o el líquido de limpieza antes de la etapa siguiente
Escurrir agua, baño de tintura o fluido de tratamiento tras el procesamiento en húmedo
controlar arrastre antes de secado, bonding o bobinado
reducir líquido protegiendo superficies sensibles
Eliminar agua, ácido, álcali o líquido de limpieza tras el tratamiento de la superficie
reducir arrastre de ácido, álcali o enjuague
Estabilizar el estado del material antes o después del contacto con líquido
Reducir el exceso de líquido antes del secado, el bobinado o el manejo posterior
En film, foil y materiales en lámina delgada, la superficie del rodillo debe controlarse con cuidado para evitar marcas de presión, arañazos o un contacto irregular.
En textiles y no tejidos, el rodillo suele tener que equilibrar la eliminación de agua, la protección del tejido y la resistencia a largo plazo a las condiciones de funcionamiento en húmedo.
En banda metálica, foil o aplicaciones relacionadas con el decapado, la resistencia química cobra más importancia porque el rodillo puede estar en contacto con ácido, álcali, agua de aclarado o fluido de limpieza.
Si su rodillo de limpieza actual presenta alguno de los siguientes problemas, puede no bastar con copiar simplemente el tamaño del rodillo antiguo:
En film delgado, foil y materiales en lámina sensibles, el riesgo principal no suele ser simplemente una mala eliminación del líquido. Son las marcas de presión, las líneas del rodillo, los arañazos o un contacto inestable.
En textiles y no tejidos, el rodillo suele tener que equilibrar la eliminación de agua, la protección del material y una marcha estable durante tiempos de contacto húmedo más largos.
En banda metálica, foil, decapado o secciones de limpieza química, la revisión se orienta más a la compatibilidad con los medios, la resistencia al hinchamiento y la estabilidad dimensional a largo plazo.
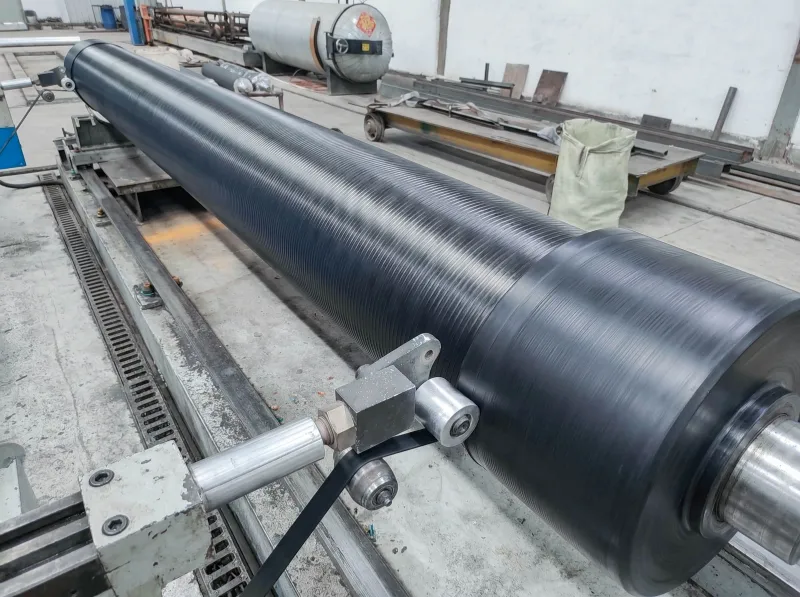
Un rodillo válido en agua puede fallar al cambiar a lavado alcalino, ácido, temperatura superior o tiempo de contacto mayor.
Las preguntas principales suelen ser estas:
Si la distribución de la presión es inestable, el escurrido irregular suele aparecer muy rápido.
Solo como referencia aproximada de partida, las posiciones de contacto húmedo más suaves pueden revisarse en torno a 45–70 Shore A, mientras que las posiciones de escurrido más intenso o de exprimido de servicio más pesado pueden revisarse en torno a 70–95 Shore A. La dureza final sigue dependiendo de la presión, la velocidad de línea, el tipo de líquido, la sensibilidad de la superficie y el historial de fallos.
Una superficie demasiado lisa, demasiado desgastada, contaminada o dañada localmente puede reducir el control del líquido y hacer más visibles las marcas.
El agua no es lo mismo que el baño de tintura, la química de limpieza, el lavado alcalino o el líquido relacionado con el decapado. La compatibilidad con los medios suele decidir la vida útil.
Si el rodillo antiguo ya presentaba escurrido irregular, hinchamiento, desgaste rápido o problemas de marcado, copiarlo directamente suele ser un mal punto de partida.
La selección del material debe seguir aquí la condición real de contacto húmedo, no solo el tamaño del rodillo.
Son direcciones de partida, no límites fijos.
Copiar las dimensiones antiguas puede ser razonable cuando el rodillo anterior funcionaba de forma estable y las condiciones de la línea no han cambiado.
Suele necesitarse una revisión más detallada cuando:
el rodillo antiguo ya presentaba un escurrido irregular
recubrimiento hinchado, blando, agrietado o pegajoso;
la vida útil fue más corta de lo esperado
cambios de velocidad, presión o líquido;
la superficie del material se volvió más sensible
el ancho aumentó y resultó más difícil mantener la regularidad a lo ancho
En estos casos, el mejor punto de partida suele ser la condición real de funcionamiento y no solo el plano antiguo.
Si un lado se mantiene más húmedo, o el nivel de líquido cambia a lo ancho, revise la distribución de la presión, el paralelismo de los rodillos, el desgaste del recubrimiento, la deriva de la dureza y la tensión del material.
Revisar dureza, presión, desgaste local, contaminación y sensibilidad.
Revisar desgaste, compatibilidad del líquido, presión y duración.
El compuesto puede no corresponder al medio, temperatura o tiempo de exposición.
Si el secado, el bobinado o el manejo posterior se vuelven menos estables, el problema puede no ser solo el exceso de líquido, sino también una falta de regularidad a lo ancho o un contacto inestable a la salida de la posición de escurrido.
Todas estas posiciones implican contacto a presión, pero no se juzgan de la misma manera.
Si la función principal es el contacto controlado, la transmisión de presión, el pegado o el resultado de la laminación, la revisión suele acercarse más a una posición de nip o de presión.
Si la función principal es la eliminación de agua, la reducción del arrastre de líquido, la estabilidad en funcionamiento húmedo y la resistencia al agua o a medios químicos, está más cerca de una posición de escurrido y deshidratación.
Esta diferencia importa porque un rodillo que parece aceptable en una posición de presión en seco puede fallar pronto en una posición de deshidratación con contacto húmedo.
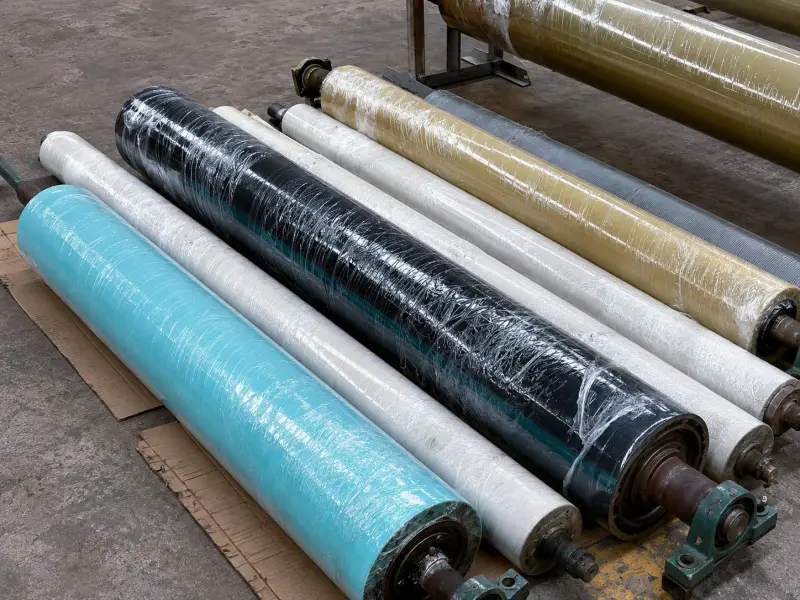
Suelen ser una de las primeras opciones que se evalúan para el contacto con agua y el trabajo en ambientes húmedos.
Rodillos de caucho naturalA veces se revisa para posiciones de contacto húmedo más suaves y tradicionales.
Rodillos de neopreno / CRUna dirección de caucho industrial general equilibrada para algunos usos con contacto húmedo.
Rodillos de caucho butílico / IIRSe consideran para determinadas condiciones especiales de contacto.
Rodillos de presiónPara posiciones de contacto a presión en las que la eliminación de líquido no es el único foco.
Rodillos para conversión de papelManejo de papel húmedo y condiciones de línea relacionadas con la deshidratación.
Rodillos para procesamiento textilLavado, tintura, acabado y manejo de tejido húmedo.
Rodillos para procesamiento de no tejidosControl del arrastre de líquido antes del secado, el pegado o el bobinado.
Un rodillo de caucho fiable depende de algo más que la coincidencia dimensional. La formulación del compuesto, la estabilidad de dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro influyen en su comportamiento en la línea.
Wolorin trabaja tanto en sustituciones rutinarias como en proyectos industriales de rodillos de caucho a medida más exigentes, con experiencia de fabricación, equipos de producción e inspección, certificaciones disponibles y controles de calidad documentados. Nuestro sistema de formulación de compuestos puede adaptarse a diferentes requisitos de operación.
Antes del envío pueden comprobarse, según el proyecto, elementos clave como dureza del recubrimiento, detalles del eje, estado superficial y precisión de giro.
Puede consultar nuestro alcance de fabricación, el proceso de control de calidad y la información sobre la empresa en las páginas siguientes.
Suelen usarse para posiciones húmedas similares. Lo importante es si se retira agua o medio después de lavado, enjuague, remojo, tintura, decapado, coating u otro proceso húmedo.
No siempre. El término «rodillo de escurrido de agua» se utiliza a menudo en secciones de lavado, aclarado, tintura o preparación para el secado, pero el rodillo también puede contactar con líquido de limpieza, baño de tintura, fluido de tratamiento, solución ácida, solución alcalina u otros medios industriales.
Cuando el líquido no es solo agua, la resistencia del material cobra más importancia.
Normalmente sí. Los rodillos exprimidores de ácido o relacionados con el decapado deben comprobarse según el tipo de ácido, la concentración, la temperatura, el tiempo de contacto, la presión y la velocidad de línea. Estas condiciones no deben tratarse igual que una posición normal de escurrido de agua.
No. Una dureza mayor puede aumentar la fuerza de escurrido, pero también aumenta el riesgo de marcas de presión, daños en el material y contacto irregular. La dureza debe corresponder al material, la presión, el tipo de líquido, la velocidad de línea y la sensibilidad de la superficie.
El EPDM suele considerarse para agua, humedad y estabilidad ambiental general. El NBR suele considerarse cuando intervienen aceite o determinados fluidos industriales. La elección final sigue dependiendo del líquido de proceso, la temperatura, la presión y el tiempo de funcionamiento.
Si el rodillo antiguo ha funcionado bien, a menudo puede sustituirse a partir de las dimensiones existentes y la dirección de material.
Si el rodillo antiguo presenta hinchamiento, reblandecimiento, desgaste rápido, escurrido deficiente, grietas o pegajosidad, deben revisarse el material, la dureza y la superficie antes de realizar la sustitución.
Si tiene problemas de deshidratación irregular, arrastre de líquido, marcas de presión, desgaste rápido, hinchamiento, reblandecimiento o una vida útil inestable, puede empezar con la información de que ya disponga.
Las dimensiones del rodillo antiguo, fotos, muestras, el material procesado, el tipo de líquido, la velocidad de línea, las condiciones de presión o el problema observado en la línea pueden bastar ya para una revisión inicial.
No necesita preparar un plano completo antes de contactar con nosotros.