洗浄・すすぎライン
次工程前に表面の水分や洗浄液を除去

スクイーズ・脱水ローラーは、洗浄、すすぎ、浸漬、塗工、酸洗などの湿式処理後に使用され、制御されたローラー接触とニップ圧によって余分な水分、洗浄液、染液、処理液、酸液などを除去します。
フィルム、箔、織物、不織布、金属帯、樹脂シートなどでは、単に液体を絞るだけでなく、安定した接触を保ち、材料表面を保護し、幅方向の含液ムラや液持ち出しを抑え、水、洗浄剤、染液、弱酸、アルカリなどへの長時間接触でも安定することが求められます。
工程や業界によって、スクイーズローラー、脱水ローラー、リンガーローラー、水切りローラー、液切りローラー、プレスロール、酸絞りローラーなどと呼ばれることもあります。
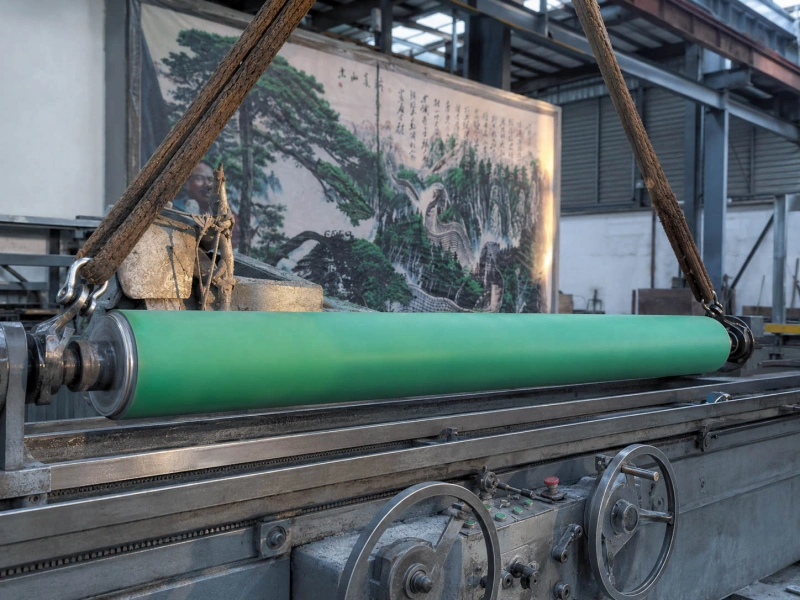
通常は湿式工程の後、余分な液体が次工程へ影響し始める前の位置に設置されます。
洗浄、すすぎ、浸漬、染色、酸洗、液体塗布などの湿式接触工程の後、乾燥、巻取り、ラミネート、接着、表面処理、後搬送へ入る位置が代表的です。
同じラインに複数の湿式接触位置があっても、要求は同一とは限りません。液体除去を重視する位置もあれば、表面保護や耐薬品性をより重視する位置もあります。
そのため、この種のローラーは名称だけでなく、実際の設置位置と役割に基づいて確認します。
| 用途分野 | ローラーの役割 |
|---|---|
| 洗浄・すすぎライン | 次工程前に表面の水分や洗浄液を除去 |
| 繊維・染色ライン | 湿式処理後の水、染液、処理液を絞る |
| 不織布加工 | 乾燥、接着、巻取り前の液持ち出しを制御 |
| フィルム・樹脂シートライン | 薄物・敏感な材料を保護しながら表面液を低減 |
| 箔・金属帯加工 | 表面処理後の水、酸、アルカリ、洗浄液を除去 |
| 酸洗・金属洗浄ライン | 酸、アルカリ、すすぎ水の持ち出しを低減 |
| 塗工・液体塗布ライン | 液体接触の前後で材料状態を安定化 |
| 乾燥・巻取り工程 | 乾燥、巻取り、後搬送前に余分な液体を低減 |
次工程前に表面の水分や洗浄液を除去
湿式処理後の水、染液、処理液を絞る
乾燥、接着、巻取り前の液持ち出しを制御
薄物・敏感な材料を保護しながら表面液を低減
表面処理後の水、酸、アルカリ、洗浄液を除去
酸、アルカリ、すすぎ水の持ち出しを低減
液体接触の前後で材料状態を安定化
乾燥、巻取り、後搬送前に余分な液体を低減
フィルム、箔、薄いシート材では、圧力痕、傷、接触ムラを避けるため、ローラー表面を慎重に管理する必要があります。
織物や不織布では、水分除去、材料保護、長期湿式運転への耐久性のバランスが重要です。
金属帯、箔、酸洗関連用途では、酸、アルカリ、すすぎ水、洗浄液に接触するため、耐薬品性の重要度が高くなります。
現在のクリーニングローラーに次のような問題がある場合、旧ローラー寸法をそのままコピーするだけでは不十分なことがあります。
薄いフィルム、箔、傷つきやすいシートでは、主なリスクは液体除去不足だけではなく、圧力痕、ローラー筋、傷、接触不安定です。
織物や不織布では、水分除去、材料保護、長時間の湿式接触での安定走行を両立させる必要があります。
金属帯、箔、酸洗、薬液洗浄工程では、液体・薬品との適合性、耐膨潤性、長期寸法安定性をより重視します。
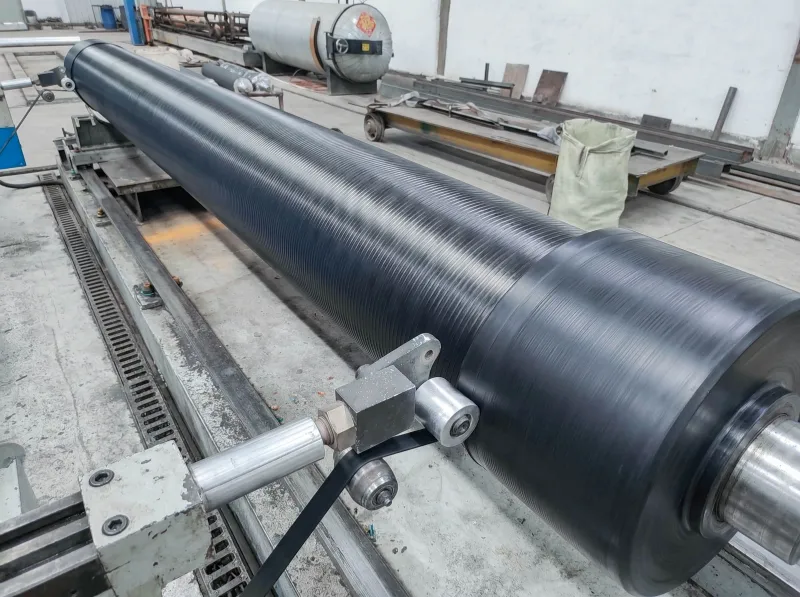
そのため、水接触では問題なく使用できたローラーでも、アルカリ洗浄、酸性液、高温、長時間接触へ条件が変わると早期に不具合が生じることがあります。
主に次の項目を確認します。
圧力分布が不安定だと、脱水ムラは早い段階で現れます。
あくまで初期検討の目安として、柔らかい湿式接触位置では45~70ショアA程度、より強い絞りや高負荷のリンガー位置では70~95ショアA程度を検討する場合があります。最終硬度は圧力、ライン速度、液体種類、表面感度、過去の不具合状況によって決まります。
表面が滑らかすぎる、摩耗している、汚染されている、局部損傷がある場合、液体制御が低下し、痕が目立ちやすくなります。
水と、染液、洗浄薬品、アルカリ洗浄液、酸洗関連液では条件が異なります。液体・薬品との適合性が寿命を左右することがあります。
旧ローラーですでに絞りムラ、膨潤、早期摩耗、痕が発生していた場合、そのままコピーすることは適切な出発点ではありません。
材料はローラー寸法だけでなく、実際の湿式接触条件に合わせて選定します。
これらは初期検討の目安であり、固定的な基準ではありません。
旧ローラーが安定して稼働し、ライン条件も変わっていない場合は、既存寸法を基に交換する方法が合理的です。
次の場合は、より詳しい確認が必要です。
旧ローラーですでに脱水ムラがあった。
被覆が膨潤、軟化、亀裂、べたつきを起こした。
寿命が想定より短くなった。
ライン速度、圧力、使用液が変わった。
材料表面がより敏感になった。
幅が広くなり、幅方向の均一性を維持しにくくなった。
このような場合は、旧図面だけでなく、実際の運転条件を出発点にする方が適切です。
片側だけ湿った状態が残る、幅方向で含液量が異なる場合は、圧力分布、ローラー平行度、被覆摩耗、硬度変化、材料張力を確認します。
圧縮後に跡が残る場合は、硬度、圧力設定、局所的な摩耗、表面汚染、および材料が現在の接触条件に対して敏感すぎるかどうかを確認してください。.
カバーがすぐに摩耗したり、光沢が出たり、粒子が剥がれ落ちたり、時間の経過とともに脱水効果が低下したりする場合は、耐摩耗性、液体適合性、圧力レベル、および運転時間を見直してください。.
湿潤状態での走行後に被覆材に著しい変化が見られる場合、その化合物は実際の媒体、温度、または暴露時間に適合していない可能性があります。.
乾燥、巻取り、後搬送が不安定になる場合、余分な液体だけでなく、スクイーズ部から出る幅方向のムラや接触不安定も確認します。
どちらも圧力接触を使いますが、評価の中心は異なります。
主な役割が接触制御、圧力伝達、接着、ラミネート結果であれば、ニップ・加圧位置に近い評価になります。
主な役割が水分除去、液持ち出し低減、湿式運転の安定性、耐水・耐薬品性であれば、スクイーズ・脱水位置に近い評価になります。
乾式加圧では問題ないローラーでも、湿式脱水位置では早期に劣化することがあるため、この区別は重要です。
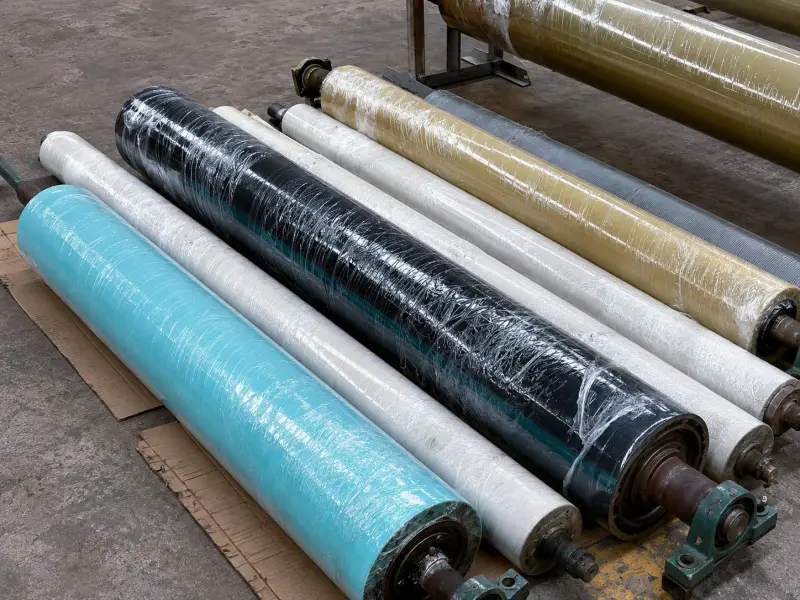
一般的に、水との接触や湿度の高い環境での使用について最初に評価されることが多い。
天然ゴムローラーより柔らかく、より伝統的なウェットコンタクトポジション向けにレビューされることもあります。
ネオプレン/CRゴムローラー一部の湿潤接触用途向けにバランスの取れた汎用工業用ゴムの方向性。
ブチル/IIRゴムローラー特別な接触条件下でレビューされました。
加圧ローラー液体の除去だけが目的ではない、圧力接触位置の場合。
紙加工用ローラー湿った紙の取り扱いおよび脱水に関連するライン状況。
繊維加工用ローラー洗浄、染色、仕上げ、および濡れた生地の取り扱い。
不織布加工用ローラー乾燥、接着、巻き取りの前に、液体の持ち越しを制御する。
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
Wolorinでは、一般的な交換ローラーから、より要求の高い特注産業用ゴムローラーまで対応しています。これまでの製造経験、生産設備、検査設備、各種認証、記録に基づく品質確認に加え、使用条件に応じてゴム配合を検討できる体制を整えています。
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
似た湿式接触位置を指すことが多く、重要なのは洗浄、すすぎ、浸漬、染色、酸洗、塗工などの後で水・処理液を絞る役割かどうかです。
必ずしも水だけではありません。「水切りローラー」は洗浄、すすぎ、染色、乾燥前工程で使われますが、洗浄液、染液、処理液、酸液、アルカリ液などに接触する場合もあります。
水以外の液体に接触する場合は、材料耐性の確認がより重要です。
通常は必要です。酸絞り・酸洗関連ローラーは、酸の種類、濃度、温度、接触時間、圧力、ライン速度に合わせて確認します。一般的な水切り位置と同じ条件として扱うべきではありません。
いいえ。硬度を上げると絞り力が高まる場合がありますが、圧力痕、材料損傷、接触ムラのリスクも増えます。材料、圧力、液体種類、ライン速度、表面感度に合わせて硬度を決めます。
EPDMは水、湿度、一般的な環境安定性を重視する場合に、NBRは油や一部の工業液が関わる場合によく検討されます。最終選定は処理液、温度、圧力、運転時間によって決まります。
旧ローラーが良好に稼働している場合は、既存寸法と材料仕様を基に交換できることが多くあります。
旧ローラーに膨潤、軟化、早期摩耗、絞り不良、亀裂、べたつきがある場合は、交換製作前に材料、硬度、表面を見直します。
脱水ムラ、液持ち出し、圧力痕、早期摩耗、膨潤、軟化、寿命不安定がある場合は、現在お持ちの情報から確認を始められます。
旧ローラー寸法、写真、サンプル、加工材料、液体種類、ライン速度、圧力条件、ライン上の問題のいずれかがあれば、初期確認に役立ちます。
お問い合わせ前に完全な図面を用意する必要はありません。