
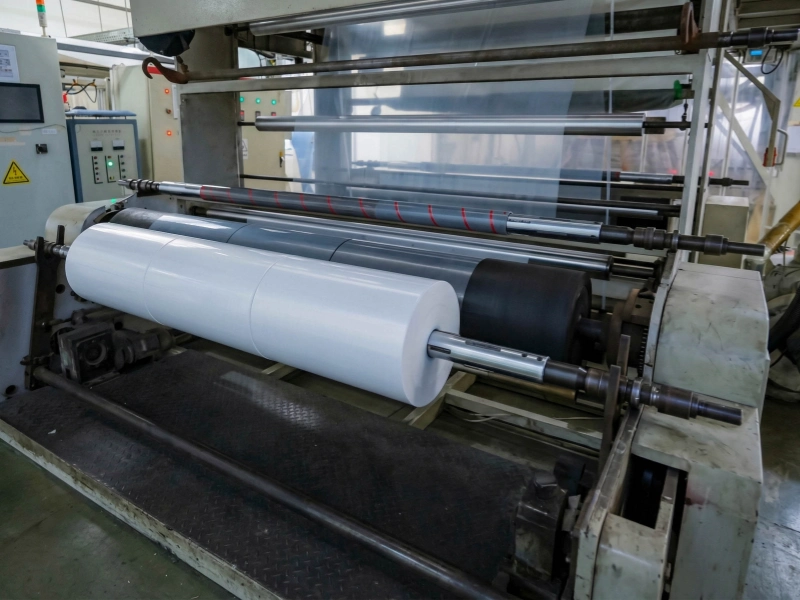
ローラー仕様を再確認すべきタイミング
ラミネート前には問題なく使用できていたローラーでも、材料構成が変わった後は同じように適合するとは限りません。
軟包装ラインでは、印刷面、接着剤の影響、シール層、後工程の巻取りによって、同じローラー位置でも前工程より接触条件への要求が厳しくなることがあります。
印刷、接着、加熱、巻取り後に初めて問題が現れる場合は、構成が変化した状態でもローラーがその位置に適合しているかを確認します。
この工程で扱う材料構成
軟包装加工では単層ウェブではなく複合構成を扱うことが一般的です。印刷層、接着剤、ラミネート構成、表面処理フィルム、シール層との接触などにより、工程ごとに走行特性が変わることがあります。
代表的な材料構成・ライン条件:
印刷済みBOPP包装ウェブ
PET系ラミネート包装構成
多層包装に使用されるCPP層
PEなどのシール層を含む構成
2層以上の機能層を持つ印刷・ラミネート材
ラミネートや加熱後に牽引、離型、巻取り挙動が変化するウェブ
重要なのはウェブが単に搬送できるかではありません。印刷搬送、接着剤接触、ラミネート、中間ガイド、スリット、最終巻取りを通して、見当ずれ、表面痕、貼り付き、巻姿不良を生じさせずに安定させられるかが重要です。
軟包装ラインでローラーを重点確認する位置
軟包装ラインでは、ローラーを位置ごとに確認する必要があります。
入口側では問題なくても、印刷、ラミネート、加熱、最終巻取り後に問題が出ることがあります。包装ラインでは、材料構成、接触面、走行挙動が工程の最初から最後まで同じではないためです。
印刷関連の搬送位置
これらの位置は、ウェブの安定性、レジスター関連の走行、および印刷面が抵抗やマーキングなしに前進する方法に影響します。速度が上がるにつれて印刷物の制御が難しくなる場合は、これらの位置を最初に確認する価値があります。場合によっては、これは、 牽引ローラー または 加圧ローラー 選ばれます。
接着剤接触・ラミネート入口位置
ウェブが接着剤の影響を受け始めたり、ラミネーション関連の接触に入ったりすると、剥離、表面反応、接触安定性がより敏感になることがよくあります。接着後にラインが異な動きをし始めた場合は、通常、これらの位置を再検討する必要があります。この段階のプロジェクトの中には、以下と密接に関連するものもあります。 コーティング・ラミネートライン用ローラー.
中間ガイド・安定化位置
主要セクション間では、ウェブは引き続き制御される必要があります。これらの位置で滑り、抵抗、または不要な表面の乱れが発生すると、後続のセクションの安定性を維持するのが通常難しくなります。ラインによっては、これには以下が含まれる場合があります。 ガイドローラー または、同じ経路にある他の搬送用ローラー。
スリット・最終巻取り位置
印刷またはラミネート加工後、完成した構造は、多くの場合、元のフィルムのように巻き取られなくなります。ロールのビルド、エッジの状態、または巻取り動作が変化し始めた場合、これらの位置は通常、以前のウェブではなく、変換された構造に基づいて見直す必要があります。これはまた、いくつかのプロジェクトが重複する部分でもあります。 スリット・巻取りライン用ローラー.
軟包装では、問題が見える位置と発生源が同じとは限りません。ラミネートや巻取りで問題が現れた場合も上流の接触位置を再確認します。
よくある問題
フレキシブルパッケージング加工業者はしばしば問題に直面します 構造体が既に製造ラインの複数のセクションを通過した後になって初めて、目に見える欠陥が現れる可能性がある。その時点では、積層工程や巻き取り工程で目に見える欠陥が現れる可能性があるが、ローラーによる影響はそれよりも早く始まっている。
増速すると印刷ウェブの走行が不安定になり、見当精度に関わる搬送制御が難しくなる。
接着後のラミネートウェブで、剛性、表面応答、必要牽引力が変化し、走行が不安定になる。
加熱・接着剤関連工程で貼り付き、ブロッキング、離型不良が起きる。
印刷・ラミネート構成に表面痕、艶落ち、引きずりによる外観変化が出る。
ラミネート後に変更される巻取りビルド, よりタイトなゾーン、よりソフトなゾーン、エッジのばらつき、またはロールの一貫性の低下など。
ある層条件では牽引が強すぎる一方、別工程では牽引不足になる。
シール層を持つ包装材が単純なフィルムとは異なる搬送・巻取り挙動を示す。
多くの場合、工程設定だけが要因ではありません。ローラー表面仕様、被覆材、硬度範囲、その位置特有の接触挙動も走行に影響します。
これらの問題でローラーに求められること
いつ コーティングまたはラミネート性能が不安定になる, そのため、ローラーは通常、複数の方向においてより適切な適合性を必要とする。
軟包装用ローラーの選定では複数性能のバランスが重要です。貼り付き、離型不安定、不要な表面痕を生じさせずにウェブを制御できる表面が求められます。
このような用途で主に求められる事項:
離型性と牽引力のバランス
安定搬送に必要なグリップを確保しながら、多層ウェブが引きずられたり貼り付いたり、離型が不安定にならない表面特性が必要です。
印刷・ラミネート構成の安定搬送
印刷層、接着剤、ラミネート構成は、未塗工単層フィルムより表面接触の影響を受けやすくします。
熱・溶剤・接着剤条件への適合性
高温、溶剤曝露、接着剤接触が加わるとローラーの挙動は大きく変化することがあります。
ラミネート位置での安定したニップ挙動
接触ムラはラミネート均一性、後工程搬送、最終巻姿に影響します。
シール層構成との表面接触制御
PEなどのシール層を含む包装材は、接触位置によって離型、引きずり、巻取り挙動が変わることがあります。
構成変化後の安定した巻取り支持
ラミネート後のウェブはラミネート前とは異なる巻取り挙動を示すことがあります。加工後の構成で安定した巻姿を形成できる必要があります。
重要なのはローラーが回転できるかではなく、材料構成、表面状態、巻取り挙動が変化した後も適合性を維持できるかです。
この用途における一般的なローラーの種類と関連する手順
軟包装用ローラーの技術確認
出荷前確認ではローラー構造と実際のライン要求を中心に確認します。
主な確認項目:
包装構成と層の接触条件
印刷層、ラミネート層、シール層の挙動
ライン上のローラー位置
被覆硬度と表面仕上げの基本確認
主要寸法と軸部仕様
図面または交換対象ローラーに基づく製作前確認
図面、サンプル、既存ローラー情報がある場合は、そのまま見積もり用にお送りいただけます。
よくある質問
搬送ローラー、ラミネートニップローラー、ガイドローラー、巻取り接触ローラーなどが使用されます。適切な仕様は包装構成、熱・溶剤条件、離型挙動、接着後のウェブ挙動によって変わります。
表面接触、接着剤、熱、シール層の挙動、ローラー被覆仕様が複合して起こることが多くあります。多層包装ではラミネート前後で表面応答が大きく変わります。
増速、表面接触の変化、ラミネート構成の剛性変化により許容幅が小さくなるためです。牽引ムラ、表面不均一、加工後ウェブに合わないローラー位置も原因になります。
ラミネート後は剛性、表面応答、巻取り挙動が変わります。ローラー接触、牽引レベル、上流搬送が変化後の構成に合わないと巻姿が不均一になります。
表面痕、引きずり、離型ムラ、温度影響に敏感になります。単純なフィルム用途とは異なる表面仕様、接触挙動、材料選定が必要になることがあります。
実際のローラー位置と見えている問題から確認し、包装構成、印刷面状態、接着剤・溶剤曝露、温度、ライン速度、巻取り結果を確認します。
特注ローラーの製作、ゴム配合、品質管理
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
製造対応範囲
一般的な交換ローラーから要求の高い特注産業用ゴムローラーまで、製造経験、生産設備、検査設備を活用して対応します。
ゴム配合と表面仕様の適合
牽引、離型、耐摩耗、薬品接触、硬度安定性、長期運転性能など、使用条件に合わせてゴム配合を検討できます。
出荷前の品質確認
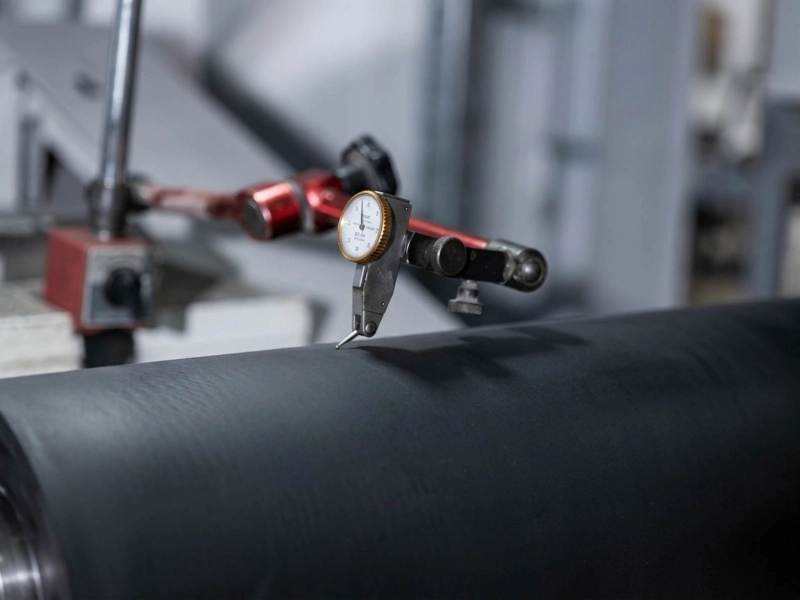
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
見積もりのご依頼
図面、ローラー仕様、既存寸法、サンプル、明確な要求があれば、そのままお送りください。特注製作、見積もり、製作可否確認に使用できます。
情報がまだ揃っていない場合も、ローラー位置、ウェブ材料、現在のライン問題、現場写真、解決したい問題から始められます。