ガイド・ターンローラー
これらの位置は、ウェブ経路の制御、端部の安定、方向転換に使われます。ここでは、清浄な接触、アライメント、軸の取付け、安定した走行が重要です。速度や張力が原因と思われる問題も、実際には次のローラーの不安定さから始まることがあります: ガイドローラー.

BOPP、BOPET、CPP、PE、保護フィルム、離型フィルム、蒸着フィルム、ラベルフィルム、機能性フィルムのラインで、表面痕、蛇行、滑り、静電気による粉じん、しわ、巻取り不良が発生している場合は、ローラー位置を確認する価値があります。
フィルム加工用ローラーには、フィルム表面を保護しながらウェブを安定して走行させることが求められます。同じフィルムに接触するガイド、牽引、ニップ、拡幅、クリーニング、巻取り接触ローラーでも、必要な表面、硬度、グリップ、離型性、回転精度は同じではありません。
最初から完全な図面は必要ありません。フィルム種類、ローラー位置、ウェブ幅、ライン速度、現在の問題のいずれかが分かれば、初期確認を始められます。
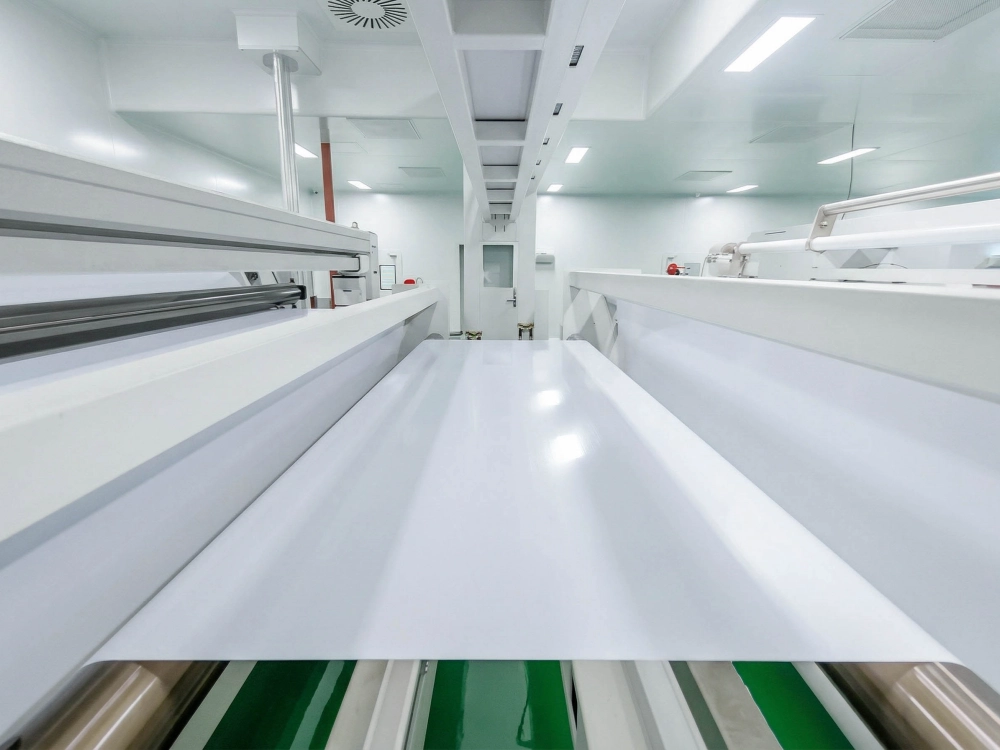
ローラー仕様はフィルム名だけで決めるべきではありません。実際にはフィルム厚、ウェブ幅、ライン速度、表面の傷つきやすさ、張力範囲、接触圧、ローラー位置の方が大きく影響します。
安定した走行、接触時の清浄性、適切な牽引力が重要です。
痕、粉じん、静電気、接触ムラが目立ちやすい材料です。
滑り、しわ、張力変化、巻取り安定性の影響を受けやすい材料です。
表面保護、安定した離型、低汚染がより重要です。
接触痕、表面清浄性、離型挙動、可塑剤への曝露を確認します。
張力制御、安定接触、清浄性、走行精度をより詳しく確認する必要があります。
フィルム加工ラインでは複数のローラー位置が連動します。それぞれをウェブに対する実際の役割で判断します。
これらの位置は、ウェブ経路の制御、端部の安定、方向転換に使われます。ここでは、清浄な接触、アライメント、軸の取付け、安定した走行が重要です。速度や張力が原因と思われる問題も、実際には次のローラーの不安定さから始まることがあります: ガイドローラー.
フィルムをライン内で搬送し、速度を安定させます。滑りを防ぐ十分なグリップが必要ですが、伸び痕、ヘイズ、目立つ接触模様を残すほど強すぎてはいけません。
送り、転写、ラミネート支持、対向ローラー接触で制御されたニップを作ります。被覆硬度、被覆厚、表面仕上げ、圧力分布が、滑り痕や局部圧痕の有無に影響します。
加圧ローラー 幅方向で安定した接触が必要で、局所圧力が高いとフィルムに圧力痕が残ることがあります。巻取り部では最終ロールの硬さや端面にも影響します。
張力制御ローラー 薄膜ではわずかな張力変化でもしわ、蛇行、伸び、巻取り不良につながるため、安定した接触と回転精度が必要です。
ウェブを幅方向へ開き、しわ、空気巻込み、局部的なフィルム乱れを抑えます。しわが張力変動、接触ムラ、上流経路不安定に関係する場合、拡幅ローラーだけで解決できるとは限りません。
下流の塗工、ラミネート、印刷、検査、最終フィルム品質に清浄な表面が必要な位置で使用します。粉じん除去によって新たな痕、転写、二次汚染を生じさせないことが重要です。
表面処理、静電気対策、粉じんに敏感な搬送では安定した接触が必要です。粉じん吸着や貼り付きが問題になる場合は、 帯電防止・導電性ゴムローラー と併せて接地、湿度、速度、フィルム種類を確認します。
分切後の細幅ウェブは、表面仕上げ、振れ、局部圧力、張力挙動の小さな差に敏感になります。上流では小さく見えた問題が、端部緩み、テレスコープ、硬さムラ、巻姿不良として現れることがあります。
フィルム加工案件では、ローラー寸法だけで適切な仕様を判断できることはほとんどありません。次の情報がより直接的に重要です。
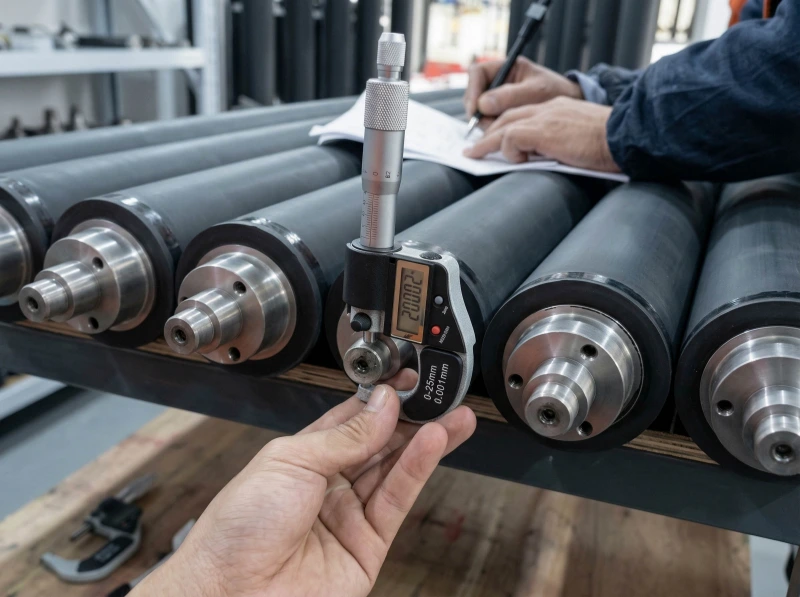
既存ローラーの外径、面長、軸部、硬度、表面仕上げが分かれば確認を早められますが、それだけが出発点ではありません。
高速フィルムラインでは、表面仕上げ、振れ、バランス、軸の取付、圧力分布のわずかな差が、想定より早くウェブや最終巻姿に現れることがあります。
ローラー表面状態、汚染、局部圧力、硬度、摩耗、フィルム走行不安定が関係する場合があります。
ローラーアライメント、軸の取付、表面摩擦、振れ、張力変化、増速の影響を受ける場合があります。
グリップ不足・過大、不適切な硬度、ニップ圧不安定、速度差が原因になる場合があります。
張力変動、接触ムラ、空気巻込み、局部滑り、拡幅不足、経路不安定が関係する場合があります。
乾式ライン、高速フィルム、保護フィルム、離型フィルム、クリーンフィルム、表面処理フィルムで発生しやすい問題です。
巻取り接触圧、分切安定性、レイオンローラー挙動、張力制御、上流搬送位置が関係する場合があります。
フィルム加工ラインでは、一つの材料名だけで適切なローラー仕様は決まりません。通常は次の要求を組み合わせて満たす必要があります。
そのため、次の項目を組み合わせて確認します。
以下は一般的な出発点です。最終配合はフィルム、ローラー位置、接触荷重、速度、温度、薬品曝露、表面要求に合わせて決めます。
Wolorinでは、図面、旧ローラー情報、サンプル、確定仕様、運転条件に基づいて特注ゴム被覆ローラーを製作できます。
主な特注項目は次のとおりです。
一般的な対応範囲は、ローラー外径最大1,500 mm、面長最大12,000 mm、被覆硬度は通常20~95ショアA、被覆厚は一般に3~30 mmです。特殊案件は個別に確認します。
フィルム加工では、製作できるかだけでなく、表面、硬度、配合、構造、走行精度が実際のラインに合っているかが重要です。
まずローラー位置とフィルム挙動を確認します。同じフィルムに接触しても、ガイド、牽引、ニップ、拡幅、巻取り接触ローラーでは必要な表面仕上げ、硬度、グリップ、離型、走行精度が異なります。
速度が上がると小さなローラー問題が顕在化しやすくなります。表面摩擦、振れ、バランス、軸取付、ウェブ張力、ローラーアライメント、接触均一性がより敏感になります。
いいえ。静電気、粉じん吸着、フィルム貼り付き、汚染管理が生産に影響する場合に帯電防止・導電配合を検討します。必要性はフィルム種類、湿度、接地状態、ライン速度、ローラー位置で変わります。
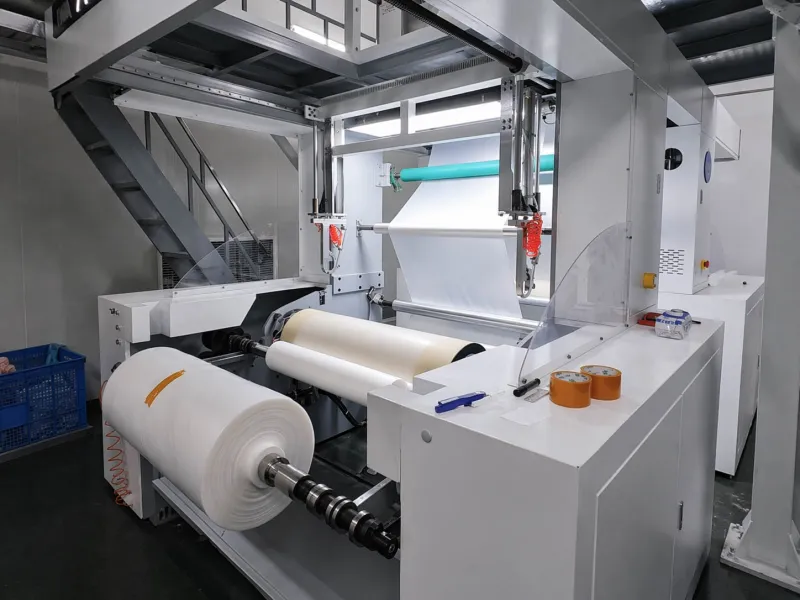
信頼性の高いゴムローラーは、サイズが合うだけでは決まりません。ゴム配合、硬度の安定性、カバーの厚さ、表面仕上げ、シャフト構造、そして回転精度など、すべてがローラーの性能に影響を与えます。
Wolorinは、豊富な製造経験、生産設備、検査設備、各種認証、そして文書化された品質チェックに基づき、交換用ローラープロジェクトと特注産業用ゴムローラープロジェクトの両方をサポートしています。当社は、耐熱性、離型性、牽引力、耐摩耗性、耐薬品性、低マーキング性、硬度安定性、長期使用性能など、さまざまな運転要件に対応できる、高度に開発されたゴム配合を使用しています。
出荷前に、寸法、カバーの硬度、シャフトの詳細、表面状態、運転精度などの重要な詳細事項を、プロジェクトの要件に応じて確認することができます。
交換用ローラーが1個必要な場合でも、生産ライン用の特注ローラーが複数必要な場合でも、プロジェクトを開始する前に、当社の製造範囲、会社概要、品質管理プロセスを確認できます。
表面痕、蛇行、滑り、しわ、静電粉じん、巻姿不良がある場合は、フィルム種類、ローラー位置、ウェブ幅、ライン速度、現在の問題をお送りください。
完全な図面がなくても、旧ローラー寸法、写真、サンプル、解決したい問題から始められます。