
プレコートフィルムのローラー痕改善事例
運転後に現れた細い筋
薄いプレコートフィルムのラインで、一定期間運転するとフィルム表面に細い縦筋が現れるようになりました。フィルムは、下側のアルミロールと接触して回転する上側のゴム被覆ローラーを通過した後に、この筋が現れていました。
当初は、すぐにローラーの問題とは判断できませんでした。欠陥がフィルム表面に直接現れていたため、まず圧力調整、フィルム張力、ローラー接触、一般的な運転条件など、工程設定を確認するのは妥当な進め方です。
より重要だったのは、問題が現れるまでの時間でした。旧ローラーは当初は運転できていましたが、約1か月生産すると細い筋が目立つようになり、フィルム端部にも浮きと擦れが現れ始めました。この経過から、一時的な工程調整だけではなく、使用に伴ってゴム被覆の状態が変化している可能性を確認する必要がありました。
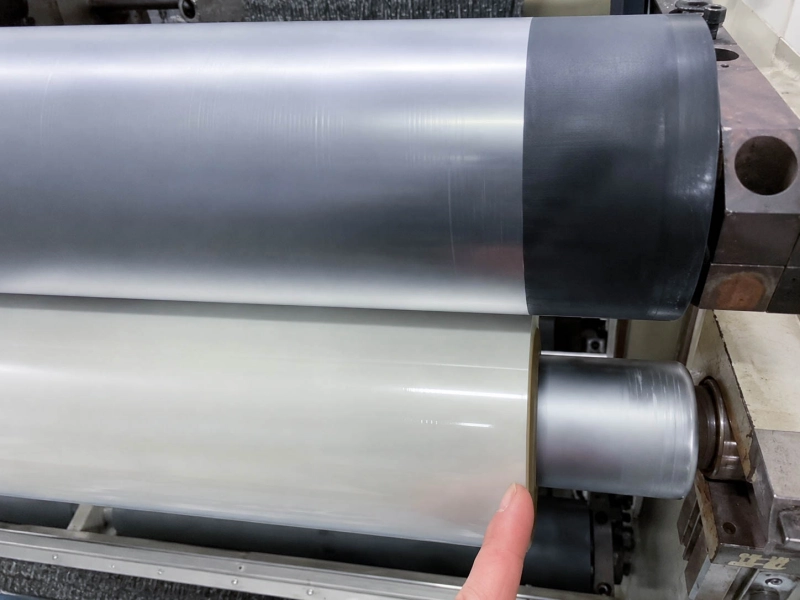
ローラーと接触条件
このローラーは、プレコートフィルムラインの薄膜接触位置で使用されていました。上側のゴム被覆ローラーが、下側のアルミロールと対向して接触する構造です。
ローラー仕様は次のとおりです。
このような接触位置では、アルミロールとの繰り返し圧縮を受けても、ゴム表面の接触状態を一定に保つ必要があります。表面状態、圧縮復元性、摩耗の進み方、帯電防止性能がわずかに変化するだけでも、その影響がフィルムへ直接現れることがあります。
ローラー表面を確認した理由
旧ローラーのゴム配合は、帯電防止性能が非常に弱い状態でした。薄いプレコートフィルムでは、静電気によって接触部が汚れやすくなり、運転中の接触状態が不安定になることがあります。また、粉じんを引き寄せやすくなり、小さな表面欠陥が製品に現れやすくなる要因にもなります。
細い縦筋の状態も、ローラー表面の安定性に問題がある可能性と一致していました。ゴム被覆ローラーがアルミロールと接触すると、ゴム表面は繰り返し圧縮・復元します。配合の圧縮復元性が低い、または繰り返し加圧後の表面摩耗が不安定な場合、生産中にごく小さな表面変化が生じ、その変化がフィルム上の細い縦筋として現れることがあります。
This is why the problem was reviewed together with surface marks, static-control behavior, compression recovery, and edge contact, instead of only adjusting process parameters. Similar marking problems are also discussed in surface marks and lines on web materials, where small roller surface changes can become visible defects on the material.
The film edge issue was reviewed in the same direction. Once the rubber surface changed after running, the edge area became more sensitive to pressure, friction, and uneven contact. Static and dust were not treated as the only cause, but they were relevant supporting factors for this thin-film contact position. Related static and contamination problems are covered in static and dust problems in web handling.
採用したローラー仕様
交換ローラーは、外径110 mm、面長2320 mm、ゴム被覆厚さ10 mm、硬度75ショアAという基本仕様を維持しました。
主に変更したのは、ゴム配合と被覆表面の仕様です。プレコートフィルムとの接触位置に合わせ、より安定した帯電防止性能を備えたゴム配合を採用しました。長期運転後も表面状態を安定させ、フィルムへの細い痕の転写を減らし、フィルム表面との接触部をより清浄に保つことを目的としました。
単純な同寸法品への交換としては扱っていません。約1か月後に発生した不具合の経過、弱い帯電防止性能、フィルムの表面感度、下側アルミロールとの接触、端部の浮きという条件を合わせて確認しました。
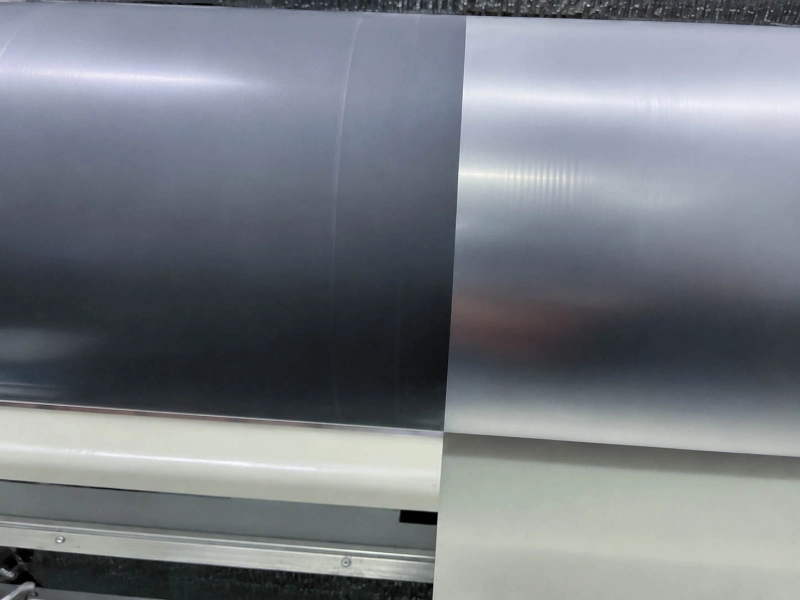
交換後は、従来と同じような細い縦筋がフィルム表面に現れなくなりました。フィルム表面は安定し、以前見られた端部の浮きと端部摩耗も改善しました。約1か月で不安定になっていた旧ローラーに対し、交換ローラーは6か月以上良好な状態で運転を継続しました。
同様のフィルムローラー問題を確認する際のポイント
フィルム上の細い縦筋は、必ずしも機械設定だけが原因とは限りません。ゴム対アルミの接触位置では、連続生産後に被覆表面の安定性が保てなくなると、ゴム被覆ローラー自体が問題の一因になることがあります。
プレコートフィルム、BOPPフィルム、保護フィルム、離型フィルムなど、表面感度の高いフィルムラインでは、フィルム厚さ、相手ロール材質、硬度、ゴム被覆厚さ、帯電防止仕様、表面仕上げ、不具合が出るまでの運転時間を合わせて確認します。
この種の問題は、フィルム加工ラインで広く見られる不具合パターンにも当てはまります。痕、端部不安定、粉じん、しわ、ローラー接触に関連する問題については、 フィルム加工でよく発生する不良も参考になります。
同様の案件で役立つ情報は、フィルム種類と厚さ、ローラー外径、面長、ゴム被覆厚さ、硬度、ローラー位置、上下ロールの接触構造、相手ロール材質、旧ローラー寿命、表面痕のパターン、端部状態、運転中に静電気や粉じん付着が見られるかどうかです。
関連ページ
同様のフィルムライン用ローラーをご検討ですか?
ゴムローラー位置の周辺で細い痕、端部の浮き、粉じん付着、接触不安定が発生している場合、工程調整だけでは解決しないことがあります。
図面、寸法、サンプル、明確なローラー仕様をお持ちの場合は、特注製作と製作可否の確認のためWolorinへお送りください。まだ情報が揃っていない場合は、旧ローラー写真、主要寸法、ローラー位置、接触材料、ライン上で発生している問題から始められます。