
Кейс: следы от вала на пленке с предварительным покрытием
Мелкие следы, появляющиеся после работы
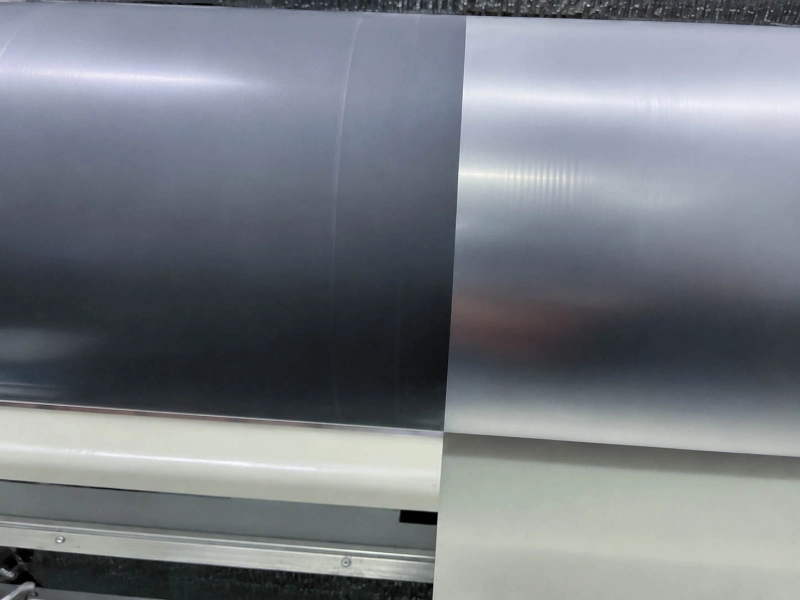
На линии тонкой пленки с предварительным покрытием после некоторого времени работы начали появляться мелкие вертикальные следы. Они возникали после прохождения пленки между верхним валом с резиновым покрытием и нижним алюминиевым валом.
Сначала проблема не выглядела очевидно связанной с валом. Поскольку дефект появлялся непосредственно на поверхности пленки, логично было сначала проверить параметры процесса: давление, натяжение пленки, контакт валов и общие условия работы.
Более важным признаком была динамика во времени. Исходный вал сначала работал нормально, но примерно через месяц производства мелкие следы стали заметнее, а по краям пленки появились приподнимание и истирание. Это уже меньше походило на разовую ошибку настройки процесса и больше — на изменение состояния резинового покрытия в ходе эксплуатации.
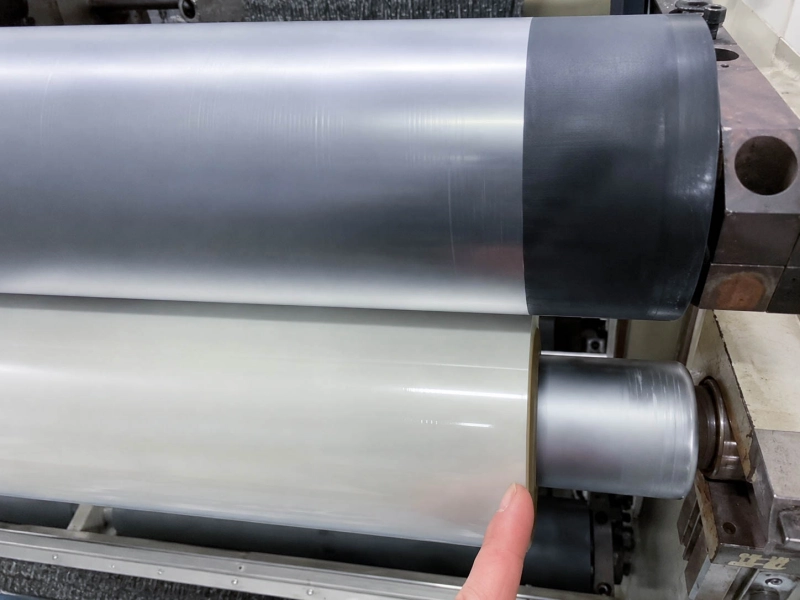
Данные вала и контактной позиции
Вал использовался в контактной позиции тонкой пленки на линии пленки с предварительным покрытием. Конструкция представляла собой верхний вал с резиновым покрытием, работающий против нижнего алюминиевого вала.
Параметры вала:
В такой контактной позиции резиновая поверхность должна сохранять стабильный характер контакта после многократного сжатия против алюминиевого вала. Небольшие изменения состояния поверхности, восстановления после сжатия, характера износа или антистатических свойств могут напрямую проявляться на пленке.
Почему начали проверять поверхность вала
Исходная резиновая смесь очень слабо контролировала статический заряд. Для линии тонкой пленки с предварительным покрытием это важно: статическое электричество может ухудшать чистоту и стабильность зоны контакта, усиливать притягивание пыли и способствовать появлению мелких поверхностных дефектов на продукции.
Мелкие вертикальные следы также соответствовали проблеме стабильности поверхности вала. При работе резинового вала против алюминиевого его поверхность многократно сжимается и восстанавливается. Если смесь плохо восстанавливается после сжатия или поверхность нестабильно изнашивается под повторяющимся давлением, в процессе производства могут возникать небольшие изменения, которые затем проявляются на пленке как тонкие вертикальные следы.
This is why the problem was reviewed together with surface marks, static-control behavior, compression recovery, and edge contact, instead of only adjusting process parameters. Similar marking problems are also discussed in surface marks and lines on web materials, where small roller surface changes can become visible defects on the material.
The film edge issue was reviewed in the same direction. Once the rubber surface changed after running, the edge area became more sensitive to pressure, friction, and uneven contact. Static and dust were not treated as the only cause, but they were relevant supporting factors for this thin-film contact position. Related static and contamination problems are covered in static and dust problems in web handling.
Примененная спецификация вала
Вал на замену сохранил основные параметры: диаметр 110 мм, рабочая длина 2320 мм, толщина резинового покрытия 10 мм и твердость 75 по Шору A.
Основным изменением стали рецептура резины и параметры поверхности покрытия. Для этой контактной позиции применили более стабильную антистатическую резиновую смесь. Цель состояла в том, чтобы повысить долговременную однородность поверхности, уменьшить перенос мелких следов на пленку и обеспечить более чистый контакт с ее поверхностью.
Проект не рассматривали как простую замену по размерам. Учитывались появление проблемы примерно через месяц, слабые антистатические свойства, чувствительность пленки, контакт с нижним алюминиевым валом и приподнимание кромки.
После замены мелкие вертикальные следы больше не появлялись на поверхности пленки в прежнем виде. Поверхность пленки стала стабильнее, а прежние проблемы с приподниманием и истиранием кромки также уменьшились. По сравнению с предыдущим валом, который становился нестабильным примерно через месяц, новый вал продолжал хорошо работать более шести месяцев.
Для похожих проблем с пленочными валами
Мелкие вертикальные следы на пленке не всегда вызваны только настройками машины. В контактной паре «резина–алюминий» вал с резиновым покрытием со временем сам может стать частью проблемы, если покрытие не сохраняет стабильность при непрерывной работе.
Для пленки с предварительным покрытием, BOPP, защитной, release-пленки и других чувствительных к поверхности материалов вал следует оценивать вместе с толщиной пленки, материалом сопряженного вала, твердостью, толщиной резинового покрытия, антистатическим исполнением, обработкой поверхности и временем работы до появления проблемы.
Такая проблема относится к более широкому набору дефектов, встречающихся на линиях переработки пленки. В материале о «типичных дефектах переработки пленки» рассматриваются следы, нестабильность кромки, пыль, складки и другие проблемы, связанные с контактом валов.
Для похожих проектов полезно предоставить тип и толщину пленки, диаметр и рабочую длину вала, толщину покрытия, твердость, позицию вала, схему контакта верхнего и нижнего валов, материал сопряженного вала, срок службы исходного вала, характер следов, состояние кромок и информацию о наличии статического заряда или притягивания пыли во время работы.
Связанные страницы
Нужен вал для похожей линии пленки?
Если в зоне резинового вала появляются мелкие следы, приподнимание кромки, притягивание пыли или нестабильный контакт, одних настроек процесса может быть недостаточно.
Если у вас уже есть чертежи, размеры, образцы или четкая спецификация вала, отправьте их в Wolorin для изготовления на заказ и подтверждения параметров перед производством. Если информация пока неполная, можно начать с фотографий старого вала, основных размеров, позиции, контактирующего материала и текущей проблемы на линии.