Резиновые валы для производства гофрокартона и переработки коробок
Резиновые валы на заказ для производства гофрокартона, подачи листов, флексографской печати и переработки коробок.
Wolorin производит и поставляет промышленные валы с резиновым покрытием на заказ для нового оборудования и проектов по замене. В производстве и переработке гофрокартона покрытие должно соответствовать как машине, так и обрабатываемому материалу. Подающим валам требуется надёжное сцепление без повреждения структуры гофры, тогда как приводные валы, валы печатных узлов и позиции сжатия имеют собственные требования к контакту.
Мы производим валы по существующим размерам, спецификациям покрытия, требованиям к обработке поверхности и конструкции концов вала. Изменения материала или конструкции также можно рассматривать, если у исходного вала подтверждена проблема в работе.
Для начала достаточно фотографии существующего вала, чертежа, модели машины или основных размеров.
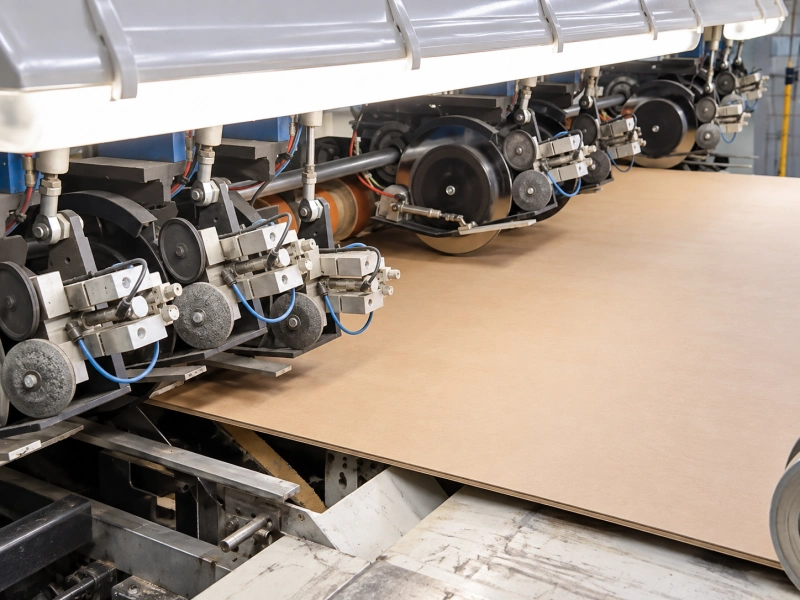
Резиновые валы в производстве гофрокартона и переработке коробок
Валы с резиновым покрытием выполняют разные задачи по мере превращения бумаги в гофрокартон и последующей переработки готовых листов в коробки.
В гофроагрегате некоторые двухсеточные части используют приводные валы с резиновым покрытием для движения конвейерных лент. При переработке коробок резиновые подающие валы могут подавать листы в принтер-слоттер или другое технологическое оборудование. В отдельных флексографских печатных машинах и фальцевально-склеивающих машинах также применяются валы с резиновым покрытием.
Основные применения:
| Позиция вала | Применение | Основные требования |
|---|---|---|
| Приводной вал двухсеточной части гофроагрегата | Приводит конвейерную ленту, несущую гофрокартон | Сцепление с лентой, износ покрытия и профиль вала |
| Подающий вал гофрокартона | Подаёт листы в печатное и перерабатывающее оборудование | Сцепление, выравнивание листа и защита гофры |
| Резиновый ракельный вал флексографской печати | Работает в подходящих системах дозирования краски | Обработка поверхности, профиль вала и совместимость с краской |
| Подающий или прижимной вал фальцевально-склеивающей машины | Подаёт заготовки коробок или обеспечивает контакт в зоне клеевого шва | Геометрия покрытия, ширина контакта и состояние поверхности |
Конструкция оборудования определяет, какие из этих позиций имеют резиновое покрытие.
Гофрирующие валы, формирующие профиль гофры, обычно имеют металлические рабочие поверхности. Многие наносящие и дозирующие валы для крахмального клея также имеют металлические поверхности. Керамические анилоксовые валы и сменные покрытия контрвалов высечки относятся к отдельным типам продукции.
При замене модель машины и исходный компонент помогают определить, требуется ли полный вал с резиновым покрытием или другая деталь.
Как структура гофрокартона влияет на контакт с валом
Гофрокартон содержит гофрированный бумажный слой между плоскими лайнерами. Гофра придаёт материалу толщину и обеспечивает структурную поддержку, но при чрезмерном контактном давлении может деформироваться.
Поведение картона зависит от его конструкции. Гофрокартон single-wall имеет один слой гофры между двумя лайнерами. Double-wall имеет два слоя гофры и три лайнера. Дополнительные различия создают марка бумаги, профиль гофры и готовая толщина.
Ориентировочные отраслевые значения, используемые в Европе, показывают разницу:
- C flute: высота около 3.6 mm, примерно 130 flutes/m
- B flute: высота около 2.4 mm, примерно 150 flutes/m
- E flute: высота около 1.2 mm, примерно 290 flutes/m
Это ориентировочные параметры самой гофры без учёта лайнеров. Готовая толщина картона и сопротивление сжатию также зависят от конструкции бумаги.
Это важно, когда одна машина работает с несколькими марками картона.
Подающий вал, который хорошо работает с одной маркой, может потребовать другой настройки машины после изменения толщины картона, лайнера или структуры гофры. Одинаковое контактное давление может давать другую реакцию подачи или оставлять следы на другом картоне.
Поэтому при замене полезно знать фактический диапазон используемых марок, особенно если проскальзывание или вмятины возникают только на определённом материале.
Покрытие должно обеспечивать необходимый контакт при подаче без лишней нагрузки на структуру гофры.
Подающие валы для гофрокоробов: сцепление и защита картона
Подающие валы перемещают листы в флексографские печатные машины, слоттеры и другое перерабатывающее оборудование.
Стабильная подача помогает каждому листу входить в следующую секцию в правильном положении и в нужный момент. При неравномерном сцеплении лист может проскальзывать, входить под углом или нестабильно поступать дальше по линии.
Распространённая реакция на плохую подачу — увеличить контактное давление. Это может улучшить перемещение, но дополнительное сжатие способно уменьшить высоту гофры или оставить следы на лайнере.
Если для одной и той же марки картона машине постепенно требуется всё больше давления, следует проверить износ и изменение условий контакта.
Верхние резиновые подающие валы и нижние тянущие валы
Некоторые флексографские машины для гофрокартона используют верхний резиновый подающий вал совместно с нижним рифлёным стальным тянущим валом.
Верхнее резиновое покрытие обеспечивает податливый контакт. Нижняя текстурированная поверхность помогает втягивать лист в печатную секцию.
Обе поверхности работают как пара. Изношенный верхний вал может потерять эффективное сцепление, а повреждённая насечка, коррозия или засохшая краска на нижнем стальном валу также способны мешать движению листа.
Такая парная схема встречается в отрасли, но конкретные конструкции машин различаются.
При замене верхнего резинового подающего вала следует проверить и нижний вал. Исправный нижний вал можно оставить в эксплуатации; повреждённый будет влиять на работу нового покрытия.
Твёрдость и рисунок поверхности
Твёрдость резины влияет на деформацию покрытия под давлением. Толщина покрытия и конструкция вала также влияют на контакт.
Некоторые подающие валы для гофрокартона имеют канавчатую или текстурированную поверхность. Рисунок определяет характер контакта резины с картоном и сопряжённым валом.
Исходные размеры канавок, обработка поверхности и твёрдость являются важными ориентирами при замене.
В оборудовании для подачи гофрокартона применяются покрытия как с одной, так и с двумя значениями твёрдости. Подходящая конструкция зависит от исходного исполнения и фактических рабочих требований.
Если у существующего вала выявлена конкретная проблема, можно рассматривать другой компаунд или рисунок поверхности. Если вал работал хорошо, исходной точкой обычно является воспроизведение проверенной спецификации.
Рабочий диаметр и неравномерный износ
Подающий вал может потерять эффективность ещё до полного износа покрытия.
Если ограниченная зона рабочей поверхности постоянно контактирует с материалом, на ней может появиться полоса износа. Эффективный диаметр локально уменьшается, и контакт по ширине картона становится неравномерным.
Это особенно актуально, когда машина постоянно обрабатывает листы одной и той же ширины и одни и те же участки вала несут основную нагрузку.
Замена должна восстанавливать заданный рабочий диаметр и профиль поверхности, а также исходные монтажные размеры и конструкцию концов вала.
Для контролируемого сцепления и подачи см. тянущие валы.
Приводные валы с резиновым покрытием для двухсеточных частей гофроагрегата
Некоторые двухсеточные части гофроагрегата используют приводные валы с резиновым покрытием для передачи усилия на конвейерные ленты, несущие гофрокартон.
Резиновое покрытие контактирует с лентой, поэтому требования отличаются от подающего вала, который непосредственно касается картона.
Рабочий диаметр, профиль поверхности, состояние покрытия и конструкция вала влияют на приводной контакт.
Изношенное или повреждённое покрытие может способствовать проскальзыванию ленты. Неравномерный износ также способен изменить контакт по ширине.
Износ ленты, её натяжение и выравнивание могут вызывать похожие симптомы. Эти условия следует проверить до замены исправного приводного вала.
Для замены исходный чертёж, размеры вала, спецификация покрытия и сопряжённая лента служат производственной основой.
Сопутствующий продукт: приводные валы.
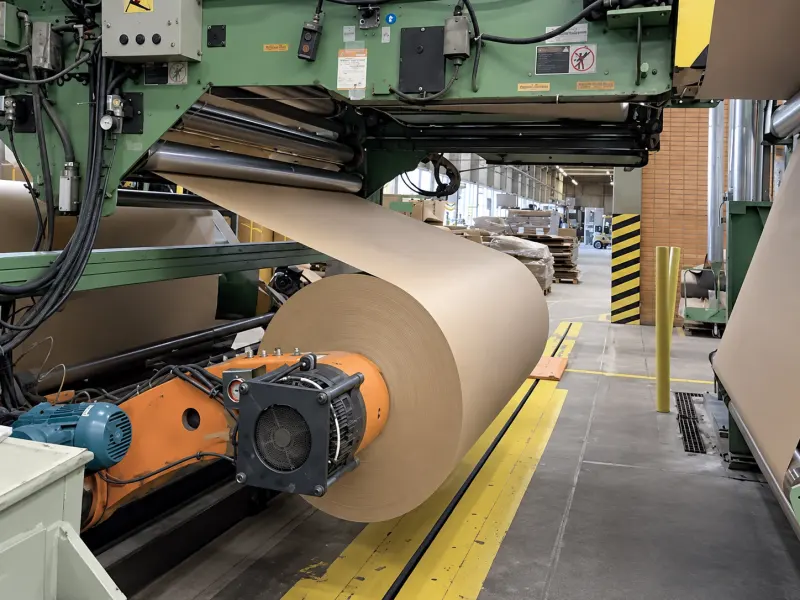
Резиновые ракельные валы для флексографской печати по гофрокартону
Некоторые флексографские машины для гофрокартона используют резиновый ракельный вал в системе дозирования краски.
Резиновая поверхность работает с соседним валом, поддерживая требуемые условия ракельного контакта. От этого зависит равномерность дозирования и переноса краски.
Повреждение поверхности, неравномерный износ или изменение свойств покрытия могут изменить этот контакт.
При изготовлении замены особенно важны три параметра.
Профиль вала
Исходный вал может иметь параллельный профиль или бомбировку — в зависимости от оборудования.
Изношенный или набухший вал может уже не сохранять исходную геометрию. В таком случае чертёж, предыдущая производственная документация или неповреждённый эталонный вал являются лучшей основой, чем измерения только повреждённой поверхности.
Обработка поверхности
Рабочая поверхность должна соответствовать требованиям исходной системы дозирования краски.
Повреждение, загрязнение или неравномерное шлифование могут влиять на контакт с соседним валом. Требуемую обработку поверхности следует подтверждать по существующей спецификации.
Совместимость с краской и моющими средствами
Резиновый компаунд должен соответствовать фактической рецептуре краски, моющим средствам, температуре и условиям воздействия.
Неподходящее покрытие может набухать, размягчаться или растрескиваться после повторного контакта с этими средами.
Поэтому спецификация замены должна учитывать систему красок и моющие средства, особенно если старый вал имеет признаки химического повреждения.
Подающие и прижимные валы фальцевально-склеивающих машин
В отдельных фальцевально-склеивающих машинах применяются резиновые подающие валы для перемещения заготовок коробок и прижимные валы для обеспечения контакта в зоне клеевого шва.
Подающей позиции требуется достаточное сцепление для стабильного перемещения заготовки. Износ или загрязнение покрытия могут способствовать проскальзыванию или нестабильной подаче.
В прижимной позиции особенно важны ширина контакта, состояние поверхности и геометрия вала.
Локальный износ может изменить контакт в зоне клеевого шва. Остатки клея на резиновой поверхности также могут влиять на контакт или оставлять следы на картоне.
Замена должна соответствовать исходному рабочему диаметру, геометрии покрытия, рабочей длине и монтажной конструкции. Если покрытие контактирует с клеем или моющими жидкостями, эти среды следует учитывать при выборе компаунда.
Проблемы клеевого шва также могут быть связаны с нанесением клея, выравниванием при фальцовке или условиями отверждения. Замена вала актуальна, когда резиновое покрытие или геометрия его контакта действительно участвуют в проблеме.
Для контролируемого контакта см. страницу прижимных валов.
Материалы резинового покрытия и спецификация замены
Исходное покрытие является полезным ориентиром для стандартной замены, особенно если оно исторически работало удовлетворительно.
Если у существующего вала наблюдаются преждевременный износ, набухание, растрескивание или другая подтверждённая проблема, связанная с покрытием, материал или конструкция могут потребовать пересмотра.
Резиновые материалы
Полиуретановые резиновые валы можно рассматривать для подходящих позиций подачи и транспортировки, где важна износостойкость.
Выбранный полиуретановый компаунд при этом должен обеспечивать требуемое поведение контакта под рабочей нагрузкой машины.
Резиновые валы NBR / из нитрильного каучука можно рассматривать для отдельных промышленных позиций и мест контакта с краской. Пригодность зависит от фактического компаунда и его совместимости с краской, моющими средствами, клеем или другой контактирующей средой.
Другие резиновые компаунды могут применяться там, где этого требует исходная спецификация или фактические условия эксплуатации.
Размеры и требования к поверхности
Спецификация замены должна фиксировать рабочий диаметр, рабочую длину резинового покрытия, толщину покрытия и размеры вала.
В зависимости от позиции также может потребоваться воспроизвести исходный рисунок канавок, обработку поверхности, бомбировку, биение и размерные допуски.
Два вала с одинаковым наружным диаметром могут вести себя по-разному, если различаются толщина покрытия, геометрия сердечника или профиль поверхности.
Для прямой замены существующий чертёж или исправный эталонный вал служат практической основой для производства. Изменения исходной конструкции должны решать чётко определённую задачу.
Когда требуется проверка резинового вала для гофрокартона
Изменение производственного результата не всегда связано с резиновым валом. Точка, в которой проблема впервые появляется, и состояние контактной поверхности помогают сузить область проверки.
Листы начинают проскальзывать или входить под углом
Неравномерный износ подающего вала, повреждение поверхности или изменение рабочего диаметра могут влиять на сцепление.
Сопряжённый тянущий вал, выравнивание подающего узла и состояние картона способны давать похожие симптомы. Полоса износа, совпадающая с проблемной зоной подачи, делает проверку резинового вала более обоснованной.
Следы давления появляются после определённой контактной позиции
Локальный износ покрытия, неправильные размеры или чрезмерное контактное давление могут способствовать появлению следов или повреждению гофры.
Также необходимо учитывать состояние картона и настройки машины. Если повреждение начинается после конкретной позиции с резиновым покрытием, следует проверить геометрию вала и условия контакта.
Перенос краски становится неравномерным
Повреждённый, набухший или изношенный резиновый ракельный вал может перестать обеспечивать исходный контакт с соседним валом.
Состояние краски и другие дозирующие компоненты также влияют на результат. Видимое изменение поверхности или профиля ракельного вала является основанием проверить сам вал.
Износ концентрируется в одной зоне
Узкая полоса износа может быть связана с повторяющимся контактом при одной ширине картона, неравномерной нагрузкой или проблемой установки.
Её положение и форма помогают определить, какие размеры или особенности поверхности нужно проверить до замены.
Для более подробной проверки потери толщины картона и деформации гофры см. Проблемы смятия гофрокартона.
Часто задаваемые вопросы
Можно ли воспроизвести сильно изношенный вал без исходного чертежа?
Модель машины, номер детали, предыдущие производственные записи или неповреждённый эталонный вал могут помочь восстановить исходные размеры и рисунок поверхности.
Сильно изношенный вал может уже не иметь правильного рабочего диаметра или исходной геометрии канавок, поэтому текущие измерения следует сверять с другой доступной информацией.
Можно ли повторно использовать существующий металлический сердечник?
Это возможно, если сердечник, шейки, поверхность для приклеивания резины и общая конструкция остаются пригодными.
Перед подтверждением повторного нанесения покрытия необходимо осмотреть существующий узел.
Что делать, если исходный материал резины или твёрдость неизвестны?
Существующий образец может помочь определить текущую твёрдость и конструкцию покрытия. Предыдущие спецификации и эксплуатационные записи также полезны.
Старение, износ и химическое воздействие могут изменить свойства резины, поэтому измерения старого вала могут отличаться от его исходной спецификации.
Может ли Wolorin изготовить замену для конкретной модели машины?
Модель машины и позиция вала являются хорошей исходной информацией для идентификации компонента.
Для окончательной производственной спецификации требуется существующий чертёж, эталонный вал или подтверждённые размеры и сведения о конструкции. Затем можно согласовать покрытие, конструкцию концов вала, рабочую поверхность и применимые допуски.
Распространённые типы валов и материалы
Для контролируемого захвата и подачи в подходящих позициях с резиновым покрытием.
Для привода лент и связанных задач передачи мощности.
Для контролируемого контакта в позициях сжатия.
Варианты материалов для подходящих позиций подачи и транспортировки, где важна износостойкость.
Валы NBR / из нитрильной резины
Вариант компаунда для отдельных промышленных условий и контакта со средами.
Резиновые валы для других операций переработки и отделки бумаги.
Валы для полиграфической промышленности
Резиновые валы для более широких промышленных печатных применений.
Другие категории валов
Изготовление резиновых валов на заказ в Wolorin
Wolorin производит валы с резиновым покрытием на заказ по утверждённым чертежам, спецификациям замены и требованиям конкретного применения.
Дополнительную информацию о производственных услугах, контроле качества и компании можно найти на следующих страницах.
Услуги по изготовлению и замене резиновых валов на заказ.
Информация о контроле и качестве.
Информация о компании и поставках промышленных резиновых валов.
Отправьте спецификацию вашего вала для гофрокартона
Если вам нужен резиновый вал для подающего узла, двухсеточной части гофроагрегата, флексографской печатной машины или оборудования для переработки коробок, отправьте существующий чертёж, размеры вала или фотографии старого вала.
Модель машины и позиция вала помогают определить правильный компонент.
Полезная информация:
- **Размеры:** наружный диаметр, рабочая длина резинового покрытия, толщина покрытия, размеры вала и количество
- **Существующее покрытие:** материал резины, твёрдость, рисунок поверхности или обработка, если известны
- **Условия эксплуатации:** марка картона и тип гофры для подающего вала; сведения о ленте для приводного вала; краска, клей или моющее средство для контактирующих позиций
- **Текущая проблема, связанная с валом:** неравномерный износ, проскальзывание, набухание, растрескивание, следы давления или изменение контакта
Полные чертежи и спецификации можно направить непосредственно для производственной проверки и расчёта стоимости.
Если часть данных недоступна, начните с позиции вала, фотографий или основных размеров. Остальные требования можно подтвердить до начала производства.