
Валы для обработки пластиковых листов и плит
Линии пластиковых листов и плит обычно предъявляют к валам более высокие требования, чем линии легких рулонных материалов. Когда материал становится толще, шире, теплее или чувствительнее к следам, выбор вала гораздо непосредственнее влияет на стабильность тяги, поддержку по ширине, состояние поверхности и последующую транспортировку.
На таких линиях вал может тянуть, поддерживать, направлять материал или работать в теплом контакте, не вызывая проскальзывания, концентрации давления, следов от сопротивления движению или видимых поверхностных дефектов. Поэтому вал, приемлемый для обычной переработки, может плохо работать в позициях листов и плит.
Wolorin поставляет резиновые валы на заказ для обработки пластиковых листов и плит, включая тянущие позиции, контактное охлаждение, транспортную и ламинирующую поддержку и другие последующие позиции. Основной принцип — практическое соответствие задаче: стабильная работа, контролируемый контакт, надежная поддержка по ширине и меньший риск ненужных следов.
Для первого обращения не обязательно иметь полный комплект данных.
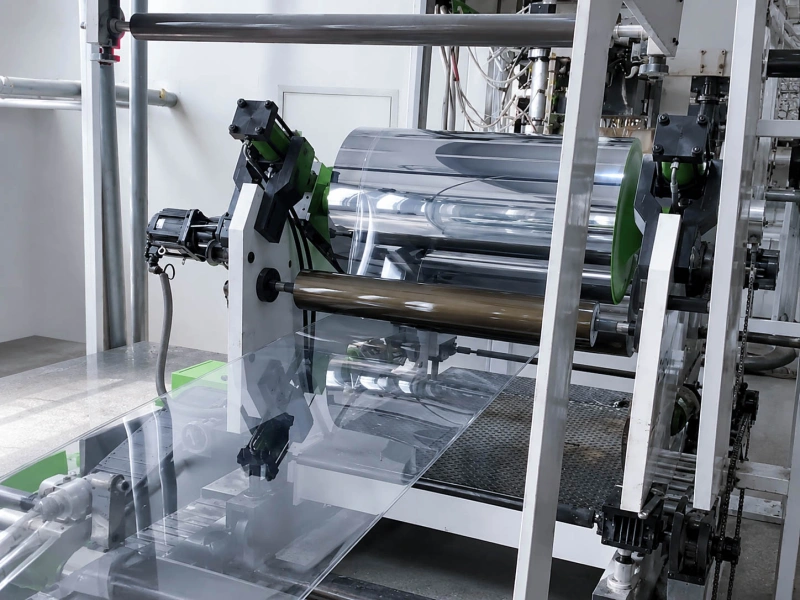
Какие материалы обрабатываются
Линии пластиковых листов и плит обычно работают с более толстыми материалами после экструзии, когда они уже имеют большую жесткость, нагрузку и чувствительность поверхности, чем обычное тонкое полотно. На этом этапе вал уже не просто транспортная точка: он становится частью контроля тяги, теплого контакта, поддержки по ширине или последующей проводки.
Типичные изделия могут включать:
пластиковый лист
пластиковую плиту
экструдированные листовые материалы
жесткие или полужесткие полимерные материалы
широкоформатные листовые изделия последующей обработки
В зависимости от линии материал может поступать к валу еще теплым. В других случаях главная проблема не нагрев, а равномерность поддержки при транспортировке, обрезке, ламинировании, укладке или повторяющемся последующем контакте.
Поэтому таким линиям часто требуется другой баланс тянущие валы, приводные валы, прижимные валы, или зажимные подающие валы , чем линиям легких рулонных материалов.
Ключевые секции линии и позиции валов
Требования к валам на линиях листов и плит меняются по секциям. В одной позиции основная задача — тяга, в другой — более деликатный теплый контакт. Дальше по линии главным вопросом может стать поддержка по ширине или повторяющиеся следы от транспортировки.
Тянущие позиции
На участках транспортировки каток должен обеспечивать надежное сцепление, не создавая при этом препятствий. Следы от трения, следы сжатия или нестабильное натяжение по всей ширине. Это особенно важно, когда лист еще теплый, когда его толщина варьируется или когда более толстые листы плохо реагируют на неравномерное давление.
Выбор конструкции здесь обычно зависит от:
толщины и состояния поверхности материала
температуры контакта
требуемого тягового усилия
приводной схемы или работы парных валов
чувствительности к следам при протяжке
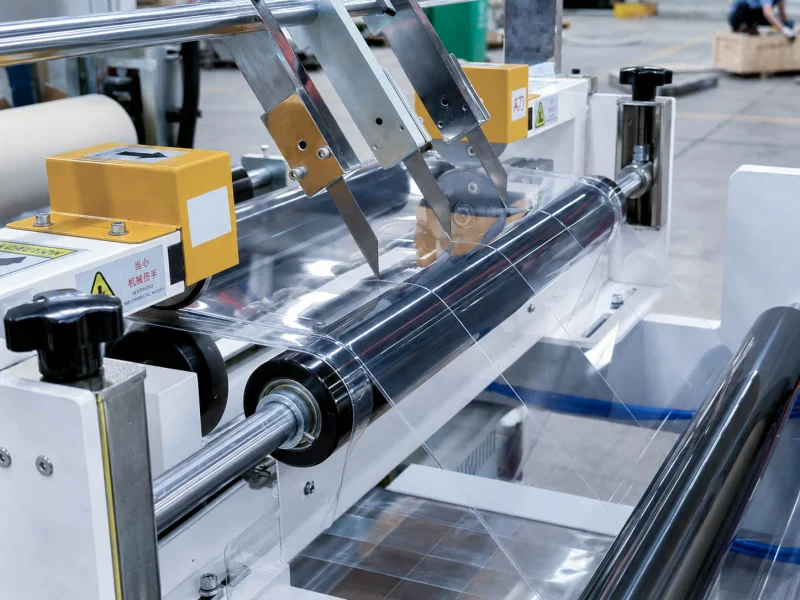
Секции охлаждения / контакта
Охлаждающие и контактные валы часто работают в сложном балансе. Они могут контактировать с теплой поверхностью, сохранять стабильность при нагреве и поддерживать движение материала без разницы в глянце, следов давления или локальной деформации.
Ключевые переменные здесь обычно включают:
фактическую температуру теплого контакта
длительность контакта
требования к обработке поверхности
поведение давления под нагрузкой
допустимо ли изменение внешнего вида
Транспортные опорные валы
Транспортные валы на линиях пластиковых листов и плит — не просто пассивные опоры. Они влияют на равномерность движения материала, его стабильность по ширине и накопление контактного воздействия при последующей транспортировке.
На более широких линиях недостаточная поддержка может проявляться как:
уход траектории
неравномерное движение по ширине
нестабильность кромки
локальное воздействие на поверхность после повторяющегося контакта
нестабильная проводка на более длинных участках
Опорные позиции ламинирования
Когда лист или плита поступают в секции, связанные с ламинированием, опорные валы должны стабилизировать материал, не превращая контакт в источник следов. Обычно требуется плоская поддержка, предсказуемая реакция на давление и достаточная конструктивная стабильность для проводки широкого материала.
В таких позициях обычно важнее не агрессивная тяга, а:
стабильность поддержки
равномерность давления
контроль локальных следов
стабильная подача материала в следующий процесс
Последующие транспортные позиции
Дальше по линии валы могут работать в передаточных, направляющих, опорных или предукладочных позициях. Проблемы, кажущиеся незначительными выше по линии, здесь часто становятся заметнее, особенно на гладких, широких или чувствительных к внешнему виду изделиях.
В таких позициях обычно полезны:
достаточная поддержка более толстых материалов
достаточная износостойкость при повторном контакте
контролируемое поведение поверхности при обычной транспортировке
сниженный риск ненужных следов дальше по линии
Распространенные проблемы
На линиях пластиковых листов и плит оценка валов обычно начинается, когда линия еще работает, но уже недостаточно чисто, равномерно или предсказуемо.
Следы на поверхности после контакта
Это может проявляться как разница в глянце, легкие линии давления, следы сопротивления движению, повторяющийся контактный рисунок или видимые следы транспортировки на гладких изделиях. Снижение давления не всегда решает проблему. Часто причина — несоответствие поведения покрытия, неправильная логика контакта или поверхность, не соответствующая фактической нагрузке и температуре.
Нестабильная работа тянущей позиции
При буксировке может наблюдаться неравномерное натяжение по ширине., Скольжение в теплую погоду, нестабильное сцепление. при определенной толщине, чрезмерном усилии или более слабой подаче после отрыва.
Деформация или отпечатки при теплом контакте
Если вал не соответствует реальным условиям контакта, на теплом листе или плите могут возникать локальная деформация, отпечатки, влияние сопротивления движению, нестабильность после контакта или проблемы внешнего вида дальше по линии, которые позднее принимают за дефекты материала.
Нестабильная транспортировка широкоформатного материала
Система валов, хорошо работающая с узким листом, не всегда масштабируется на плиту или широкоформатный лист. При увеличении ширины небольшая неравномерность опоры может превратиться в уход материала, нестабильность кромок, неравномерную транспортную поддержку и более заметное воздействие на поверхность у краев.
Повторяющиеся следы от последующей транспортировки
Даже если протяжка выше по линии остается приемлемой, повторяющийся последующий контакт может постепенно превратить вал в источник следов. Это чаще встречается на более гладких изделиях, теплом материале или линиях, где несколько позиций касаются одной поверхности до следующего процесса.
Что вал обычно должен обеспечивать на таких линиях
На линиях пластиковых листов и плит вал обычно должен одновременно выполнять несколько задач. Во многих случаях требуется балансировать тягу, поддержку, контроль контакта и защиту поверхности.
Обычно вал должен:
сохранять тягу без чрезмерно агрессивного поверхностного контакта
поддерживать более толстые материалы, не обращаясь с ними как с тонким полотном
выдерживать теплый контакт до полной стабилизации листа
уменьшать риск следов на видимых или полуготовых поверхностях
сохранять стабильную опору и движение по большой ширине
сохранять стойкость при повторяющейся последующей транспортировке
соответствовать реальной задаче позиции, а не использовать одну конструктивную логику повсюду
В зависимости от должности, это может привести к тому, что в ходе проверки будет рассмотрена следующая ситуация: полиуретановые резиновые ролики, Резиновые ролики SBR, или другие инструкции по сборке, лучше подходящие к фактической нагрузке, состоянию поверхности и схеме движения.
Часто задаваемые вопросы
1. Чем вал для более толстого пластикового листа или плиты отличается от вала для пленки?
Валы для листов и плит обычно требуют большей опоры, более стабильной тяги под нагрузкой и лучшего контроля теплого контакта, чем пленочные валы. Толстые материалы иначе реагируют на давление, изменение опоры и повторяющийся контакт, поэтому вал для тонкой пленки может вызывать следы, нестабильную протяжку или проблемы движения по ширине.
2. Что обычно вызывает проблемы тянущих валов на линиях листов и плит?
Типичные причины — недостаточная тяга, плохое распределение давления по ширине, неподходящее поведение покрытия при нагреве и несоответствие конструкции фактическому тяговому усилию. Это может проявляться проскальзыванием, неравномерной протяжкой, следами сопротивления движению или нестабильной последующей транспортировкой.
3. Как уменьшить следы теплого контакта на экструдированном листе или плите?
Основные факторы — температура контакта, длительность контакта, поведение поверхности вала и контроль давления. Для уменьшения следов обычно необходимо совместно оценить покрытие, твердость, обработку поверхности и логику контакта, а не только снижать усилие в зоне прижима или менять скорость линии.
4. Почему широкоформатный лист или плита становятся менее стабильными при последующей транспортировке?
С увеличением ширины возникают небольшие различия в поддержке, сцеплении или геометрия ролика Это становится более заметным по всей длине линии. Это может привести к смещению, нестабильности краев, неравномерному перемещению или более сильному контактному воздействию на больших пролетах.
5. Какая информация наиболее полезна при замене валов на последующих секциях экструзионной линии?
Наиболее полезные исходные данные:
- тип материала
- толщина и ширина
- позиция вала
- рабочая температура в точке контакта
- текущая проблема: следы, проскальзывание или нестабильность
- чертеж, размеры или образец существующего вала, если доступны
Даже без полного комплекта чертежей этих данных обычно достаточно, чтобы начать оценку варианта замены.
Типичные функции валов и материалы для этого применения
Нужна более подробная информация о производстве, качестве или компании?
Если вы также оцениваете производственные возможности, данные контроля, варианты смесей или общую информацию о поставщике, можно перейти к связанным страницам.
Запросить предложение
Если вы рассматриваете валы для линии пластиковых листов или плит, наиболее полезная отправная точка — фактические условия работы.
Если есть чертежи, размеры старого вала, образцы или фотографии, отправьте их. Если нет, можно начать с позиции вала, типа материала, примерных размеров и проблемы, которую нужно решить.