
Валы для гибкой упаковки
Валы для печатных, ламинированных, термосвариваемых, продольно-резательных и перемоточных линий гибкой упаковки
Линии гибкой упаковки быстро становятся сложнее. После появления печати, клеевого ламинирования, термосвариваемых слоев или последующей перемотки пригодность вала обычно гораздо сильнее зависит от конкретной позиции, чем на простой линии транспортировки пленки.
Компания Wolorin поддерживает проекты по установке роликов для печатных упаковочных пленок, ламинированных конструкций, многослойных полотен и секций постламинирования. Мы специализируемся на тех областях, где стабильность при транспортировке, контролируемое высвобождение, защита поверхности и стабильность перемотки должны работать согласованно на всей линии. Не все ролики на этих линиях должны быть узкоспециализированными; некоторые проверенные решения могут охватывать аналогичные сценарии упаковки. Однако долгосрочная пригодность по-прежнему зависит от того, как ролик работает в своей конкретной позиции на линии.
Для первого обращения не обязательно иметь полный комплект данных.
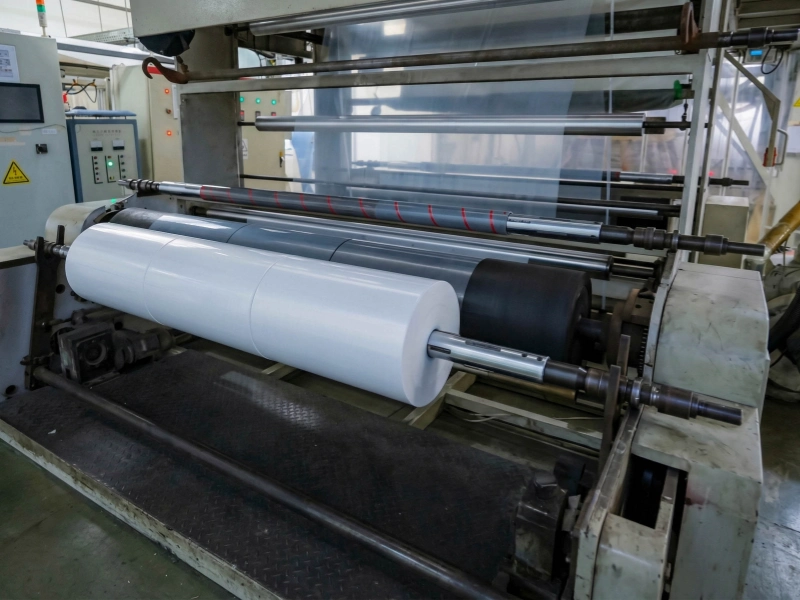
Когда вал стоит пересмотреть
Вал, приемлемо работающий до ламинирования, может перестать быть столь же подходящим после изменения структуры материала.
На линиях гибкой упаковки печатные поверхности, влияние клея, термосвариваемые слои и последующая перемотка могут сделать одну и ту же позицию более чувствительной, чем на ранней стадии процесса.
Если проблемы начинают проявляться только после печати, склеивания, нагрева или перемотки, стоит проверить, соответствует ли вал этой позиции после изменения структуры.
Какие материалы и структуры обрабатываются
При переработке гибкой упаковки обычно работают не с одним простым полотном, а с многослойными структурами. Материал может уже включать печатные слои, влияние клея, комбинации ламинатов, обработанные поверхности пленки или контакт с термосвариваемым слоем, из-за чего разные секции ведут себя по-разному.
Типичные структуры и ситуации на линии:
печатные упаковочные полотна BOPP
ламинированные упаковочные структуры на основе PET
слои CPP в многослойных упаковочных структурах
структуры с PE или аналогичными термосвариваемыми слоями
печатные и ламинированные материалы с двумя и более функциональными слоями
полотна, у которых после ламинирования или нагрева меняются тяга, отделение или поведение при намотке
Важно не только то, продолжает ли полотно двигаться. Необходимо, чтобы структура сохраняла стабильность при транспортировке после печати, контакте с клеем, ламинировании, промежуточном направлении, продольной резке и финальной перемотке без смещения приводки, поверхностных следов, прилипания или плохого формирования рулона.
Где на линиях гибкой упаковки требуется более тщательная оценка валов
На линиях гибкой упаковки валы часто необходимо оценивать позиция за позицией.
Вал, нормально работающий с входящим полотном, может начать создавать проблемы после печати, ламинирования, нагрева или финальной перемотки. Для упаковочных линий это типично, поскольку структура, контактная сторона и характер движения меняются по ходу процесса.
Транспортные позиции, связанные с печатью
Эти положения влияют на стабильность полотна, точность приводки и на то, как печатные поверхности перемещаются вперед без заеданий или следов. Если с увеличением скорости становится сложнее контролировать печатный материал, эти положения часто стоит проверить в первую очередь. В некоторых случаях это также связано с тем, как тянущие валы или прижимные валы отобраны.
Позиции контакта с клеем и входа в ламинирование
Как только на полотно начинает воздействовать клей или вступает в контакт, связанный с ламинированием, отрыв, реакция поверхности и стабильность контакта часто становятся более чувствительными. Если после склеивания линия начинает двигаться по-другому, обычно требуется повторная проверка этих участков. Некоторые проекты на этом этапе также тесно связаны с Валы для линий нанесения покрытий и ламинирования.
Промежуточные направляющие и стабилизирующие позиции
Между основными участками необходимо поддерживать стабильность полотна. Если в этих местах возникает проскальзывание, сопротивление или ненужные поверхностные помехи, последующие участки обычно становится сложнее поддерживать в стабильном состоянии. В зависимости от типа полотна это может включать в себя направляющие ролики или других транспортных роликов на том же пути.
Позиции продольной резки и финальной перемотки
После печати или ламинирования готовая структура часто перестает наматываться так же, как исходная пленка. Если параметры намотки рулона, состояние краев или поведение при размотке начинают меняться, эти параметры обычно необходимо пересматривать, исходя из преобразованной структуры, а не из исходного полотна. Именно здесь некоторые проекты пересекаются с другими. Валы для линий продольной резки и перемотки.
В гибкой упаковке место проявления проблемы не всегда совпадает с местом ее возникновения. Поэтому при появлении проблем ламинирования или перемотки позднее по линии часто приходится снова проверять более ранние контактные позиции.
Распространенные проблемы
Производители гибкой упаковки часто сталкиваются с проблемами. Только после того, как конструкция уже прошла несколько участков линии. К этому моменту видимый дефект может появиться на этапе ламинирования или перемотки, тогда как влияние, связанное с роликами, началось раньше.
Печатные полотна с ростом скорости движутся менее стабильно, из-за чего сложнее контролировать транспортировку, связанную с приводкой.
Ламинированные полотна после склеивания становятся менее предсказуемыми, особенно при изменении жесткости многослойной структуры, реакции поверхности и требований к тяге.
Прилипание, блокирование или плохое отделение материала в секциях с нагревом или клеем.
Следы на поверхности, потеря блеска или изменение внешнего вида из-за сопротивления движению на печатных или ламинированных структурах.
Перемотка сборки, которая изменяется после ламинирования., с более плотными зонами, более мягкими зонами, неравномерностью краев или сниженной однородностью рулона.
Тяга, которая для одного состояния слоя становится слишком агрессивной, а после перехода структуры на другую стадию — слишком слабой.
Упаковочные материалы с термосвариваемыми слоями, которые при транспортировке и намотке ведут себя иначе, чем более простые пленочные структуры.
Во многих случаях дело не только в настройках процесса. На прохождение упаковочной структуры по линии влияют исполнение поверхности вала, выбор материала покрытия, диапазон твердости и характер контакта в конкретной позиции.
Какие требования к валу обычно следуют из этих проблем
Когда Эффективность покрытия или ламинирования становится нестабильной., Обычно ролику требуется более точное соответствие в нескольких направлениях.
Выбор вала для гибкой упаковки обычно является задачей баланса, а не одного свойства. Печатным и ламинированным структурам нужна поверхность, способная контролировать полотно без прилипания, нестабильного отделения или лишних следов.
Обычно для таких применений требуется:
Баланс отделения и тяги
Валу требуется достаточное сцепление для стабильной транспортировки, но не настолько агрессивная поверхность, чтобы многослойное полотно тормозилось, прилипало или теряло стабильность отделения.
Стабильная проводка печатных и ламинированных структур
Печатные слои, влияние клея и ламинированные комбинации часто делают полотно более чувствительным к взаимодействию с поверхностью, чем однослойная пленка без покрытия.
Соответствие нагреву, растворителям и клеевому контакту
Поведение вала может существенно измениться при повышенной температуре, воздействии растворителя или риске контакта с клеем.
Стабильное поведение в зоне прижима при ламинировании
Неравномерный контакт может влиять на однородность ламината, дальнейшую проводку и конечное формирование рулона.
Контролируемое взаимодействие с термосвариваемыми слоями
Упаковочные материалы с PE или аналогичным термосвариваемым слоем могут по-разному отделяться, создавать сопротивление и наматываться в зависимости от конкретной точки контакта.
Надежная поддержка перемотки после изменения структуры
После ламинирования поведение полотна при намотке может уже не соответствовать поведению до ламинирования. Вал должен поддерживать стабильное формирование рулона для уже преобразованной структуры, а не только для входящей пленки.
На практике основной вопрос обычно не в том, может ли вал вообще работать, а в том, остается ли он подходящим после изменения структуры, состояния поверхности и поведения при намотке.
Типичные типы роликов и соответствующие инструкции для данного применения.
Техническая оценка валов для гибкой упаковки
Для валов гибкой упаковки базовые проверки перед отгрузкой обычно сосредоточены на конструкции самого вала и фактических требованиях линии.
Типичные пункты проверки:
структура упаковки и контакт слоев
поведение печатных, ламинированных или термосвариваемых слоев
позиция вала на линии
проверка базовой твердости покрытия и обработки поверхности
ключевые размеры и параметры вала
проверка по чертежу или существующему валу перед производством
Если у вас уже есть чертеж, образец или данные существующего вала, их можно сразу отправить для расчета стоимости.
Часто задаваемые вопросы
На линиях ламинированной гибкой упаковки обычно используются транспортные, ламинирующие прижимные, направляющие и контактные валы перемотки. Правильная конструкция зависит от структуры упаковки, температуры и растворителей, характера отделения и поведения ламинированного полотна после склеивания.
Плохое отделение обычно возникает из-за сочетания взаимодействия поверхностей, влияния клея, нагрева, поведения термосвариваемого слоя и исполнения покрытия вала. В многослойной структуре поверхность полотна до и после ламинирования может вести себя совершенно по-разному, поэтому одна и та же поверхность вала не всегда стабильна на всей линии.
Печатные упаковочные полотна становятся менее терпимыми при росте скорости, изменении взаимодействия поверхностей или влиянии жесткости ламинированной структуры на транспортировку. Нестабильность приводки может быть связана с неравномерной тягой, плохой однородностью поверхности или позициями валов, уже не соответствующими состоянию переработанного полотна.
После ламинирования структура упаковки часто приобретает другую жесткость, реакцию поверхности и поведение при намотке. Если контакт с валами, уровень тяги или стабильность проводки выше по линии не соответствуют новой структуре, готовый рулон может формироваться неравномерно.
Печатные и термосвариваемые слои часто делают полотно более чувствительным к следам, сопротивлению движению, нестабильному отделению и температуре. Поэтому валу могут потребоваться другое исполнение поверхности, характер контакта или материал, чем для более простой пленки.
Начните с фактической позиции и видимой проблемы. Затем оцените структуру упаковки, состояние печатной поверхности, воздействие клея или растворителя, температуру, скорость линии и результат перемотки. Для гибкой упаковки выбор вала обычно зависит от поведения всей структуры по линии, а не только от базовой пленки.
Изготовление валов на заказ, рецептуры и контроль качества
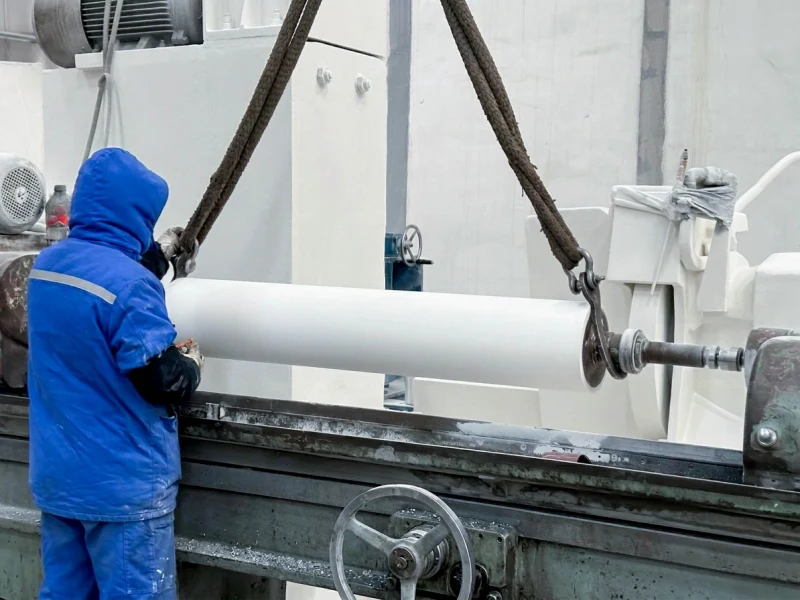
Надежная работа резинового вала зависит не только от совпадения размеров. На результат влияют рецептура смеси, стабильность твердости, толщина покрытия, обработка поверхности, конструкция вала и точность вращения.
Производственные возможности
Wolorin выполняет как обычные проекты замены, так и более требовательные проекты промышленных резиновых валов на заказ, используя производственный опыт, производственное и контрольное оборудование.
Подбор смеси и поверхности
Наша система рецептур резиновых смесей позволяет подбирать состав под тягу, отделение, износостойкость, химический контакт, стабильность твердости и длительную работу.
Контроль качества перед отгрузкой
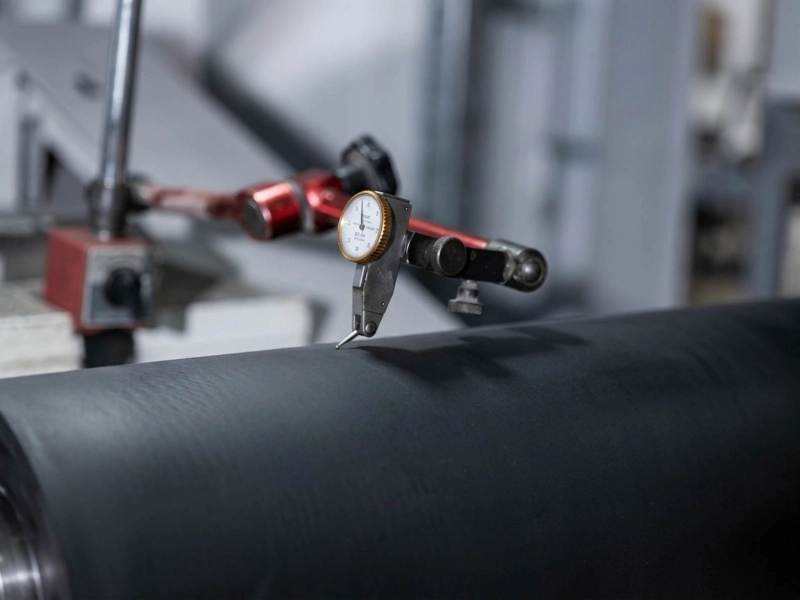
Перед отгрузкой по требованиям проекта могут проверяться твердость покрытия, параметры концов вала, состояние поверхности и точность вращения.
Ниже можно ознакомиться с нашими производственными возможностями, процессом контроля качества и информацией о компании.
Запросить предложение
Если у вас уже есть чертежи, спецификация, существующие размеры, образцы или четкие требования, отправьте их напрямую. Эти данные можно использовать для изготовления на заказ, расчета стоимости или подтверждения параметров перед производством.
Если данные пока неполные, можно начать с позиции вала, материала полотна, текущей проблемы линии, фотографий с площадки или описания задачи.