Кейс: прижимной вал высокоскоростной линии продольной резки BOPET

Небольшая вибрация на высокоскоростной линии продольной резки BOPET

Проблема возникла на линии по резке БОПЭТ-пленки, работающей со скоростью около 600–800 м/мин. При такой скорости прижимной ролик все еще мог работать, но Стала заметна легкая вибрация, особенно когда линия обрабатывала пленку более высокого качества.

Для такой пленки даже небольшие изменения в прижимной секции быстро становятся заметны. Рядом с зоной прижима может появляться легкое колебание полотна, кромка при резке может вести себя менее стабильно, а в зоне резки и перемотки — возникать небольшие изменения натяжения. Эти признаки не всегда указывают на одну причину. У длинного прижимного вала с резиновым покрытием на прохождение пленки через зону контакта одновременно влияют вибрация, прогиб, бомбировка, твердость покрытия и стабильность вращения.

Поэтому проект не рассматривался как простая замена по размеру и твердости.
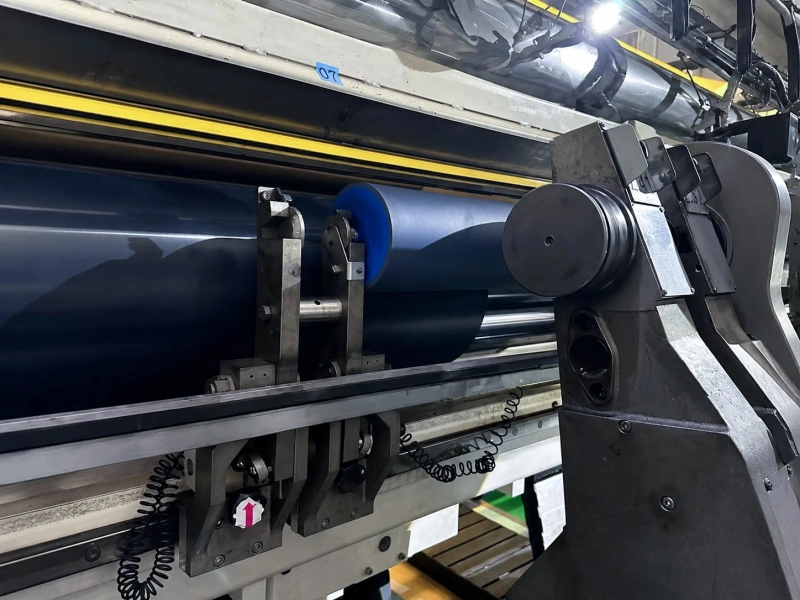
Высокоскоростная линия для продольной резки БОПЭТ с прижимными роликами

Почему главным объектом проверки стал прижимной вал

Это был прижимной вал линии продольной резки, а не обычный направляющий вал. Он должен был поддерживать контролируемый контакт, пока пленка проходила через секцию резки и поступала на перемотку. В этой позиции вал не просто поддерживает траекторию полотна: он напрямую влияет на прижимной контакт, локальную стабильность пленки, поведение кромки и передачу небольших изменений работы на сам материал.

Размеры также повышали сложность проекта. Рабочая длина вала составляла около 3050 мм, диаметр — около 190 мм. При таком отношении длины к диаметру к конструкции нельзя было относиться как к обычной. Небольшой прогиб или дисбаланс, допустимый на более коротком или медленном валу, становится заметнее при скорости линии 600–800 м/мин.

BOPET-пленка более высокого класса делала проблему заметнее. Тонкий или чувствительный к поверхности материал имеет меньший запас к нестабильному контакту. При небольшом изменении поверхности вала, бомбировки или характера вращения движение пленки может стать заметным раньше, чем сама машина покажет серьезную проблему.

Углепластиковый сердечник, покрытие EPDM и твердость 80 по Шору A

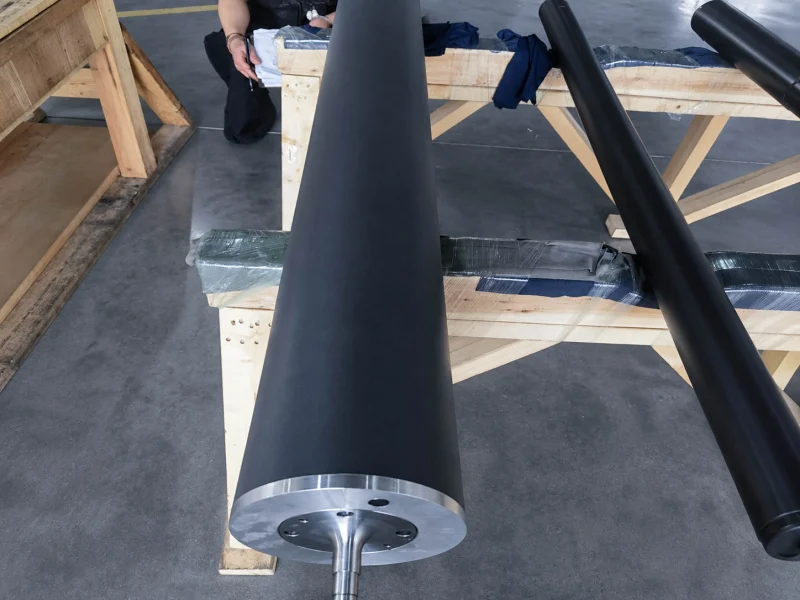
Вал имел углепластиковый сердечник и резиновое покрытие EPDM. Твердость покрытия составляла около 80 по Шору A. По чертежу требовалась бомбировка примерно 0,6 мм.

Углепластиковый сердечник был выбран исходя из условий работы, а не как формальная характеристика. У длинного высокоскоростного вала сердечник должен одновременно обеспечивать подходящую массу, жесткость, меньшую вращающуюся массу и стабильность. В некоторых позициях более тяжелый традиционный сердечник может быть приемлем, но для этого высокоскоростного прижимного вала были важны меньшая вращающаяся масса и лучшее отношение жесткости к весу.

Покрытие EPDM в этом проекте использовалось не главным образом из-за химической стойкости. Его роль была связана с упругим прижимным контактом, стабильностью твердости и многократным контактом со стороны пленки. При твердости 80 по Шору A вал должен был обеспечивать достаточную опору в прижимной секции и одновременно сохранять стабильную резиновую контактную поверхность во время работы.

Требования чертежа по бомбировке и прогибу

В рамках этого проекта были четко определены требования к чертежам. Толщина коронки составляла 0,6 мм.. Требование к прогибу для нового обработанного ролика составляло менее 0,10 мм, а требование к прогибу для готового прижимного ролика с резиновым покрытием — менее 0,15 мм.

Эти значения были важны, поскольку вал должен был не только подходить к исходной машине. Он также должен был сохранять стабильность после нанесения резинового покрытия, шлифовки, формирования бомбировки и установки в высокоскоростную прижимную позицию.

Для длинного вала с резиновым покрытием состояние готового изделия важнее точности одного лишь голого сердечника. Если сердечник точный, но после обрезинивания, шлифовки или формирования бомбировки вал изменяется, пленка все равно контактирует с конечной поверхностью всего вала. В этом проекте углепластиковый сердечник, покрытие EPDM, бомбировка 0,6 мм и требования по прогибу должны были работать совместно.

Оценивался весь вал, а не один параметр

Сводить этот случай только к углепластиковому валу было бы слишком упрощенно. Углепластиковый сердечник помогал при высокоскоростной работе, но вал все равно должен был соответствовать требованиям прижимного контакта в секции продольной резки.

Твердость покрытия EPDM должна была соответствовать прижимной позиции. Бомбировка должна была помогать сохранять более равномерный контакт по рабочей поверхности. Ограничения по прогибу — не допускать нестабильного распределения давления на длинном валу. Точность готового вала должна была обеспечивать более плавную работу при 600–800 м/мин.

В этом главное отличие от обычного вала на замену. При стандартной замене основное внимание часто уделяют диаметру, рабочей длине, твердости, размеру вала и возможности установки. Здесь это были лишь исходные параметры. Главным вопросом было, сможет ли готовый вал с резиновым покрытием сохранять стабильный контакт на высокой скорости.

Матовый черный резиновый валик, подготовленный для использования на высокоскоростной линии по производству БОПЭТ-пленки.

Более стабильная работа после замены

После установки нового вала высокоскоростная работа стала стабильнее. Небольшая вибрация, замеченная ранее, уменьшилась, а пленка проходила через прижимную секцию продольной резки при более стабильном контакте.

Этот результат не является универсальной гарантией для определенной скорости. Он был получен благодаря соответствию конструкции вала и состояния готового покрытия конкретной позиции продольной резки BOPET. Для длинного прижимного вала на высокоскоростной линии такая оценка обычно полезнее, чем простое копирование старого вала по названию материала и твердости.

Тот же принцип применим и к другим чувствительным пленочным линиям — BOPP, оптической пленке, release-пленке, пленке с покрытием и другим рулонным материалам, где прижимной контакт и стабильность движения влияют на конечную поверхность или качество намотки.

Для похожих проблем высокоскоростных пленочных валов

Похожие проблемы могут возникать, когда длинный вал с резиновым покрытием работает на высокой скорости, а пленка чувствительна к вибрации, перепадам давления или небольшим движениям полотна. Внешне это может проявляться как вибрация, нестабильность кромки, легкое колебание полотна, следы давления, изменение натяжения или частая замена валов.

Для похожего проекта полезно предоставить позицию вала, тип пленки, скорость линии, диаметр и рабочую длину, твердость резины, требования по бомбировке и прогибу, текущие признаки вибрации, а также фотографии или чертежи старого вала.

Даже если полный чертеж еще не готов, первичную оценку можно начать с позиции вала, рабочей скорости, видимой проблемы и данных существующего вала.

Начните оценку похожего вала

Если на вашей высокоскоростной пленочной линии наблюдаются вибрация, нестабильность полотна, движение кромки, следы давления, колебания натяжения или частая замена валов, отправьте позицию вала, скорость линии, тип пленки, данные старого вала и известные требования по точности.

Если уже есть чертежи, размеры, образцы, фотографии старого вала или четкая спецификация, их можно сразу отправить для подтверждения проекта. Если полного чертежа или спецификации пока нет, первичную оценку можно начать с проблемы, позиции вала, контактирующего материала и условий работы.