Валы для переработки пленки

Если на линии BOPP, BOPET, CPP, PE, защитной, release-, металлизированной, этикеточной или технической пленки появляются поверхностные следы, нестабильная траектория, проскальзывание, статическая пыль, складки или плохое формирование рулона при перемотке, стоит проверить соответствующую позицию вала.

Валы на линии переработки пленки должны защищать ее поверхность и одновременно поддерживать стабильность полотна. Направляющий, тянущий, зажимной, расправляющий, очищающий и контактный вал перемотки могут касаться одной и той же пленки, но им требуются разные поверхность, твердость, сцепление, отделение и точность вращения.

Для начала полный комплект чертежей не нужен. Если известны только тип пленки, позиция вала, ширина полотна, скорость линии или текущая проблема, этого достаточно для первичной оценки.

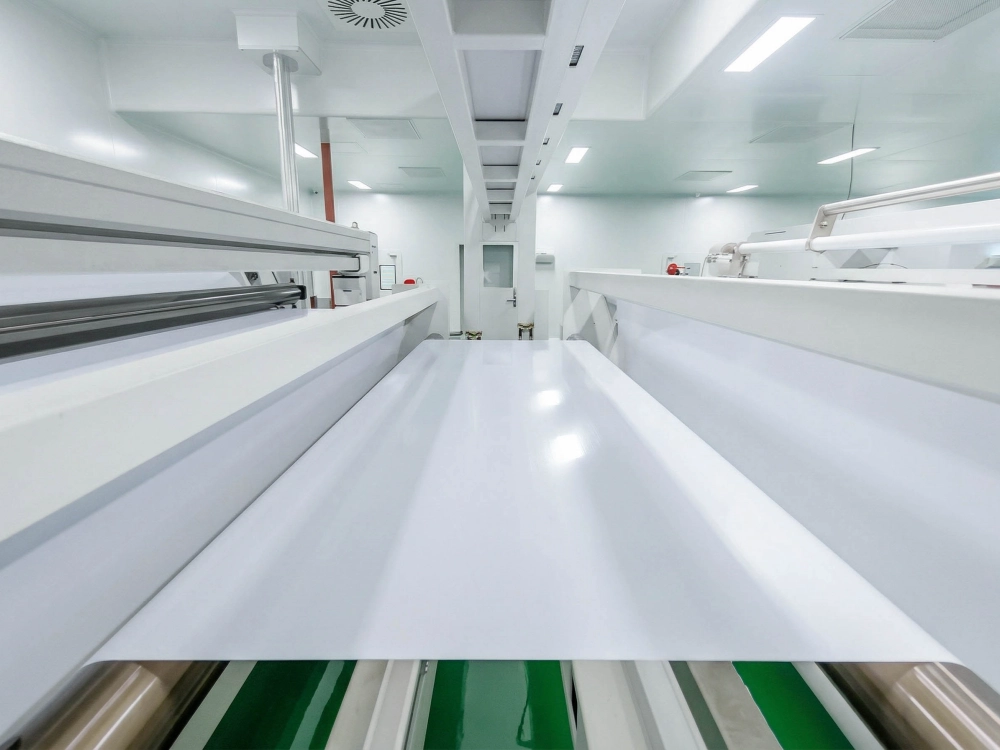
Белая пластиковая пленка проходит через линию чистой обработки пленки.

Типичные пленочные полотна на линиях переработки

Выбор вала нельзя определять только по названию пленки. На практике важнее ее толщина, ширина полотна, скорость линии, чувствительность поверхности, диапазон натяжения, контактное давление и фактическая позиция вала.

Типичные виды пленки:

BOPP, этикеточная и CPP-пленка

особенно важны стабильная траектория, чистый контакт и контролируемая тяга

BOPET / PET и металлизированная пленка

следы, пыль, статический заряд и неравномерный контакт обычно проявляются заметнее

PE, LDPE, HDPE, стрейч- и термоусадочная пленка

часто более чувствительны к проскальзыванию, складкам, изменению натяжения и стабильности намотки

Защитная, release- и пленка с клеевым слоем

особенно важны защита поверхности, чистое отделение и низкий риск загрязнения

ПВХ-пленки

могут быть важны контактные следы, чистота поверхности, отделение и воздействие пластификаторов

PA / нейлон, многослойные барьерные и другие технические пленки

часто требуют более тщательного контроля натяжения, стабильности контакта, чистоты и точности движения

Позиции валов на линии переработки пленки

На линии переработки пленки обычно одновременно работает несколько типов валов. Каждый следует оценивать по его фактической функции относительно полотна.

Направляющие и поворотные валы

Эти положения в основном используются для контроля траектории движения полотна, обеспечения устойчивости кромки и изменения направления. Здесь важны чистый контакт, выравнивание, посадка вала и стабильная работа. Проблемы, которые сначала связывают со скоростью или натяжением, на самом деле могут начинаться с нестабильности. направляющие ролики.

Тянущие и протяжные валы

Эти позиции перемещают пленку по линии и помогают сохранять согласованную скорость. Покрытие должно обеспечивать достаточное сцепление без проскальзывания, но не настолько сильное, чтобы оставлять следы растяжения, помутнение или заметный рисунок контакта.

Зажимные и контактные валы

Эти позиции создают контролируемый контакт при подаче, переносе, поддержке ламинирования или работе парных валов. Твердость и толщина покрытия, обработка поверхности и распределение давления влияют на то, будет ли пленка проходить чисто или начнет показывать следы проскальзывания и локального давления.

Прижимные и контактные валы намотчика

Эти положения обеспечивают стабильность намотки и формирование валка. Неравномерный контакт по ширине часто проявляется позже в виде отслоившихся кромок, локальных следов или плохой окончательной формы валка. Во многих случаях эти положения проверяются вместе с прижимные валы в соответствующих разделах.

Валы регулирования натяжения

Эти положения помогают поддерживать стабильность полотна при изменении скорости линии, диаметра размотки, диаметра намотки или технологической нагрузки. На тонких пленках небольшие изменения в движении могут быстро проявляться в виде вибрации, смещения, неравномерной намотки или локального проскальзывания. Именно поэтому ролики регулировки натяжения Как правило, их необходимо оценивать в совокупности с выравниванием, фрикционными характеристиками и фактическим состоянием линии.

Расправляющие и противоскладочные валы

Эти позиции помогают раскрывать полотно и уменьшать складки, захваченный воздух и локальные нарушения пленки. Расправляющий вал может помочь, но не должен считаться единственным решением, если складки фактически связаны с изменением натяжения, неравномерным контактом или нестабильной траекторией выше по линии.

Очищающие и липкие валы

Эти позиции применяются там, где последующее нанесение покрытия, ламинирование, печать, контроль или конечное качество пленки зависят от чистоты поверхности. Удаление пыли не должно создавать новых следов, переноса загрязнений или вторичного загрязнения.

Валы для коронной обработки и статически чувствительных позиций

В этих положениях необходим стабильный контакт при обработке поверхности, контроле статического электричества или работе с пылью. Там, где притяжение пыли, прилипание или нестабильное движение становятся более заметными, антистатические / электропроводные резиновые валы Возможно, потребуется провести анализ вместе с учетом заземления, влажности, скорости и типа пленки.

Секции после продольной резки и перемотки

После продольной резки узкие полотна становятся более чувствительными к небольшим различиям в поверхности, биению, локальному давлению и натяжению. Незначительные проблемы выше по линии позднее могут проявиться как слабые кромки, телескопирование, неравномерная плотность или плохое формирование рулона.

Что обычно проверяем для валов переработки пленки

В проектах переработки пленки одних размеров вала редко достаточно для выбора правильного решения. Обычно раньше и непосредственнее важны следующие данные:

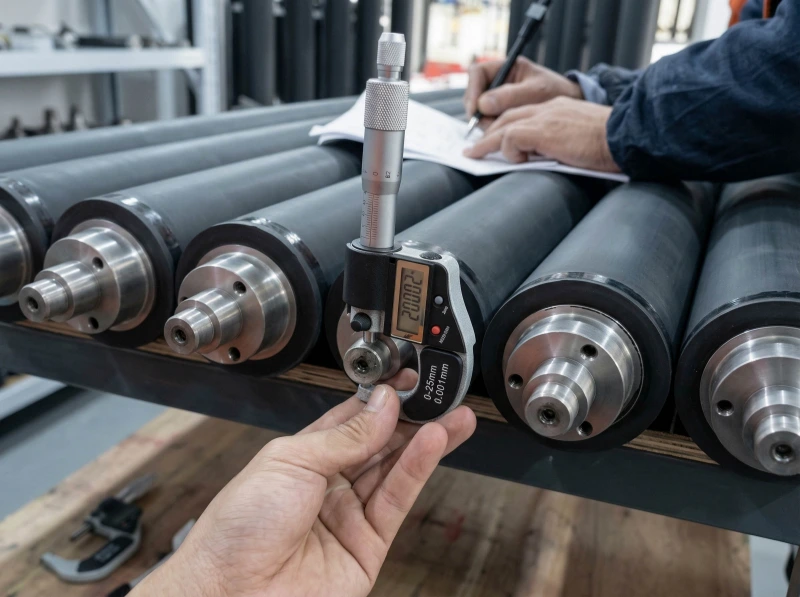
Черные резиновые ролики проверяются цифровым микрометром.
тип и структура пленки
толщина пленки
ширина полотна
скорость линии
позиция вала
условия натяжения
нагрузка в зоне прижима или контактное давление
чувствительность поверхности
статический заряд, пыль или загрязнение
текущая производственная проблема

Если известны диаметр существующего вала, рабочая длина, параметры концов вала, твердость или поверхность, это ускоряет подтверждение, но не является единственно возможной отправной точкой.

На высокоскоростных пленочных линиях небольшие различия в обработке поверхности, биении, балансировке, посадке вала или распределении давления могут проявиться на полотне или готовом рулоне гораздо быстрее ожидаемого.

Типичные проблемы пленочных линий, связанные с валами

Поверхностные следы или помутнение

Могут быть связаны с состоянием поверхности вала, загрязнением, локальным давлением, твердостью, износом или нестабильным движением пленки.

Нестабильная траектория

На нее могут влиять выверка вала, посадка, трение поверхности, биение, изменение натяжения или увеличение скорости.

Проскальзывание в тянущих или зажимных позициях

Может возникать из-за недостаточного или чрезмерного сцепления, неподходящей твердости, нестабильного давления в зоне прижима или рассогласования скорости.

Складки или локальная нестабильность полотна

Может быть связано с изменением натяжения, неравномерным контактом, захватом воздуха, локальным проскальзыванием, недостаточным расправлением или нестабильной траекторией.

Статическая пыль или прилипание пленки

Может возникать на сухих линиях, при высокоскоростной пленке, защитной, release-, чистой или обработанной пленке.

Плохое формирование рулона при перемотке

Может быть связано с контактным давлением намотки, стабильностью продольной резки, работой прижимного вала намотчика, регулированием натяжения или более ранними транспортирующими позициями.

Ключевые параметры конструкции для переработки пленки

На линиях переработки пленки правильное решение обычно не сводится к одному названию материала. Вал должен одновременно выполнять несколько практических требований:

  • достаточная тяга без заметных следов проскальзывания
  • более чистое отделение без прилипания и переноса
  • меньший риск следов на чувствительных поверхностях
  • более стабильная траектория и контроль полотна
  • более равномерный контакт по ширине
  • меньший риск статической пыли в чувствительных секциях
  • более стабильная намотка после продольной резки и при перемотке

Поэтому обычно совместно рассматривают следующие параметры:

  • Обработка поверхности — влияет на сцепление, отрыв, чистоту и риск нанесения маркировки.
  • Твердость покрытия — влияет на стабильность контакта, деформацию и реакцию на давление.
  • Резиновая смесь — влияет на сцепление, отпускание, износостойкость, антистатические свойства и химическую стойкость.
  • Биение, концентричность и равновесие — влияют на вибрацию, стабильность контакта, отслеживание и качество намотки.
  • Конструкция вала и сердечника — влияют на поддержку, посадку, реакцию на нагрузку и фактическое поведение при беге.
  • Статический контроль и контроль загрязнений — в тех случаях, когда притяжение пыли, прилипание или использование чистящих средств влияют на производство.

Распространенные направления по материалам

Это только распространенные отправные точки. Окончательный выбор смеси должен соответствовать пленке, позиции вала, контактной нагрузке, скорости, температуре, химическому воздействию и требованиям к поверхности.

Полиуретан
часто применяется, когда важны тяга, износостойкость и стабильная транспортировка
NBR / нитрильная резина
часто используется для обычного промышленного контакта и позиций с маслами, красками, клеями и аналогичными средами
Жидкая силиконовая резина
часто рассматривается, когда важны более чистый контакт, мягкое поведение поверхности, антиадгезионные свойства или низкий риск следов
часто рассматриваются, когда статический заряд, притягивание пыли, прилипание или контроль загрязнения влияют на производство
EPDM, FKM и другие смеси
рассматриваются, когда важны нагрев, старение, атмосферное воздействие, химическая среда или контакт с растворителями

Возможности изготовления на заказ

Wolorin может изготавливать валы с резиновым покрытием на заказ по чертежам, данным старого вала, образцам, подтвержденной спецификации или условиям эксплуатации.

Индивидуальное исполнение может включать:

  • диаметр вала
  • рабочую длину
  • конструкцию вала и параметры его концов
  • толщина покрытия
  • твердость
  • резиновую смесь
  • обработка поверхности
  • профиль с бомбировкой или канавками
  • антистатическое или электропроводное исполнение
  • замену по данным существующего вала

Общий диапазон проектов может включать диаметр вала до 1 500 мм, рабочую длину до 12 000 мм, твердость покрытия обычно 20–95 по Шору A и толщину покрытия обычно 3–30 мм; специальные проекты рассматриваются индивидуально.

Для переработки пленки важно не только то, можно ли изготовить вал, но и соответствуют ли его поверхность, твердость, смесь, конструкция и точность вращения реальной линии.

Другие категории валов

Часто задаваемые вопросы

Как выбирать валы для линий BOPP, BOPET, CPP, PE или защитной пленки?

Начните с позиции вала и поведения пленки. Направляющий, тянущий, зажимной, расправляющий и контактный вал перемотки могут работать с одной пленкой, но им нужны разные поверхность, твердость, уровень сцепления, отделение и точность вращения.

Почему пленочная линия становится нестабильной только после увеличения скорости?

При повышении скорости небольшие проблемы валов проявляются заметнее. Более чувствительными становятся трение поверхности, биение, балансировка, посадка вала, натяжение полотна, выверка валов и стабильность контакта.

Всем ли валам линии переработки пленки нужна антистатическая резина?

Нет. Антистатические или электропроводные смеси следует рассматривать, когда статический заряд, притягивание пыли, прилипание пленки или контроль загрязнения влияют на производство. Необходимость зависит от типа пленки, влажности, состояния заземления, скорости линии и позиции вала.

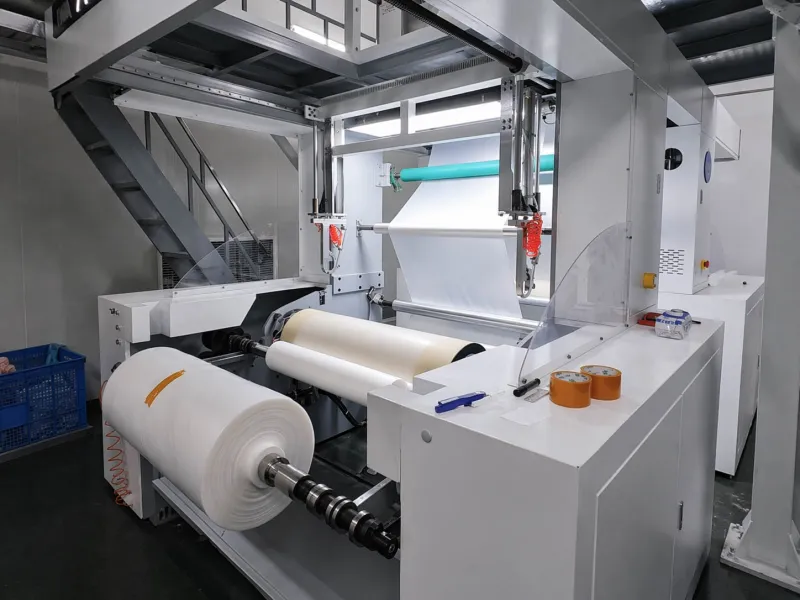
Пластиковая пленка проходит через промышленную линию по переработке пленки.

Изготовление валов на заказ, рецептуры и контроль качества

Надежная работа резинового вала зависит не только от совпадения размеров. На результат влияют рецептура резиновой смеси, стабильность твердости, толщина покрытия, обработка поверхности, конструкция вала и точность вращения.

Wolorin выполняет как проекты замены, так и промышленные валы на заказ, опираясь на производственный опыт, производственное и контрольное оборудование, доступные сертификаты и документированные проверки качества. Наши рецептуры резиновых смесей можно подбирать под различные требования: термостойкость, отделение, тягу, износостойкость, химический контакт, поверхности с низким риском следов, стабильность твердости и длительную работу.

Перед отгрузкой в соответствии с требованиями проекта могут проверяться размеры, твердость покрытия, параметры концов вала, состояние поверхности и точность вращения.

Независимо от того, нужен ли один вал на замену или несколько валов на заказ для производственной линии, до начала проекта можно ознакомиться с нашими производственными возможностями, информацией о компании и процессом контроля качества.

Нужны валы на заказ для линии переработки пленки?

Если на линии появляются поверхностные следы, нестабильная траектория, проскальзывание, складки, статическая пыль или плохое формирование рулона при перемотке, отправьте тип пленки, позицию вала, ширину полотна, скорость линии и описание текущей проблемы.

Если полного чертежа пока нет, можно начать с размеров старого вала, фотографий, образцов или описания задачи.