Пленка, защитная и release-пленка
Следы от прижима, поверхностные следы, защита полотна при низком натяжении, стабильный контакт в зоне прижима

Прижимные валы применяются там, где линии требуется контролируемый контакт в зоне прижима, более равномерное распределение давления и лучшая защита поверхности.
Во многих проектах главный вопрос не в том, способен ли вал прижимать материал, а в том, может ли он формировать правильный контакт без следов, разницы между краями и центром, ухудшения равномерности склеивания или нестабильности при изменении скорости, температуры или состояния материала.
Прижимной вал часто начинают проверять, когда на линии появляются следы от прижима, блестящие следы, нестабильный контакт, локальный износ покрытия, неравномерное склеивание либо когда существующему валу требуется другая твердость, бомбировка, обработка поверхности, материал покрытия или конструкция вала.
Для начала полный чертеж не требуется. Для первичной оценки обычно достаточно фотографии старого вала, его позиции, обрабатываемого материала и описания наблюдаемой проблемы.
Прижимные ролики обычно используются в производственные линии где важны стабильный контакт, равномерное давление и защита поверхности.
| Тип линии | Типичные проблемы |
|---|---|
| Пленка, защитная и release-пленка | Следы от прижима, поверхностные следы, защита полотна при низком натяжении, стабильный контакт в зоне прижима |
| Линии гибкой упаковки и ламинирования | Прижимные валы ламинирования, составные прижимные валы, равномерность склеивания |
| Печатные и послепечатные линии | Блестящие следы, полосы, стабильность контакта с краской или покрытием |
| Линии продольной резки, перемотки и высокоскоростной переработки | Прижимные валы высокоскоростных резальных машин, стабильность контакта, локальный износ |
| Линии литой пленки и MDO-ориентации | Прижимные валы литой пленки, прижимные валы MDO-растяжения, чувствительность к нагреву и поверхности |
| Линии древесных, декоративных панелей и пластиковых листов | Равномерность давления по большой ширине, защита поверхности, разница давления между краями и центром |
Следы от прижима, поверхностные следы, защита полотна при низком натяжении, стабильный контакт в зоне прижима
Прижимные валы ламинирования, составные прижимные валы, равномерность склеивания
Блестящие следы, полосы, стабильность контакта с краской или покрытием
Прижимные валы высокоскоростных резальных машин, стабильность контакта, локальный износ
Прижимные валы литой пленки, прижимные валы MDO-растяжения, чувствительность к нагреву и поверхности
Равномерность давления по большой ширине, защита поверхности, разница давления между краями и центром
Если вал используется для прижима, склеивания, удержания, поддержки контакта или формирования контролируемой зоны прижима, его обычно можно рассматривать как прижимной вал.
Если проблема в основном связана с контролем жидкости, а не с контактом под давлением, дозирующие ролики или передаточные ролики Возможно, также потребуется провести проверку. Для более крупных участков, связанных с нанесением покрытий или ламинированием, Валы для линий нанесения покрытий и ламинирования Возможно, более полная информация будет на следующей странице.
Прижимной вал не просто создает усилие. Он влияет на формирование контакта, распределение нагрузки по ширине и стабильность этого контакта во время работы линии.
На практике прижимной вал часто влияет на:
ширину зоны прижима
плавность контакта
равномерность давления от края до края
риск появления следов в зоне контакта
характер отделения материала
чувствительность к изменению скорости
чувствительность к нагреву
стабильность контакта со стальным, нагретым, охлаждающим или обрезиненным сопряженным валом
Поэтому прижимной вал нельзя оценивать только по диаметру и названию резины. Во многих позициях конечный результат определяется совокупным влиянием твердости, толщины покрытия, обработки поверхности, бомбировки, TIR / биения, опоры вала, выверки машины, давления линии и фактического состояния сопряженного вала.
В ходе обсуждений на производственных площадках обсуждались такие понятия, как “прижимной ролик” и зажимные подающие валы Иногда эти два метода могут использоваться близко друг к другу, но фокус анализа не всегда одинаков. Анализ прижимного ролика обычно более подробно рассматривает распределение давления, контроль маркировки, стабильность контакта и защиту поверхности.
Изменение твердости часто становится первым решением, когда прижимной вал начинает оставлять следы или работать неравномерно. Иногда это правильно, но во многих позициях твердость — лишь одна часть контактной системы.
Более твердое покрытие может уменьшить деформацию, но повысить риск следов.
Более мягкое покрытие может увеличить ширину контакта, но одновременно усилить накопление тепла или снизить стабильность на скорости.
Вал, который раньше работал приемлемо, может стать нестабильным после изменений в другой секции до или после него.
Поэтому проблемы прижимного вала не следует слишком быстро сводить только к «неправильной резине» или «неправильной твердости». Во многих случаях причина заключается в том, как нагружается и работает вся система зоны прижима.
Прижимной вал нельзя выбирать только по диаметру, рабочей длине и названию материала. Важнее то, как он формирует зону прижима и насколько равномерно передает давление.
| Параметр | Почему это важно |
|---|---|
| Твёрдость | Твердость прижимных валов часто рассматривается в диапазоне 50–90 по Шору A. Для применений с низким риском следов, ламинирования, нагретого контакта или большой ширины твердость следует согласовывать с давлением, чувствительностью материала и состоянием сопряженного вала. |
| Давление в зоне прижима / давление линии | Влияет на прочность склеивания, стабильность контакта и риск следов. Недостаточное давление может ухудшить контакт, чрезмерное — повредить материал. |
| Профиль бомбировки | Для широких прижимных валов может требоваться компенсация бомбировкой, чтобы уменьшить разницу давления между краями и центром. |
| TIR / биение | В высокоскоростных или чувствительных к поверхности применениях биение может вызывать периодические следы, блестящие линии или колебания давления. |
| Обработка поверхности | Влияет на отделение материала, защиту поверхности, накопление клея и стабильность контакта. |
| Рабочая температура | В позициях нагретого контакта, литой пленки и MDO необходимо учитывать сохранение твердости, старение и стабильность поверхности. |
| Тип сопряженного вала | Стальные, нагретые, охлаждающие и обрезиненные сопряженные валы формируют разные условия зоны прижима. |
| Чувствительность материала | Пленки, фольга, бумага с покрытием и декоративные панели существенно различаются по допустимости следов от прижима и отпечатков. |
Твердость прижимных валов часто рассматривается в диапазоне 50–90 по Шору A. Для применений с низким риском следов, ламинирования, нагретого контакта или большой ширины твердость следует согласовывать с давлением, чувствительностью материала и состоянием сопряженного вала.
Влияет на прочность склеивания, стабильность контакта и риск следов. Недостаточное давление может ухудшить контакт, чрезмерное — повредить материал.
Для широких прижимных валов может требоваться компенсация бомбировкой, чтобы уменьшить разницу давления между краями и центром.
В высокоскоростных или чувствительных к поверхности применениях биение может вызывать периодические следы, блестящие линии или колебания давления.
Влияет на отделение материала, защиту поверхности, накопление клея и стабильность контакта.
В позициях нагретого контакта, литой пленки и MDO необходимо учитывать сохранение твердости, старение и стабильность поверхности.
Стальные, нагретые, охлаждающие и обрезиненные сопряженные валы формируют разные условия зоны прижима.
Пленки, фольга, бумага с покрытием и декоративные панели существенно различаются по допустимости следов от прижима и отпечатков.
Если после прохождения через прижимной вал на материале появляются следы от прижима, блестящие следы, полосы или отпечатки, возможны следующие причины:
слишком высокая твердость для данного материала
локальная перегрузка по давлению
остатки клея, загрязнение или повреждение поверхности
неподходящая шероховатость поверхности
проблемы с биением или концентричностью
нестабильное состояние сопряженного вала
чувствительность поверхности материала
Если метки появляются на фиксированном расстоянии повторения, В первую очередь следует проверить поверхность ролика, биение/полное биение и контакт противоролика.
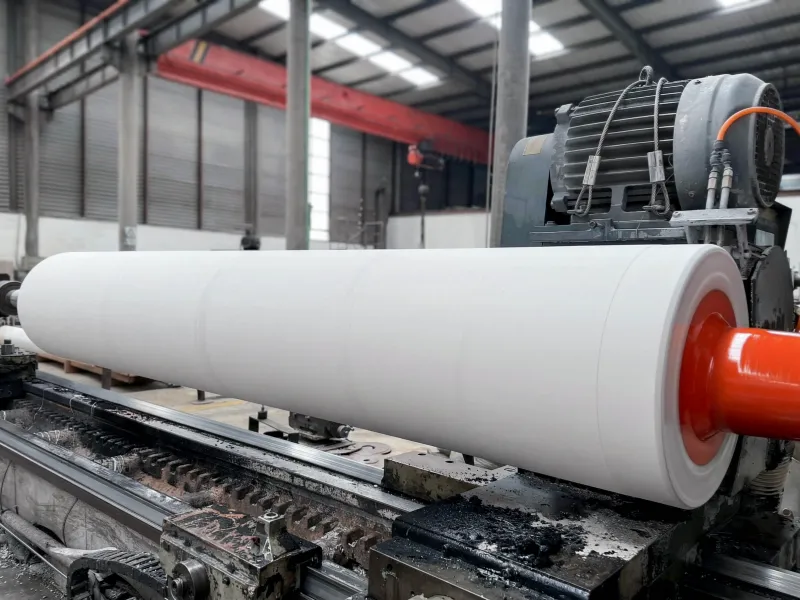
Неравномерное давление часто встречается в широких, высоконагруженных или чувствительных к поверхности применениях.
Типичные признаки:
одна сторона прижимается сильнее другой
центр склеивается хорошо, а края — слабо
по краям появляются следы от прижима, а центр недоприжат
результат ламинирования или склеивания различается слева направо
блестящие следы неравномерно распределены по ширине
В широких прижимных применениях необходимо совместно оценивать твердость, бомбировку, опору вала, выверку машины и фактическое распределение давления.
Быстрый износ прижимных роликов может происходить из:
чрезмерным давлением
абразивной поверхностью материала
неподходящей твердостью или смесью
нагревом или химическим воздействием
накоплением клея, пыли, остатков покрытия или других загрязнений
нестабильной работой, вызывающей локальный износ
При локальном износе перед простой заменой материала следует проверить распределение давления, условия монтажа и контакт с сопряженным валом.
Часто проверяется на предмет низкого уровня образования маркировки, легкости высвобождения и воздействия тепла.
Полиуретановые валыЧасто проверяется там, где важны износостойкость и способность выдерживать нагрузки.
Валы NBR / из нитрильной резиныЧасто проверяется на предмет контакта с общим промышленным давлением, в том числе с маслами, чернилами и клеями.
Валы FKMЧасто используется в условиях более высоких температур или при более высоких химически интенсивных нагрузках.
Зажимные подающие валыЭто полезно, когда необходимо сравнить поведение зоны зазора подачи и границы зоны контакта давления.
Валы для линий нанесения покрытий и ламинированияБолее широкий обзор разделов, посвященных нанесению покрытий, ламинированию и склеиванию, в которых рассматриваются вопросы, связанные с давлением.
Валы для переработки пленкиБолее широкий анализ для линий переоборудования, где одновременно важны стабильность контакта и защита поверхности.
Валы для гибкой упаковкиОбзор упаковочных линий, охватывающих секции печати, ламинирования, продольной резки и перемотки.
Надежная работа резинового вала зависит не только от совпадения размеров. На результат влияют рецептура смеси, стабильность твердости, толщина покрытия, обработка поверхности, конструкция вала и точность вращения.
Wolorin выполняет как обычные проекты замены, так и более требовательные проекты промышленных резиновых валов на заказ, используя накопленный производственный опыт, производственное и контрольное оборудование, доступные сертификаты и документированные проверки качества. Система рецептур резиновых смесей позволяет подбирать состав под различные условия эксплуатации.
Перед отгрузкой по требованиям проекта могут проверяться твердость покрытия, параметры концов вала, состояние поверхности и точность вращения.
Ниже можно ознакомиться с нашими производственными возможностями, процессом контроля качества и информацией о компании.
Частые причины — чрезмерная твердость, слишком высокое давление, загрязнение поверхности, повреждение вала, проблемы с биением или чувствительность материала к давлению. Если следы повторяются через фиксированный интервал, необходимо проверить поверхность и точность вращения вала.
Прижимные валы широко применяются при ламинировании, склеивании, прессовании, послепечатной обработке, продольной резке, перемотке, производстве литой пленки, MDO-растяжении и других позициях, где требуется стабильное контактное давление.
Прижимной вал ориентирован на контролируемое давление, равномерность зоны прижима и качество поверхности.
Nip roller или pinch roller чаще предназначен для удержания, подачи или протяжки материала через точку зажима. В реальных машинах функции могут пересекаться, но акцент конструкции различается.
Твердость следует выбирать с учетом чувствительности поверхности материала, контактного давления, типа сопряженного вала, скорости линии, температуры и допустимости следов. Единой твердости для всех прижимных позиций не существует.
Если у вас уже есть чертежи и размеры, отправьте их напрямую для изготовления на заказ.
Если текущий вал оставляет следы от прижима, дает неравномерное склеивание, разницу между краями и центром, поверхностные следы или быстро изнашивается, отправьте позицию вала, материал, скорость линии, рабочую температуру и фотографии вала или применения. Мы подберем подходящее направление прижимного вала по фактическим условиям.