Подача и транспортировка перед печатью
В начале линии задача — стабильный вход, повторяемая транспортировка и контролируемое сцепление без раннего нарушения траектории или лишнего загрязнения поверхности.

Резиновые валы на печатных линиях часто должны работать по-разному до печати, в зоне печатной секции и после нее, когда полотно уже несет краску, остатки растворителя или стало более чувствительным к контакту.
Поэтому вал, приемлемый на входе линии, позднее может вызывать следы, захват остатков, уход полотна или нестабильную проводку в последующих секциях.
Wolorin поставляет промышленные валы на заказ для работы с печатной пленкой, транспортировки печатной бумаги, переработки этикеток и других рулонных линий, где после печати особенно важны состояние поверхности, чистота контакта и стабильность движения.
Если пока не ясно, какая позиция вала вызывает проблему, можно начать с обрабатываемого материала, позиции вала и наблюдаемого симптома.
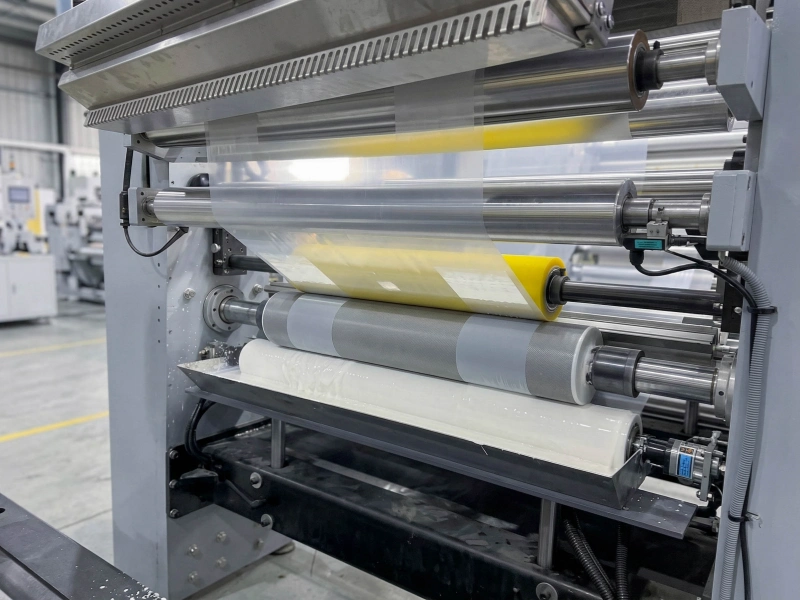
На печатных линиях после печатной секции полотно часто становится менее терпимым к контакту не только из-за нанесенной краски, но и потому, что последующие контакты могут включать остатки, частично высохшую поверхность, ее нарушение или повышенную чувствительность к следам.
Некоторые производственные линии работают в относительно щадящих условиях. Другие предполагают более интенсивное воздействие растворителей, многократную очистку, более длительные производственные циклы или постепенное накопление остатков. Это изменяет поведение поверхности ролика с течением времени.
Поэтому печатные валы обычно оценивают не столько по внешнему виду, сколько по способности сохранять контролируемыми контакт, чистоту и стабильность движения в реальном производстве.
В начале линии задача — стабильный вход, повторяемая транспортировка и контролируемое сцепление без раннего нарушения траектории или лишнего загрязнения поверхности.
Вблизи зон контакта, связанных с печатью, валик может испытывать давление, перемещаться или многократно контактировать с поверхностью, не смещаясь постепенно в сторону набухание, размягчение, изменение липкости или образование остатков.
Направляющие позиции на печатных линиях чувствительны: небольшие изменения движения позднее могут превратиться в более серьезную нестабильность выравнивания, приводки или коррекции.
После печати материал часто становится более чувствительным к контакту. Таким валам могут требоваться более чистое отделение, меньшая склонность к следам и более предсказуемое поведение поверхности при длительной работе.
На поздних участках результат часто является накопленным. Дефекты перемотки, нестабильное формирование рулона или изменение проводки могут начинаться задолго до самой намоточной секции.
Многие проблемы валов печатных линий сначала проявляются как жалобы на работу линии, а не как очевидный отказ вала.
Одна из распространенных проблем — изменение поверхности во время производства. На линиях с растворителями покрытие может не разрушаться явно, но немного набухать, размягчаться, становиться липче или терять исходный баланс отделения и тяги после повторяющегося воздействия. После этого транспортировка, реакция направляющих и контакт после печати часто становятся менее стабильными.
Ещё одна распространённая проблема — маркировка после печати. Напечатанные полотна могут стать более чувствительными к контакту, если на них попадают чернила, остатки растворителей или загрязнения поверхности. Если поверхность валика не соответствует положению, если остатки слишком легко накапливаются или если покрытие не остаётся достаточно чистым во время печати, результат может выглядеть не так, как нужно. Легкие следы, следы от трения, зацепления или видимые повреждения поверхности после контакта при доставке.
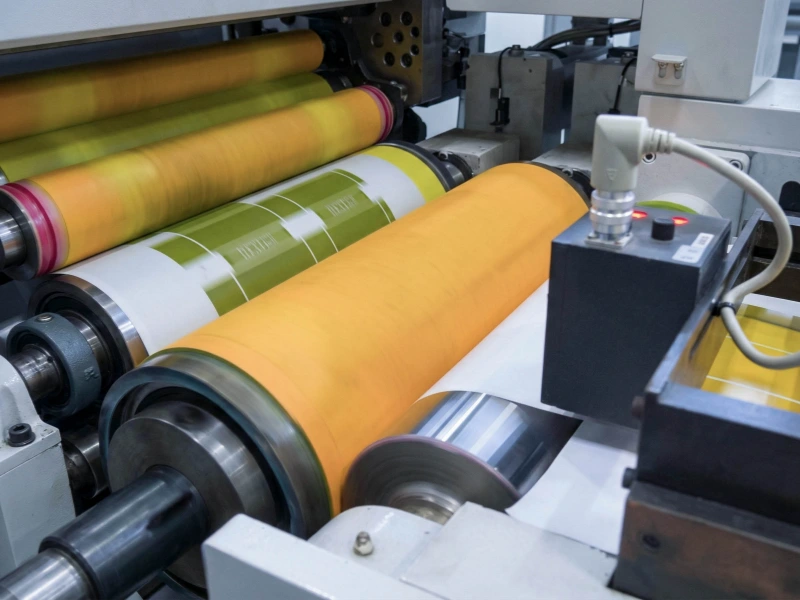
Бывают случаи, когда линия хорошо запускается, но со временем ее становится сложнее контролировать. Может увеличиваться коррекция траектории, движение становится менее стабильным, а контакт после печати и перемотка начинают уходить от нормы при длительной работе с растворителями. Здесь причина часто заключается в постепенной потере предсказуемого поведения поверхности, а не в одном локальном дефекте.
Также распространены жалобы на последующую перемотку. Готовый рулон может иметь неравномерное формирование, склонность к телескопированию, нестабильную кромку или проводку даже при разумных настройках натяжения. Во многих случаях источник находится раньше — в печатной траектории, где контакт, накопление загрязнений или локальная нестабильность уже изменили поведение полотна до перемотки.
На печатных линиях вал должен поддерживать контролируемое движение полотна после того, как его поверхность стала более чувствительной.
Во-первых, нужна химическая стойкость, соответствующая реальной среде: воздействию краски, чистящей химии, периодическому контакту с растворителем или длительной работе, при которой неподходящий материал постепенно меняет свойства поверхности.
Во-вторых, поверхность должна сохранять стабильность при повторяющемся воздействии. Вал рядом с печатным полотном не должен быстро становиться нежелательно липким, увеличивать сопротивление, набухать, размягчаться или удерживать остатки, ухудшая чистоту контакта и предсказуемость направления и транспортировки.
В-третьих, в чувствительных секциях нужен чистый контакт. После печати поверхность полотна может хуже переносить воздействие, чем на входе. В зависимости от позиции валу могут требоваться меньшая склонность к следам, лучшее отделение, более простая очистка или контролируемый уровень сцепления для предотвращения налипания и видимых повреждений.
В-четвертых, нужна стабильность движения через направляющие, выходные и перемоточные секции: предсказуемая тяга или отделение, стабильная реакция траектории и минимальные изменения, влияющие на формирование рулона.
Наконец, обычно требуется конструкция под конкретную позицию, а не универсальный «печатный вал». На практике оцениваются смесь покрытия, диапазон твердости, толщина, обработка поверхности, параметры вала и конструкция с учетом секции линии, типа материала, скорости, температуры и растворителей.
Типичные указания по материалам могут включать в себя: Валы NBR / из нитрильной резины, FKM., Валы из твердой силиконовой резины, или другие промышленные соединения в зависимости от того, с чем непосредственно сталкивается ролик во время работы.
Эта страница относится прежде всего к условиям печатных линий, где на работу вала влияют контакт с печатной поверхностью, краска или растворители, выходная проводка и стабильность последующих секций.
Если вас в первую очередь интересует общий процесс переработки упаковки, а не сама обработка, связанная с печатью, вы также можете рассмотреть следующие варианты: гибкие упаковочные ролики.
Если основная проблема связана с переносом жидкости, количеством покрытия или контролируемым поведением при нанесении, передаточные ролики и дозирующие ролики Возможно, это более актуально.
Если проблема в основном связана с контактным давлением или эффектом защемления, прижимные валы Возможно, это будет лучшим следующим шагом.
Для нанесения чернил, покрытий или контролируемой передачи носителя.
Дозирующие валыДля контроля количества покрытия и консистенции поверхности.
Прижимные валыДля контролируемого контакта, поведения при защемлении и распределения давления.
Тянущие валыДля обеспечения стабильного движения полотна и повторяемого захвата при транспортировке.
Валы NBR / из нитрильной резиныЧасто проверяется на воздействие чернил, масла и в целом условий промышленного контакта.
Валы FKMЧасто проверяется на устойчивость к воздействию растворителей и химических веществ.
Полиуретановые валыЧасто рассматривается в случаях, когда важны износостойкость и устойчивость к истиранию.
Валы для гибкой упаковкиДля более широкого спектра условий упаковки, печати и последующей переработки.
Это зависит от системы растворителей, температуры, химии очистки, характера контакта и позиции. На печатных линиях материал обычно выбирают по реальной химической стойкости и долговременной стабильности поверхности, а не по одному универсальному правилу. В зависимости от условий могут применяться силикон, EPDM, NBR, FKM, полиуретан и другие смеси.
Следы после выходного контакта обычно возникают из-за несоответствия состояния поверхности задаче позиции. Вал может слишком легко удерживать остатки, поверхность — создавать чрезмерный локальный контакт, а покрытие — терять стабильность после воздействия краски, растворителя или чистящей химии. После печати полотно более чувствительно, поэтому даже небольшая неравномерность становится заметной.
После длительного воздействия вал может вести себя иначе, даже если запуск был нормальным. Небольшое набухание, размягчение, изменение липкости, накопление загрязнений или ухудшение отделения постепенно влияют на транспортировку, реакцию направляющих и контакт. В результате требуется больше коррекции, движение становится менее предсказуемым, а разброс позднее в цикле увеличивается.
Потому что качество перемотки часто отражает весь путь печатного полотна. Если ранние секции создают легкие следы, нестабильную транспортировку, захват загрязнений или неравномерный контакт, материал подходит к перемотке уже в менее повторяемом состоянии. Это может вызвать изменение формирования рулона, нестабильность кромки или последующие проблемы, даже если сама перемотка не является первопричиной.
Надежный вал печатной линии зависит не только от совпадения размеров. Выбор смеси покрытия, контроль твердости, обработка поверхности, параметры вала и точность вращения влияют на работу в реальных печатных условиях.
Wolorin выполняет как обычные проекты замены, так и более требовательные промышленные валы на заказ с производственной оценкой по чертежам, образцам, существующим валам или условиям работы.
Полезная отправная точка — тип материала, условия печати, среда растворителей или очистки, позиция вала и проблема, проявляющаяся в производстве.
Если есть чертежи, размеры или образец существующего вала, их можно сразу отправить. Если нет, для начала оценки обычно достаточно описания проблемы, контактной задачи и текущего состояния линии.