
Распространенные проблемы обработки пластиковых листов и плит
Проблемы пластиковых листов и плит часто становятся заметными после выхода материала из зоны охлаждения, полировки, тягового устройства или последующей поддержки. Лист может продолжать двигаться по линии, но на поверхности появляются тонкие линии, отпечатки давления, полосы глянца, следы протаскивания или нестабильная тяга.
Для более толстых листов и плит условия контакта менее терпимы к отклонениям, чем для легких рулонных материалов. Толщина листа, температура поверхности после охлаждения или полировки, твердость вала, обработка поверхности, скорость линии и контактное давление влияют на реакцию материала. Полезная первая проверка — проследить след назад: где лист еще был чистым, какой вал коснулся его следующим и менялась ли проблема при изменении давления, скорости или температуры?
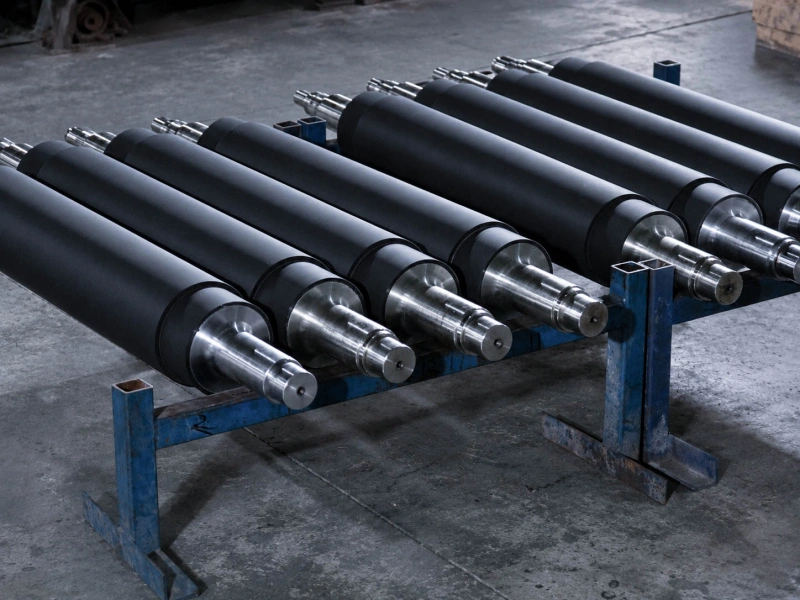
Тонкие линии после охлаждающего или полировочного контакта
Тонкие линии на пластиковом листе могут выглядеть как прямые следы вала, легкие царапины, узкие изменения глянца или повторяющиеся контактные следы. Они легче заметны на полированных, прозрачных, глянцевых или декоративных поверхностях.
Важен момент появления. Если до охлаждающего или полировочного контакта лист выглядит нормально, а сразу после него появляются линии, сначала проверьте поверхность вала, прежде чем менять несвязанные настройки процесса. Осмотрите рабочую поверхность при освещении, проверьте наличие пыли или накопления смолы и сравните направление линии с траекторией контакта вала.
Теплая поверхность листа чувствительнее к контакту. Вал, не оставляющий следов на полностью охлажденном продукте, может создавать видимые линии, когда поверхность теплее, мягче или дольше находится в контакте. Важна и обработка поверхности: слишком грубое, неравномерно отшлифованное, заполированное или локально загрязненное покрытие может переносить линейный рисунок на лист.
Для листовых и картонных материалов, где контакт ролика напрямую влияет на внешний вид поверхности, компания Wolorin предлагает следующие решения: Валы для обработки пластиковых листов и плит Эту страницу можно использовать в качестве основного справочного материала по приложению.
Когда лист проскальзывает даже после регулировки давления
Проблемы тяги часто проявляются проскальзыванием при запуске, неравномерной протяжкой, краткими задержками, рассогласованием скорости или следами протаскивания после тяговой секции. Для более толстого листа вал должен перемещать большую массу и поддерживать стабильный контакт, не сминая поверхность.
Повышение давления может ненадолго улучшить сцепление. Если после этого на листе появляются следы давления или полосы глянца, контакт все еще несбалансирован. Лучше проверить сцепление, твердость, поверхность, обхват или условия контакта и является ли вал приводным.
Если проблема в основном связана с подачей, вытягиванием или синхронизацией скорости, то Тянущие валы Направление обычно имеет значение. Если ролик получает питание и передает движение через свою поверхность, то Приводные валы Возможно, также потребуется уточнить направление.
Для положений листа с большей нагрузкой, Полиуретановые валы Часто проводится анализ, поскольку сцепление, износостойкость и способность выдерживать нагрузку должны работать совместно. Направление движения материала по-прежнему должно соответствовать фактическому положению ролика, температуре листа, давлению и требованиям к поверхности.
Отпечатки давления на теплом или тяжелом листе
Отпечатки давления могут выглядеть как неглубокие вмятины, полосы сжатия, плоские следы или линии поперек листа. Они распространены, когда тяжелый или теплый лист проходит через слишком концентрированную контактную зону.
Полезно сравнить след с изменениями давления. Если снижение давления уменьшает отпечаток, но ухудшает тягу, линии нужны более подходящие условия контакта, а не просто большее или меньшее давление. Проверьте ширину контакта, твердость вала по Шору A, толщину покрытия и наличие локального износа ответного или металлического вала.
Для теплого листа важна температура в точке контакта. Настройка давления, подходящая после полного охлаждения, может оставлять следы, пока поверхность еще мягкая. Скорость линии также меняет время контакта: на низкой скорости оно дольше, а на высокой сильнее могут проявляться вибрация или поверхностное трение.
Когда основной задачей является контроль за прилеганием материала, баланс давления или защита поверхности, Прижимные валы Наиболее важным направлением движения ролика является то, что следует рассмотреть.
Разница контакта слева направо на широкой плите
Широкие листы и плиты проявляют контактные проблемы, которые легко пропустить на узком материале. Одна сторона может тянуть сильнее, одна кромка — иметь следы, а центр — отличаться от обеих сторон. Иногда глянец поверхности меняется только на части ширины.
Сначала сравните левую, центральную и правую зоны после одного и того же вала. Если дефект сильнее с одной стороны, проверьте баланс давления, параллельность валов, состояние подшипников, опоры вала и неравномерность износа покрытия. Если след сильнее в центре или возле обеих кромок, проверьте бомбировку, прогиб покрытия и состояние опор.
Здесь полезны фотографии старого вала. Изношенная кромка, блестящая рабочая полоса, локальный плоский участок или неравномерный цвет поверхности показывают характер контакта. Если тот же дефект по ширине возвращается после перешлифовки или замены, проверка должна включать биение, направление бомбировки, рабочую длину, состояние установки и фактическую ширину листа на линии.
Полосы глянца, матовость или блеск после полировочных валов
Следы полировочного вала не всегда глубоки. Часто они выглядят как полосы глянца, изменение матовости, небольшая разница блеска или линии, видимые при косом освещении. Операторы могут сначала подозревать качество материала или настройку полировки, но при изменении сразу после вала следует проверить и контактную поверхность.
На полированном пластиковом листе заметны небольшие различия обработки поверхности вала. Если резина стала заполированной, локально затвердела, набухла, загрязнилась или после очистки стала неравномерной, это меняет отражение света от листа. Если проблема усиливается спустя несколько часов работы, могут участвовать нагрев, трение и накопление на поверхности.
Качество обработки поверхности следует обсуждать с практической точки зрения. Если на чертеже указано значение Ra, используйте его. В противном случае фотографии поверхности старого ролика и дефекта листа часто оказываются более полезными, чем общее описание поверхности. Для основных положений контакта, Валы SBR В некоторых общих промышленных условиях такой подход может быть целесообразен, тогда как в условиях более высоких нагрузок или повышенного износа может потребоваться другое комбинированное направление.
Следы обращения на защищенных или видимых поверхностях
Некоторые листовые и плитные продукты выходят из основного процесса приемлемыми, но получают следы при поддержке, переносе, контроле, подготовке к штабелированию или последующем перемещении. Это часто встречается на защищенных поверхностях, декоративных плитах, глянцевых и прозрачных листах и продуктах, где итоговая видимая сторона касается нескольких валов.
Сначала определите точку, после которой поверхность становится чувствительной. Далее каждый повторяющийся контакт следует считать возможным источником следа. Ищите локальное протаскивание, потертость кромки, контактный блеск, пыль на поверхности вала и следы, возвращающиеся после очистки.
Для защищенных или видимых поверхностей вал должен поддерживать движение, не превращая опорный контакт в дефект. Важны твердость, обработка поверхности, чистота покрытия, давление и локальный угол контакта. Два вала с одинаковым названием резины могут работать по-разному из-за рецептуры смеси, сцепления, отверждения, шлифовки и фактической рабочей нагрузки.
Быстрые проверки перед заменой вала
Перед заменой сопоставьте видимую проблему с первой полезной проверкой. Это помогает не менять тот же вал повторно, не исправив условия контакта.
| То, что вы видите на листе | Первая полезная проверка | Детали ролика заслуживают подтверждения. |
|---|---|---|
| Тонкие линии после охлаждающего контакта | Начинается ли линия после одного вала? | Обработка поверхности, загрязнение, направление шлифовки |
| Проскальзывание после регулировки давления | Создает ли большее давление следы? | Твердость, сцепление, наличие привода, ширина контакта |
| Отпечаток давления на теплой поверхности | Меняется ли след с температурой листа? | Твердость по Шору A, толщина покрытия, баланс давления |
| Односторонний след на широкой плите | Сильнее ли одна кромка другой? | Параллельность, рисунок износа, биение, бомбировка |
| Полоса глянца после полировочного вала | Видна ли полоса при косом освещении? | Требование Ra, заполировывание, накопление, чистота вала |
| Потертости защищенной поверхности | Возвращается ли след после очистки? | Обработка поверхности, угол контакта, локальное давление |
Для более требовательных проектов страница Wolorin « Контроль качества » помогает понять такие пункты инспекции, как твердость, ключевые размеры, состояние и шероховатость поверхности и биение.
Связанные страницы
- Валы для обработки пластиковых листов и плит — Главная страница приложения для выбора положения роликов для листового и картонного пластика.
- Тянущие валы — Для надежного захвата, натяжения, подачи и синхронизации скорости.
- Приводные валы — Для роликовых позиций с электроприводом, где важна передача движения.
- Прижимные валы — Для контролируемого контакта в зоне контакта, баланса давления и защиты поверхности.
- Полиуретановые валы — Часто рассматривается в случаях, когда важны сцепление, износостойкость и способность выдерживать нагрузку.
- Валы SBR — Распространенное направление материала для некоторых основных контактных позиций в промышленности.
Изготовление валов на заказ и контроль качества
Надежный резиновый вал определяется не только размером. На работу влияют рецептура смеси, стабильность твердости, толщина покрытия, обработка поверхности, конструкция вала и точность вращения.
Wolorin поддерживает стандартные замены и более требовательные проекты на заказ, включая производство, инспекцию и документированный контроль в соответствии с требованиями проекта.
Запросить предложение
Если у вас уже есть чертежи, размеры, образцы или четкая спецификация, отправьте их нам напрямую. По этим документам можно перейти к изготовлению на заказ, расчету стоимости или подтверждению параметров перед производством.
Если информация пока неполная, начните с позиции вала, материала листа или плиты, толщины, температуры поверхности после охлаждения или полировки, скорости линии и проблемы, которую нужно решить.