
Проблемы, возникающие при смятии гофрированного картона: потеря толщины, повреждение гофры и следы от давления.
Деформация гофрированного картона обычно начинается с очень практической производственной проблемы. Лист на ощупь мягче обычного. Толщина картона уменьшается после одного участка. По всей ширине появляется прямая полоса давления. При разрезании картона профиль гофры выглядит ниже или частично сплющенным.
Лучше всего начать с того, чтобы проследить за показаниями измерительного прибора по всей линии. Сделайте снимок перед подозрительным участком, еще один — после него, и еще один — после следующего участка ниже по течению. Следите за направлением движения оборудования и положением слева, по центру и справа. Точка, где штангенциркуль впервые опускается, обычно дает больше информации, чем итоговый образец.
После определения этой точки проверка становится более целенаправленной. Вместо того чтобы гадать по готовому картону, можно проверить сорт картона, влажность бумаги, структуру гофры, нагрузку на зазор между валами, параллельность валов, давление подающего механизма, контакт при печати и состояние валов в правой части образца.
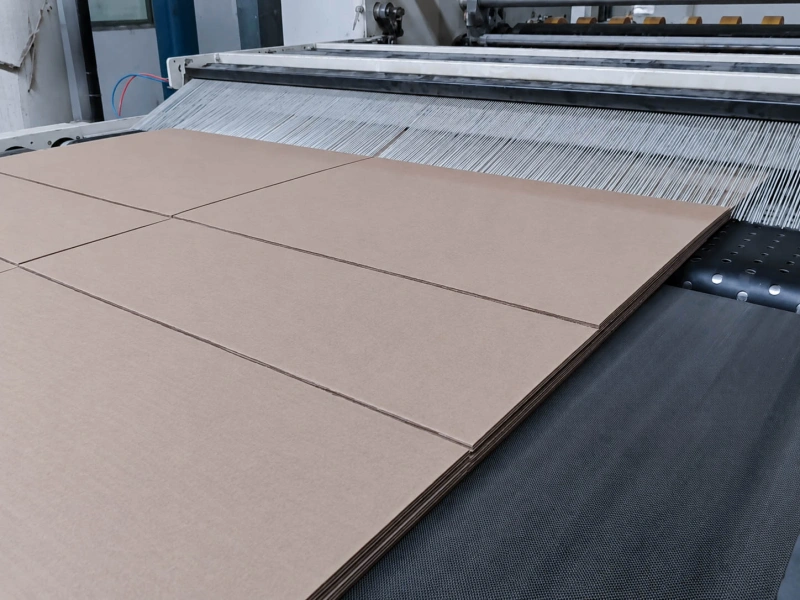
Перед корректировкой линии ознакомьтесь с разделом "Плата".
Поверхностная царапина может выглядеть серьезной, даже если структура доски еще цела. Под легкой поверхностной царапиной также может скрываться смятая гофрированная поверхность. Распил доски дает более быстрый результат, чем осмотр сверху.
Возьмите один кусок из отмеченной области и один кусок из обычной области той же партии. Разрежьте оба куска и сравните форму гофр. Если арки гофр все еще открыты, а диаметр гофр близок к нормальному, проблема может быть связана с контактом с поверхностью, печатью, покрытием, контактом с лентой или обработкой. Если высота гофр уменьшилась, а картон стал тоньше, значит, картон был сжат.
Этот метод проверки особенно полезен, когда доска мягкая на ощупь, но видимые следы повреждения незначительны. В этом случае поверхность может выглядеть не слишком заметно, но внутренняя структура, возможно, уже повреждена.
| Что вы видите на доске | На что это обычно указывает |
|---|---|
| Нижний суппорт с уплощенными канавками | Структурное сдавливание или повреждение желоба |
| Обычный штангенциркуль с поверхностной линией | Поверхностная маркировка, печатная маркировка, маркировка на ремне или маркировка от использования. |
| Лайнер отделяется от среды | Направление склеивания или соединения |
| Одна сторона ниже другой | Давление поперечной ширины или изменение толщины доски |
| Аналогичный знак повторяется с фиксированным интервалом. | Ролик, лента, подающее устройство или другой объект с многократным контактом |
Возможно, у совета директоров будет меньше запаса прочности, чем раньше.
Настройки давления могут оставаться неизменными, в то время как картон становится легче сминаться. Это часто происходит после изменения сорта картона, партии бумаги, типа гофрирования, влажности или скорости.
Более лёгкие картонные конструкции обычно имеют меньший запас прочности при сжатии. Различная высота или расстояние между гофрами могут изменить поведение картона при одинаковой контактной нагрузке. Влажность бумаги также быстро влияет на результат. Сухой картон становится менее устойчивым к давлению. Высокая или неравномерная влажность может привести к более легкому сжатию конструкции. Когда один край сжимается быстрее, чем другой, следует обратить внимание как на влажность по ширине, так и на давление по ширине.
На этом этапе многие линии теряют время. Видимая проблема проявляется после зазора или в подающем устройстве, поэтому сначала корректируется давление. Настройка может быть частью проблемы, но причиной может быть состояние платы. Сравните текущий заказ с последним стабильным заказом, прежде чем вносить существенные изменения.
Проследите путь давления по линии
Гофрокартон может быть поврежден одной тяжелой точкой давления или суммой нескольких контактов. Полезный путь проверки прост: где картон прижимается, удерживается, тянется, передается, печатается или укладывается.
Если картон уже тоньше до подачи, источник расположен раньше. Если до подачи толщина нормальна, а после нее уменьшается, внимательно проверяйте зону подачи. Если перед печатью картон нормальный, а после появляются полосы, основной зоной становятся печатная секция и входной контакт.
Для производственных площадок по переработке бумаги и картона, Валы для переработки бумаги Это может помочь определить распространенные точки контакта, такие как положение подающих, передающих, опорных и связанных с давлением роликов. Страница полезна для ориентации, в то время как проверка на сжатие по-прежнему зависит от фактической последовательности отбора проб с линии.
Прямую полосу нужно сопоставить с реальной позицией машины. Ориентируйте образец по машинному направлению и сравните полосу с рабочей поверхностью вала, кромкой ремня, подающим колесом или линией печатного контакта. Если след повторяется, измерьте шаг и сравните его с окружностью вала, циклом ремня или повтором подающего механизма. Это часто отделяет случайный след обращения от повторяющейся контактной проблемы.
Прижимные валы нужно проверять по реальному контакту
Если толщина падает сразу после прижимной зоны, одновременно проверяйте прижимной вал, зазор и условия нагружения. Ориентация только на число давления на панели может вводить в заблуждение. Настройка может быть стабильной, а реальный контакт — сильнее с одной стороны, плотнее в центре или меняться при колебании скорости.
Важна линия контакта по всей ширине. Небольшая разница зазора способна создать заметную разницу толщины гофрокартона. В остановке пара валов может казаться параллельной, а под нагрузкой вести себя иначе. Опоры подшипников, посадка вала, состояние монтажа, износ поверхности и локальное затвердевание могут изменить передачу давления на картон.
Для позиций с контактом под давлением, Прижимные валы Следует оценивать их по реальному давлению, которое они оказывают на лист. Рулон должен удерживать или поддерживать лист, но структура гофры должна оставаться достаточно просторной, чтобы оставаться открытой. Когда проблема проявляется в виде давления с одной стороны, фиксированных повторяющихся следов, вибрации или неравномерного контакта, Биение и смещение резинового ролика Также стоит это проверить.
Последующие секции могут смять хороший картон
Картон может выйти из гофроагрегата с нормальной толщиной и потерять высоту позже. Это часто происходит возле подачи, печати, переноса, прижимных ремней и контакта укладчика.
Самая частая производственная картина — давление увеличивают ради стабильного движения. Подача проскальзывает — контакт усиливают. Картон задерживается — давление повышают. Для более стабильной приводки в печатной секции увеличивают прижим. Движение становится стабильнее, но высота гофров теряется.
Такое последующее смятие легко подтвердить образцами. Если до подачи картон нормальный, а после тоньше — проверяйте контакт подачи. Если полоса давления появляется только после печати — давление печатной секции и входную подачу. Если повреждение видно только в готовой стопе, а ранние образцы нормальны — причина может быть в укладке или давлении при обращении.
При использовании механизированной подачи или вытягивания следует одновременно оценивать силу захвата и давление. Недостаточный захват может подтолкнуть операторов к более высокому давлению. Это может стабилизировать движение доски и одновременно создать риск ее повреждения. В таких положениях..., Приводные валы и Тянущие валы Они важны, потому что сцепление с поверхностью, стабильность скорости и контактное давление работают вместе.
Когда резиновый вал становится значимой частью проверки
Компания Wolorin является производителем и поставщиком резиновых валков, поэтому обсуждение проблемы с валками следует начинать только тогда, когда есть основания полагать, что валок находится в неправильном положении. Полезные признаки носят практический характер: потеря толщины начинается после использования прижимного или подающего валка с резиновым покрытием; деформация сильнее на одной стороне поверхности валка; повторяемость метки близка к окружности валка; линии требуется дополнительное давление из-за нестабильности подачи или тяги; проблема возникла после шлифовки, повторного покрытия, замены или работы с подшипниками; или на поверхности валка видны следы износа, глазурования, загрязнения, набухания, затвердевания, растрескивания или неравномерного контакта.
На этом этапе проверка вала должна опираться на производственные и заменяемые параметры. Диаметр, рабочая длина, параметры вала, твердость и толщина покрытия, позиция, рабочая нагрузка, поверхность и состояние старого вала помогают сузить решение. Важна и контактирующая среда. Сухой контакт с картоном, пыльная бумажная зона, печатная секция и зона, где используется чистящая жидкость, могут требовать разных покрытий.
Для стандартного сменного ролика, который долгое время исправно работал, достаточно чертежей, размеров, твердости, положения ролика и старых фотографий ролика. При многократном смятии, использовании чувствительных сортов картона или неравномерном контакте может потребоваться более тщательный анализ качества поверхности, биения, выпуклости, состояния сцепления и направления компаунда. Если положение ролика требует поддержки нагрузки и износостойкости, Полиуретановые валы В зависимости от фактических условий контакта, это может быть одним из направлений для проверки.
Не смешивайте признаки клея и печати со смятием
Смятие, проблемы клея и печатные следы могут появляться рядом на одном картоне. Вид сечения помогает разделить причины. Смятый картон обычно имеет меньшую толщину и сплющенный профиль гофров. Проблема клея чаще проявляется отделением лайнера от гофрированного слоя, слабым соединением или локальным расслоением. Печатный или покрывной след чаще меняет только внешний вид, при этом толщина остается близкой к норме.
Это разграничение важно, потому что корректирующие действия различаются. Количество клея, сухие точки, выдавливание клея, плотность печати и перенос краски относятся к своим технологическим проверкам. При смятии гофрокартона главными доказательствами остаются высота картона, форма гофров и контактная точка первого изменения.
Что зафиксировать до замены вала
Хорошая запись должна показывать, связано ли отклонение с состоянием картона, настройкой давления, выверкой машины, последующим контактом или конкретной позицией вала. Полное исследование всей линии не требуется.
До замены зафиксируйте марку картона и тип гофра, толщину до и после подозреваемой секции, влажность бумаги при наличии, измерения толщины слева/центр/справа, настройку давления или нагрузки, проверку зазора и параллельности валов, давление подачи или печати при подозрении на последующее смятие, шаг повторяющегося следа, фотографии сечения, старого вала, чертеж или размеры и контактирующую среду.
Эти детали помогают Wolorin оставаться в рамках компетенции производителя резиновых роликов. Они обеспечивают возможность изготовления на заказ, определения направления замены, составления сметы и подтверждения производства, когда проблема указывает на положение ролика. Такие параметры контроля, как размеры, твердость, состояние поверхности и биение, могут обсуждаться в зависимости от положения ролика, а соответствующая справочная информация доступна на сайте Wolorin. Контроль качества ».
Связанные страницы
Отправить чертежи или данные вала
Если признаки указывают на резиновый вал, отправьте чертеж или текущие размеры, фотографии старого вала, позицию, твердость резины при наличии, контактирующую среду, марку картона, тип гофра и текущую проблему. Полезно указать неравномерное давление, износ, проскальзывание, повторяющиеся следы или подозрение на смятие после этого вала.
Если у вас уже есть чертежи, размеры, образцы или четкая спецификация, отправьте их напрямую Wolorin. По документам можно перейти к изготовлению на заказ, расчету стоимости или подтверждению параметров перед производством.
Если информация пока неполная, начните с позиции вала, фотографий старого вала, контактирующей среды и проблемы картона, наблюдаемой после этого вала.