
Probleme bei der Quetschung von Wellpappe: Dickenverlust, Wellenbeschädigung und Druckstellen
Die Stauchung von Wellpappe beginnt meist als ganz praktisches Produktionsproblem. Die Platte fühlt sich weicher als gewöhnlich an. Der Plattendurchmesser ist nach einem Schnitt geringer. Es bildet sich ein gerader Druckstreifen über die gesamte Breite. Beim Aufschneiden der Platte erscheint das Wellenprofil flacher oder teilweise abgeflacht.
Der beste erste Schritt ist, dem Messbrett entlang der Linie zu folgen. Nehmen Sie ein Messbrett vor dem vermuteten Bereich, ein weiteres danach und ein drittes nach dem nächsten Abschnitt. Achten Sie darauf, die Maschinenrichtung und die Positionen (links, Mitte, rechts) nicht zu überschreiten. Der Punkt, an dem der Messschieber erstmals absinkt, ist in der Regel aussagekräftiger als die letzte Messprobe.
Sobald dieser Punkt gefunden ist, wird die Prüfung gezielter. Kartonqualität, Papierfeuchte, Wellenstruktur, Walzenstoß, Walzenspalt, Walzenparallelität, Andruckkraft, Druckkontakt und Walzenzustand können im relevanten Bereich überprüft werden, anstatt sie anhand des fertigen Kartons zu erraten.
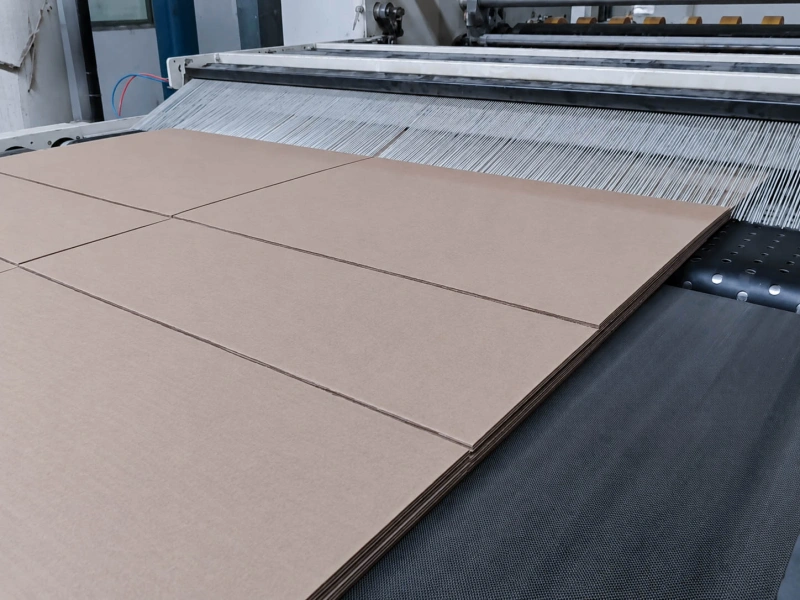
Lesen Sie den Abschnitt "Board", bevor Sie die Linie anpassen.
Eine oberflächliche Beschädigung kann schwerwiegend aussehen, obwohl die Brettstruktur noch intakt ist. Auch eine beschädigte Wellenstruktur kann sich unter einer leichten Oberflächenbeschädigung verbergen. Das Aufschneiden des Brettes liefert schnellere Ergebnisse als die Betrachtung von oben.
Nehmen Sie je ein Stück aus dem markierten Bereich und ein Stück aus einem normalen Bereich desselben Produktionslaufs. Schneiden Sie beide Stücke durch und vergleichen Sie die Wellenform. Sind die Wellenbögen noch offen und der Durchmesser nahezu normal, liegt das Problem wahrscheinlich eher im Oberflächenkontakt, im Druckprozess, in der Beschichtung, im Bandkontakt oder in der Handhabung. Hat die Wellenhöhe abgenommen und ist die Platine dünner, wurde sie zusammengedrückt.
Diese Prüfung ist besonders hilfreich, wenn sich die Platine weich anfühlt, die sichtbare Markierung aber nur schwach ist. In diesem Fall mag die Oberfläche unauffällig erscheinen, die innere Struktur kann jedoch bereits beschädigt sein.
| Was Sie auf dem Board sehen | Worauf es üblicherweise hinweist |
|---|---|
| Untere Bremssattel mit abgeflachten Rillen | Strukturelle Quetschung oder Beschädigung der Rillen |
| Normaler Messschieber mit Messlinien | Oberflächenmarkierung, Druckmarkierung, Bandmarkierung oder Handhabungsmarkierung |
| Die Auskleidung löst sich vom Medium | Klebe- oder Verbindungsrichtung |
| Eine Seite tiefer als die andere | Querbreitendruck oder Brettabweichung |
| Ähnliches Zeichen, das sich in festem Abstand wiederholt | Walzen, Bänder, Zuführungen oder andere wiederholte Kontaktstellen |
Der Vorstand hat möglicherweise weniger Spielraum für Druck als zuvor
Die Druckeinstellung kann gleich bleiben, obwohl sich der Karton leichter zerdrücken lässt. Dies tritt häufig nach einem Wechsel der Kartonqualität, der Papiercharge, des Wellentyps, der Luftfeuchtigkeit oder der Schnittgeschwindigkeit auf.
Leichtere Kartonstrukturen weisen in der Regel eine geringere Druckfestigkeit auf. Eine andere Wellenhöhe oder ein anderer Wellenabstand kann das Verhalten des Kartons unter gleicher Belastung beeinflussen. Auch die Papierfeuchtigkeit wirkt sich schnell aus. Trockener Karton kann unter Druck weniger nachgiebig sein. Hohe oder ungleichmäßige Feuchtigkeit kann die Kompression des Kartons begünstigen. Wenn eine Kante schneller nachgibt als die andere, sollten sowohl die quer zur Plattenbreite liegende Feuchtigkeit als auch der quer zur Plattenbreite liegende Druck beachtet werden.
Hier verlieren viele Linien Zeit. Das sichtbare Problem tritt nach dem Anpressen oder Anlegen auf, daher wird der Druck zuerst angepasst. Die Einstellung kann Teil des Problems sein, der Auslöser liegt aber möglicherweise im Zustand der Platine. Vergleichen Sie den aktuellen Auftrag mit dem letzten stabilen Auftrag, bevor Sie größere Änderungen vornehmen.
Verfolgen Sie den Druckweg durch die Leitung
Wellpappe kann durch einen einzelnen starken Druckpunkt oder durch mehrere zusammenwirkende Druckpunkte beschädigt werden. Die Vorgehensweise ist einfach: Prüfen Sie, wo die Pappe gedrückt, gehalten, gezogen, transportiert, bedruckt oder gestapelt wird.
Ist die Leiterplatte bereits vor dem Ansteuerfeld dünner, liegt die Ursache weiter vorne. Ist die Dicke vor dem Ansteuerfeld normal und danach geringer, sollte der Ansteuerfeldbereich genauer untersucht werden. Zeigt die Leiterplatte vor dem Bedrucken normale Streifen, sind nach dem Bedrucken der Druckbereich und dessen Eingangskontakte die wichtigsten zu überprüfenden Bereiche.
Für Positionen in der Papier- und Kartonverarbeitung, Walzen für die Papierverarbeitung Die Seite hilft dabei, häufige Kontaktpunkte wie Zuführungs-, Übergabe-, Stütz- und druckbezogene Walzenpositionen zu lokalisieren. Sie dient der Orientierung, die Druckprüfung hängt jedoch weiterhin von der tatsächlichen Probenreihenfolge der Produktionslinie ab.
Ein gerader Streifen sollte mit einer realen Maschinenposition abgeglichen werden. Legen Sie die Probe wieder in Maschinenrichtung und vergleichen Sie den Streifen mit der Walzenoberfläche, der Bandkante, dem Zuführrad oder der Druckkontaktlinie. Wenn sich die Markierung wiederholt, messen Sie den Abstand und vergleichen Sie ihn mit dem Walzenumfang, dem Bandzyklus oder der Zuführwiederholung. Dies unterscheidet häufig eine zufällige Handhabungsmarkierung von einem wiederkehrenden Kontaktproblem.
Druckwalzen benötigen echte Kontaktprüfungen.
Wenn der Bremssattel direkt nach einem Druckbereich absinkt, sollten gleichzeitig Druckwalze, Spalt und Belastungszustand überprüft werden. Die alleinige Betrachtung des Druckwerts auf dem Bedienfeld kann irreführend sein. Die angezeigte Einstellung kann stabil sein, während der tatsächliche Kontakt einseitig stärker, in der Mitte fester oder bei Geschwindigkeitsschwankungen variieren kann.
Die Kontaktlinie über die gesamte Breite ist entscheidend. Schon geringe Spaltunterschiede können bei Wellpappe einen deutlichen Dickenunterschied verursachen. Zwei Walzenpaare können im Stillstand parallel erscheinen, sich aber unter Belastung anders verhalten. Lagerung, Wellenpassung, Montagezustand, Walzenverschleiß und lokale Oberflächenverfestigung beeinflussen die Druckübertragung auf die Wellpappe.
Für Druckkontaktpositionen, Andruckwalzen Die Walze sollte anhand des tatsächlichen Drucks, den sie auf das Blech ausübt, beurteilt werden. Sie muss das Blech halten oder stützen, aber die Wellenstruktur benötigt dennoch genügend Platz, um offen zu bleiben. Wenn das Problem einseitigen Druck, feste Wiederholungsmarken, Vibrationen oder ungleichmäßigen Kontakt aufweist, Rundlauf und Fehlausrichtung der Gummiwalze ist ebenfalls einen Blick wert.
Abschnitte unterhalb der Fahrbahn können ein gutes Board zerstören.
Eine Pappe kann die Wellpappenanlage mit akzeptabler Dicke verlassen und später an Höhe verlieren. Dies geschieht häufig im Bereich der Zuführung, des Druckvorgangs, der Transferanlage, der Niederhaltebänder und beim Kontakt mit dem Stapler.
Das häufigste Vorgehen im Feld ist die Erhöhung des Drucks zur Behebung von Bewegungen. Rutscht der Anleger durch, wird der Kontakt verstärkt. Liegt die Platine unpräzise an, wird der Druck erhöht. Benötigt der Druckbereich eine präzisere Registerhaltigkeit, wird der Walzenspalt vergrößert. Die Platine läuft dadurch gleichmäßiger, jedoch geht die Wellenhöhe verloren.
Diese Druckstellen im nachgelagerten Bereich lassen sich anhand von Proben leicht bestätigen. Ist die Leiterplatte vor dem Anleger normal und danach dünner, sollte der Anlegerkontakt überprüft werden. Tritt der Druckstreifen erst nach dem Drucken auf, sind der Druck im Druckbereich und die Zuführung zu überprüfen. Weist der fertige Stapel Beschädigungen auf, während frühere Proben in Ordnung sind, liegt das Problem möglicherweise am Stapel- oder Handhabungsdruck.
Bei motorbetriebenen Zuführungs- oder Zugvorgängen müssen Griffigkeit und Druck gemeinsam betrachtet werden. Eine unzureichende Griffigkeit kann dazu führen, dass Bediener zu höherem Druck neigen. Dies kann die Bewegung des Brettes zwar stabilisieren, aber gleichzeitig die Gefahr von Quetschungen erhöhen. In diesen Positionen, Antriebswalzen Und Zugwalzen sind relevant, weil Oberflächenhaftung, Geschwindigkeitsstabilität und Kontaktdruck zusammenwirken.
Wann eine Gummiwalze relevant wird
Wolorin ist Hersteller und Zulieferer von Gummiwalzen. Daher sollte die Diskussion über die Walzenposition erst dann beginnen, wenn die Indizien eindeutig auf eine Walzenstelle hindeuten. Hilfreiche Anzeichen sind: Der Verschleiß beginnt nach dem Austausch der gummierten Druck- oder Zuführwalze; die Verformung ist einseitig stärker; die Markierungswiederholung liegt nahe am Walzenumfang; die Anlage benötigt zusätzlichen Druck aufgrund instabiler Zuführung oder Traktion; das Problem trat nach Schleifen, Neubeziehen, Austauschen oder Lagerarbeiten auf; oder die Walzenoberfläche weist Verschleiß, Verglasung, Verschmutzung, Aufquellen, Verhärtung, Risse oder ungleichmäßigen Kontakt auf.
In dieser Phase sollte die Walzenprüfung eng an den Fertigungs- und Austauschkriterien orientiert sein. Durchmesser, Ballenlänge, Wellendetails, Härte und Dicke der Walzenabdeckung, Walzenposition, Betriebsbelastung, Oberflächenbeschaffenheit und der Zustand der alten Walze tragen alle dazu bei, die Auswahl einzugrenzen. Auch das Kontaktmedium um die Walze herum ist relevant. Bei trockenem Karton, staubigem Papier, bedruckten Bereichen und Bereichen, die Reinigungsflüssigkeit ausgesetzt sind, können unterschiedliche Ausrichtungen der Gummiabdeckung erforderlich sein.
Bei einer Standard-Ersatzwalze, die sich lange bewährt hat, genügen Zeichnungen, Abmessungen, Härte, Walzenposition und Fotos der alten Walze möglicherweise als Ausgangspunkt. Bei wiederholtem Druck, empfindlichen Kartonsorten oder ungleichmäßigem Kontakt sollten Oberflächenbeschaffenheit, Rundlauf, Balligkeit, Verklebungszustand und Kompositrichtung genauer geprüft werden. Wenn die Walze Lastaufnahme und Verschleißfestigkeit benötigt, Polyurethan-Gummiwalzen Das könnte eine Möglichkeit sein, dies zu überprüfen, abhängig vom tatsächlichen Kontaktzustand.
Klebstoff- und Druckhinweise sollten getrennt bleiben.
Quetschungen, Klebefehler und Druckspuren können an nahezu derselben Stelle auf einer Platine auftreten. Die Schnittansicht erleichtert die Beurteilung. Eine gequetschte Platine weist in der Regel einen geringeren Durchmesser und eine abgeflachte Wellenform auf. Klebeprobleme zeigen sich meist durch Trennung von Deckschicht und Zwischenlage, schwache Verklebung oder lokale Delamination. Druck- oder Beschichtungsspuren folgen oft dem Oberflächenbild, während die Plattendicke nahezu normal bleibt.
Diese Grenze ist wichtig, da die Korrekturmaßnahmen unterschiedlich sind. Klebstoffmenge, Trockenstellen, Farbaustritt, Druckdichte und Farbübertragung gehören zu separaten Prozessprüfungen. Bei Wellpappenschäden sollten die wichtigsten Indizien die Plattenhöhe, die Wellenform und die Kontaktstelle, an der sich die Platte erstmals verformt hat, betreffen.
Was vor dem Rollenwechsel zu beachten ist
Eine gute Dokumentation sollte aufzeigen, ob das Problem auf den Zustand der Platine, die Druckeinstellung, die Maschinenausrichtung, nachgelagerte Kontakte oder eine bestimmte Walzenposition zurückzuführen ist. Es muss keine vollständige Produktionslinienanalyse durchgeführt werden.
Vor dem Walzenwechsel sollten folgende Daten erfasst werden: Kartonqualität und Wellentyp, Dickenmessung vor und nach dem vermuteten Abschnitt, Papierfeuchtigkeit (falls verfügbar), Dickenmessung links-Mitte-rechts, Druck- oder Belastungseinstellung, Walzenspalt- und Parallelitätsprüfung, Zuführungs- oder Druckdruck (falls eine Quetschung stromabwärts vermutet wird), Wiederholungsabstand der Markierung, Querschnittsfotos, Fotos der alten Walze, Walzenzeichnung oder -abmessungen sowie das Kontaktmedium um die Walze herum.
Diese Details helfen Wolorin, den Fokus auf Gummiwalzen zu richten. Sie unterstützen die kundenspezifische Fertigung, die Anleitung zum Austausch, die Angebotserstellung und die Produktionsbestätigung, wenn das Problem auf eine bestimmte Walzenposition hinweist. Prüfpunkte wie Abmessungen, Härte, Oberflächenbeschaffenheit und Rundlauf können je nach Walzenposition besprochen werden; entsprechende Referenzen finden Sie auf der Wolorin-Website. QUALITÄTSKONTROLLE & PRÜFUNG behandelt.
Verwandte Seiten
Zeichnungen oder Walzendaten senden
Wenn die Beweislage auf die Position der Gummiwalze hindeutet, senden Sie bitte die Walzenzeichnung oder die aktuellen Abmessungen, Fotos der alten Walze, die Walzenposition, die Gummihärte (falls bekannt), das Kontaktmedium um die Walze, die Plattenqualität, die Wellenart und die aktuelle Problembeschreibung im Zusammenhang mit der Gummiwalze. Hilfreiche Details zur Problembeschreibung sind ungleichmäßiger Druck, Verschleiß, Rutschen, wiederholte Abdrücke oder der Verdacht auf Plattenquetschung nach dem Walzenkontakt.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie diese direkt an Wolorin senden. Auf Basis Ihrer Unterlagen können wir dann mit der kundenspezifischen Fertigung, einem Angebot oder der Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Walzenposition, Fotos der alten Walze, dem Kontaktmedium und dem Problem auf der Platine, das nach dem Einsatz der Walze auftrat.