Stabilerer Kontakt und mittlerer Grip erforderlich
Verschleiß- und griporientierte Bezugsrichtungen wie PU oder geeignete Gummimischungen können zusammen mit fein geschliffenen, matten oder moderat reibenden Oberflächen geprüft werden.

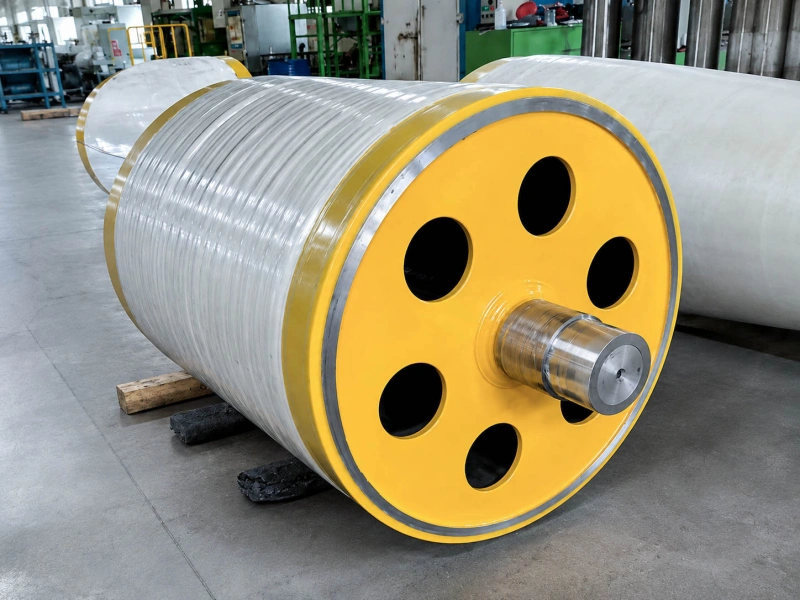
Spannungsregelwalzen werden in Bahnförderpositionen eingesetzt, wo das Material mit einer stabileren und kontrollierteren Spannung durch die Förderanlage laufen muss.
In Produktionsanlagen für Folien, Papier, Vliesstoffe, Textilien, Metallbänder sowie in Schneid- und Aufwickelanlagen durchläuft die Materialbahn verschiedene Phasen wie Abwickeln, Transportieren, Beschichten, Laminieren, Schneiden und Aufwickeln. Dabei können sich Geschwindigkeit, Rollendurchmesser, Wickelwinkel und Kontaktbedingungen ändern.
Die Aufgabe einer Spannungsregelungswalze besteht darin, dem Material zu helfen, während dieser Veränderungen einen stabileren Laufzustand beizubehalten, wodurch Probleme wie Bahnflattern, Spannungsschwankungen, leichte Falten, Kantenbewegungen und ein instabiler Bahnzustand vor dem Aufwickeln reduziert werden.
Entscheidend ist nicht nur die Rotationsfähigkeit der Walze. Das tatsächliche Ergebnis hängt davon ab, ob die Walze im Zugbereich einen stabilen Kontakt gewährleistet, ob die Oberfläche für das Material geeignet ist, ob der Rundlauf kontrolliert wird und ob die Walzenkonstruktion den tatsächlichen Geschwindigkeits- und Zugkraftänderungen der Förderanlage standhält.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
Die Spannungsregelungswalzen werden häufig an Stellen überprüft, an denen sich die Bahn von einem Abschnitt zum nächsten bewegen muss, ohne sich zu lockern, instabil zu werden oder überbeansprucht zu werden.
Typische Positionen im Bereich der Leistungsbeurteilung umfassen:
nach dem Abwickeln, wobei sich der Rollendurchmesser ständig ändert
vor oder nach Traktionsabschnitten, wo Geschwindigkeitsübergänge das Bahnverhalten stören können
vor dem Beschichten, Laminieren, Verkleben oder anderen empfindlichen Kontaktstellen
vor dem Schlitzen, wo die Kantenstabilität eine größere Rolle spielt.
vor dem erneuten Aufwickeln, wo kleine Spannungsinstabilitäten in der Wickelqualität sichtbar werden können.
Abschnitte mit niedriger oder schwankender Spannung, in denen Bahnflattern oder instabiler Kontakt leichter zu erkennen sind
Aus diesem Grund werden Spannungsregelwalzen häufig in der Filmverarbeitung, beim Schneiden und Aufwickeln sowie in anderen Produktionslinien mit empfindlichen Übergangszonen eingesetzt.
Unterschiedliche Materialien erfordern unterschiedliche Maßnahmen.
Bei Folienmaterialien muss oft auf Flattern, Falten, Druckstellen und Oberflächenspuren geachtet werden.
Folienmaterialien reagieren empfindlicher auf Kratzer, Spannungsschwankungen und Kantenstabilität.
Papier, Vliesstoffe und Textilien können Dehnung, Faltenbildung, Staub, Druckstellen und Probleme mit der Wickelstabilität aufweisen.
Eine Spannungsregelwalze muss keine angetriebene Walze sein, um die Fertigungslinie zu beeinflussen. Wenn der Kontakt in diesem Abschnitt instabil wird, kann sich das Bahnverhalten bereits vor dem nächsten Prozessschritt verändern.
Beim Ab- und Aufwickeln ändert sich der Rollendurchmesser ständig. Das beeinflusst, wie die Bahn gezogen wird, wie die Anlage auf Geschwindigkeitsänderungen reagiert und wie stabil die Bahn im nächsten Abschnitt ist.
Wenn die Walzenoberfläche, die Härte, der Rundlauf oder die Installationsbedingungen für diese Zone nicht geeignet sind, kann die Linie sichtbar werden:
Eine Spannregelrolle sollte nicht nur anhand ihrer äußeren Abmessungen beurteilt werden.
Ist der Wickelwinkel zu klein, hält die Bahn die Walze möglicherweise nicht fest genug, was zu Schlupf, Flattern oder instabiler Spannung führen kann. Bei zu starkem Kontakt kann das Material empfindlicher gegenüber Druckstellen, Oberflächenspuren, Dehnung oder Kantenspannungen werden.
Deshalb sollten Bahnbreite, Dicke, Geschwindigkeit, Spannungsbereich, Anforderungen an den Oberflächenschutz und der tatsächliche Umschlingungswinkel alle gemeinsam überprüft werden.
Bei breiteren oder schnelleren Anlagen können sich bereits geringfügige Rollenunwuchten, Exzentrizitäten, Biegungen, Wellendurchbiegungen oder Montagefehler als Spannungsschwankungen bemerkbar machen.
Hier kommt es auch vor, dass Kunden ein Spannungsproblem mit einem Problem der Führungsrolle verwechseln. Das Web kann sich seitlich bewegen, Der eigentliche Grund könnte aber immer noch in einem instabilen Kontakt, einer mangelhaften Parallelität oder einer Walze liegen, die in dieser Spannungszone nicht mehr sauber läuft.
Bei komplexen Problemen ist es am schnellsten, nicht zu fragen, ob die Walze gut oder schlecht ist. Schneller ist es, zu fragen, welcher Abschnitt zuerst überprüft werden sollte.
Eine Spannregelrolle sollte in der Regel frühzeitig überprüft werden, wenn:
Lässt sich die Bahn jedoch nicht ordnungsgemäß ziehen, verliert sie die Geschwindigkeitssynchronisation oder rutscht sie unter Antriebsbelastung durch, deutet dies eher auf ein Problem mit der Traktionswalze hin. Ist von Anfang an eine seitliche Bewegung das Hauptsymptom, sollte parallel der Bereich der Führungswalzen überprüft werden. Konzentrieren sich die Falten im Bereich des Spreizbereichs, muss bei der ersten Überprüfung möglicherweise nicht nur diese Walze, sondern auch die Spreizerpositionen berücksichtigt werden.
Diese Unterscheidung ist wichtig, weil viele Kunden zuerst die falsche Rolle austauschen.
Die Auswahl von Material und Oberfläche einer Spannungsregelungswalze sollte nicht allein auf der Materialbezeichnung basieren. Entscheidend ist das Verständnis der Walzenbelastung im Spannungsbereich: Neigt die Bahn zu Flattern? Ist die Oberfläche empfindlich gegenüber Beschädigungen? Ist die Bandgeschwindigkeit hoch? Treten statische Aufladung, Staub, Hitze, Öl, Klebstoff, Lösungsmittel oder andere Kontaktbedingungen auf?.
Übliche Anweisungen für die Beurteilung umfassen:
| Anforderungen an die Spannungszone | Material / Oberflächenrichtung |
|---|---|
| Stabilerer Kontakt und mittlerer Grip erforderlich | Verschleiß- und griporientierte Bezugsrichtungen wie PU oder geeignete Gummimischungen können zusammen mit fein geschliffenen, matten oder moderat reibenden Oberflächen geprüft werden. |
| Die Oberfläche der Bahn ist empfindlich gegenüber Beschädigungen durch Druck oder Markierungen. | Nicht nur auf hohe Reibung fokussieren. Härte, Oberflächenrauheit, Umschlingungswinkel und Kontaktdruck müssen ebenfalls kontrolliert werden. |
| Das Gewebe neigt dazu, in einem Bereich mit geringer Spannung zu flattern. | Achten Sie auf den Umschlingungswinkel, die Oberflächenreibung, die Oberflächenbeschaffenheit und die dynamische Balance. Eine härtere Ummantelung ist nicht immer die Lösung. |
| Hochgeschwindigkeits- oder Breitbreitenbetrieb | Walzensteifigkeit, Rundlaufgenauigkeit, dynamische Auswuchtung, Deckschichtkonsistenz und Oberflächengleichmäßigkeit gewinnen an Bedeutung. |
| Es besteht die Gefahr statischer Anziehung, Staubaufnahme oder Entladung. | Je nach Widerstandsanforderungen und Oberflächenschutzbedarf können antistatische, leitfähige oder halbleitende Ausführungen in Betracht gezogen werden. |
| Hitze, Tinte, Klebstoff, Reinigungsmittel, Öl oder andere Medien sind vorhanden | NBR, EPDM, Silikon, FKM, oder andere spezielle Gummianweisungen müssen möglicherweise basierend auf der tatsächlichen Temperatur und dem Medienkontakt bestätigt werden. |
| Luftablass, Flüssigkeitsabfluss oder eine Verbesserung des lokalen Kontakts sind erforderlich | Rillen, feine Texturen, Oberflächenprofile oder andere benutzerdefinierte Oberflächendesigns können geprüft werden, sollten aber nicht standardmäßig angewendet werden. |
Verschleiß- und griporientierte Bezugsrichtungen wie PU oder geeignete Gummimischungen können zusammen mit fein geschliffenen, matten oder moderat reibenden Oberflächen geprüft werden.
Nicht nur auf hohe Reibung fokussieren. Härte, Oberflächenrauheit, Umschlingungswinkel und Kontaktdruck müssen ebenfalls kontrolliert werden.
Achten Sie auf den Umschlingungswinkel, die Oberflächenreibung, die Oberflächenbeschaffenheit und die dynamische Balance. Eine härtere Ummantelung ist nicht immer die Lösung.
Walzensteifigkeit, Rundlaufgenauigkeit, dynamische Auswuchtung, Deckschichtkonsistenz und Oberflächengleichmäßigkeit gewinnen an Bedeutung.
Je nach Widerstandsanforderungen und Oberflächenschutzbedarf können antistatische, leitfähige oder halbleitende Ausführungen in Betracht gezogen werden.
NBR, EPDM, Silikon, FKM, oder andere spezielle Gummianweisungen müssen möglicherweise basierend auf der tatsächlichen Temperatur und dem Medienkontakt bestätigt werden.
Rillen, feine Texturen, Oberflächenprofile oder andere benutzerdefinierte Oberflächendesigns können geprüft werden, sollten aber nicht standardmäßig angewendet werden.
Die obigen Anweisungen stellen gängige Ausgangspunkte dar, nicht die gesamte Materialpalette. Für spezielle oder komplexere Bedingungen, FKM, Neopren / CR, CSM, Naturkautschuk, modifiziertes NBR, Alternativ könnten auch spezielle Polyurethane oder andere industrielle Gummimischungen in Betracht gezogen werden.
Das endgültige Material und die Oberfläche sollten anhand von Zugspannungsbereich, Geschwindigkeit, Umschlingungswinkel, Kontaktmaterial, Temperatur, Medienexposition und Anforderungen an den Oberflächenschutz bestätigt werden.
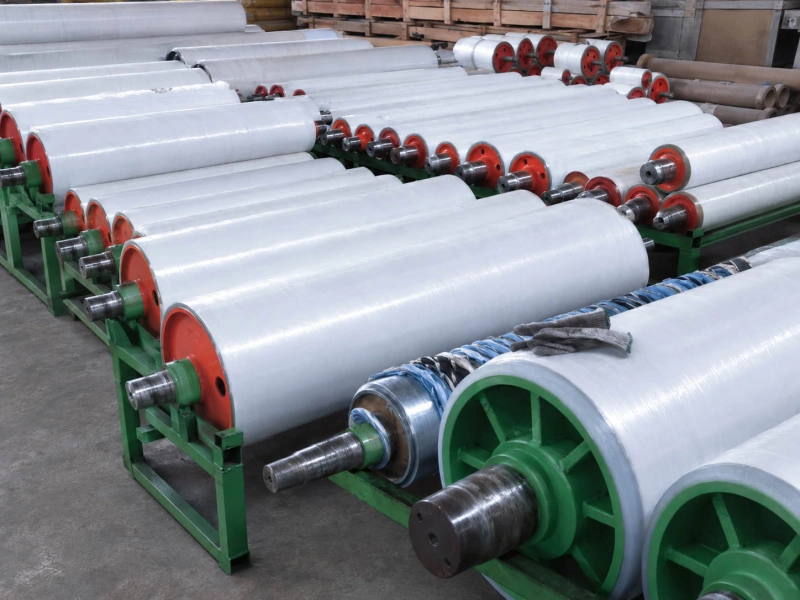
Wolorin fertigt kundenspezifische Industriegummiwalzen für spannungsempfindliche Positionen auf Basis von Zeichnungen, Mustern, vorhandenen Walzen, Betriebsbedingungen oder Ersatzanforderungen.
Typische Anpassungsmöglichkeiten sind:
Walzendurchmesser, Ballenlänge und Wellenendstruktur
Deckmaterial und Härte
Bezugsdicke
glatte, feingeschliffene, matte, gerillte oder andere Oberflächenrichtungen
Anforderungen an die Rundlaufkontrolle und den dynamischen Ausgleich
Strukturelle Eignung für Abschnitte mit niedriger, schwankender oder höherer Zugspannung.
Überprüfung des Austauschs anhand alter Walzendaten und sichtbarer Linienprobleme
Bei Projekten, bei denen das Spannungsverhalten mit Schneid-, Aufwickel-, Beschichtungs- oder anderen Bahnverarbeitungsabschnitten verknüpft ist, können wir die Walze auch zusammen mit der nahegelegenen Prozessposition betrachten, anstatt sie als isoliertes Teil zu beurteilen.
Zur Überprüfung der Pfadsteuerung und Kantenstabilität.
ZugwalzenZur Überprüfung des Zugverhaltens und der Geschwindigkeitssynchronisation.
BreitstreckwalzenZur Faltenbildung in den sich ausbreitenden Bereichen.
Polyurethan-GummiwalzenWird häufig geprüft, wenn Verschleißfestigkeit und stabiler Halt wichtig sind.
Antistatische / leitfähige GummiwalzenHäufig untersucht, wo statische Aufladung und Staub das Verhalten von Webbahnen beeinflussen.
Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und WickelkontaktFür die Handhabung breiterer Folienbahnen und spannungsempfindlicher Bereiche.
Walzen für Längsschneide- und WickelanlagenFür Spannungsübergang, Kantenstabilität und Wickelqualität.
Walzen für Lithiumbatterie-ProduktionslinienFür die schonende Handhabung von Bahnen, den Schutz von Oberflächen und einen stabilen Betrieb.
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Es hilft dabei, einen stabileren Spannungszustand der Bahn beim Abwickeln, bei Geschwindigkeitsänderungen, beim Schneiden von Abschnitten oder vor dem Aufwickeln aufrechtzuerhalten.
Häufig auftretende Probleme sind Bahnflattern, Spannungsschwankungen, leichte Falten, Randbewegungen und ein instabiler Bahnzustand vor dem Aufwickeln.
Eine Traktionswalze konzentriert sich mehr auf Griffigkeit, Materialzufuhr und Geschwindigkeitssynchronisation.
Eine Spannungsregelungswalze legt den Fokus stärker auf eine stabile Bahnspannung und einen stabilen Kontakt innerhalb eines Spannungsbereichs.
Wenn das Hauptproblem im Durchrutschen, im Zuführungsfehler oder im mangelhaften Materialgriff besteht, sollte in der Regel zuerst die Antriebswalze überprüft werden.
Wenn das Hauptproblem Spannungsschwankungen nach Walzendurchmesseränderungen, Bahnflattern oder instabile Materialzustände vor dem nächsten Prozess sind, ist die Spannungsregelungswalze relevanter.
Ja. Spannungsschwankungen, ein instabiler Wickelwinkel, ungleichmäßiger Walzenkontakt oder mangelnde Parallelität können dazu führen, dass die Bahn mit leichten Falten oder Wellen in den nächsten Prozessabschnitt eintritt.
Falten können jedoch auch durch Spreiz-, Führungs-, Anpress- oder Aufwickelbedingungen verursacht werden. Die genaue Position der Falte sollte zusammen mit der Walzenanordnung überprüft werden.
Nein. Die Härte sollte zusammen mit dem Spannungsbereich, der Bahnoberfläche, dem Umschlingungswinkel, der Bandgeschwindigkeit und der Frage, ob Druckstellen zulässig sind, berücksichtigt werden.
Eine zu weiche Abdeckung kann sich zu stark verformen. Eine zu harte Abdeckung kann das Material beschädigen oder Abdrücke hinterlassen. Bei Anwendungen mit hoher Zugspannung ist in der Regel eine ausgewogene Bewertung von Kontakt, Steifigkeit, Oberfläche und Materialschutz erforderlich.
Wenn Sie vor dem Aufwickeln mit Spannungsschwankungen, Bahnflattern, Kantenbewegungen, Faltenbildung, Rutschen oder einem instabilen Bahnzustand zu tun haben, können Sie uns Ihre aktuellen Walzenparameter, die Walzenposition und das aktuelle Problem mitteilen.
Falls Sie bereits Zeichnungen, bestehende Walzenabmessungen oder bestätigte Spezifikationen haben, können Sie diese direkt an uns zur kundenspezifischen Fertigung senden.