Wasch- und Spüllinien
Oberflächenwasser oder Reinigungsflüssigkeit vor dem nächsten Prozess entfernen

Quetsch- und Entwässerungswalzen werden in kontinuierlichen Materialverarbeitungslinien nach Waschen, Spülen, Einweichen, Beschichten, Beizen oder anderen Nassprozessen eingesetzt. Ihre Aufgabe ist, überschüssiges Wasser, Reinigungsflüssigkeit, Färbeflotte, Behandlungsflüssigkeit, Säurelösung oder andere Prozessmedien durch kontrollierten Walzenkontakt und Nip-Druck zu entfernen.
Bei Folie, Metallfolie, Textil, Vliesstoff, Metallband, Kunststoffplatte und anderen Bahn- oder Plattenmaterialien geht es nicht nur darum, Flüssigkeit auszupressen. Die Walze muss zugleich stabilen Kontakt halten, die Materialoberfläche schützen, ungleichmäßige Restfeuchte bzw. Flüssigkeitsverschleppung reduzieren und bei langfristigem Kontakt mit Wasser, Reinigungsmitteln, Farbstoffen, schwachen Säuren, Laugen oder anderen Prozessflüssigkeiten stabil bleiben.
Je nach Prozess und Branche können diese Walzen auch als Quetschwalzen, Entwässerungswalzen, Auswringwalzen, Presswalzen, Entwässerungswalzen, Wasserauspresswalzen, Flüssigkeitsentfernungswalzen, Auswringwalzen, Presswalzen oder Säureauspresswalzen bezeichnet werden.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
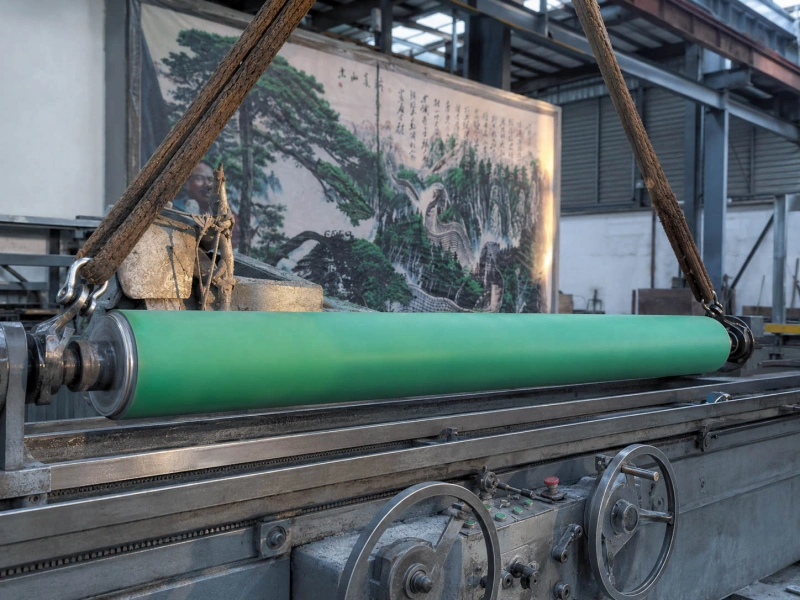
Sie werden normalerweise nach einem Nassprozess und vor dem nächsten Abschnitt eingesetzt, in dem überschüssige Flüssigkeit Probleme verursachen würde.
Typische Arbeitsschritte sind Waschen, Spülen, Einweichen, Färben, Beizen, Auftragen von Flüssigkeiten oder andere Nasskontaktphasen, gefolgt von Trocknen, Aufwickeln, Laminieren, Kleben, Oberflächenbehandlung oder späterer Weiterverarbeitung.
Eine Produktionslinie kann mehrere Stellen mit Feuchtigkeitskontakt aufweisen, die Anforderungen sind jedoch nicht immer gleich. Bei einer Stelle kann der Schwerpunkt auf der Flüssigkeitsentfernung liegen, bei einer anderen auf einem stärkeren Oberflächenschutz oder einer besseren Chemikalienbeständigkeit.
Deshalb wird diese Art von Walze üblicherweise anhand ihrer tatsächlichen Position und nicht nur anhand ihrer Bezeichnung beurteilt.
Eine geeignete Quetsch- und Entwässerungswalze muss in der Regel mehrere Aufgaben gleichzeitig erfüllen:
überschüssige Flüssigkeit entfernen, ohne eine Seite nasser zu lassen als die andere
reduzieren Sie die Übertragung von Feuchtigkeit in den Trocknungs-, Wickel- oder den nächsten feuchtigkeitsempfindlichen Abschnitt
Materialzustand über die Breite gleichmäßiger halten
verringern das Risiko von Druckstellen, Streifen oder Oberflächenbeschädigungen
Sie bleiben auch bei anhaltender Nässe stabil, anstatt zu schnell aufzuquellen, weich zu werden oder ihre Oberflächenbeschaffenheit zu verlieren.
Bei Nasspapierlinien wird diese Position oft zusammen mit den beobachteten Bedingungen überprüft. Walzen für die Papierverarbeitung.
Auf Wasch-, Färbe- und Ausrüstungslinien besteht oft ein enger Zusammenhang mit den nassen Behandlungsbedingungen, die dort herrschen. Walzen für die Textilverarbeitung.
| Anwendungsgebiet | Walzenfunktion |
|---|---|
| Wasch- und Spüllinien | Oberflächenwasser oder Reinigungsflüssigkeit vor dem nächsten Prozess entfernen |
| Textil- und Färbelinien | Nach der Nassverarbeitung Wasser, Farbstofflösung oder Behandlungsflüssigkeit auspressen. |
| Vliesstoffverarbeitung | Flüssigkeitsreste vor dem Trocknen, Kleben oder Wickeln kontrollieren. |
| Folien- und Kunststoffplattenlinien | Oberflächenflüssigkeit reduzieren und dünne/empfindliche Materialien schützen |
| Metallfolien- und Metallbandverarbeitung | Wasser, Säure, Lauge oder Reinigungsflüssigkeit nach Oberflächenbehandlung entfernen |
| Beiz- und Metallreinigungslinien | Verhindern Sie Säure-, Laugen- oder Spülwasserrückstände |
| Beschichtungs- oder Flüssigkeitsapplikationsleitungen | Materialzustand vor oder nach Flüssigkeitskontakt stabilisieren |
| Trocknungs- oder Wickelbereiche | Überschüssige Flüssigkeit vor dem Trocknen, Aufwickeln oder der weiteren Verarbeitung entfernen. |
Oberflächenwasser oder Reinigungsflüssigkeit vor dem nächsten Prozess entfernen
Nach der Nassverarbeitung Wasser, Farbstofflösung oder Behandlungsflüssigkeit auspressen.
Flüssigkeitsreste vor dem Trocknen, Kleben oder Wickeln kontrollieren.
Oberflächenflüssigkeit reduzieren und dünne/empfindliche Materialien schützen
Wasser, Säure, Lauge oder Reinigungsflüssigkeit nach Oberflächenbehandlung entfernen
Verhindern Sie Säure-, Laugen- oder Spülwasserrückstände
Materialzustand vor oder nach Flüssigkeitskontakt stabilisieren
Überschüssige Flüssigkeit vor dem Trocknen, Aufwickeln oder der weiteren Verarbeitung entfernen.
Bei Folien, Plattenmaterialien und dünnen Blechmaterialien muss die Walzenoberfläche sorgfältig kontrolliert werden, um Druckstellen, Kratzer oder ungleichmäßigen Kontakt zu vermeiden.
Bei Textilien und Vliesstoffen muss die Walze oft ein Gleichgewicht zwischen Wasserabfuhr, Gewebeschutz und langfristiger Beständigkeit gegenüber nassen Betriebsbedingungen finden.
Bei Anwendungen im Zusammenhang mit Metallbändern, Folien oder Beizprozessen gewinnt die Chemikalienbeständigkeit an Bedeutung, da die Walze mit Säuren, Laugen, Spülwasser oder Reinigungsflüssigkeiten in Kontakt kommen kann.
Wenn Ihre aktuelle Reinigungswalze eines der folgenden Probleme aufweist, reicht es möglicherweise nicht aus, einfach die Größe der alten Walze zu kopieren:
Bei Dünnfolien, Folien und empfindlichen Plattenmaterialien besteht das Hauptrisiko oft nicht nur in einer unzureichenden Flüssigkeitsentfernung. Vielmehr handelt es sich um Druckstellen, Walzenspuren, Kratzer oder instabilen Kontakt.
Bei Textilien und Vliesstoffen muss die Walze oft ein Gleichgewicht zwischen Wasserentfernung, Materialschutz und gleichmäßigem Lauf über längere Nasskontaktzeiten hinweg finden.
Bei Abschnitten über Metallbänder, Folien, Beizverfahren oder chemische Reinigungen verlagert sich der Fokus der Überprüfung in der Regel stärker auf Medienverträglichkeit, Quellbeständigkeit und langfristige Dimensionsstabilität.
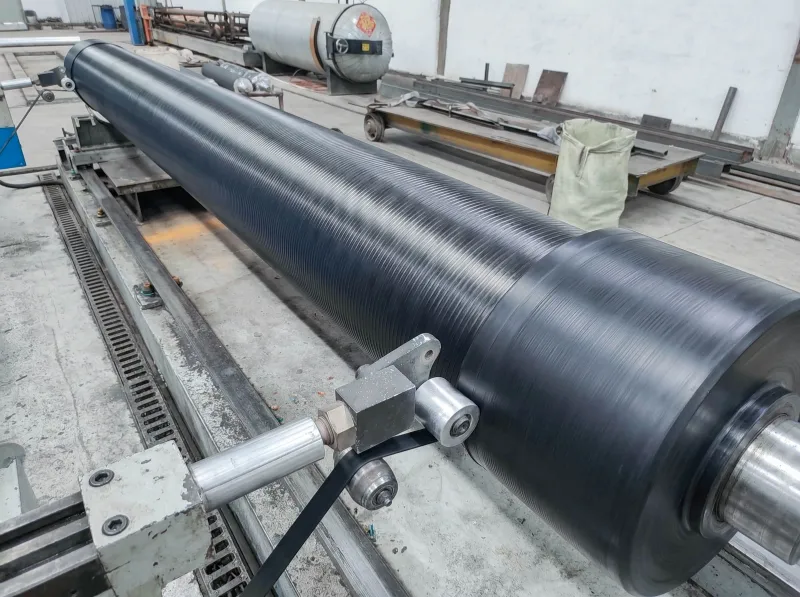
Aus diesem Grund kann eine Walze, die bei normalem Wasserkontakt funktioniert, dennoch frühzeitig ausfallen, wenn die Anlage auf alkalische Waschmittel, saure Medien, höhere Temperaturen oder längere Kontaktzeiten umgestellt wird.
Die Hauptfragen lauten üblicherweise wie folgt:
Bei instabiler Druckverteilung kommt es in der Regel sehr schnell zu ungleichmäßiger Entwässerung.
Als grober Ausgangspunkt können weichere, nassbelastete Bereiche mit einer Härte von etwa 45–70 Shore A, stärkere Quetsch- oder höher beanspruchte Bereiche hingegen mit einer Härte von etwa 70–95 Shore A bewertet werden. Die endgültige Härte hängt weiterhin von Druck, Fördergeschwindigkeit, Flüssigkeitsart, Oberflächenempfindlichkeit und der bisherigen Schadenshistorie ab.
Eine zu glatte, zu abgenutzte, verunreinigte oder stellenweise beschädigte Oberfläche kann die Flüssigkeitskontrolle beeinträchtigen und Flecken besser sichtbar machen.
Wasser ist nicht dasselbe wie Färbeflotte, Reinigungschemie, alkalische Wäsche oder Beizflüssigkeit. Medienverträglichkeit entscheidet häufig die Standzeit.
Wenn die alte Walze bereits ungleichmäßiges Pressen, Aufquellen, schnellen Verschleiß oder Markierungsprobleme aufweist, ist das direkte Kopieren oft der falsche Ausgangspunkt.
Die Materialauswahl sollte sich hier an den tatsächlichen Nasskontaktbedingungen orientieren und nicht nur an der Walzengröße.
Dies sind Startrichtungen, keine festen Grenzen.
Die Übernahme der alten Abmessungen kann sinnvoll sein, wenn die vorherige Walze stabil lief und sich der Zustand der Bahnlinie nicht verändert hat.
Eine eingehendere Überprüfung ist in der Regel erforderlich, wenn:
Die alte Walze hatte bereits eine ungleichmäßige Entwässerung.
Der Bezug quoll auf, wurde weich, rissig oder klebrig.
Die Nutzungsdauer war kürzer als erwartet.
die Liniengeschwindigkeit, der Druck oder die Flüssigkeitsmenge änderten sich
Die Materialoberfläche wurde empfindlicher.
Die Breite nahm zu und die Gleichmäßigkeit der Querbreite wurde schwieriger einzuhalten.
In solchen Fällen ist der bessere Ausgangspunkt in der Regel der tatsächliche Betriebszustand, nicht nur die alte Zeichnung.
Wenn eine Seite feuchter bleibt oder sich der Flüssigkeitsstand über die Breite ändert, überprüfen Sie die Druckverteilung, die Parallelität der Walzen, den Verschleiß der Abdeckung, die Härteabweichung und die Materialspannung.
Wenn nach dem Zusammendrücken Spuren sichtbar sind , überprüfen Sie die Härte, die Druckeinstellung, den lokalen Verschleiß, die Oberflächenverunreinigung und ob das Material für die aktuelle Kontaktbedingung zu empfindlich ist.
Wenn die Abdeckung schnell verschleißt, glänzend wird, Partikel abgibt oder mit der Zeit ihre Entwässerungswirkung verliert , überprüfen Sie die Verschleißfestigkeit, die Flüssigkeitsverträglichkeit, den Druckpegel und die Betriebsdauer.
Wenn sich die Oberfläche nach dem Nasslauf merklich verändert , entspricht die Mischung möglicherweise nicht dem realen Medium, der Temperatur oder der Einwirkungszeit.
Wenn das Trocknen, Aufwickeln oder die spätere Handhabung instabiler wird, kann das Problem nicht nur in überschüssiger Flüssigkeit liegen, sondern auch in einer ungleichmäßigen Querbreite oder einem instabilen Kontakt beim Herauswachsen aus der Quetschposition.
Bei all diesen Positionen geht es um Druckkontakt, sie werden aber nicht auf die gleiche Weise beurteilt.
Wenn es bei der Hauptaufgabe um kontrollierten Kontakt, Druckübertragung, Kleben oder Laminieren geht, liegt die Überprüfung in der Regel näher an einer Anpress- oder Druckposition.
Wenn die Hauptaufgabe Wasserentfernung, Verringerung der Flüssigkeitsverschleppung, Nasslaufstabilität und Beständigkeit gegen Wasser oder chemische Medien ist, handelt es sich eher um eine Quetsch-/Entwässerungsposition.
Dieser Unterschied ist deshalb wichtig, weil eine Walze, die bei trockener Druckbelastung akzeptabel aussieht, bei nasser Entwässerung dennoch frühzeitig versagen kann.
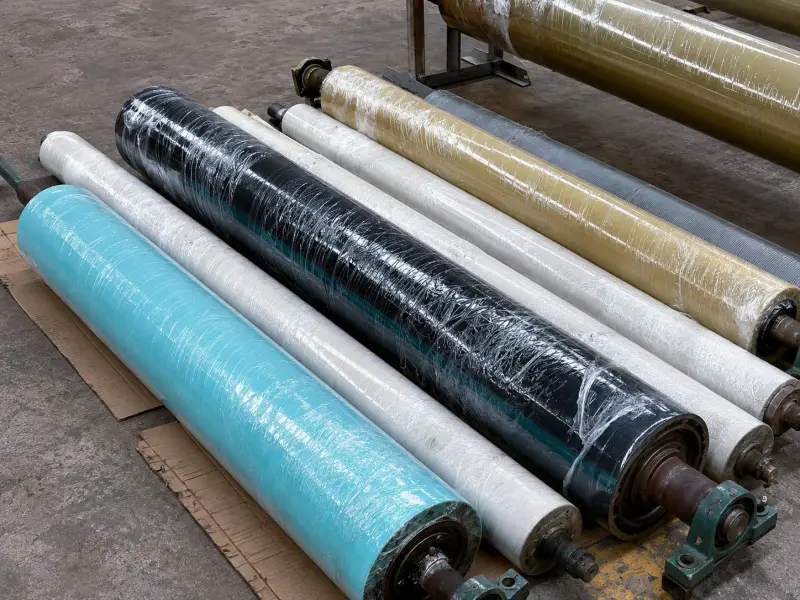
Wird häufig zuerst im Hinblick auf allgemeinen Wasserkontakt und Eignung für feuchte Umgebungen geprüft.
NaturkautschukwalzenManchmal auch für weichere, traditionellere Nasskontaktpositionen geeignet.
Neopren-/CR-GummiwalzenEine ausgewogene, allgemeine Industriegummimischung für einige Anwendungen mit Nasskontakt.
Butyl-/IIR-GummiwalzenÜberprüfung unter besonderen Kontaktbedingungen.
AndruckwalzenFür Druckkontaktstellen, bei denen die Flüssigkeitsentfernung nicht der einzige Schwerpunkt ist.
Walzen für die PapierverarbeitungBedingungen in der Nasspapierverarbeitung und Entwässerung.
Walzen für die TextilverarbeitungWaschen, Färben, Veredeln und Nassbehandlung von Textilien.
Walzen für die VliesstoffverarbeitungKontrolle des Flüssigkeitsüberschusses vor dem Trocknen, Verbinden oder Wickeln.
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Die Begriffe werden häufig für ähnliche Nasskontaktpositionen verwendet. Entscheidend ist, ob Wasser, Flüssigkeit, Behandlungsmedium oder Prozessmedium nach Waschen, Spülen, Einweichen, Färben, Beizen, Beschichten oder anderen Nassprozessen ausgequetscht wird.
Nicht immer. Der Begriff “Wasserauspresswalze” wird häufig in Wasch-, Spül-, Färbe- oder Trocknungsvorbereitungsabschnitten verwendet, aber die Walze kann auch mit Reinigungsflüssigkeit, Farbflotte, Behandlungsflüssigkeit, Säurelösung, Laugenlösung oder anderen industriellen Medien in Kontakt kommen.
Wenn es sich bei der Flüssigkeit nicht nur um Wasser handelt, gewinnt die Materialbeständigkeit an Bedeutung.
In der Regel ja. Walzen, die mit Säurebehandlung oder Beizprozessen in Berührung kommen, sollten hinsichtlich Säureart, Konzentration, Temperatur, Kontaktzeit, Druck und Bandgeschwindigkeit geprüft werden. Diese Bedingungen sind nicht mit denen einer normalen Wasserbehandlungsposition gleichzusetzen.
Nein. Eine höhere Härte kann zwar die Presskraft verbessern, aber auch das Risiko von Druckstellen, Materialbeschädigungen und ungleichmäßigem Kontakt erhöhen. Die Härte sollte auf Material, Druck, Flüssigkeitsart, Fördergeschwindigkeit und Oberflächenempfindlichkeit abgestimmt sein.
EPDM wird häufig aufgrund seiner Beständigkeit gegenüber Wasser, Feuchtigkeit und allgemeinen Umwelteinflüssen in Betracht gezogen. NBR kommt oft zum Einsatz, wenn Öl oder bestimmte Industrieflüssigkeiten im Spiel sind. Die endgültige Wahl hängt jedoch weiterhin von der Prozessflüssigkeit, der Temperatur, dem Druck und der Laufzeit ab.
Wenn die alte Walze noch gut funktioniert hat, kann sie oft anhand der vorhandenen Abmessungen und der Materialrichtung ersetzt werden.
Wenn die alte Walze Anzeichen von Aufquellen, Erweichen, schnellem Verschleiß, schlechter Presswirkung, Rissen oder Klebrigkeit aufweist, sollten Material, Härte und Oberfläche vor dem Austausch überprüft werden.
Wenn Sie mit ungleichmäßiger Entwässerung, Flüssigkeitsmitnahme, Druckstellen, schnellem Verschleiß, Quellung, Erweichung oder instabiler Lebensdauer zu tun haben, können Sie mit den bereits verfügbaren Informationen beginnen.
Alte Walzenabmessungen, Fotos, Muster, verarbeitetes Material, Flüssigkeitsart, Liniengeschwindigkeit, Druckbedingungen oder das an der Linie festgestellte Problem können bereits für eine erste Überprüfung ausreichen.
Sie müssen keine vollständige Zeichnung anfertigen, bevor Sie uns kontaktieren.