
Fallstudie: Kontaktwalze beim Prägen
Ungleichmäßige Prägung auf PVC-Folie
Ein Hersteller geprägter PVC-Folie hatte Probleme mit dem Prägeergebnis an einer beheizten Druckkontaktposition. Nach dem Durchlaufen des Prägenips zeigte die Oberfläche sichtbare Markierungen und das Muster war über die gesamte Arbeitsbreite nicht klar und gleichmäßig genug.
Es handelte sich hier nicht um einen gewöhnlichen Walzenwechsel. Die gummierte Druckwalze arbeitete direkt gegen eine gemusterte Stahlprägewalze. Wenn die Gummibeschichtung die Stahlwalze nicht gleichmäßig stützte, äußerte sich das Problem auf der Folienoberfläche in ungleichmäßiger Prägung, unklarem Musterübertrag oder wiederholten Kontaktspuren.
Die Stahlprägewalze war ebenfalls ein teurer Bestandteil der Anlage. Für den Kunden ging es bei dem instabilen Kontakt nicht nur um das Aussehen der PVC-Folie. Es bestand auch die Sorge vor unnötigem Verschleiß oder Beschädigungen der geprägten Stahlwalze durch den Kontakt.
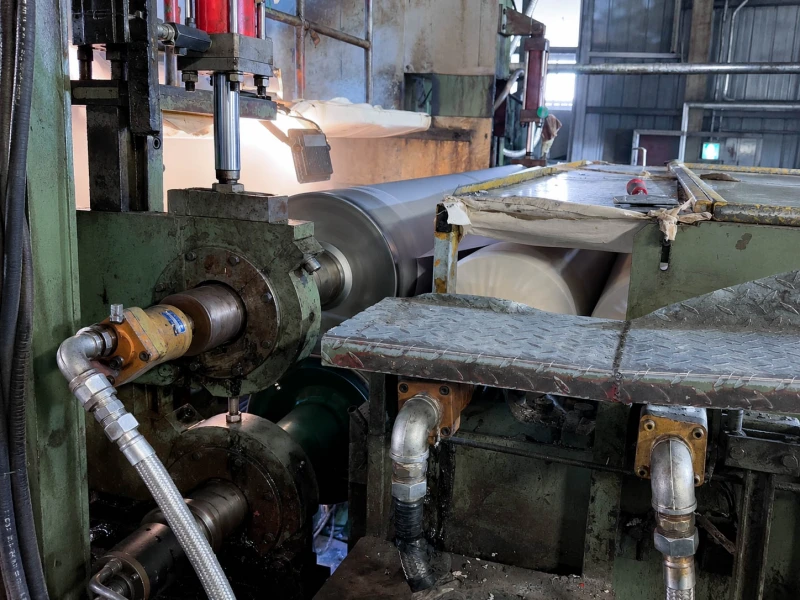
Eine erhitzte Zange gegen eine gemusterte Stahlwalze
Die Walze in diesem Projekt war gummiert Druckrolle für die Herstellung von PVC-Prägefolien. Die Maschine arbeitete in einem beheizten Prägespalt gegen eine gemusterte Stahlprägewalze mit einer Breite von etwa 2,5 Metern.
Während der Projektbesprechung lag die Temperatur der Folienkontaktfläche bei etwa 90–120 °C. Die Stahlprägewalze wurde stärker erhitzt als die Folienkontaktfläche. Daher konnte die Gummibeschichtung nicht wie eine normale Druckwalzenabdeckung bei Raumtemperatur behandelt werden.
Die Walze musste unter Wärme und wiederholtem Druck stabilen Kontakt halten und gleichzeitig die Musterübertragung unterstützen, ohne einen zu aggressiven Kontakt mit der Stahl-Prägewalze zu erzeugen.
Dadurch ähnelte das Projekt eher einem Fall von Kontaktstabilität bei Druckrollen als einem einfachen Austausch gleicher Größe.
Warum ein Standard-Ersatz nicht ausreichte
Ungleichmäßige Prägung kann zunächst wie ein Einstellungsproblem der Maschine wirken. Druck, Temperatur, Ausrichtung und Folienzustand müssen bei dieser Art von Linie geprüft werden. Bevor Wolorin eingebunden wurde, waren an derselben Position jedoch bereits vier Austauschversuche erfolgt, ohne dass das Prägeergebnis dauerhaft stabil blieb.
An diesem Punkt wurde die Gummiabdeckung selbst wichtig.
Bei beheiztem Prägekontakt muss sich der Bezug kontrolliert verformen. Ist er zu weich, bietet er möglicherweise nicht genug Unterstützung für eine klare Musterübertragung. Ist er zu hart oder verändert sich sein Verhalten durch Wärme und wiederholten Druck, können Druckunterschiede, zu harter Kontakt oder sichtbare Markierungen auf der Folie entstehen.
Die große Walzenbreite erhöhte die Empfindlichkeit. Bei einer Walze von etwa 2,5 Metern Länge können sich bereits geringe Unterschiede im Walzenverhalten über die gesamte Arbeitsbreite bemerkbar machen. Daher musste die Walze hinsichtlich gleichmäßigem Anpressdruck über die gesamte Breite, Kompressionserholung, Wärmebeständigkeit, Oberflächenzähigkeit und stabilem Kontakt mit der strukturierten Stahlwalze optimiert werden.
Kundenspezifische Mischung für Wärme, Rückstellung und Kontaktstabilität
Wolorin behandelte die Walze nicht als direkte Kopie der bisherigen Ausführung. Für den beheizten Prägedruckkontakt wurde eine kundenspezifisch abgestimmte Gummimischung eingesetzt.
Die Mischung musste ausreichend Stützkraft für eine klarere Musterübertragung bieten, Ziel war es jedoch nicht einfach, die Walze zu härten. Eine lediglich harte Beschichtung kann immer noch Kontaktspuren oder Druckschwankungen verursachen, wenn sie sich nach wiederholter Hitze- und Druckbelastung nicht ausreichend erholt.
Die Oberfläche musste zudem den lokalen Kontaktspannungen der geriffelten Stahlwalze standhalten. Eine geriffelte Stahlwalze erzeugt anspruchsvollere Kontaktbedingungen als eine glatte Gegenwalze. Die Gummibeschichtung musste nach dem Betrieb formstabil bleiben und durfte vor der Installation nicht nur optisch ansprechend sein.
Der finale Verbundwerkstoff vereint Stützkraft, Rückstellvermögen, Oberflächenfestigkeit und Wärmebeständigkeit. Die Auswahl erfolgte anhand der Prägebedingungen und nicht allein aufgrund des Materialnamens.
Stabilere Musterübertragung nach dem Austausch
Nach dem Austausch wurde das Prägeergebnis stabiler. Die Musterübertragung war klarer und die sichtbaren Folienmarkierungen traten nicht mehr in derselben wiederkehrenden Form auf.
Die Walze erreichte außerdem eine längere Standzeit als die vorherigen Austauschversuche. Nach der ersten erfolgreichen Serie bestellte der Kunde dieselbe Walzenspezifikation anschließend wiederholt in Chargen nach.
Dies wurde nicht als universelle Lösung für jede Prägeanlage betrachtet. Der Nutzen dieses Beispiels ist enger gefasst und praktischer: Bei der Herstellung von PVC-Prägefolien müssen die gummierte Druckwalze, die strukturierte Stahlwalze, die Arbeitsbreite, die Temperatur, der Anpressdruck und der Oberflächenzustand nach dem Prägevorgang berücksichtigt werden.
Bei ähnlichen Problemen mit Prägewalzen
Bei einem ähnlichen Projekt mit einer Prägewalze muss für das erste Gespräch nicht auf eine vollständige technische Dokumentation gewartet werden. Die wichtigsten Ausgangsinformationen sind in der Regel die Walzenposition, das zu prägende Material, ob die Gummiwalze gegen eine gemusterte Stahlwalze läuft, der Walzendurchmesser und die Walzenbreite, die aktuelle Härte (sofern bekannt) sowie die Temperaturverhältnisse im Bereich des Walzenspalts.
Fotos sind ebenfalls hilfreich. Ein Foto der Oberfläche des geprägten Materials kann zeigen, ob es sich um ungleichmäßige Musterübertragung, sichtbare Markierungen oder lokale Oberflächenfehler handelt. Ein Foto der Oberfläche der gebrauchten Gummiwalze kann Aufschluss darüber geben, ob die Walze ungewöhnlichen Verschleiß, Dellen, Oberflächenverhärtungen oder Beschädigungen durch wiederholten Kontakt aufweist.
Von da an kann die Rolle anhand der tatsächlichen Kontaktbedingungen und nicht nur anhand des alten Rollenetiketts oder der Materialbezeichnung betrachtet werden.
Verwandte Seiten
Ähnliches Walzenprojekt starten
Wenn in einer Präge-, Kaschier-, Beschichtungs- oder Druckkontaktposition wiederkehrende Markierungen, instabiler Kontakt, kurze Walzenstandzeit oder undeutliche Oberflächenmuster auftreten, können Sie Wolorin die Walzendaten senden.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit der Walzenposition, dem Kontaktmaterial, der Gegenwalze, den Temperaturbedingungen und dem zu lösenden Problem beginnen.