
段ボールの潰れに関する問題:厚みの減少、フルートの損傷、および圧力痕
段ボールの潰れは、通常、製造上の実務的な問題として現れます。シートは通常よりも柔らかく感じられ、あるセクションを過ぎると厚みが低下します。幅方向にまっすぐな圧力帯が現れます。段ボールを切断すると、フルートの形状が低くなったり、部分的に平らになったりします。
最初にとるべき最善策は、測定板をラインに沿って辿っていくことです。疑わしい箇所の手前、その直後、そしてさらに下流側の箇所の後にそれぞれ測定板を1枚ずつ採取します。機械の方向と左右中央の位置関係を明確に把握しておきましょう。キャリパーが最初に下がった地点は、最終的なスタックサンプルよりも多くの情報を提供してくれることが多いです。
そのポイントが特定されると、検査はより的を絞ったものになります。板紙の等級、紙の水分量、フルート構造、ニップ荷重、ロールギャップ、ロールの平行度、フィーダー圧力、印刷接触、ローラーの状態などは、完成した板紙から推測するのではなく、適切なセクション周辺で確認できるようになります。
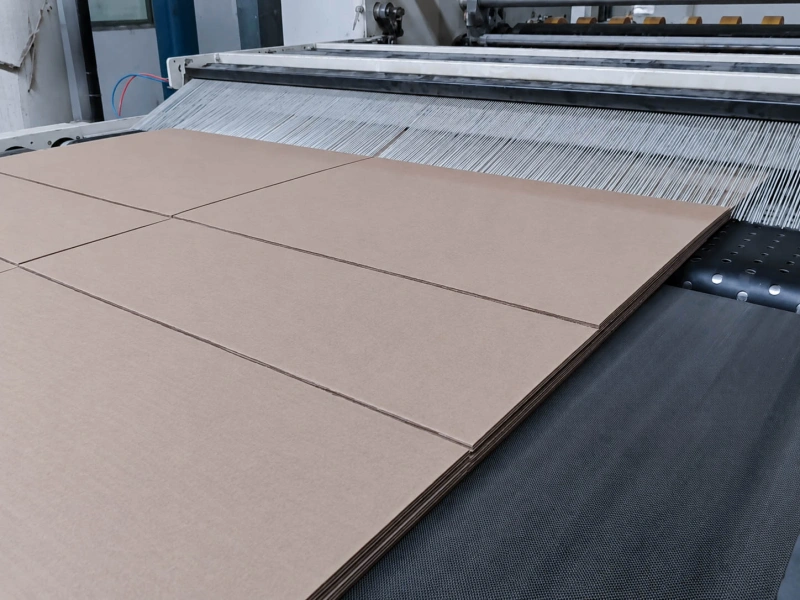
ラインを調整する前に段ボールの断面を確認する
表面の痕が目立っていても、段構造が損傷していない場合があります。反対に、軽い表面痕の下で段がつぶれていることもあります。上面だけを見るより、断面を切って確認する方が早く判断できます。
同じ運転ロットから、痕のある部分と正常部分を1枚ずつ採取し、両方の断面を切って段形状を比較します。段のアーチが開いたままで厚さも正常に近い場合は、表面接触、印刷、塗工、ベルト接触、または搬送時の痕である可能性があります。段の高さが失われ、段ボールが薄くなっている場合は、構造が圧縮されています。
この断面確認は、段ボールが柔らかく感じられる一方で、表面痕が薄い場合に特に有効です。外観上は深刻に見えなくても、内部構造がすでに損傷している可能性があります。
| 段ボールに見られる状態 | 一般的に示す方向 |
|---|---|
| 厚さが低下し、段が平らにつぶれている | 構造的な圧潰または段形状の損傷 |
| 厚さは正常だが表面に線がある | 表面痕、印刷痕、ベルト痕、または搬送痕 |
| ライナーと中芯が剥離している | 糊付けまたは接着工程の問題 |
| 片側が反対側より低い | 幅方向の圧力差または段ボール自体のばらつき |
| 同様の痕が一定間隔で繰り返す | ローラー、ベルト、給紙部、その他の周期的接触 |
以前より圧力に耐えられる余裕が小さくなっている場合がある
圧力設定が変わっていなくても、段ボールが以前よりつぶれやすくなることがあります。段ボール仕様、原紙ロット、段種、湿度、ライン速度を変更した後によく見られます。
軽量な段構造は一般に圧縮に対する余裕が小さくなります。段の高さやピッチが変わると、同じ接触荷重に対する反応も変わります。原紙水分も結果を大きく左右します。乾燥しすぎた段ボールは圧力に対する追従性が低下し、水分が高い、または幅方向に不均一な段ボールは構造が圧縮されやすくなります。片側だけ早くつぶれる場合は、幅方向の水分差と圧力差の両方を確認します。
ここで多くのラインが調整時間を失います。不具合がニップや給紙部の後に現れるため、最初に圧力だけを変更しがちです。設定が原因の一部である可能性はありますが、きっかけは段ボールの状態変化かもしれません。大きく調整する前に、現在の注文品と直近で安定していた注文品を比較します。
ライン内の加圧箇所を順に追う
段ボールは、1か所の強い圧力で損傷する場合も、複数の接触部で受ける圧力が累積して損傷する場合もあります。押さえる、保持する、引く、移送する、印刷する、積み重ねる各位置を順番に確認します。
給紙部に入る前から段ボールが薄い場合、原因はさらに上流にあります。給紙前は正常で、給紙後に薄くなる場合は給紙部を重点的に確認します。印刷前は正常で、印刷後に帯状痕が出る場合は、印刷部と入口側の接触が主な確認箇所です。
紙・段ボール加工工程のローラー位置については、 紙加工用ローラー で給紙、移送、支持、加圧に関わる一般的な接触位置を確認できます。ただし、圧潰の判断には実際のラインから採取した連続サンプルが必要です。
直線状の帯は、実際の機械位置と照合します。サンプルの流れ方向を合わせ、帯の位置をロール面、ベルト端部、給紙ホイール、印刷部の接触位置と比較します。痕が繰り返す場合は、その間隔を測り、ローラー周長、ベルト周期、給紙周期と比較します。これにより、偶発的な搬送痕と周期的接触による不具合を切り分けられます。
加圧ローラーは実際の接触状態で確認する
加圧部の直後で厚さが低下する場合は、加圧ローラー、ギャップ、荷重条件を同時に確認します。操作画面の圧力値だけでは判断を誤ることがあります。表示値が安定していても、実際の接触は片側が強い、中央がきつい、または速度変動時に変化している可能性があります。
幅方向の接触状態が重要です。わずかなギャップ差でも段ボールの厚みに明確な差が生じます。停止中は平行に見える一対のロールでも、荷重がかかると接触状態が変わることがあります。ベアリング支持、軸のはめ合い、取り付け状態、ロール表面の摩耗、局部的な硬化は、段ボールに伝わる圧力を変化させます。
加圧接触位置では、 加圧ローラー を表示設定ではなく、段ボールへ実際に伝える圧力で評価します。ローラーはシートを保持・支持する必要がありますが、段構造が開いたまま保たれる余裕も必要です。片側だけの圧力、一定間隔の痕、振動、不均一接触がある場合は、 ゴムローラーの振れと芯ずれ も確認します。
下流工程で正常な段ボールがつぶれることがある
段ボールはコルゲータ出口では正常な厚さでも、その後の給紙、印刷、移送、押さえベルト、スタッカー接触で高さを失うことがあります。
現場で多いのは、搬送を安定させるために圧力を追加するパターンです。給紙が滑るため接触を強くする、段ボールが一時停止するため圧力を上げる、印刷位置を安定させるためニップを強くする、といった調整です。搬送は安定しても、段の高さが失われます。
下流工程での圧潰は、連続サンプルで確認できます。給紙前は正常で給紙後に薄くなる場合は給紙接触を確認します。圧力帯が印刷後にだけ現れる場合は、印刷圧と入口給紙を確認します。最終スタックだけに損傷があり、それ以前のサンプルが正常なら、スタッキングまたは取り扱い圧力が原因である可能性があります。
駆動給紙や引き取り位置では、グリップと圧力を一緒に判断します。有効なグリップが不足すると、作業者は圧力を上げがちです。これにより搬送は安定しますが、同時に圧潰リスクが高まります。このような位置では、表面グリップ、速度安定性、接触圧が相互に関係するため、 駆動ローラー と 牽引ローラー が関連します。
ゴムローラーを確認すべき状況
Wolorinはゴムローラーの製造・特注供給を行っているため、ローラー側の確認は、証拠が特定のローラー位置を示す場合に限定して進めます。 ローラーが関係している可能性を示す具体的な兆候は、ゴム被覆された加圧ローラーまたは給紙ローラーの後で厚み低下が始まる、ロール面の片側で圧潰が強い、繰り返し間隔がローラー周長に近い、給紙や牽引が不安定なため追加圧力が必要になっている、研磨、ゴム再ライニング、交換、ベアリング作業後に問題が始まった、またはローラー表面に摩耗、光沢化、汚染、膨潤、硬化、亀裂、不均一接触がある、といった状態です。
この段階では、製造と交換に必要な情報に沿ってローラーを確認します。外径、面長、軸部、ゴム硬度、被覆厚さ、ローラー位置、使用荷重、表面仕上げ、旧ローラーの状態が確認範囲を絞る手掛かりになります。ローラー周辺の接触媒体も重要です。乾燥した段ボール、紙粉の多い位置、印刷部、洗浄液に触れる位置では、必要なゴム仕様が異なる場合があります。
長期間良好に使用されてきた標準交換ローラーであれば、図面、寸法、硬度、ローラー位置、旧ローラー写真から確認を始められます。圧潰が繰り返す場合、圧力に敏感な段ボールを扱う場合、不均一接触がある場合は、表面仕上げ、振れ、クラウン、ゴムと芯金の接着状態、ゴム配合仕様を詳しく確認します。荷重支持と耐摩耗性が必要な位置では、実際の接触条件に応じて ポリウレタンゴムローラー が候補になります。
糊付けと印刷の手掛かりを分けて判断する
圧潰、糊付け不良、印刷痕は、段ボール上の近い位置に現れることがあります。断面を見ることで判断を分けられます。圧潰では通常、厚さ低下と段形状の平坦化が見られます。糊付け不良では、ライナーと中芯の剥離、接着強度不足、局部的な層間剥離が見られます。印刷または塗工の痕では、厚さが正常に近いまま表面外観だけが変化することがあります。
この区別は、対策が異なるため重要です。糊量、糊切れ、糊のはみ出し、印刷濃度、インキ転移は、それぞれ別の工程確認に含めます。段ボール圧潰では、厚さ、段形状、最初に変化した接触位置を主な証拠にします。
ローラーを変更する前に記録する情報
記録の目的は、問題が段ボールの状態、圧力設定、機械の芯ずれ、下流の接触、または特定のローラー位置から発生しているかを示すことです。ライン全体の詳細調査書を作成する必要はありません。
ローラーを変更する前に、段ボール仕様と段種、疑わしい工程の前後の厚さ、分かる場合は原紙水分、左・中央・右の厚さ、圧力または荷重設定、ロールギャップと平行度、下流圧潰が疑われる場合は給紙圧または印刷圧、痕の繰り返し間隔、断面写真、旧ローラー写真、ローラー図面または寸法、ローラー周辺の接触媒体を記録します。
これらの情報により、Wolorinはゴムローラーに関係する範囲を確認できます。不具合が特定のローラー位置と関連している場合は、特注製作や交換方針の検討、見積もり、製作可否の確認に役立ちます。寸法、硬度、表面状態、振れなどの検査項目はローラー位置に応じて確認でき、関連情報はWolorinの 品質管理 ページをご覧ください。
関連ページ
図面またはローラー情報を送信
証拠がゴムローラー位置を示している場合は、ローラー図面または現在の寸法、旧ローラー写真、ローラー位置、分かる場合はゴム硬度、ローラー周辺の接触媒体、段ボール仕様、段種、現在のゴムローラー関連の問題をお送りください。不均一圧力、摩耗、滑り、周期的な痕、そのローラー後に発生する圧潰などの情報が役立ちます。
図面、寸法、サンプル、明確な仕様がある場合は、そのままWolorinへお送りください。資料に基づき、特注製作の検討、見積もり、製作可否の確認ができます。
情報がまだ十分でない場合は、ローラー位置、旧ローラー写真、接触媒体、そのローラー後に見られる段ボールの問題から始めてください。