硬度
トラクションローラーは一般的に、およそ 50~90ショアA材料表面

牽引ローラーは、安定した送り、制御されたグリップ、ローラー表面と搬送材料の速度同期が必要な位置で使用されます。
牽引ローラーは回転するかどうかだけでなく、起動、加速、速度変化、連続運転中に、不要な痕、引きずり、送り不安定を生じさせず材料を安定して保持できるかで評価します。
フィルム、紙、箔、不織布、繊維などのウェブ搬送ラインでは、ガイド、スリット、ラミネート、印刷、巻取りの前段で滑り、送り不安定、同期不良、下流の不安定が見られる場合に牽引ローラーを確認します。
問題が起動時、加速時、またはローラー表面の変化後だけに現れる場合は、寸法だけを合わせる単純交換より詳しい確認が必要です。
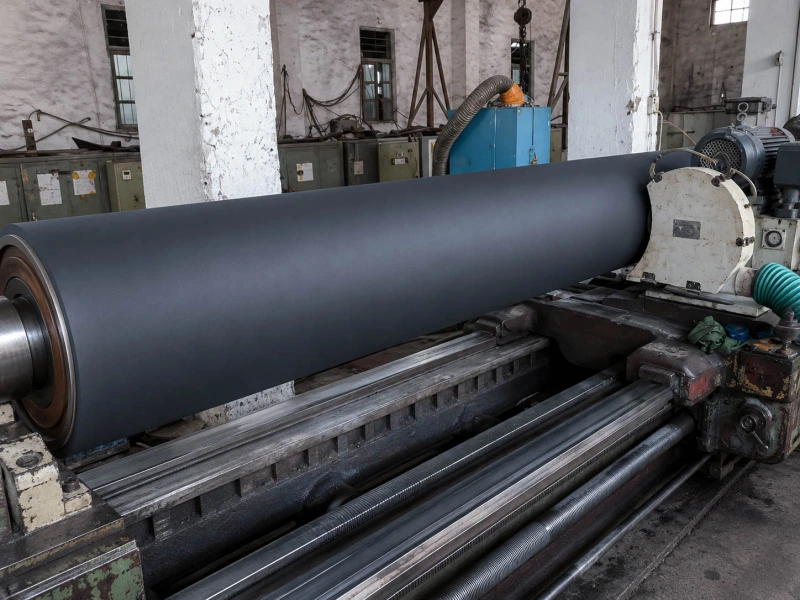
牽引ローラーの役割は材料を制御された状態で搬送することであり、単に摩擦を増やすことではありません。
実際の生産では、主に次の役割が求められます。
次工程への安定した送り。
起動、停止、加速時の安定したグリップ。
上流・下流工程間の速度同期。
ガイド、スリット、ラミネート、印刷、巻取り前の滑りリスク低減。
材料を潰す、傷つける、伸ばす、痕を付けることなく必要な牽引力を確保する。
速度、張力、表面状態が変化してもウェブ搬送を安定させる。
牽引条件はバランスが重要です。グリップ不足は滑りや送り不安定につながり、過度なグリップは引きずり痕、圧痕、摩耗、局部伸び、被覆の早期摩耗を招くことがあります。
そのため、表面をできるだけ強くするのではなく、制御された送りと安定接触を重視します。
次の位置では牽引条件の確認がより重要になります。
定速では問題なくても、巻き付き角が小さい、またはグリップ余裕が少ない場合、起動・加速時に滑ることがあります。
ガイド部やナイフ部の前で牽引が不安定になると、原因が牽引位置だと分かる前に、蛇行、張力変動、スリット不安定として現れることがあります。
材料が不安定な状態で巻取り部へ入ると、巻取り部自体が原因でなくても巻姿が変化することがあります。
一部のフィルム、箔、コーティング材、離型性の高い表面は安定保持が難しく、圧力、巻き付き角、表面仕上げと合わせて確認します。
粉じん、ミスト、接着剤転写、離型剤、熱、表面汚染によって牽引挙動が短時間で変化することがあります。
牽引ローラーの性能は、硬度、表面仕上げ、接触圧、巻き付き角、ライン速度、搬送材料の表面状態によって決まります。
| 項目 | 牽引性能への影響 |
|---|---|
| 硬度 | トラクションローラーは一般的に、およそ 50~90ショアA材料表面 |
| 表面仕上げ | 平滑、マット、牽引重視、溝、クラウンなどの表面は、グリップ、エア・液体排出、材料保護、走行安定性に影響します。 |
| 接触圧 | 圧力不足は滑りにつながり、過大圧力は材料表面を傷めたりローラー摩耗を早めたりします。 |
| 抱き角 | 巻き付き角が小さいほど有効接触が減り、より確実なグリップが必要になります。 |
| ライン速度・起動停止条件 | 高速運転や頻繁な停止、起動、加速は滑りや速度同期問題を顕在化させます。 |
| 材料表面 | 平滑フィルム、紙、不織布、箔、繊維では、摩擦、圧痕管理、表面保護の要求が異なります。 |
| 既存ローラーの状態 | 旧ローラーが光沢化、摩耗、硬化、局部損傷している場合、現在の硬度・表面状態は本来の仕様を示していないことがあります。 |
トラクションローラーは一般的に、およそ 50~90ショアA材料表面
平滑、マット、牽引重視、溝、クラウンなどの表面は、グリップ、エア・液体排出、材料保護、走行安定性に影響します。
圧力不足は滑りにつながり、過大圧力は材料表面を傷めたりローラー摩耗を早めたりします。
巻き付き角が小さいほど有効接触が減り、より確実なグリップが必要になります。
高速運転や頻繁な停止、起動、加速は滑りや速度同期問題を顕在化させます。
平滑フィルム、紙、不織布、箔、繊維では、摩擦、圧痕管理、表面保護の要求が異なります。
旧ローラーが光沢化、摩耗、硬化、局部損傷している場合、現在の硬度・表面状態は本来の仕様を示していないことがあります。
ラインは動いていても安定走行が不足している場合に牽引ローラーを確認します。
代表的な初期症状:
原因には、表面が平滑すぎること、表面汚染、不適切な硬度、圧力不足、小さい巻き付き角、被覆と材料の不適合などがあります。
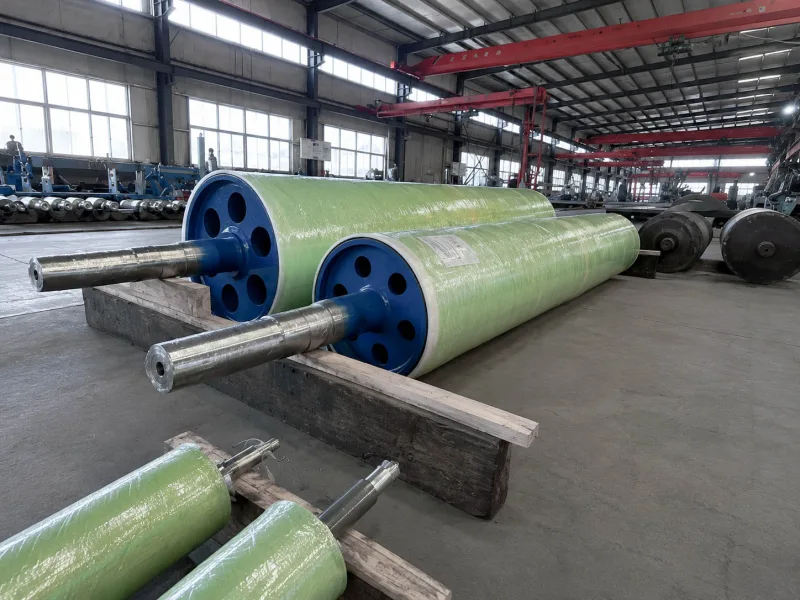
牽引ローラーは滑りや送り不安定に直接影響しますが、すべての症状がローラー単独から始まるわけではありません。
次の場合は牽引ローラー側の影響が大きいと考えられます。
次の場合はライン条件も関係している可能性が高くなります。
実際には「ローラーだけ」「機械だけ」と分けられないことが多く、牽引位置とライン全体の条件を合わせて確認します。
牽引位置では、旧ローラーの外径と被覆材だけをコピーしても不十分な場合があります。
主に次の条件が変化しているためです。
旧表面が経時的に光沢化、摩耗、硬化、汚染している。
元の硬度と現在の実働硬度が異なる。
旧仕様がもともと余裕の少ない設計で、問題が顕在化するまで運転が続いていた。
材料表面が変わった。
ラインが高速化、起動条件が厳しくなった、または下流負荷が変わった。
牽引ローラー後の工程が以前より敏感になった。
運転上の問題が変化している場合、同じ外形寸法と名目材質をコピーするだけでは同じ不具合を再現する可能性があります。
同じ牽引仕様でも材料によって挙動は異なります。
立ち上げ、加速、材料構成の変化でも牽引を安定させながら、印刷面や処理面を保護する必要があります。 フィルム加工用ローラー のラインでは特にこのバランスが重要です。
多くの 軟包装加工用ローラー では、牽引不良が送り不安定、端部移動、張力変動、巻姿のばらつきとして現れることがあります。
多くの スリット・巻取りライン用ローラー 圧縮、紙粉・繊維くず、水分、表面追従性への反応が異なるため、公称摩擦だけでなく接触の均一性も重要です。
圧縮、粉じん、湿気、表面追従性への反応が異なります。安定送りには名目上のグリップだけでなく接触均一性も重要です。
表面が平滑、薄い、痕が付きやすい箔では、表面リスクを増やさず安定保持する必要があります。
すべての牽引ローラーに共通する万能材質はありません。ライン上での役割に合わせて選定します。
代表的な材質候補:
ポリウレタンゴムローラー — 耐摩耗性、グリップ安定性、寿命を重視する位置。
NBR/ニトリルゴムローラー — 一部の油接触、接着剤、印刷、一般工業用の接触位置。
EPDM、ネオプレン、天然ゴム、SBR — 弾性、環境、運転要求に応じた一般的な牽引位置で検討。
帯電防止・導電性ゴムローラー — 帯電、粉じん吸着、汚染リスクが送り安定性に影響する位置。
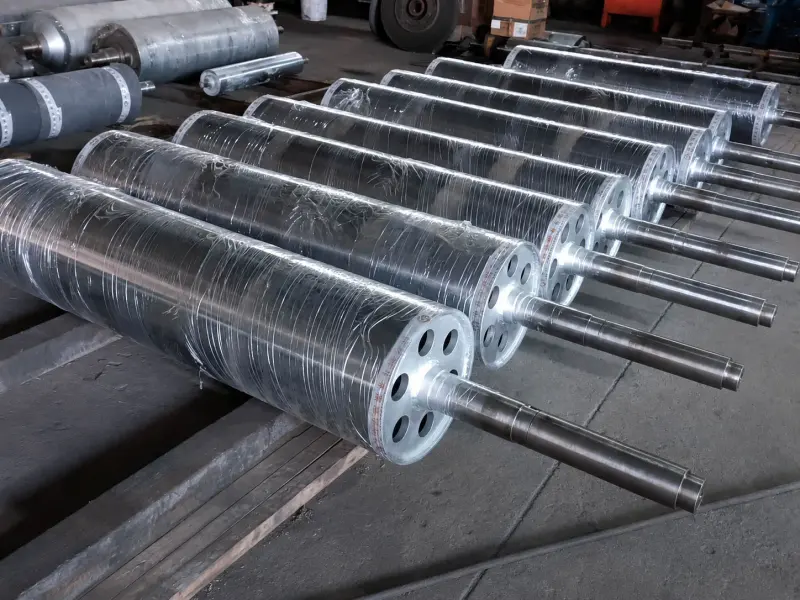
代表的な表面仕様:
平滑面 — 表面保護を優先する場合。
マット・牽引重視面 — より確実なグリップが必要な場合。
溝加工 — エア抜き、排液、特定の接触挙動が必要な場合。
クラウン — 面幅方向の接触補正が必要な場合。
材質と表面は合わせて確認します。グリップが良くても材料を傷める牽引ローラーは適切ではありません。
牽引ローラーは他のローラーの機能と関連付けられることが多いが、それらと混同してはならない。
駆動ローラーは動力による回転に重点を置いている。牽引ローラーは、ローラー表面が材料を安定して移動させることができるかどうかに重点を置いている。
ガイドローラーは、ウェブの経路と端部の安定性を重視します。トラクションローラーは、グリップ力と送り込みの安定性を重視します。
張力制御ローラーについては、張力応答とライン安定性の観点から検討する。牽引ローラーについては、材料保持、送り安定性、および接触点における速度同期の観点から検討する。
加圧ローラーについては、主にニップ接触の制御と圧力分布の観点から評価されます。牽引ローラーについては、材料が実際に安定した方法で引っ張られているか、または供給されているかの観点から評価されます。
これらの機能は行上で互いに近い位置に表示されるかもしれませんが、同じレビュー作業として扱うべきではありません。
多くの場合、近い意味で使われます。
フィードローラーは材料を工程へ送り込む・送り出す役割を指し、牽引ローラーはグリップ、安定送り、速度同期をより重視します。
主な問題が滑り、グリップ不足、ウェブ速度不安定であれば牽引ローラーとして確認する方が適切です。
いいえ。
柔らかい被覆は材料への追従性を高めますが、変形、発熱、早期摩耗、速度応答不安定を招くことがあります。
硬い被覆は安定性と耐摩耗性に優れますが、接触条件が合わないとグリップ不足や圧痕リスクが生じます。
硬度は材料表面、圧力、巻き付き角、ライン速度、圧痕要求に合わせて決めます。
いいえ。
ポリウレタンは耐摩耗、グリップ、荷重支持、寿命を重視する牽引位置で一般的ですが、すべての位置に固定された答えではありません。
熱、油、耐候、離型、表面保護が関係する場合は、NBR、EPDM、シリコーンなどが適することがあります。
旧ローラーが安定稼働していた場合は、既存仕様に基づく交換が一般的に可能です。
旧ローラーに滑り、早期摩耗、光沢化、硬化、圧痕、速度同期問題がある場合は、現在の運転問題と合わせて材質、硬度、表面仕上げを見直します。
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
Wolorinでは、一般的な交換ローラーから、より要求の高い特注産業用ゴムローラーまで対応しています。これまでの製造経験、生産設備、検査設備、各種認証、記録に基づく品質確認に加え、使用条件に応じてゴム配合を検討できる体制を整えています。
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
図面、寸法、既存ローラー情報がある場合は、そのまま特注製作の確認用にお送りください。
情報が揃っていない場合も、使用位置、接触する材料、現在の問題から始められます。実際のローラー機能に基づいて、材質、硬度、表面仕上げ、構造を確認します。