Desbobinado y entrada
El foco está en un apoyo estable a la entrada, un control suave del recorrido de la banda y menos aleteo o deriva.

Estas líneas convierten bobinas madre anchas en bobinas terminadas más estrechas. El rendimiento del rodillo afecta transporte, estabilidad de desbobinado, tracking, tracción, soporte de lanes, protección de borde y calidad final de rewind.
Una línea puede seguir funcionando mientras ya se acumulan problemas: deriva, slip, tensión inestable, runout o contacto superficial inadecuado pueden aparecer después como lane wandering, daño de borde, telescoping, bordes flojos o dureza desigual.
Wolorin suministra rodillos a medida para guía, tracción, nip, soporte, contacto y posiciones de rebobinado en líneas de film, papel, foil, label stock, laminados, materiales coated y embalaje flexible.
No necesita tener toda la información preparada antes de ponerse en contacto con nosotros.
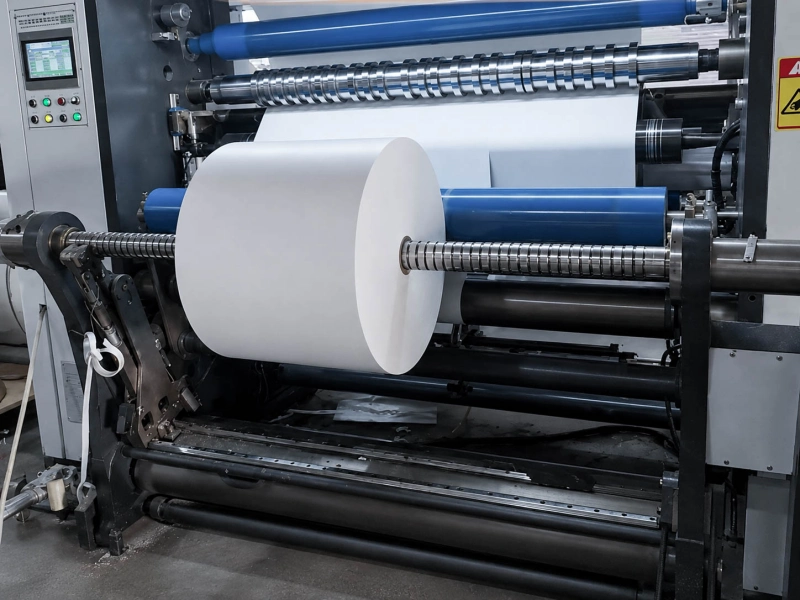
En una línea de corte longitudinal y rebobinado, los requisitos del rodillo cambian a medida que la banda avanza.
El foco está en un apoyo estable a la entrada, un control suave del recorrido de la banda y menos aleteo o deriva.
La línea necesita una posición de borde controlada, un agarre estable y regularidad de velocidad. Los proyectos de esta zona suelen solaparse con los rodillos guía, rodillos de tracción, y rodillos de control de tensión.
El foco pasa al apoyo de la banda en la zona de las cuchillas, una separación de pistas más limpia y un menor riesgo de roce o alteración de los bordes.
Una web ancha se convierte en lanes estrechas; errores pequeños se hacen más visibles. El desvío de pistas, el contacto en los bordes y la variación entre pistas pasan a ser más críticos.
El resultado final se aprecia en la forma de la bobina, la alineación de los bordes, la dureza de la bobina y la regularidad del bobinado. La revisión relacionada con el rebobinado suele solaparse con los rodillos de presión, pero el resultado sigue dependiendo de cómo funcionen las secciones aguas arriba.
Por eso el corte longitudinal y el rebobinado no deben revisarse como una sola posición de rodillo. Las secciones de la línea trabajan juntas y la bobina final suele reflejar lo que ocurrió aguas arriba.
| Problema en la línea | Revisar |
|---|---|
| Deriva en entrada | Estabilidad del guiado, descentramiento del rodillo, estado del eje, desgaste superficial |
| Trayectoria inestable antes de slitting | Estabilidad del contacto de los rodillos guía y de tracción |
| Slip o speed mismatch | Dureza del recubrimiento, fricción superficial, presión del nip, estado de la superficie |
| Lane wandering | Apoyo de las pistas cortadas, planitud del rodillo, estabilidad de marcha |
| Roce en los bordes, grietas o daños por presión | Dureza del rodillo, rugosidad superficial, presión de contacto |
| Telescoping/coning/bordes flojos | tensión, presión de rewind, condición aguas arriba |
| Dureza desigual | presión lay-on/contacto, elasticidad, estabilidad |
| Marcas en superficies de film, foil o laminado | Superficie de bajo marcado, dureza adecuada, material de contacto más blando |
| Gran variación entre bobinas terminadas estrechas | trayectoria, lane tension y contacto de rewind |
Los siguientes son puntos de revisión habituales en proyectos de rodillos para corte longitudinal y rebobinado. Las especificaciones reales deben confirmarse según el ancho de la banda, la velocidad de línea, el espesor de la banda, el ancho de corte, el diámetro de rebobinado y la función del rodillo.
| Elemento | Referencia |
|---|---|
| Materiales | film, papel, foil, laminado, label stock, flexible packaging |
| Ancho web/trabajo | aprox. 1000–3200 mm |
| Velocidad | aprox. 300–600 m/min; líneas rápidas pueden superar |
| Slit width mínimo | aprox. 25–50 mm |
| Diámetro unwind/rewind | Habitualmente en torno a 500–1500 mm, según la estructura de la máquina |
| Core | 3 inch / 76 mm; algunos 6 inch / 152 mm |
| Espesor film | algunos equipos aprox. 12–350 μm |
| Dureza contacto/presión | Suele revisarse en torno a 50–70 Shore A como dirección de partida |
| Superficie | Superficie lisa, rectificada fina, mate, orientada a la tracción, orientada a la liberación o de bajo marcado |
| Material | PU, NBR, EPDM, silicona y otros compuestos de caucho industriales |
No son normas fijas. Una línea de film de alta velocidad, una rebobinadora de papel pesado, una línea de corte de foil, una línea de material para etiquetas y una línea de transformación de laminados no requerirán la misma dureza del rodillo, el mismo nivel de fricción, el mismo acabado superficial, la misma resistencia al desgaste ni la misma precisión de giro.
En los proyectos de corte longitudinal y rebobinado, la revisión del rodillo suele reducirse a varios requisitos prácticos que funcionan conjuntamente.
El descentramiento del rodillo, el estado del eje, la uniformidad del recubrimiento y el desgaste superficial pueden afectar a la estabilidad del recorrido de la banda.
La línea necesita fricción suficiente para evitar el deslizamiento, pero no tanta como para crear estiramiento, marcas de presión o daños en la superficie.
Tras el corte longitudinal, las pistas estrechas necesitan un transporte estable sin movimiento lateral adicional, roces ni inestabilidad entre pistas.
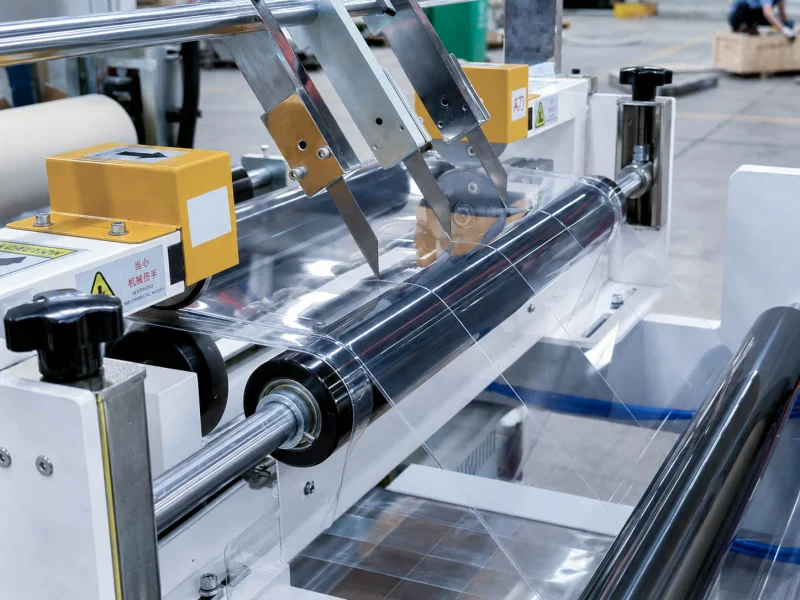
Los bordes sensibles pueden dañarse por una dureza, rugosidad o presión de contacto inadecuadas.
La bobina final depende de la presión de bobinado, el comportamiento del contacto, la estabilidad aguas arriba y la uniformidad con que se ha manejado la banda antes del rebobinado.
Wolorin selecciona la dirección del rodillo según la posición del rodillo, el material de la banda y las condiciones de funcionamiento. Las opciones habituales incluyen:
| Necesidad | Dirección |
|---|---|
| Resistencia al desgaste, agarre, mayor vida útil | PU |
| Contacto industrial general, cierta exposición a tinta o aceite | NBR |
| Humedad, intemperie o algunas condiciones de entorno abierto | EPDM |
| Contacto más suave, resistencia al calor, requisito de liberación | silicona |
| superficie sensible | low-marking, rectificado fino, liso o específico |
| estabilidad de lanes | Dureza adecuada, bajo descentramiento, apoyo estable, fricción superficial controlada |
| alta velocidad/ancho | Estabilidad del cuerpo del rodillo, estructura del eje, equilibrado dinámico, uniformidad superficial |
Para requisitos especiales de temperatura, disolventes, control de estática, producción limpia, resistencia química o alta velocidad, pueden revisarse otros compuestos de caucho y diseños de superficie según el proyecto.
Para agarre, sincronización de velocidad y control del deslizamiento.
Rodillos guíaPara la estabilidad del recorrido y el control de la posición de los bordes.
Rodillos de control de tensiónPara una marcha más estable ante cambios de velocidad de línea y de diámetro.
Rodillos de presiónPara presión de contacto controlada e influencia en el rebobinado.
Rodillos de aprietePara la entrada al nip y el contacto de rodillos emparejados.
Rodillos de caucho de poliuretanoSe revisan a menudo por resistencia al desgaste y agarre.
Rodillos de caucho NBR / nitriloSe revisan a menudo para condiciones de contacto industrial en general.
Rodillos para conversión de películaPara el manejo de bandas de film y líneas de transformación en sentido más amplio.
Rodillos para embalaje flexiblePara corte longitudinal, rebobinado y transformación posterior de film de embalaje.
Rodillos para procesamiento de lámina y banda metálicaPara condiciones de manejo de bordes y superficies sensibles del foil.
Un rodillo que coincide con el plano no siempre coincide con las condiciones de funcionamiento. La selección del compuesto, la estabilidad de la dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro pueden influir en cómo se comporta el rodillo en una línea de corte longitudinal y rebobinado. Wolorin atiende tanto rodillos de sustitución sencillos como proyectos a medida más exigentes. Si desea consultar la capacidad de fabricación, los aspectos de inspección o los datos de la empresa, puede continuar a continuación.
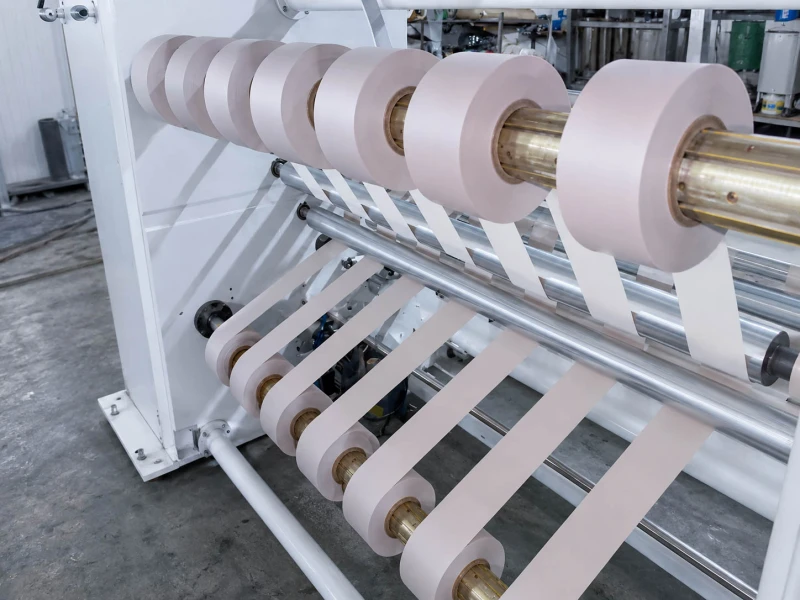
Las posiciones más influyentes suelen incluir los rodillos de apoyo del desbobinado, los rodillos relacionados con el guiado, los rodillos de tracción o de nip, los rodillos de transporte de las pistas cortadas y los rodillos relacionados con el rebobinado. La cuestión clave no es solo el nombre de la posición, sino cómo afecta esa posición al guiado, la regularidad de la tracción, la estabilidad de las pistas cortadas, el estado de los bordes y la formación final de la bobina.
Porque el telescopado no siempre se debe solo a la tensión de rebobinado. La deriva de la banda, un control de guiado inconsistente, una tracción irregular, un transporte inestable de las pistas cortadas o un apoyo deficiente aguas arriba pueden continuar a lo largo del proceso y aparecer después como telescopado o como una estructura débil de la bobina en el rebobinado.
La variación entre pistas suele proceder de una tracción irregular, un control inestable del recorrido de la banda antes del corte, un apoyo deficiente tras el corte o diferencias locales en cómo viajan las pistas cortadas hasta el rebobinado. Una vez dividida la banda, las pistas estrechas responden con más rapidez a pequeñas diferencias de proceso.
Porque los daños en los bordes pueden empezar durante un transporte inestable, una corrección de guiado, la transferencia de tracción o el apoyo de las pistas cortadas antes de que las pistas lleguen al rebobinado. Puede que el daño solo resulte evidente en la bobina terminada, pero el contacto o la inestabilidad que lo originó suele aparecer antes en la línea.
Si ya dispone de planos, envíelos directamente. Si no, puede empezar igualmente con el material, la posición del rodillo y el problema que observa.