
Problemas habituales en el corte longitudinal y el rebobinado
Cuando una línea empieza a mostrar wrinkles antes de rewind, repeat marks, bordes inestables, zonas de bobina sueltas/duras, slip o oscilaciones de tensión, el defecto suele hacerse visible cerca del rebobinado aunque la causa haya empezado antes. Después de slitting cada tira tiene menos ancho para estabilizarse, cambia el borde y pequeñas diferencias de guiding, traction, nip pressure, static o friction pueden convertirse en problemas de bobina terminada.
El alcance aquí se limita a la calidad de la bobina y al manejo de la banda en torno al corte longitudinal y el rebobinado: contacto de los rodillos, cambios de tensión, distribución de la presión, estabilidad de los bordes, estado de la superficie, contaminación y contacto de rebobinado. La configuración de las cuchillas, el diseño de la cortadora y el control completo de la máquina son temas aparte. El punto de partida práctico es sencillo: localice dónde aparece primero el problema y compárelo con el contacto de rodillo, la zona de tensión, el punto de presión y la posición de rebobinado más cercanos.
Si el problema aparece cerca de la zona de rebobinado, tracción, guiado, presión o tensión, las posiciones de rodillos relacionadas se tratan en Rodillos para líneas de corte longitudinal y rebobinado.
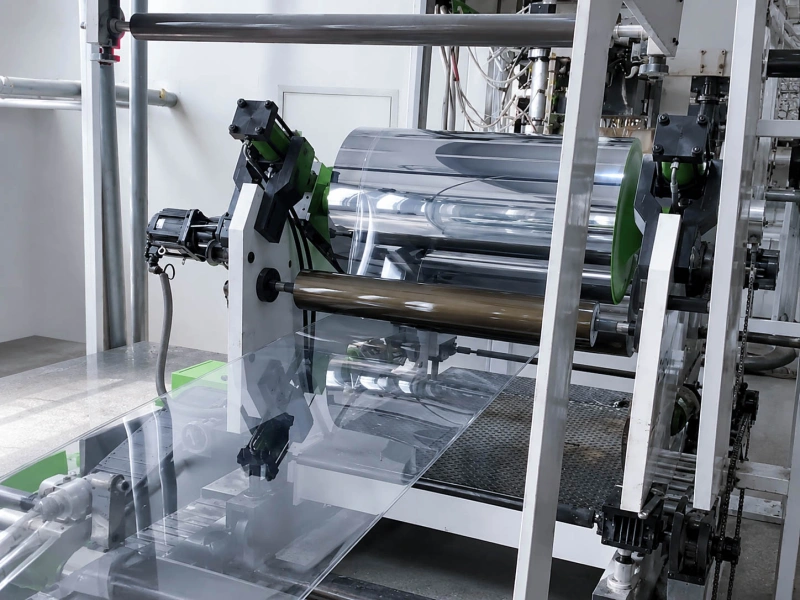
Arrugas antes del rebobinado
Suelen empezar antes de que se forme el rollo final. La banda puede verse bien tras slitting y después fold, wave o tighten de forma desigual al entrar al rewind. Thin film, release/protective film, flexible packaging, foil y coated materials son sensibles a pequeños cambios de tensión/fricción.
Empiece por el recorrido de la arruga. Si se mantiene cerca de un borde, observe el guiado del borde, la calidad del borde de corte, la presión en un lado y la alineación de los rodillos. Si se desplaza a lo ancho, revise la estabilidad de la tensión, el ensanchamiento de la banda, la estática y la fricción superficial. Si solo aparece tras aumentar la velocidad, la línea puede estar alcanzando un límite de estabilidad en torno a la tracción, el arrastre de aire, el ángulo de abrazamiento o el contacto de rebobinado.
En las zonas de guiado y tensión, las primeras comprobaciones son la alineación de los rodillos, la limpieza de la superficie, el estado de los rodamientos, el descentramiento y si un lado del rodillo soporta más contacto que el otro. Si la arruga empieza cerca de una posición sensible a la tensión, los Rodillos de control de tensión deben revisarse junto con los rodillos guía y de tracción circundantes.
El rodillo antiguo suele aportar señales útiles. Líneas de polvo irregulares, acumulación de adhesivo, una franja pulida, desgaste en un solo lado, endurecimiento superficial, cortes, abolladuras o una diferencia de contacto clara a lo largo de la cara pueden explicar por qué la banda empieza a plegarse antes de llegar a la bobina de rebobinado.
Marcas repetidas en la bobina
Las marcas repetidas en la bobina deben revisarse primero por su separación. Si la distancia entre marcas se acerca a la circunferencia de un rodillo cercano, un rodillo de contacto, un rodillo lay-on, el núcleo o la posición de rebobinado, la marca suele estar relacionada con un punto de contacto repetitivo más que con un problema superficial aleatorio.
Aquí resulta útil una comprobación sencilla en planta: la circunferencia del rodillo es aproximadamente π × diámetro. Un rodillo de 100 mm da una vuelta completa en unos 314 mm. Un rodillo de 150 mm, en unos 471 mm. Un rodillo de 200 mm, en unos 628 mm. Si la separación de la marca repetida se acerca a alguno de estos valores, conviene inspeccionar pronto esa posición de rodillo.
Entre las causas habituales relacionadas con el rodillo se encuentran un punto sucio, una zona plana, una muesca, una abolladura, un cambio local de dureza, acumulación superficial, un rectificado deficiente, descentramiento o un punto de presión que se repite una vez por revolución. En el corte longitudinal y el rebobinado, algunas marcas se generan antes de terminar la bobina y se hacen más evidentes a medida que se bobinan más capas. La bobina terminada puede amplificar pequeñas marcas de contacto, sobre todo en película brillante, bandas recubiertas, papel fino, foil y materiales de embalaje flexible.
Revise tres cosas a la vez: la distancia de repetición, la dirección de la marca y el lugar donde la marca se hace visible por primera vez. Si la marca aparece tras un contacto de rodillo lay-on o de presión, los Rodillos de presión deben revisarse en cuanto a redondez, estado de la superficie, estabilidad de la dureza, equilibrio de presión y contaminación. Si la marca se repite al mismo intervalo tras la limpieza, la sustitución del rodillo, el rectificado o el re-recubrimiento, el problema puede ir más allá de la suciedad superficial. Puede que haya que revisar más de cerca la dirección del recubrimiento del rodillo, la precisión del rectificado, el estado de la adhesión o el ajuste de presión.
Presión de bobinado irregular
Una presión de bobinado irregular suele manifestarse como zonas duras y blandas, capas flojas, bordes aplastados, telescopado, un lado que se bobina más apretado que el otro o una bobina que cambia de forma tras su manipulación. Este tipo de problema suele estar relacionado con la forma en que actúan conjuntamente la tensión, la presión del nip, el crecimiento del diámetro de la bobina, la evacuación del aire y la fricción entre capas durante el rebobinado.
No observe solo la bobina final. La cuestión importante es cómo se formó la bobina. Si un lado del rodillo de contacto deja marcas más fuertes, o la bobina terminada siempre está más apretada en el mismo lado, hay que revisar las condiciones de contacto del rodillo antes de cambiar solo los ajustes de tensión. Si el problema empeora al aumentar el diámetro de la bobina, deben revisarse conjuntamente el contacto del rodillo lay-on, el equilibrio de presión y la tensión bobinada.
Si la bobinadora registra la tensión o el taper, envíe esas cifras junto con el problema. No las necesitamos para evaluar todo el sistema de control; las utilizamos para ver cuándo empieza a cambiar la bobina. Por ejemplo, un registro con la tensión inicial, la tensión final, el porcentaje de taper, como 10 %, 25 % o 40 %, y el diámetro de la bobina cuando empieza el defecto puede ayudar a relacionar la forma de la bobina con la presión de contacto y el comportamiento del rodillo.
La comprobación del rodillo debe centrarse en el equilibrio del contacto a lo largo de la cara. Una superficie demasiado dura puede generar marcas de presión o bordes aplastados. Una superficie demasiado blanda puede deformarse bajo carga y desestabilizar la estructura de la bobina. El desgaste irregular, la falta de redondez, los problemas de eje o rodamientos, la contaminación superficial y una dureza de caucho no uniforme también pueden generar cambios de presión a medida que crece la bobina.
En trabajos de rebobinado estándar, las direcciones de caucho consolidadas suelen bastar una vez que están claros el tamaño, la posición, la dureza y el contacto con el material. En película sensible, bandas recubiertas, bandas con adhesivo, rebobinado de alta velocidad o problemas repetidos de calidad de bobina, el recubrimiento del rodillo, la precisión del rectificado, el acabado superficial y el contacto de presión deben ajustarse con más precisión a las condiciones reales de la línea.
Inestabilidad de guiado o de los bordes
La inestabilidad de guiado o de los bordes suele manifestarse como desplazamiento del borde, bordes de bobina irregulares, mala alineación de las tiras cortadas, movimiento lateral o una calle que se bobina de forma distinta a otra. Tras el corte, las tiras de banda son más estrechas y menos tolerantes. Una pequeña diferencia de alineación, un cambio de fricción superficial, un efecto electrostático o un desequilibrio de tensión pueden desplazar el borde lo suficiente como para afectar a la bobina terminada.
Empiece por el primer punto inestable. Si el borde ya es inestable justo después del corte, hay que revisar el estado del borde de corte y la tensión de la banda. Si el borde empieza a moverse en torno a una sección de guiado, los Rodillos guía deben revisarse en cuanto a alineación, estado de los rodamientos, descentramiento, limpieza de la superficie y acumulación en un lado. Si el movimiento del borde se intensifica cerca del rebobinado, revise el contacto del rodillo lay-on, el equilibrio de presión, el crecimiento del diámetro de la bobina y si la banda desliza antes de llegar a la bobina de rebobinado.
La película fina, la película desmoldeante, la película protectora, la película laminada y las bandas de embalaje flexible pueden reaccionar rápidamente a pequeñas diferencias de fricción. Las condiciones de línea relacionadas pueden compararse con los Rodillos para conversión de película y de los Rodillos para embalaje flexible cuando el material es sensible en superficie o a la tensión.
Un rodillo guía con acumulación en un lado, desgaste superficial irregular, falta de redondez, un acabado superficial inadecuado o resistencia en los rodamientos puede tirar ligeramente de la banda. Ese pequeño tirón puede no parecer grave antes del corte, pero una vez dividida la banda en calles más estrechas, puede hacerse visible como inestabilidad de los bordes o una mala formación de los bordes de la bobina.
Deslizamiento de la banda
El deslizamiento de la banda en el corte longitudinal y el rebobinado suele manifestarse como velocidad inestable, mala respuesta de la tensión, desplazamiento del borde, franjas de contacto pulidas, superficies rayadas, bobinado flojo o una bobina que no se forma de manera uniforme. Suele producirse en torno a posiciones de tracción, accionamiento, nip o contacto de rebobinado, pero el defecto visible puede aparecer más tarde en la bobina terminada.
La primera comprobación es el punto de contacto en el que la banda debería moverse junto con el rodillo. Si la banda desliza ahí, revise la contaminación superficial, el caucho desgastado o pulido, el ajuste de presión, el ángulo de abrazamiento, la dureza del rodillo, el acabado superficial y si la velocidad del rodillo y la de la banda coinciden realmente. Un registro aproximado del ángulo de abrazamiento ayuda: una banda que toca un rodillo a unos 30°, 90° o 180° no genera la misma condición de agarre. Si el mismo material funciona bien a baja velocidad pero empieza a deslizar al aumentar la velocidad, el diámetro de la bobina o la carga, el margen de agarre probablemente es demasiado pequeño.
En posiciones de tracción en seco, fricción repetida, carga elevada o vida útil corta, conviene revisar pronto los Rodillos de tracción y el material del recubrimiento. Si el recubrimiento antiguo se ha desgastado hasta quedar liso, pierde diámetro, desprende partículas o pierde agarre bajo carga, los Rodillos de caucho de poliuretano suelen ser una dirección práctica a revisar.
El PU es más útil cuando la función principal es el agarre, la resistencia al desgaste y la carga. Cuando el mismo rodillo también toca adhesivo, aceite, disolvente, calor, medios húmedos o una superficie de producto muy sensible a las marcas, la respuesta puede desplazarse hacia otro compuesto de caucho o un acabado superficial distinto. En esos casos, el rodillo debe equilibrar el agarre con la liberación, el contacto químico, el comportamiento térmico, la limpieza y la protección de la superficie.
Fluctuación de tensión
La fluctuación de tensión es una de las causas más habituales de los problemas de corte longitudinal y rebobinado. La línea puede mostrar arrugas, movimiento de los bordes, deslizamiento, dureza irregular de la bobina, capas flojas o cambios bruscos al aumentar la velocidad. El problema suele hacerse más evidente a medida que crece el diámetro de la bobina, porque el contacto de bobinado y la tensión bobinada cambian durante la producción.
Compruebe dónde empieza el cambio de tensión. Si ya es inestable antes del corte, el problema puede proceder de la banda aguas arriba, el desbobinado o la tensión del proceso. Si aparece después del corte, observe el ancho de las tiras, la diferencia de tensión entre calles, el contacto de guiado, la fricción y si una tira tira de forma distinta a las demás. Si se hace evidente cerca del rebobinado, revise la presión del rodillo lay-on, el comportamiento del rodillo de contacto, el crecimiento del diámetro de la bobina, la evacuación del aire y el deslizamiento entre capas.
Si la línea dispone de registros de tensión, no envíe solo el ajuste final. La información útil es el cambio: tensión inicial, tensión final, porcentaje de taper si se conoce, diámetro de la bobina cuando empieza el problema y velocidad de línea en ese momento. Incluso cuando Wolorin solo revisa la parte del rodillo, estas cifras ayudan a relacionar el defecto con el contacto, el agarre, la presión y el comportamiento superficial del rodillo.
Un rodillo estable no puede resolver por sí solo todos los problemas de tensión. Pero un mal contacto del rodillo puede agravar mucho un pequeño problema de tensión. Un agarre superficial irregular, la contaminación local, la resistencia de los rodamientos, la falta de redondez, el endurecimiento del caucho antiguo o un recubrimiento que ya no se adapta a la banda pueden convertir un pequeño movimiento de tensión en problemas visibles de calidad de la bobina.
Tabla rápida de revisión
| Problema observado en la línea | Lo que suele indicar el patrón | Comprobación relacionada con el rodillo |
|---|
| Arrugas antes del rebobinado | Inestabilidad de los bordes, cambio de tensión, estática, problema de ensanchamiento, diferencia de contacto temprana | Zona de guiado / tensión, alineación de los rodillos, acumulación, presión en un lado, contacto superficial irregular |
| Marcas repetidas en la bobina | Punto de contacto repetitivo, circunferencia del rodillo, descentramiento, defecto superficial local | Medir la separación de las marcas y compararla con la circunferencia del rodillo, por ejemplo 314 mm para Ø100 mm o 471 mm para Ø150 mm |
| Presión de bobinado irregular | Mala formación de la bobina, desequilibrio del nip, cambio de la tensión bobinada, movimiento de aire o de capas | Presión de contacto / lay-on, dureza del rodillo, redondez, deformación superficial, equilibrio de presión izquierda / derecha |
| Inestabilidad de guiado o de los bordes | Alineación del guiado, inestabilidad de las tiras cortadas, diferencia de fricción, cambio de tensión en una calle | Alineación del rodillo guía, estado de los rodamientos, descentramiento, limpieza de la superficie, acumulación en un lado |
| Deslizamiento de la banda | Margen de agarre bajo, contaminación, pérdida de presión, estado superficial inadecuado, desajuste de velocidad | Punto de tracción, desgaste superficial, ángulo de abrazamiento, presión, dureza, dirección de PU u otro compuesto |
| Fluctuación de tensión | Efecto del crecimiento del diámetro, arrastre, deslizamiento, contacto inestable, diferencia de tensión entre calles | Rodillos de tensión / contacto, fricción superficial, resistencia de los rodamientos, redondez, uniformidad del agarre |
Qué enviar para revisar un problema de corte longitudinal y rebobinado
- Material de la banda: película, papel, foil, no tejido, banda de embalaje flexible, banda recubierta, banda con adhesivo u otro material en bobina
- Dónde aparece primero el problema: antes del corte, después del corte, sección de guiado, punto de tracción, contacto de presión o sección de rebobinado
- Fotos o un vídeo corto que muestren el punto de inicio de la arruga, la marca, el deslizamiento, el movimiento del borde o el cambio de tensión
- Separación de las marcas repetidas si aparecen a un intervalo fijo, como 314 mm, 471 mm, 628 mm u otra distancia medida
- Posición del rodillo, diámetro, longitud de cara, dureza si se conoce, acabado superficial y si el rodillo está recubierto de caucho, de PU o es metálico
- Ángulo de abrazamiento aproximado en el rodillo que desliza o de tracción, si se conoce, por ejemplo unos 30°, 90° o 180°
- Si el problema cambia con la velocidad, la tensión, la presión, el diámetro de la bobina, el ancho de la banda, el espesor del material, la temperatura o la calidad del producto
- Tensión inicial, tensión final, porcentaje de taper, velocidad de línea y diámetro de la bobina cuando empieza el problema, si su línea registra estos valores
- Fotos del rodillo antiguo que muestren desgaste, contaminación, acumulación de adhesivo, abolladuras, cortes, pulido superficial, desgaste de bordes o marcas de contacto irregulares
- Si el problema apareció tras la limpieza, la sustitución del rodillo, el rectificado, el re-recubrimiento, un ajuste de la máquina, un cambio de material o un cambio de ancho
Páginas relacionadas
- Rodillos para líneas de corte longitudinal y rebobinado — Requisitos de los rodillos para tracción, guiado, contacto de presión, control de tensión y calidad de rebobinado en líneas de corte longitudinal y rebobinado.
- Rodillos de control de tensión — Para estabilidad de la tensión de la banda, cambios de diámetro de bobina, movimiento de los bordes y rebobinado inestable.
- Rodillos guía — Para control del recorrido de la banda, estabilidad de los bordes, problemas de guiado y contacto en la sección de guiado.
- Rodillos de presión — Para contacto de presión, marcas repetidas, presión de bobinado, equilibrio del contacto y protección de la superficie.
- Rodillos de tracción — Para agarre de la banda, deslizamiento, sincronización de velocidad y un avance estable del material.
- Rodillos de caucho de poliuretano — Para posiciones de abrasión en seco, agarre, carga y fricción repetida.
Fabricación de rodillos a medida y control de calidad
Un rodillo de caucho fiable no depende solo de sus dimensiones. La dirección del compuesto, la estabilidad de la dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro influyen en el rendimiento del rodillo en la línea.
Wolorin atiende tanto rodillos de sustitución habituales como proyectos de rodillos a medida más exigentes, con fabricación, inspección y controles de calidad documentados adaptados a los requisitos de cada proyecto. A continuación puede consultar nuestro alcance de servicios, el proceso de control de calidad y la información de la empresa.
Solicitar presupuesto
Si ya dispone de planos, dimensiones, muestras o especificaciones claras, puede enviárnoslos directamente. Podemos utilizarlos para la personalización, la cotización o la confirmación de producción.
Si la información no está completa, también puede empezar con fotos del rodillo antiguo, la posición del rodillo, el material de la banda, los medios de contacto y el problema actual de corte longitudinal o rebobinado. Para arrugas, marcas repetidas, deslizamiento, inestabilidad de los bordes o fluctuaciones de tensión, las fotos y un vídeo corto de dónde aparece primero el problema