
Häufige Probleme beim Längsschneiden und Aufwickeln
Wenn eine Schneid- und Aufwickelanlage bereits vor dem Aufwickeln Falten, Wiederholungsmarken, instabile Kanten, lockere oder harte Walzenbereiche, Schlupf oder Spannungsschwankungen aufweist, wird der Fehler oft in der Nähe des Aufwickelbereichs sichtbar. Die Ursache kann bereits früher liegen. Nach dem Schneiden der Bahn hat jeder Streifen weniger Breite, um sich zu stabilisieren, der Zustand der Kanten verändert sich, und kleine Unterschiede in Führung, Zugkraft, Anpressdruck, statischer oder Oberflächenreibung können sich als Probleme an der fertigen Rolle bemerkbar machen.
Im Fokus steht hier die Rollenqualität und die Bahnführung beim Schneiden und Aufwickeln: Walzenkontakt, Spannungsänderung, Druckverteilung, Kantenstabilität, Oberflächenbeschaffenheit, Verschmutzung und Aufwickelkontakt. Messereinstellung, Schneidemaschinenkonstruktion und Maschinensteuerung werden separat behandelt. Der praktische Ansatz ist einfach: Man ermittelt den ersten Fehlerpunkt und vergleicht ihn mit dem nächstgelegenen Walzenkontakt, der Spannungszone, dem Druckpunkt und der Aufwickelposition.
Wenn das Problem in der Nähe des Aufwickel-, Traktions-, Führungs-, Druck- oder Spannungsbereichs auftritt, werden die entsprechenden Walzenpositionen behandelt in Walzen für Längsschneide- und Wickelanlagen.
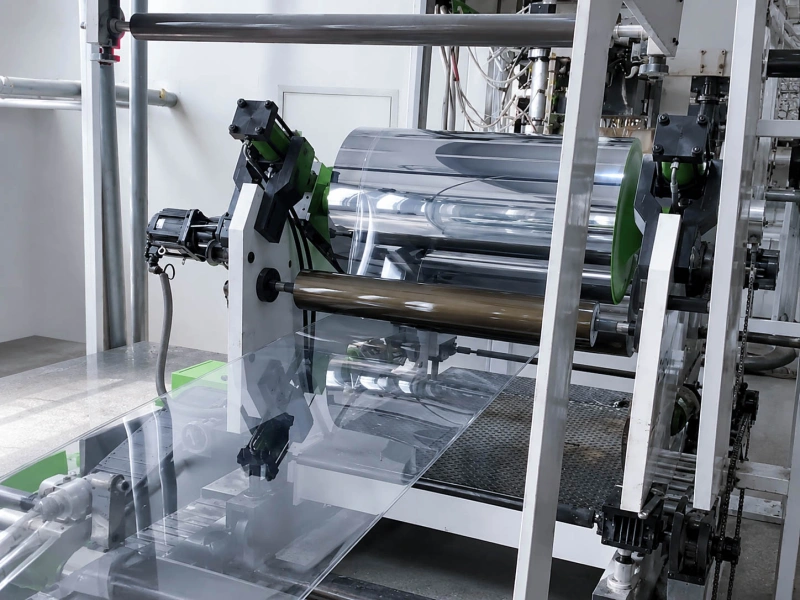
Falten vor dem Aufwickeln
Faltenbildung vor dem Aufwickeln beginnt meist schon vor der Formung der fertigen Rolle. Die Bahn kann nach dem Schneiden zunächst akzeptabel aussehen, beginnt dann aber beim Aufwickeln zu falten, sich zu wellen oder ungleichmäßig zu spannen. Dünne Folien, Trennfolien, Schutzfolien, flexible Verpackungsbahnen, Folien und beschichtete Materialien reagieren besonders empfindlich, da sich bereits geringe Änderungen der Spannung oder Reibung schnell an der Oberfläche oder den Kanten bemerkbar machen.
Beginnen Sie mit der Faltenbildung. Bleibt sie nahe einer Kante, prüfen Sie die Kantenführung, die Schnittkantenqualität, den einseitigen Druck und die Walzenausrichtung. Wandert sie über die gesamte Breite, prüfen Sie die Spannungsstabilität, die Bahnausbreitung, die statische Aufladung und die Oberflächenreibung. Tritt die Faltenbildung erst bei höheren Geschwindigkeiten auf, könnte die Anlage an ihre Stabilitätsgrenze stoßen (z. B. durch Traktion, Lufteinschluss, Wickelwinkel oder Aufwickelkontakt).
Im Bereich der Führungs- und Spannzonen werden zunächst die Rollenausrichtung, die Oberflächenreinheit, der Lagerzustand, der Rundlauf und die ungleichmäßige Belastung der Rollenseite geprüft. Beginnt die Faltenbildung in der Nähe einer spannungsempfindlichen Stelle, Bahnspannungswalzen sollten zusammen mit den umliegenden Führungs- und Antriebsrollen überprüft werden.
Die alte Walze kann oft nützliche Hinweise liefern. Ungleichmäßige Staublinien, Klebstoffablagerungen, ein polierter Streifen, einseitiger Verschleiß, Oberflächenverhärtung, Schnitte, Dellen oder ein deutlicher Kontaktunterschied auf der Oberfläche können erklären, warum die Bahn zu falten beginnt, bevor sie die Aufwickelwalze erreicht.
Wiederkehrende Markierungen auf der Rolle
Die sich wiederholenden Markierungen auf der Rolle sollten zunächst anhand des Abstands überprüft werden. Liegt der Abstand zwischen den Markierungen nahe am Umfang einer benachbarten Walze, Kontaktwalze, Anlegewalze, eines Kerns oder einer Aufwickelposition, ist die Markierung in der Regel auf einen wiederkehrenden Kontaktpunkt und nicht auf ein zufälliges Oberflächenproblem zurückzuführen.
Eine einfache Überprüfung in der Fertigung ist hier hilfreich: Der Umfang einer Walze entspricht ungefähr π × Durchmesser. Eine 100-mm-Walze benötigt für eine volle Umdrehung etwa 314 mm. Eine 150-mm-Walze benötigt für eine volle Umdrehung etwa 471 mm. Eine 200-mm-Walze benötigt für eine volle Umdrehung etwa 628 mm. Liegt der Abstand der Wiederholungsmarkierungen nahe an einem dieser Werte, sollte die entsprechende Walzenposition frühzeitig überprüft werden.
Häufige Ursachen für Beschädigungen an der Walzenseite sind Verschmutzungen, ebene Flächen, Kerben, Dellen, lokale Härteveränderungen, Ablagerungen, unsaubere Schleifarbeiten, Rundlauffehler oder Druckstellen, die sich einmal pro Umdrehung wiederholen. Beim Schneiden und Aufwickeln entstehen bereits vor dem Fertigstellen der Rolle Spuren, die mit zunehmender Lagenanzahl deutlicher sichtbar werden. Die fertige Rolle kann kleine Kontaktspuren verstärken, insbesondere auf Glanzfolien, beschichteten Bahnen, dünnem Papier, Folien und flexiblen Verpackungsmaterialien.
Prüfen Sie drei Dinge gleichzeitig: Wiederholungsabstand, Markierungsrichtung und den Punkt, an dem die Markierung erstmals sichtbar wird. Wenn die Markierung nach einem Auflegen oder Druckkontakt auftritt, Andruckwalzen Die Walze sollte auf Rundheit, Oberflächenbeschaffenheit, Härtestabilität, Druckverteilung und Verunreinigungen geprüft werden. Tritt die Markierung nach Reinigung, Walzenwechsel, Schleifen oder Neubezug im gleichen Abstand erneut auf, liegt das Problem möglicherweise tiefer als nur oberflächlicher Schmutz. Die Ausrichtung des Walzenbezugs, die Schleifgenauigkeit, der Zustand der Verklebung oder die Druckeinstellung sollten genauer untersucht werden.
Ungleichmäßiger Wickeldruck
Ungleichmäßiger Wickeldruck äußert sich üblicherweise in harten und weichen Bereichen, losen Lagen, gequetschten Kanten, Teleskopierung, ungleichmäßiger Wicklung auf einer Seite oder einer Rolle, die sich nach der Handhabung verformt. Dieses Problem hängt oft mit dem Zusammenspiel von Spannung, Anpressdruck, Rollendurchmesserzunahme, Luftentfernung und Reibung zwischen den Lagen beim Aufwickeln zusammen.
Betrachten Sie nicht nur die fertige Rolle. Entscheidend ist der Herstellungsprozess. Wenn eine Seite der Kontaktwalze stärkere Abdrücke hinterlässt oder die fertige Rolle auf derselben Seite stets straffer ist, sollte der Walzenkontakt überprüft werden, bevor lediglich die Spannungseinstellungen geändert werden. Verschlimmert sich das Problem mit zunehmendem Rollendurchmesser, sollten Anlaufkontakt, Druckausgleich und Wickelspannung gemeinsam überprüft werden.
Falls die Wickelmaschine Spannung oder Verjüngung aufzeichnet, senden Sie uns diese Werte bitte zusammen mit der Problembeschreibung. Wir benötigen sie nicht zur Beurteilung des gesamten Steuerungssystems, sondern um festzustellen, wann sich die Rolle zu verändern beginnt. Beispielsweise kann eine Aufzeichnung der Anfangs- und Endspannung, des Verjüngungsprozentsatzes (z. B. 10%, 25% oder 40%) und des Rollendurchmessers beim Auftreten des Fehlers helfen, den Zusammenhang zwischen Rollenform, Anpressdruck und Walzenverhalten herzustellen.
Die Walzenprüfung sollte sich auf die Kontaktgleichmäßigkeit über die gesamte Lauffläche konzentrieren. Eine zu harte Oberfläche kann Druckstellen oder Quetschkanten verursachen. Eine zu weiche Oberfläche kann sich unter Last verformen und die Walzenstruktur instabil machen. Ungleichmäßiger Verschleiß, mangelnde Rundheit, Probleme mit der Welle oder den Lagern, Oberflächenverunreinigungen und eine uneinheitliche Gummihärte können ebenfalls zu Druckveränderungen während des Walzenwachstums führen.
Für Standard-Aufwickelarbeiten reichen oft ausgereifte Gummiwalzenführungen aus, sobald Größe, Position, Härte und Materialkontakt klar definiert sind. Bei empfindlichen Folien, beschichteten Bahnen, Klebebahnen, Hochgeschwindigkeitsaufwicklungen oder wiederholten Rollenqualitätsproblemen müssen Walzenbezug, Schleifgenauigkeit, Oberflächenbeschaffenheit und Anpressdruck genauer auf die tatsächlichen Anlagenbedingungen abgestimmt sein.
Tracking oder Kanteninstabilität
Laufverhalten oder Kanteninstabilität äußern sich üblicherweise durch Kantenwanderung, ungleichmäßige Rollenkanten, ungenaue Ausrichtung der Schnittstreifen, seitliche Bewegungen oder ungleichmäßigen Bahnaufbau. Nach dem Schneiden sind die Bahnstreifen schmaler und weniger fehlertolerant. Geringfügige Ausrichtungsabweichungen, Änderungen der Oberflächenreibung, statische Aufladung oder Spannungsungleichgewichte können die Kante so weit verschieben, dass die fertige Rolle beeinträchtigt wird.
Beginnen Sie beim ersten instabilen Punkt. Wenn die Kante unmittelbar nach dem Schneiden bereits instabil ist, sollten der Zustand der Schnittkante und die Bahnspannung überprüft werden. Wenn sich die Kante um einen Führungsabschnitt zu bewegen beginnt, Führungswalzen Die Ausrichtung, der Zustand der Lager, der Rundlauf, die Oberflächenreinheit und einseitige Materialansammlungen sollten überprüft werden. Verstärkt sich die Kantenbewegung in der Nähe der Aufwickelrolle, sollten der Anlegekontakt, die Druckverteilung, die Zunahme des Rollendurchmessers und ein mögliches Durchrutschen der Bahn vor Erreichen der Aufwickelrolle geprüft werden.
Dünnfolien, Trennfolien, Schutzfolien, Laminatfolien und flexible Verpackungsbahnen reagieren schnell auf geringe Reibungsunterschiede. Entsprechende Linienbedingungen können verglichen werden mit Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt Und Walzen für flexible Verpackungen wenn das Material oberflächenempfindlich oder spannungsempfindlich ist.
Eine Führungsrolle mit einseitigen Ablagerungen, ungleichmäßigem Oberflächenverschleiß, ungenauer Rundheit, fehlerhafter Oberflächenbeschaffenheit oder hohem Lagerwiderstand kann die Bahn leicht verziehen. Diese geringfügige Verziehung mag vor dem Schneiden unbedeutend erscheinen, kann aber nach dem Aufteilen der Bahn in schmalere Bahnen als Kanteninstabilität oder ungleichmäßige Walzenkantenablagerung sichtbar werden.
Netzrutschen
Bahnrutschen beim Schneiden und Aufwickeln äußert sich häufig durch instabile Geschwindigkeit, schlechtes Spannungsverhalten, Kantenverschiebung, polierte Kontaktstreifen, verkratzte Oberflächen, lockeres Aufwickeln oder eine ungleichmäßige Rollenbildung. Dies tritt oft an den Kontaktstellen für Zug, Antrieb, Anpressen oder Aufwickeln auf, der sichtbare Defekt kann jedoch erst später an der fertigen Rolle erkennbar sein.
Die erste Überprüfung betrifft den Kontaktpunkt, an dem sich die Bahn synchron mit der Walze bewegen sollte. Rutscht die Bahn dort durch, sollten Sie Oberflächenverunreinigungen, abgenutztes oder poliertes Gummi, die Anpressdruckeinstellung, den Umschlingungswinkel, die Walzenhärte, die Oberflächenbeschaffenheit und die Übereinstimmung von Walzen- und Bahngeschwindigkeit prüfen. Eine grobe Aufzeichnung des Umschlingungswinkels ist hilfreich. Eine Bahn, die die Walze in einem Winkel von ca. 30°, 90° oder 180° berührt, erzeugt nicht denselben Halt. Läuft dasselbe Material bei niedriger Geschwindigkeit gut, rutscht aber bei höherer Geschwindigkeit, größerem Walzendurchmesser oder höherer Belastung durch, ist die Haftungsreserve wahrscheinlich zu gering.
Für Anwendungen mit trockener Traktion, wiederholter Reibung, hoher Belastung oder kurzer Lebensdauer, Zugwalzen und das Abdeckungsmaterial sollte frühzeitig überprüft werden. Wenn die alte Abdeckung glatt abgenutzt ist, an Durchmesser verliert, Partikel abgibt oder unter Last an Haftung verliert, Polyurethan-Gummiwalzen sind oft eine praktische Richtung, die man überprüfen sollte.
PU eignet sich am besten, wenn es vor allem auf Griffigkeit, Verschleißfestigkeit und Belastbarkeit ankommt. Kommt dieselbe Walze zusätzlich mit Klebstoffen, Öl, Lösungsmitteln, Hitze, feuchten Medien oder einer sehr abriebempfindlichen Produktoberfläche in Kontakt, empfiehlt sich möglicherweise eine andere Gummimischung oder eine andere Oberflächenveredelung. In diesen Fällen muss die Walze ein ausgewogenes Verhältnis zwischen Griffigkeit und Ablöseverhalten, Chemikalienbeständigkeit, Wärmeverhalten, Sauberkeit und Oberflächenschutz aufweisen.
Spannungsschwankungen
Spannungsschwankungen gehören zu den häufigsten Ursachen für Probleme beim Schneiden und Aufwickeln. Die Bahn kann Faltenbildung, Kantenbewegungen, Schlupf, ungleichmäßige Walzenhärte, lose Lagen oder plötzliche Änderungen bei Geschwindigkeitserhöhungen aufweisen. Das Problem wird oft deutlicher, wenn der Walzendurchmesser zunimmt, da sich der Wickelkontakt und die Wickelspannung während des Betriebs verändern.
Prüfen Sie, wo die Spannungsänderung beginnt. Ist die Spannung bereits vor dem Schneiden instabil, kann die Ursache in der vorgelagerten Bahn, der Abwicklung oder der Prozessspannung liegen. Tritt die Änderung erst nach dem Schneiden auf, prüfen Sie die Bandbreite, die Spannungsdifferenz zwischen den Bahnen, den Führungskontakt, die Reibung und ob sich ein Band anders zieht als die anderen. Wird die Änderung kurz vor dem Aufwickeln deutlich, prüfen Sie den Anpressdruck, das Verhalten der Kontaktwalzen, die Zunahme des Rollendurchmessers, die Luftentfernung und das Gleiten zwischen den Lagen.
Falls die Anlage Spannungsaufzeichnungen enthält, senden Sie bitte nicht nur die Endeinstellung. Wichtig sind die Änderungen: Anfangsspannung, Endspannung, Verjüngungsgrad (falls verfügbar), Walzendurchmesser bei Auftreten des Problems und die Anlagengeschwindigkeit zu diesem Zeitpunkt. Selbst wenn Wolorin nur die Walzenseite überprüft, helfen diese Werte, den Fehler mit Walzenkontakt, Griffigkeit, Druck und Oberflächenverhalten in Verbindung zu bringen.
Eine stabile Walze allein kann nicht jedes Spannungsproblem beheben. Ein mangelhafter Walzenkontakt kann jedoch ein kleines Spannungsproblem erheblich verschlimmern. Ungleichmäßige Oberflächenhaftung, lokale Verschmutzungen, Lagerwiderstand, mangelnde Rundheit, verhärtetes Gummi oder eine nicht mehr zur Bahn passende Abdeckung können geringfügige Spannungsschwankungen in sichtbare Walzenqualitätsprobleme verwandeln.
Kurzübersichtstabelle
| Auf der Anlage sichtbares Problem | Was das Muster oft nahelegt | Walzenbezogene Prüfung |
|---|
| Falten vor dem Aufwickeln | Kanteninstabilität, Spannungsänderung, Statik, Ausbreitungsproblem, Unterschied im frühen Kontakt | Führungs-/Spannzone, Walzenausrichtung, Druckaufbau, einseitiger Druck, ungleichmäßiger Oberflächenkontakt |
| Wiederkehrende Markierungen auf der Rolle | Wiederkehrender Kontaktpunkt, Rollenumfang, Rundlauf, lokaler Oberflächenfehler | Messen Sie den Markierungsabstand; vergleichen Sie ihn mit dem Walzenumfang, z. B. 314 mm für Ø100 mm oder 471 mm für Ø150 mm. |
| Ungleichmäßiger Wickeldruck | Unzureichender Rollaufbau, ungleichmäßiges Anpressen, veränderte Wickelspannung, Luft- oder Lagenbewegung | Anpressdruck, Walzenhärte, Rundheit, Oberflächenverformung, Links/Rechts-Druckverteilung |
| Tracking oder Kanteninstabilität | Führungsausrichtung, Schlitzstreifeninstabilität, Reibungsunterschied, einspurige Spannungsänderung | Ausrichtung der Führungsrollen, Zustand der Lager, Rundlauf, Oberflächenreinheit, einseitiger Aufbau |
| Netzrutschen | Geringe Haftgrenze, Verschmutzung, Druckverlust, ungeeigneter Oberflächenzustand, Drehzahlabweichung | Zugpunkt, Oberflächenverschleiß, Umschlingungswinkel, Druck, Härte, PU- oder andere Verbindungsrichtung |
| Spannungsschwankungen | Durchmesserwachstumseffekt, Widerstand, Schlupf, instabiler Kontakt, Fahrspur-zu-Fahrspur-Spannungsunterschied | Spann-/Kontaktrollen, Oberflächenreibung, Lagerwiderstand, Rundheit, Griffkonsistenz |
Was Sie zur Überprüfung eines Problems mit Schneid- und Aufwickelmaschinen einsenden sollten
- Bahnmaterial: Folie, Papier, Vliesstoff, flexible Verpackungsbahn, beschichtete Bahn, Klebebahn oder anderes Rollenmaterial
- Wo das Problem zuerst auftritt: vor dem Schneiden, nach dem Schneiden, im Führungsbereich, am Traktionspunkt, am Druckkontakt oder im Aufwickelbereich
- Fotos oder ein kurzes Video, das den Ausgangspunkt der Falte, Markierung, des Verrutschens, der Kantenbewegung oder der Spannungsänderung zeigt.
- Wiederholen Sie den Markierungsabstand, wenn die Markierungen in einem festen Intervall erscheinen, z. B. 314 mm, 471 mm, 628 mm oder einem anderen gemessenen Abstand.
- Walzenposition, Durchmesser, Ballenlänge, Härte (falls verfügbar), Oberflächenbeschaffenheit und ob die Walze gummiert, PU-beschichtet oder aus Metall ist.
- Ungefährer Umschlingungswinkel um die Gleit- oder Traktionsrolle, falls verfügbar, z. B. etwa 30°, 90° oder 180°
- Ob sich das Problem mit Geschwindigkeit, Spannung, Druck, Walzendurchmesser, Bahnbreite, Materialstärke, Temperatur oder Produktgüte ändert
- Anfangsspannung, Endspannung, Verjüngungsgrad, Bandgeschwindigkeit und Walzendurchmesser zu Beginn des Problems, falls Ihre Produktionslinie diese Werte aufzeichnet
- Alte Walzenfotos, die Abnutzungsspuren, Verunreinigungen, Klebstoffablagerungen, Dellen, Schnitte, Oberflächenpolitur, Kantenverschleiß oder ungleichmäßige Kontaktspuren zeigen.
- Ob das Problem nach der Reinigung, dem Walzenwechsel, dem Schleifen, dem Neubeziehen, der Maschineneinstellung, dem Materialwechsel oder der Breitenänderung auftrat
Verwandte Seiten
- Walzen für Längsschneide- und Wickelanlagen — Anforderungen an Walzen hinsichtlich Traktion, Führung, Druckkontakt, Spannungsregelung und Aufwickelqualität in Schneid- und Aufwickelanlagen.
- Bahnspannungswalzen — Für Bahnspannungsstabilität, Rollendurchmesseränderungen, Kantenbewegungen und instabiles Aufwickelverhalten.
- Führungswalzen — Zur Bahnsteuerung, Kantenstabilität, Verfolgungsproblemen und Kontaktierung von Führungsabschnitten.
- Andruckwalzen — Für Druckkontakt, Wiederholungsmarkierungen, Wickeldruck, Kontaktbalance und Oberflächenschutz.
- Zugwalzen — Für Bahnhaftung, Rutschfestigkeit, Geschwindigkeitssynchronisation und stabile Materialbewegung.
- Polyurethan-Gummiwalzen — Für trockene Abrieb-, Griff-, Belastungs- und wiederholte Reibungspositionen.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder detaillierte Spezifikationen haben, können Sie uns diese direkt zusenden. Wir können sie für individuelle Anpassungen, Angebotserstellung oder Produktionsbestätigung verwenden.
Falls die Informationen unvollständig sind, können Sie auch mit alten Walzenfotos, der Walzenposition, dem Bahnmaterial, den Kontaktmedien und dem aktuellen Schneid- oder Aufwickelproblem beginnen. Bei Falten, Wiederholungsmarken, Rutschen, Kanteninstabilität oder Spannungsschwankungen sind Fotos und ein kurzes Video der ersten Problemstelle hilfreich.