
Warum erscheinen auf Bahnmaterialien wiederkehrende Markierungen?
Nach dem Aufwickeln, Aufwickeln, Schneiden, Beschichten, Laminieren oder der Endkontrolle treten häufig wiederkehrende Markierungen auf. Die Bahn kann in einigen Bereichen normal aussehen, dann erscheint dieselbe kurze Markierung, der Schatten, die matte Stelle, der Druckstreifen oder der gleiche kleine Oberflächenfehler erneut entlang der Rolle.
Bei Folien, Papier, Vliesstoffen, Etikettenmaterialien und flexiblen Verpackungsmaterialien ist diese Art von Markierung anders zu beurteilen als zufällige Kratzer oder allgemeine Oberflächenverschmutzungen. Zufällige Kratzer können durch Handhabung, Staub, Schneiden oder einmaligen Kontakt entstehen. Wiederkehrende Markierungen weisen in der Regel ein bestimmtes Muster auf.
Beginnen Sie an der Stelle, an der die Markierung erstmals sichtbar wird. Untersuchen Sie dann den Bahnverlauf rückwärts: Wickelkontakt, Anpressdruck, Führungs- oder Traktionsrollen, Druckrollen, Anlegerollen und alle Walzenoberflächen, die das Material wiederholt berühren. Wenn die Markierung einem rotierenden Teil folgt oder nach dem Aufwickeln deutlicher wird, sollten die Walzenposition und der Kontaktzustand überprüft werden, bevor sie als einfache Oberflächenverfärbung behandelt wird.
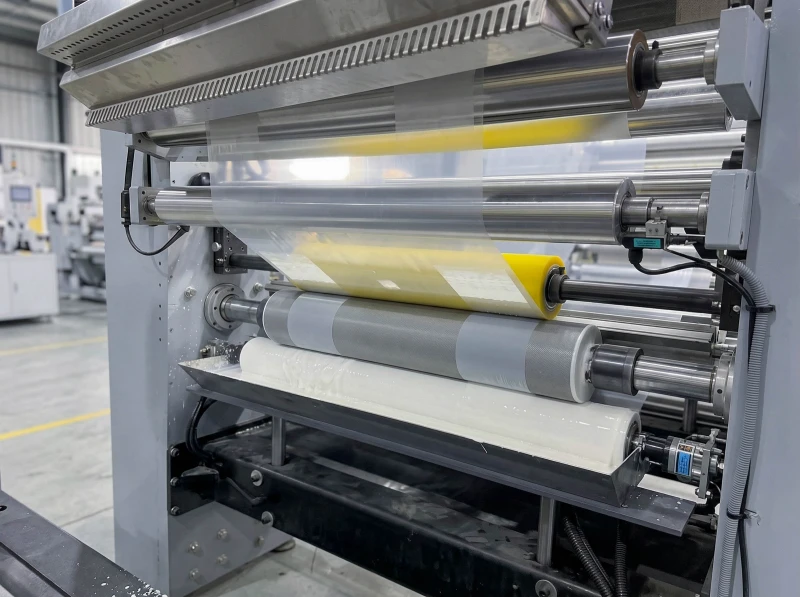
Wie Wiederholungsmarkierungen aussehen können
Wiederholte Spuren sind nicht immer tief oder auffällig. Manche sind nur bei Seitenlicht sichtbar. Manche sehen aus wie kurze Druckstellen. Manche ähneln einer leichten Glanzveränderung, einer matten Stelle, einer kleinen Delle, einem wiederkehrenden Schmutzfleck oder einem schwachen Streifen im Gewebe.
Auf glänzenden Folien oder beschichteten Oberflächen kann eine sich wiederholende Markierung wie ein kleiner optischer Fehler wirken. Auf Papier oder Vliesstoffen ähnelt sie eher einer lokalen Druckverformung oder einer Veränderung der Oberflächenstruktur. Auf Folien oder metallisierten Materialien wird selbst ein geringer Druckunterschied sichtbar, da die Oberfläche Licht stark reflektiert.
Typische Anzeichen für Prüfbedarf
- Die gleiche Markierung erscheint erneut auf der Rolle;
- Die Markierung wird nach dem Zurückspulen deutlicher;
- Die Markierung ist in einem der Schlitze oder in der Nähe eines Randes stärker ausgeprägt;
- Die Markierung ändert sich nach Anpassung von Druck, Geschwindigkeit oder Spannung;
- Das Zeichen tritt zusammen mit leichten Vibrationen, Bewegungen der Ganggenauigkeit oder Aufzugsinstabilität auf;
- Die alte Walzenoberfläche weist eine lokale Beschädigung, einen glänzenden, aufgequollenen oder verunreinigten Bereich auf.
Dies ist der Hauptunterschied zu gewöhnlichen Oberflächenmarkierungen. Bei sich wiederholenden Markierungen ist die Form zwar nützlich, aber Rhythmus und Position sind wichtiger.
Wiederholungsabstand und Walzenumfang vergleichen
Sobald die Markierung als wiederholt bestätigt ist, messen Sie den Abstand zwischen zwei ähnlichen Markierungen. Messen Sie nach Möglichkeit mehrere Abstände. Vergleichen Sie diesen Abstand anschließend mit dem Durchmesser der Walzen in der Nähe des Problembereichs.
Ein einfacher erster Prüfpunkt ist:
Wiederholungsabstand ≈ 3,14 × Walzendurchmesser
Zur schnellen Orientierung:
| Walzendurchmesser | ungefährer Umfang |
|---|---|
| 100 mm | 314 mm |
| 150 mm | 471 mm |
| 200 mm | 628 mm |
| 250 mm | 785 mm |
| 300 mm | 942 mm |
Wenn der Markierungsabstand nahe an einem der Walzenumfänge liegt, sollte diese Walze zuerst überprüft werden. Die Werte müssen nicht exakt übereinstimmen. Bahndicke, Spannung, Walzenpressung, Schlupf, Verformung der Gummibeschichtung und Wickelbildung können den tatsächlichen Abstand verändern.
Erscheint die Markierung zeitabhängig statt streckenabhängig, notieren Sie die Liniengeschwindigkeit und die Häufigkeit des Auftretens der Markierung. Der Abstand kann wie folgt geschätzt werden:
Markierungsabstand ≈ Liniengeschwindigkeit ÷ Markierungsfrequenz
In Walzen für Längsschneide- und Wickelanlagen, Diese Prüfung ist hilfreich an Traktionsrollen, Führungsrollen, Druckrollen, Anlegerollen und den Wickelkontaktstellen. Eine Markierung kann vor dem Aufwickeln entstehen und nach dem Aufwickeln deutlicher sichtbar werden. Sie kann auch direkt am Wickelkontaktpunkt angebracht werden.
Wenn der Abstand keinem Walzenumfang entspricht, überprüfen Sie weiterhin die Antriebswellen, Riemen, Zahnräder, den Durchmesser der Wickelwalze, die Beschichtungswiederholung, die Druckwiederholung, die Etikettenwiederholung oder drehzahlabhängige Vibrationen. Die Walze ist nach wie vor ein wichtiger Prüfpunkt, aber der gesamte Rotationsweg sollte berücksichtigt werden.
Wickelkontakt und Anpressdruck
Viele Wiederholungsmarkierungen werden nach dem Aufwickeln deutlicher sichtbar. Der Grund dafür ist meist der Anpressdruck. Geringfügige Oberflächenunterschiede können vor dem Aufwickeln kaum auffallen, sind aber nach dem Anpressdruck zwischen den einzelnen Lagen, dem Anlegekontakt oder dem Anpressdruck auf der Rolle deutlicher erkennbar.
Prüfen Sie, wo die Markierung sichtbar wird:
- vor dem Wickelabschnitt;
- direkt nach einem kleinen Schluck;
- erst nach dem Zurückspulen;
- erst nach der Lagerung;
- hauptsächlich in der Nähe der äußeren Schichten;
- hauptsächlich in der Nähe des Kerns;
- nur in einer Fahrspur.
Tritt die Markierung hauptsächlich nach dem Aufwickeln auf, überprüfen Sie die Andruckwalze, die Druckwalze, den Wickeldruck, die Walzenhärte, Lufteinschlüsse und die Kontaktbreite. Kleine Erhebungen, harte Verunreinigungen, lokale Abflachungen, beschädigte Gummibeschichtungen oder ungleichmäßige Druckbereiche können sich beim Aufbau der Rolle im Material wiederholen.
Bei empfindlichen Folien, Trennfolien, beschichtetem Papier, Aluminiumfolien, Etikettenmaterialien und Laminaten ist die Kontaktfläche von Andruckwalzen ist besonders wichtig. Härte, Oberflächenbeschaffenheit, Elastizität der Beschichtung, Rundheit und Druckverteilung beeinflussen allesamt, ob ein kleiner Kontaktunterschied sichtbar wird.
Auch eine optisch saubere Walze kann wiederkehrende Spuren erzeugen. Die Oberfläche mag sauber sein, aber der Kontakt kann aufgrund von Rundlauffehlern, Exzentrizität, lokalen Härteänderungen, mangelhaftem Schleifen, Lagerbewegungen oder ungleichmäßiger Walzenbelastung instabil sein.
Rundlaufabweichung, Exzentrizität oder Oberflächenfehler
Wenn ein Teil der Walze anders läuft als der Rest, kann die Bahn wiederholten Druckänderungen ausgesetzt sein. Dies kann selbst dann geschehen, wenn die Walzenoberfläche auf den ersten Blick einwandfrei aussieht.
Häufige Ursachen sind:
- Walzenrundlauf;
- Exzenterrollenkörper;
- verbogene Welle oder abgenutztes Wellenende;
- Lagerbewegung;
- ungleichmäßiges Schleifen;
- lokale Leistungseinbuße;
- lokales Aufquellen oder Verhärten der Gummibeschichtung;
- eine beschädigte, eingeschnittene oder erhabene Stelle am Deckel.
Rundlaufabweichungen und Exzentrizitäten äußern sich oft in einem Druckrhythmus. Die Bahn kann pro Umdrehung etwas mehr Kontakt haben. Auf rauen oder minderwertigen Oberflächen spielt dies möglicherweise keine große Rolle. Auf glänzenden Folien, beschichtetem Papier, Etikettenmaterial oder sauberen Kontaktmaterialien kann derselbe Druckrhythmus jedoch zu einer sichtbaren Markierung führen.
Die alte Walze sollte sorgfältig geprüft werden. Achten Sie auf Stellen, die besonders poliert, abgenutzt, härter, weicher, aufgequollen, verglast oder lokal beschädigt sind. Prüfen Sie außerdem die Wellenenden, den Lagersitz, die Rundheit der Walze und ob sich die Kontaktbreite beim Drehen der Walze verändert.
Bei Hochgeschwindigkeits- oder oberflächenempfindlichen Fertigungslinien können bereits kleine Ungenauigkeiten der Walzen am Produkt sichtbar werden. Tritt die Markierung nach dem Austausch oder der Reinigung der Walze erneut auf, sollten Rundlauf, Wellenzustand, Schleifgenauigkeit und Kontaktstabilität vor der Fertigung der nächsten Walze überprüft werden.
Kontamination oder Beschädigung an einem Fixpunkt
Manche sich wiederholende Markierungen entstehen durch einen festen Punkt auf der Walzenoberfläche. Dieser Punkt mag sehr klein sein, dreht sich aber mit der Walze und berührt die Bahn immer wieder.
Gängige Festkommaquellen sind:
- Klebstoffablagerungen;
- Beschichtungsrückstände;
- Staub oder harte Partikel, die in den Bezug gedrückt wurden;
- Klebebandreste;
- Rückstände von Reinigungsmitteln;
- ein kleiner Schnitt, eine Kerbe oder eine Delle;
- eine erhöhte Gummikante;
- lokale Verglasung;
- ein Metallgrat oder eine beschädigte Stelle in der Nähe der Bahnkante.
Diese Art von Markierung kann wie eine Verunreinigung aussehen, lässt sich aber durch normale Reinigung oft nur kurzfristig verbessern. Wenn Klebstoffe, Beschichtungsflüssigkeiten, Staub, statische Aufladung oder Ablösungsprozesse immer wieder Material an dieselbe Stelle transportieren, kann die Markierung kurz nach der Reinigung wieder auftreten.
In Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt, Kleine Fixpunkte können auf BOPP, PET, PE, Schutzfolien, Trennfolien und ähnlichen dünnen Bahnmaterialien deutlich sichtbar sein. Dasselbe Problem kann auf beschichtetem Papier, Folien und Laminaten auftreten, wenn die Oberfläche empfindlich auf Druck, Glanzänderungen oder kleine Partikel reagiert.
Die Inspektion sollte den gesamten Umfang umfassen. Reinigen Sie die Walze, drehen Sie sie langsam und prüfen Sie sie unter Seitenlicht. Beschränken Sie sich nicht nur auf die sichtbare Oberseite. Viele punktuelle Defekte werden übersehen, weil sich die beschädigte Stelle an der Unterseite oder in der Nähe des Bahnrandes befindet.
Wann die Genauigkeit der Walzen / die Richtung der Qualitätskontrolle prüfen?
Wiederholte Markierungen sollten besonders sorgfältig geprüft werden, wenn das Produkt oberflächenempfindlich ist, die Produktionsgeschwindigkeit hoch ist oder der Fehler das Schneiden, Aufwickeln, Beschichten, Bedrucken, Laminieren oder die Kundenakzeptanz beeinträchtigt. Eine leichte Markierung, die an einer Stelle mit geringen Anforderungen durchgeht, kann bei Glanzfolien, Trennmaterialien, Etikettenmaterialien, beschichtetem Papier oder hochwertigen Bahnprodukten inakzeptabel sein.
Beginnen Sie mit den Informationen, die am einfachsten zu beschaffen sind:
- Fotos mit Wiederholungsmarkierungen;
- ein Foto, das mehrere Markierungen mit einem Lineal zeigt;
- Markierungsabstand;
- Produkttyp;
- Liniengeschwindigkeit;
- Rollenposition;
- Walzendurchmesser;
- Bahnverlauffoto;
- Fotos alter Walzenoberflächen;
- Druck- oder Einschnürposition;
- ob die Markierung vor oder nach dem Zurückspulen erscheint;
- Ob Reinigung, Druckeinstellung, Geschwindigkeitsänderung oder Walzenwechsel die Markierung verändert.
Für Positionen in der Nähe Führungswalzen, Prüfen Sie, ob die Markierung zusammen mit Kantenbewegungen, Laufruhe oder wiederholtem Seitenkontakt auftritt. Prüfen Sie bei Druck- und Wicklungspositionen die Kontaktbreite, den Druckausgleich, den Zustand der alten Abdeckung, den Rundlauf, die Oberflächenbeschaffenheit und den Lagerzustand.
Viele Standard-Ersatzrollen können anhand vorhandener Zeichnungen, Abmessungen, Härte, Rollenposition und Fotos der alten Rollen ausgewählt werden. Bei anspruchsvolleren Positionen sollte die Prüfung jedoch detaillierter erfolgen und unter anderem die Richtung des Deckmaterials, die Verklebung, die Schleifgenauigkeit, die Oberflächenbeschaffenheit, die Rundlaufgenauigkeit, den Rundlauf, die Wellenenden, den Lagersitz, die Auswuchtung und den Druckkontakt berücksichtigen.
Wolorins QUALITÄTSKONTROLLE & PRÜFUNG Die Laufrichtung ist hier relevant, da sich die Markierungen anfangs oft nur leicht wiederholen. Werden die Walzengenauigkeit, der Oberflächenzustand und das Kontaktverhalten vor dem Austausch nicht geprüft, können dieselben Markierungen nach dem Einbau der neuen Walze erneut auftreten.
Praktische Prüftabelle
| Was Sie im Internet sehen | Was es üblicherweise nahelegt | Zuerst prüfen |
| Dieselbe Markierung erscheint erneut entlang der Rolle. | Wiederholter Kontakt oder rotierende Quelle | Messen Sie den Abstand und vergleichen Sie ihn mit dem Umfang der benachbarten Walze. |
| Mark wird nach dem Zurückspulen deutlicher. | Wicklungskontakt oder Lagendruck | Prüfen Sie die Andruckwalze, die Druckwalze, die Walzenhärte, Lufteinschlüsse und den Wickeldruck. |
| Mark wird schwerer, wenn der Anpressdruck zunimmt. | Druckkontaktproblem | Überprüfen Sie die Einzugsbreite, den Anpressdruck, die Härte der Deckschicht und die Oberflächenbeschaffenheit. |
| Eine Markierung erscheint einmal pro Walzenumdrehung. | Oberflächenfehler, Rundlaufabweichungen, Exzentrizität oder Wellenprobleme | Prüfen Sie den gesamten Walzenumfang, den Rundlauf, die Wellenenden, den Lagersitz und den Zustand der alten Abdeckung. |
| Durch die Reinigung wird der Fleck kurzfristig verbessert. | Ansammlungs- oder Kontaminationszyklus | Prüfen Sie Klebstoff, Beschichtungsrückstände, Staub, statische Aufladung, Ablöseverhalten und Reinigungsmethoden. |
| Das Zeichen erscheint mit Vibrationen oder periodischen Geräuschen | Mechanischer Rhythmus oder Ungleichgewicht | Überprüfen Sie die Rollenbalance, die Exzenterwelle, den Lagerzustand, den Antriebsrhythmus und drehzahlabhängige Änderungen. |
| Mark erscheint mit Tracking-Bewegung | Stabilitätsproblem der Führung oder des Pfades | Überprüfen Sie die Position der Führungsrolle, den Kantenkontakt, den Bahnverlauf und die Seitenreibung. |
| Mark erscheint nur in einer schmalen Fahrspur | Lokaler Fahrbahndruck oder lokales Problem mit der Walzenoberfläche | Prüfen Sie den Walzenkontakt der Fahrspur, den Randstaub, die Klingenfläche und die Walzenoberfläche. |
| Der Markierungsabstand ändert sich mit der Liniengeschwindigkeit | Geschwindigkeitsabhängige Vibration, Antrieb oder Prozessrhythmus | Liniengeschwindigkeit, Markierungsfrequenz und Drehzahl der rotierenden Komponenten aufzeichnen |
| Der Markierungsabstand entspricht in etwa dem Umfang einer Walze. | Verdächtige Walzenquelle | Prüfen Sie die Walze, bevor Sie die Materialrichtung ändern. |
Verwandte Seiten
- Walzen für Längsschneide- und Wickelanlagen — Für Wiederholungsmarkierungen, Wickelkontakte, Spannungsänderungen und mit dem Aufwickeln zusammenhängende Walzenpositionen.
- Andruckwalzen — Für den Kontakt zwischen Innen- und Außenwand, die Druckverteilung, Druckmarken und den Kontakt mit empfindlichen Oberflächen.
- QUALITÄTSKONTROLLE & PRÜFUNG — Zur Prüfung der Walzeninspektionsrichtung, Oberflächenprüfungen, Maßprüfungen und Bestätigung vor dem Versand.
- Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt — Für Dünnfolien, Schutzfolien, Trennfolien und andere Bahnmaterialien, die empfindlich auf Walzenabdrücke reagieren.
- Führungswalzen — Zur Bahnführung, Kantenstabilität, Bewegungsverfolgung und wiederholten Seitenkontakten.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie dennoch mit alten Walzenfotos, der Walzenposition, dem Produkttyp, dem Kontaktmedium, dem Abstand der Wiederholungsmarkierungen und der aktuellen Problembeschreibung beginnen. Fotos, die mehrere Wiederholungsmarkierungen mit einem Lineal zeigen, sind besonders hilfreich.