
ทำไมวัสดุแผ่นต่อเนื่องจึงเกิดรอยซ้ำ?
รอยซ้ำมักปรากฏขึ้นหลังจากการม้วน การกรอ การตัด การเคลือบ การลามิเนต หรือการตรวจสอบขั้นสุดท้าย แผ่นวัสดุอาจดูปกติในบางส่วน จากนั้นรอยสั้นๆ เงา จุดหมองคล้ำ แถบแรงกด หรือตำหนิเล็กๆ บนพื้นผิวก็จะปรากฏขึ้นอีกครั้งตามแนวยาวของม้วน.
สำหรับฟิล์ม กระดาษ ฟอยล์ ผ้าไม่ทอ กระดาษสำหรับทำฉลาก และวัสดุบรรจุภัณฑ์แบบยืดหยุ่น รอยประเภทนี้ควรได้รับการตรวจสอบแตกต่างจากรอยขีดข่วนทั่วไปหรือสิ่งสกปรกบนพื้นผิว รอยขีดข่วนทั่วไปอาจเกิดจากการจับต้อง ฝุ่น การตัด หรือการสัมผัสเพียงครั้งเดียว ส่วนรอยซ้ำๆ มักจะมีจังหวะหรือรูปแบบที่ซ้ำกัน.
เริ่มสังเกตจากจุดที่เห็นรอยครั้งแรก จากนั้นย้อนกลับไปดูเส้นทางของวัสดุ: จุดสัมผัสการม้วน แรงกด ลูกกลิ้งนำทางหรือลูกกลิ้งดึง ลูกกลิ้งกด ลูกกลิ้งวาง และพื้นผิวลูกกลิ้งใดๆ ที่สัมผัสกับวัสดุซ้ำๆ หากรอยเกิดขึ้นตามส่วนที่หมุน หรือชัดเจนขึ้นหลังจากม้วนกลับ ควรตรวจสอบตำแหน่งลูกกลิ้งและสภาพการสัมผัสก่อนที่จะคิดว่าเป็นเพียงคราบสกปรกบนพื้นผิว.
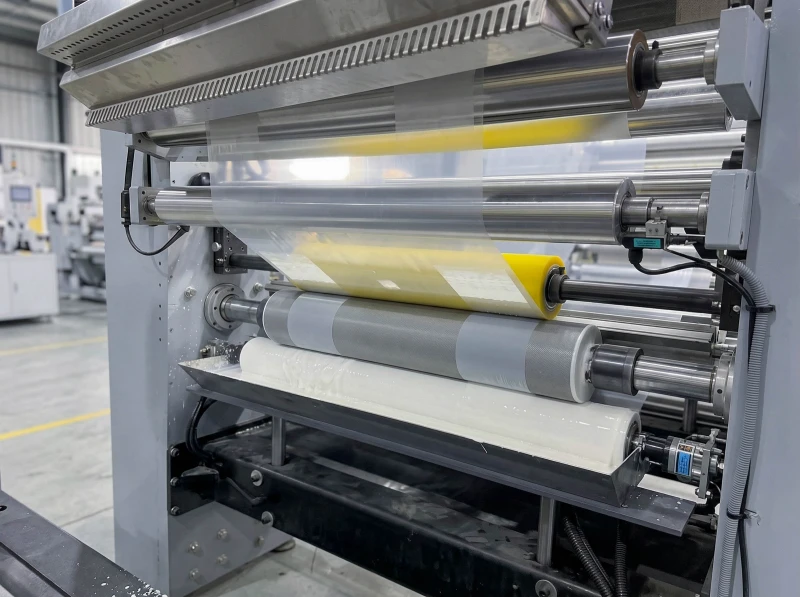
รอยซ้ำมีลักษณะอย่างไร
รอยซ้ำๆ ไม่ได้ลึกหรือชัดเจนเสมอไป บางรอยมองเห็นได้เฉพาะเมื่อส่องจากด้านข้าง บางรอยดูเหมือนรอยกดสั้นๆ บางรอยดูเหมือนการเปลี่ยนแปลงความเงาเล็กน้อย รอยด่าง รอยบุ๋มเล็กๆ คราบสกปรกซ้ำๆ หรือแถบจางๆ พาดผ่านพื้นผิว.
บนพื้นผิวที่เป็นฟิล์มหรือวัสดุเคลือบที่มีความสว่างสูง รอยซ้ำอาจดูเหมือนตำหนิเล็กๆ บนกระดาษหรือวัสดุไม่ทอ อาจดูเหมือนการกดทับเฉพาะจุดหรือการเปลี่ยนแปลงของพื้นผิว บนฟอยล์หรือวัสดุเคลือบโลหะ แม้แต่ความแตกต่างของแรงกดเพียงเล็กน้อยก็สามารถมองเห็นได้ชัดเจน เนื่องจากพื้นผิวสะท้อนแสงได้ดี.
อาจเป็น:
- รอยเดิมปรากฏขึ้นอีกครั้งตามแนวม้วน;
- รอยจะชัดเจนขึ้นหลังการรีไวน์;
- รอยจะชัดเจนกว่าในช่องผ่าด้านใดด้านหนึ่งหรือใกล้ขอบด้านใดด้านหนึ่ง;
- เครื่องหมายจะเปลี่ยนไปหลังจากปรับแรงดัน ความเร็ว หรือความตึง;
- รอยดังกล่าวปรากฏขึ้นพร้อมกับการสั่นสะเทือนเล็กน้อย การเคลื่อนไหวตามรอย หรือความไม่เสถียรของการไขลาน;
- พื้นผิวลูกกลิ้งเก่ามีรอยชำรุด รอยมันวาว รอยบวม หรือรอยปนเปื้อนเฉพาะจุด.
นี่คือความแตกต่างหลักจากรอยบนพื้นผิวทั่วไป สำหรับรอยซ้ำ รูปทรงนั้นมีประโยชน์ แต่จังหวะและตำแหน่งมีความสำคัญมากกว่า.
ระยะรอยซ้ำและรอบวงลูกกลิ้ง
เมื่อยืนยันแล้วว่ารอยนั้นซ้ำกัน ให้วัดระยะห่างจากรอยหนึ่งไปยังรอยที่คล้ายกันถัดไป วัดหลายๆ ช่วงถ้าเป็นไปได้ จากนั้นเปรียบเทียบระยะห่างนั้นกับเส้นผ่านศูนย์กลางของลูกกลิ้งที่อยู่ใกล้บริเวณที่มีปัญหา.
การตรวจสอบเบื้องต้นอย่างง่ายคือ:
ระยะการทำซ้ำ ≈ 3.14 × เส้นผ่านศูนย์กลางลูกกลิ้ง
สำหรับใช้อ้างอิงอย่างรวดเร็ว:
| เส้นผ่านศูนย์กลาง | เส้นรอบวงโดยประมาณ |
|---|---|
| 100 มม. | 314 มม. |
| 150 มม. | 471 มม. |
| 200 มม. | 628 มม. |
| 250 มม. | 785 มม. |
| 300 มม. | 942 มม. |
หากระยะห่างของเครื่องหมายใกล้เคียงกับเส้นรอบวงของลูกกลิ้งตัวใดตัวหนึ่ง ควรตรวจสอบลูกกลิ้งตัวนั้นก่อน ตัวเลขไม่จำเป็นต้องตรงกันเป๊ะ ความหนาของแผ่นวัสดุ แรงดึง การบีบอัด การลื่น การเสียรูปของยางหุ้ม และการสะสมตัวของการม้วน ล้วนสามารถทำให้ระยะห่างที่แท้จริงเปลี่ยนแปลงไปได้.
หากเครื่องหมายปรากฏขึ้นตามเวลาแทนที่จะเป็นระยะทาง ให้บันทึกความเร็วของเส้นและจำนวนครั้งที่เครื่องหมายปรากฏขึ้น ระยะห่างสามารถประมาณได้โดยใช้สูตร:
ระยะห่างระหว่างเครื่องหมาย ≈ ความเร็วของเส้น ÷ ความถี่ของเครื่องหมาย
ใน ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์, การตรวจสอบนี้มีประโยชน์บริเวณลูกกลิ้งดึง ลูกกลิ้งนำทาง ลูกกลิ้งกด ลูกกลิ้งวาง และตำแหน่งสัมผัสการม้วนกลับ อาจสร้างเครื่องหมายก่อนการม้วนกลับและจะมองเห็นได้ชัดเจนยิ่งขึ้นหลังจากแรงกดในการม้วนกลับ หรืออาจสร้างเครื่องหมายโดยตรงที่จุดสัมผัสการม้วนกลับก็ได้.
หากระยะห่างไม่ตรงกับเส้นรอบวงของลูกกลิ้งใดๆ ให้ตรวจสอบเพลาขับ สายพาน เฟือง เส้นผ่านศูนย์กลางของลูกกลิ้งม้วน การทำซ้ำของการเคลือบ การทำซ้ำของการพิมพ์ การทำซ้ำของฉลาก หรือการสั่นสะเทือนที่เกี่ยวข้องกับความเร็วต่อไป ลูกกลิ้งยังคงเป็นจุดตรวจสอบที่สำคัญ แต่ควรพิจารณาเส้นทางการหมุนทั้งหมดด้วย.
จุดสัมผัสระหว่างการม้วนและแรงกดนิป
รอยซ้ำหลายๆ รอยจะเห็นได้ชัดเจนขึ้นหลังจากม้วนกลับ สาเหตุส่วนใหญ่มักเกิดจากแรงกดสัมผัส ความแตกต่างเล็กน้อยบนพื้นผิวอาจมองเห็นได้ไม่ชัดก่อนม้วน แต่หลังจากแรงกดระหว่างชั้น การสัมผัส หรือแรงกดจากการบีบอัด รอยเหล่านั้นก็จะปรากฏชัดเจนขึ้นบนม้วน.
ตรวจสอบว่าเครื่องหมายปรากฏให้เห็นที่ใด:
- ก่อนถึงช่วงทางโค้ง;
- ทันทีหลังผ่านจุดนิป;
- เฉพาะหลังการรีไวน์เท่านั้น;
- หลังจากเก็บรักษาแล้วเท่านั้น;
- ส่วนใหญ่มักอยู่ใกล้ชั้นนอกสุด;
- ส่วนใหญ่อยู่ใกล้แกนกลาง;
- เฉพาะในช่องแคบช่องเดียวเท่านั้น.
หากชัดหลังรีไวน์ ให้ตรวจ ลูกกลิ้งกดม้วน, ลูกกลิ้งกด, การม้วน แรงกด, ความแข็งของม้วน, อากาศกัก และความกว้างสัมผัส จุดนูนเล็ก สิ่งปนเปื้อนแข็ง จุดแบน ชั้นยางเสีย หรือแถบแรงกดไม่เท่ากันสามารถทำรอยซ้ำขณะม้วนโตขึ้น
สำหรับฟิล์มไวแสง ฟิล์มกันรอย กระดาษเคลือบ ฟอยล์ กระดาษฉลาก และวัสดุเคลือบหลายชั้น พื้นผิวสัมผัสของ ลูกกลิ้งกด เรื่องนี้สำคัญเป็นอย่างยิ่ง ความแข็ง ความเรียบของพื้นผิว ความยืดหยุ่นของวัสดุหุ้ม ความกลม และการกระจายแรงกด ล้วนส่งผลต่อว่าความแตกต่างเล็กน้อยของการสัมผัสจะมองเห็นได้หรือไม่.
แม้ลูกกลิ้งจะดูสะอาดตา แต่ก็ยังสามารถสร้างรอยซ้ำได้ พื้นผิวอาจสะอาด แต่การสัมผัสอาจไม่เสถียรเนื่องจากการเบี่ยงเบน การเยื้องศูนย์ การเปลี่ยนแปลงความแข็งเฉพาะจุด การเจียรที่ไม่ดี การเคลื่อนที่ของแบริ่ง หรือแรงกดที่ไม่สม่ำเสมอ.
ค่ารันเอาต์ ความเยื้องศูนย์ หรือจุดบกพร่องบนผิว
หากส่วนใดส่วนหนึ่งของลูกกลิ้งทำงานแตกต่างจากส่วนอื่นๆ อาจทำให้แรงดันในวัสดุเปลี่ยนแปลงซ้ำๆ ได้ แม้ว่าพื้นผิวของลูกกลิ้งจะดูปกติดีในตอนแรกก็ตาม.
สาเหตุทั่วไป ได้แก่:
- ค่ารันเอาต์ของลูกกลิ้ง;
- ตัวลูกกลิ้งแบบเยื้องศูนย์;
- เพลาบิดงอหรือปลายเพลาสึกหรอ;
- การเคลื่อนที่ของแบริ่ง;
- การบดที่ไม่สม่ำเสมอ;
- พื้นที่ราบต่ำเฉพาะที่;
- เกิดการบวมหรือแข็งตัวเฉพาะจุดของแผ่นยางหุ้ม;
- บริเวณที่ชำรุด เป็นรอยตัด หรือเป็นรอยนูนบนปก.
ความคลาดเคลื่อนและการเบี่ยงเบนมักปรากฏให้เห็นเป็นจังหวะการกด แผ่นกระดาษอาจสัมผัสกับวัสดุมากกว่าปกติเล็กน้อยในแต่ละรอบ บนพื้นผิวที่หยาบหรือพื้นผิวที่มีมูลค่าต่ำ อาจไม่สำคัญมากนัก แต่บนฟิล์มมันวาว ฟอยล์ กระดาษเคลือบ กระดาษฉลาก หรือวัสดุสัมผัสที่สะอาด จังหวะการกดเดียวกันนี้อาจกลายเป็นร่องรอยที่มองเห็นได้ชัดเจน.
ควรตรวจสอบลูกกลิ้งเก่าอย่างละเอียด มองหาบริเวณที่มีลักษณะเงากว่า สึกหรอมากกว่า แข็งกว่า นิ่มกว่า บวม เป็นมันเงา หรือเสียหายเฉพาะจุด นอกจากนี้ ควรตรวจสอบปลายเพลา การประกอบของตลับลูกปืน ความกลมของลูกกลิ้ง และดูว่าความกว้างของหน้าสัมผัสเปลี่ยนแปลงไปหรือไม่เมื่อลูกกลิ้งหมุน.
สำหรับสายการผลิตความเร็วสูงหรือสายการผลิตที่ไวต่อพื้นผิว ปัญหาความแม่นยำของลูกกลิ้งเล็กน้อยอาจปรากฏให้เห็นบนผลิตภัณฑ์ หากรอยดังกล่าวกลับมาอีกหลังจากเปลี่ยนหรือทำความสะอาดลูกกลิ้งแล้ว ควรตรวจสอบการเบี่ยงเบน การสภาพของเพลา ความแม่นยำในการเจียร และความเสถียรของการสัมผัสก่อนที่จะทำการผลิตลูกกลิ้งตัวต่อไป.
จุดปนเปื้อนหรือความเสียหายที่คงตำแหน่ง
รอยซ้ำบางส่วนเกิดจากจุดคงที่จุดหนึ่งบนพื้นผิวลูกกลิ้ง จุดนั้นอาจมีขนาดเล็กมาก แต่จะหมุนไปพร้อมกับลูกกลิ้งและสัมผัสกับแผ่นวัสดุซ้ำแล้วซ้ำเล่า.
แหล่งกำเนิดแสงแบบจุดคงที่ทั่วไป ได้แก่:
- คราบเหนียวสะสม;
- คราบเคลือบผิว;
- ฝุ่นละอองหรืออนุภาคแข็งที่อัดแน่นอยู่บนฝาครอบ;
- คราบกาวที่เหลือจากการติดเทป;
- การทำความสะอาดคราบสารเคมีตกค้าง;
- รอยบาด รอยถลอก หรือรอยบุบเล็กๆ;
- ขอบยางที่ยกสูงขึ้น;
- ผิวมันเงาเฉพาะจุด;
- เสี้ยนโลหะหรือชิ้นส่วนที่เสียหายใกล้แนวขอบวัสดุ;
ร่องรอยประเภทนี้อาจดูเหมือนสิ่งปนเปื้อน แต่การทำความสะอาดตามปกติอาจช่วยได้เพียงชั่วคราวเท่านั้น หากกาว น้ำยาเคลือบ ฝุ่น ไฟฟ้าสถิต หรือคุณสมบัติการหลุดลอกของวัสดุ ทำให้วัสดุเหล่านั้นกลับมายังบริเวณเดิมอีก ร่องรอยดังกล่าวก็อาจกลับมาปรากฏอีกครั้งหลังจากทำความสะอาดแล้วไม่นาน.
ใน ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม, จุดเล็กๆ ที่ยึดติดอยู่กับที่ สามารถมองเห็นได้อย่างชัดเจนบนวัสดุ BOPP, PET, PE, ฟิล์มป้องกัน, ฟิล์มกันติด และวัสดุแผ่นบางอื่นๆ ที่คล้ายกัน ปัญหาเดียวกันนี้อาจเกิดขึ้นกับกระดาษเคลือบ ฟอยล์ และวัสดุเคลือบหลายชั้น เมื่อพื้นผิวไวต่อแรงกด การเปลี่ยนแปลงความเงา หรืออนุภาคขนาดเล็ก.
การตรวจสอบควรครอบคลุมรอบด้านทั้งหมด ทำความสะอาดลูกกลิ้ง หมุนช้าๆ และตรวจสอบภายใต้แสงด้านข้าง อย่าตรวจสอบเฉพาะบริเวณด้านบนที่มองเห็นได้เท่านั้น ข้อบกพร่องแบบจุดคงที่จำนวนมากถูกมองข้ามไป เนื่องจากบริเวณที่เสียหายอยู่ด้านล่างหรือใกล้กับเส้นทางขอบเว็บ.
เมื่อใดควรตรวจความแม่นยำ/QC ของลูกกลิ้ง
ควรตรวจสอบรอยตำหนิซ้ำอย่างระมัดระวังยิ่งขึ้นเมื่อผลิตภัณฑ์มีความไวต่อพื้นผิว ความเร็วในการผลิตสูง หรือข้อบกพร่องนั้นส่งผลต่อการตัด การม้วนกลับ การเคลือบ การพิมพ์ การลามิเนต หรือการยอมรับของลูกค้า รอยตำหนิเล็กน้อยที่อาจผ่านเกณฑ์ในตำแหน่งที่มีความต้องการต่ำ อาจไม่เป็นที่ยอมรับในฟิล์มมันวาว ฟอยล์ วัสดุรองกันติด กระดาษฉลาก กระดาษเคลือบ หรือผลิตภัณฑ์เว็บที่มีมูลค่าสูง.
เริ่มจากข้อมูลที่รวบรวมได้ง่ายที่สุดก่อน:
- ทำเครื่องหมายซ้ำในรูปภาพ;
- ภาพหนึ่งแสดงรอยขีดหลายจุดด้วยไม้บรรทัด;
- ทำเครื่องหมายระยะห่าง;
- ประเภทผลิตภัณฑ์;
- ความเร็วไลน์
- ตำแหน่งลูกกลิ้ง
- เส้นผ่านศูนย์กลางลูกกลิ้ง;
- ภาพถ่ายเส้นทางเว็บ;
- ภาพถ่ายพื้นผิวลูกกลิ้งเก่า;
- แรงกดหรือตำแหน่งหนีบ;
- ไม่ว่าเครื่องหมายจะปรากฏขึ้นก่อนหรือหลังการกรอฟิล์มก็ตาม;
- ไม่ว่าจะเป็นการทำความสะอาด การปรับแรงดัน การเปลี่ยนความเร็ว หรือการเปลี่ยนลูกกลิ้ง ล้วนส่งผลต่อรอยที่เกิดจากการซ่อม.
สำหรับตำแหน่งงานใกล้เคียง ลูกกลิ้งนำทาง, ตรวจสอบว่ารอยดังกล่าวปรากฏร่วมกับการเคลื่อนที่ของขอบ ความไม่เสถียรในการติดตาม หรือการสัมผัสด้านข้างซ้ำๆ หรือไม่ สำหรับตำแหน่งแรงดันและการพันขดลวด ให้ตรวจสอบความกว้างของหน้าสัมผัส ความสมดุลของแรงดัน สภาพฝาครอบเก่า การเบี่ยงเบน การตกแต่งพื้นผิว และสภาพของแบริ่ง.
ลูกกลิ้งทดแทนมาตรฐานจำนวนมากสามารถเริ่มต้นได้จากแบบร่างที่มีอยู่ ขนาด ความแข็ง ตำแหน่งลูกกลิ้ง และภาพถ่ายลูกกลิ้งเก่า สำหรับตำแหน่งที่มีความต้องการสูงกว่า ควรตรวจสอบอย่างละเอียดมากขึ้นในเรื่องทิศทางของวัสดุหุ้ม การยึดติด ความแม่นยำในการเจียร การตกแต่งพื้นผิว ความกลม การเบี่ยงเบน ปลายเพลา การประกอบตลับลูกปืน ความสมดุล และการสัมผัสแรงดัน.
ส่งแบบหรือรายละเอียดลูกกลิ้ง การควบคุมคุณภาพ ทิศทางมีความสำคัญในที่นี้ เนื่องจากรอยซ้ำมักมีขนาดเล็กในช่วงแรก หากไม่ได้ตรวจสอบความแม่นยำของลูกกลิ้ง สภาพพื้นผิว และพฤติกรรมการสัมผัสก่อนการเปลี่ยน ลูกกลิ้งใหม่ก็อาจแสดงรอยเดิมซ้ำได้อีก.
ตารางตรวจหน้างาน
| สิ่งที่คุณเห็นบนเว็บ | สิ่งที่มันมักจะบ่งบอก | ตรวจสอบครั้งแรก |
| รอยเดิมปรากฏขึ้นอีกครั้งตามแนวม้วน | การสัมผัสซ้ำหรือแหล่งกำเนิดแบบหมุน | วัดระยะห่างและเปรียบเทียบกับเส้นรอบวงของลูกกลิ้งที่อยู่ใกล้เคียง |
| มาร์คชัดเจนขึ้นหลังจากย้อนกลับไปดู | การสัมผัสการพันหรือแรงดันชั้น | ตรวจสอบลูกกลิ้งวางแผ่น ลูกกลิ้งกด ความแข็งของลูกกลิ้ง การดักจับอากาศ และแรงดันในการม้วน |
| รอยชัดขึ้นเมื่อแรงกดที่จุดนิปเพิ่มขึ้น | ปัญหาการสัมผัสแรงดัน | ตรวจความกว้างจุดสัมผัส สมดุลแรงกด ความแข็งชั้นหุ้ม และผิวสำเร็จ |
| เครื่องหมายจะปรากฏขึ้นหนึ่งครั้งต่อการหมุนของลูกกลิ้งหนึ่งรอบ | รอยด่างบนพื้นผิว การเบี่ยงเบน ความไม่สมมาตร หรือปัญหาที่เพลา | ตรวจสอบเส้นรอบวงของลูกกลิ้งทั้งหมด การเบี่ยงเบน ปลายเพลา การประกอบของตลับลูกปืน และสภาพของฝาครอบเก่า |
| การทำความสะอาดช่วยให้รอยเปื้อนดีขึ้นในระยะเวลาสั้นๆ | วงจรการสะสมหรือการปนเปื้อน | ตรวจสอบกาว คราบเคลือบ ฝุ่นละออง ไฟฟ้าสถิต พฤติกรรมการหลุดลอก และวิธีการทำความสะอาด |
| เครื่องหมายปรากฏขึ้นพร้อมกับการสั่นสะเทือนหรือเสียงเป็นระยะ | จังหวะเชิงกลหรือความไม่สมดุล | ตรวจสอบความสมดุลของลูกกลิ้ง เพลาเยื้องศูนย์ สภาพของตลับลูกปืน จังหวะการขับเคลื่อน และการเปลี่ยนแปลงที่เกี่ยวข้องกับความเร็ว |
| เครื่องหมายปรากฏขึ้นพร้อมกับการติดตามการเคลื่อนไหว | ปัญหาความเสถียรของไกด์หรือเส้นทาง | ตรวจสอบตำแหน่งลูกกลิ้งนำทาง การสัมผัสขอบ เส้นทางการเคลื่อนที่ของเว็บ และการเสียดสีด้านข้าง |
| เครื่องหมายปรากฏเฉพาะในช่องแคบช่องเดียวเท่านั้น | ปัญหาแรงดันลมในเลนหรือปัญหาพื้นผิวลูกกลิ้งในพื้นที่ | ตรวจสอบการสัมผัสของลูกกลิ้งในเลนนั้น ฝุ่นที่ขอบ พื้นที่ใบมีด และพื้นผิวลูกกลิ้ง |
| ระยะห่างระหว่างเครื่องหมายจะเปลี่ยนแปลงไปตามความเร็วของเส้น | การสั่นสะเทือนที่เกี่ยวข้องกับความเร็ว จังหวะการขับเคลื่อน หรือกระบวนการ | บันทึกความเร็วสายการผลิต ความถี่ในการทำเครื่องหมาย และความเร็วของส่วนประกอบที่หมุน |
| ระยะห่างของเครื่องหมายจะใกล้เคียงกับเส้นรอบวงของลูกกลิ้งด้านหนึ่ง | แหล่งที่มาของลูกกลิ้งที่น่าสงสัย | ตรวจสอบลูกกลิ้งก่อนเปลี่ยนทิศทางวัสดุ |
หน้าที่เกี่ยวข้อง
- ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ — สำหรับเครื่องหมายซ้ำ การสัมผัสการพัน การเปลี่ยนแปลงแรงตึง และตำแหน่งลูกกลิ้งที่เกี่ยวข้องกับการกรอใหม่.
- ลูกกลิ้งกด — สำหรับการสัมผัสแบบหนีบ การกระจายแรงกด รอยกด และการสัมผัสพื้นผิวที่บอบบาง.
- การควบคุมคุณภาพ — สำหรับการตรวจสอบทิศทางลูกกลิ้ง การตรวจสอบพื้นผิว การตรวจสอบขนาด และการยืนยันก่อนการจัดส่ง.
- ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม — สำหรับฟิล์มบาง ฟิล์มป้องกัน ฟิล์มกันรอย และวัสดุแผ่นอื่นๆ ที่ไวต่อรอยลูกกลิ้ง.
- ลูกกลิ้งนำทาง — สำหรับการควบคุมเส้นทางของเว็บ ความเสถียรของขอบ การติดตามการเคลื่อนไหว และการสัมผัสด้านข้างซ้ำๆ.
การผลิตลูกกลิ้งสั่งทำและการควบคุมคุณภาพ
ลูกกลิ้งยางที่มีคุณภาพนั้นไม่ได้ขึ้นอยู่กับขนาดเพียงอย่างเดียว ทิศทางการผสมวัสดุ ความคงตัวของความแข็ง ความหนาของชั้นหุ้ม การตกแต่งพื้นผิว โครงสร้างของเพลา และความแม่นยำในการทำงาน ล้วนส่งผลต่อประสิทธิภาพของลูกกลิ้งในสายการผลิต.
Wolorin ให้บริการทั้งลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งสั่งทำพิเศษที่ต้องการความแม่นยำสูง โดยมีกระบวนการผลิต การตรวจสอบ และการตรวจสอบคุณภาพที่จัดทำเป็นเอกสารให้ตรงตามข้อกำหนดของโครงการ คุณสามารถตรวจสอบขอบเขตการบริการ กระบวนการควบคุมคุณภาพ และประวัติบริษัทของเราได้ด้านล่าง.
ขอใบเสนอราคา
หากมีแบบ ขนาด ตัวอย่าง หรือข้อกำหนดชัด สามารถส่งให้ Wolorin เพื่อผลิตสั่งทำ เสนอราคา หรือยืนยันการผลิต
หากข้อมูลยังไม่ครบถ้วน คุณสามารถเริ่มต้นด้วยภาพถ่ายลูกกลิ้งเก่า ตำแหน่งของลูกกลิ้ง ประเภทของผลิตภัณฑ์ สื่อที่สัมผัส ระยะห่างของรอยซ้ำ และปัญหาปัจจุบัน ภาพถ่ายที่แสดงรอยซ้ำหลายๆ รอยพร้อมไม้บรรทัดจะเป็นประโยชน์อย่างยิ่ง.