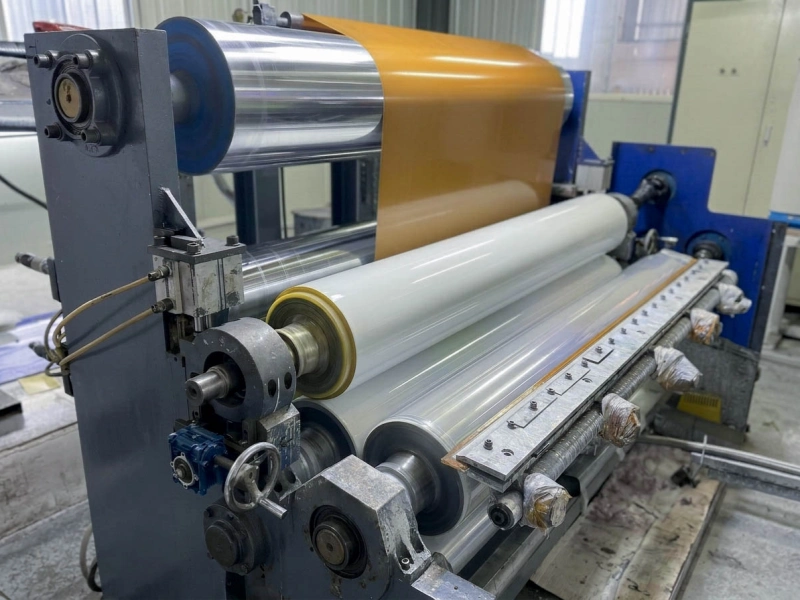
コイルコーティング塗布不良:塗り抜けと塗料供給不足

コイルコーティングラインで局部的な未塗装、途切れた濡れ帯、運転中に徐々に弱くなる塗膜が出る場合は、塗料がどの位置で最初に連続性を失うかを塗布部に沿って確認します。

塗料供給・パン → ピックアップロール → アプリケーターロール → 鋼帯

各転移点で液膜が連続している必要があります。

スキッピング(塗り抜け)は独立した不規則な未塗装部として出やすく、スターベーション(塗料供給不足)はライン速度や塗料需要が上がるにつれて、濡れ膜が狭く、薄く、斑状になる形で進むことが多くあります。

最も役立つ質問は単純です。 連続した湿潤膜は、最初にどこで消失するのか?

ピックアップロールがパンを出る時点ですでに乾いた部分があるなら上流側です。ピックアップが濡れているのにアプリケーターで乾燥帯ができるならロール間転移です。アプリケーターが完全な液膜で鋼帯へ到達しているのに鋼帯が未塗装なら、最終転移を確認します。

塗工ストリーク、リビング、チャターマーク:見分け方

塗膜が最初に連続性を失う位置

転写段階 正常時に見える状態 途切れたサイン 次の方向
塗料供給・パン ピックアップ幅全体へ安定供給 液面低下、深さムラ、泡、空気、循環不安定 ピックアップ部へ届く供給を確認
ピックアップロール 必要幅全体の連続濡れ膜 乾き斑、濡れ端後退、玉状濡れ、斑 塗料状態とロールの濡れを比較
アプリケーターロール ロール間接触後も連続膜 ピックアップは濡れているのにアプリケーターに乾燥部 ロール間転移と表面速度を確認
鋼帯 塗布直後に連続被覆 アプリケーターは濡れているのに鋼帯に未塗装 鋼帯状態とアプリケーター接触を比較

オペレーター側、中央、駆動側を安全な範囲で観察し、転移接触の直前・直後を確認します。不良発生中にパターンを記録してください。停止・清掃後のロールは運転中の濡れ不安定を示しません。

欠陥が発生している間に、そのパターンを記録してください。製造中に濡れ性や転写性が不安定だった場合でも、停止して洗浄したロールは正常に見えることがあります。

欠陥の形状も、方向を絞り込むのに役立ちます。

  • 断線箇所はウェブの1箇所に留まっている。 その幅位置における供給量、ロール表面、および接触状態を比較する。
  • 乾燥地帯は走行中に拡大する。 時間、速度、塗料の需要、または温度によって変化する状態を探してください。
  • スキップは定期的に繰り返されます。 実際の動作速度における回転部品の関係に追従しているかどうかを確認してください。
  • 速度変化後にパターンが変化する: どのロール表面が最初に変化するかを特定する。

確認点1:塗料はピックアップ部へ安定して届いているか

パンに十分な塗料があっても、ピックアップ部への供給が不均一なことがあります。

ピックアップロールがパンへ入る/出る位置の液を観察します。平均液面が正常でも片端の濡れ幅だけ先に狭くなることがあります。戻り流、泡、循環ムラ、供給経路制限が片側から影響する場合があります。

典型的な飢餓状態は、次のようなパターンで進行する可能性があります。

  1. 起動時の通信範囲は正常です。
  2. ピックアップロール上の濡れたフィルムの一方の端が内側に動き始める。
  3. 対応するストリップ領域は弱くなったり、部分的にコーティングが剥がれたりする。
  4. 塗料の供給を再開することで、湿った部分が元通りになる。

典型的な供給不足は、起動時正常 → ピックアップ片端の濡れ境界が内側へ移動 → 対応する鋼帯部が薄い/未塗装 → 供給回復で濡れ幅も戻る、という流れです。

この段階で役立つ観察事項は以下のとおりです。

  • 欠陥が発生した際に、パンの水位が変化するかどうか。
  • ピックアップロールの片面が先に乾くかどうか。
  • 液面、片側から乾くか、泡・空気、循環回復後に戻るか、加速後に早く出るかを記録します。
  • 循環または供給が再開された後、湿った領域が再び現れるかどうか。
  • 問題がラインの加速直後に発生するかどうか。

パン・ピックアップ濡れが安定しているのに高速時だけ途切れる場合は、実ロール速度、塗料温度、粘度を記録します。塗料側の適合性は生産・塗料供給者が確認します。ローラー側で必要なのは「次の接触前に液膜がすでに途切れていたか」という事実です。

ローラー関連の決定においては、この段階で必要とされる結果は限定的である。 湿潤膜は次のローラー接触点に到達する前に既に破れていたのでしょうか?

確認点2:ピックアップロールは全面濡れでパンを出ているか

ピックアップロールは塗料の中を回転しても、パンに塗膜が完全に残らないことがある。

芽が出た直後の表面を観察してください。通常、最初に乾いた部分は、最後に露出した裸地よりも有用な情報を提供してくれます。

同じ位置に残る乾燥部

同じロール面位置が繰り返し乾く場合、乾燥塗料、洗浄残留、光沢・研磨帯、傷、局部表面損傷、不均一摩耗、テクスチャ差、膨潤、軟化、硬化を確認します。

次の点を確認します。

  • 乾燥した塗料または洗浄剤の残留物。
  • 釉薬をかけた、または磨かれた帯状のもの。
  • 傷や表面の微細な損傷。
  • 不均一摩耗
  • 局所的な質感の変化。
  • 患部の腫れ、軟化、または硬化。

清掃直後は均一に濡れ、短時間で同じ場所が乾く場合は、戻り時間と、その前に何が表面へ接触したかを記録します。

継続的な汚染源と、恒久的に変化したゴム表面は、最初は似ているように見えるかもしれません。しかし、洗浄後の挙動はしばしば異なります。

濡れ境界が徐々に内側へ移動する

濡れ境界が徐々に後退する場合、固定表面不良より塗料供給量不足との一致が強くなります。パン液面、循環、速度、同じ鋼帯端の状態を比較します。

塗料が供給される箇所では、ロール自体は正常に塗料を受け入れる可能性があります。ただし、使用可能なフィルムは、必要な表面幅をカバーできなくなっています。

このパターンを、パンの水位、循環、ライン速度、およびストリップの同じ端の状態と比較してください。

はじき・斑状の濡れ

濡れが玉状に分離する、濡れ島ができる、乾湿境界が明確な場合は、塗料状態、汚染・洗浄残留、現在ロール表面、清掃直後の結果、塗料・洗浄剤・ローラー変更履歴を比較します。

有用な比較対象は以下のとおりです。

  • 塗装の状態。
  • 汚染物質または洗浄残留物。
  • 現在のロール表面。
  • 洗浄直後の結果。
  • 塗料、洗浄剤、ローラーに最近変更があったかどうか。

コーティング装置によっては、独立した計量ロールを使用するものもあります。その位置は機械の設計によって異なります。そのコンタクトを転写チェーン内の実際の位置に置き、その直前と直後のフィルムを比較してください。

映画が完成する前に 計量ローラー 接触後に断線した場合、最初に断線が確認されたのは計量接点です。それ以前に既に断線している場合は、供給とピックアップの湿潤状態を維持してください。

塗料が実際に生産速度で塗布されている状態で、ローラーの状態を評価してください。停止して洗浄したばかりの表面では、走行中の挙動を正確に判断することはできません。

確認点3:ピックアップとアプリケーター間で膜が切れるか

ピックアップが全面濡れでも、ロール間接触後のアプリケーターに乾燥帯が出る場合があります。

接触面付近の両表面を観察してください。

  • 接触直前のピックアップ、接触直後のアプリケーター、乾燥部の幅位置、速度関係変更で動くかを観察します。
  • 接触後すぐにアプリケーターは濡れていますか?
  • 乾燥部分は、ウェブを横切る位置で固定されたままですか?
  • 速度関係が変化すると、それは動くのか、それとも消えるのか?

ピックアップ膜が完全でアプリケーター接触直後に初めて切れるなら、ロール間転移で最初に液膜が途切れています。

RPMだけでなく表面速度を比較する

外径が異なるロールは回転数が違っても表面速度が近い場合があります。可能なら表面速度を記録します。

有用な証拠は、目に見える湿潤膜の変化である。

加速後もピックアップは全面濡れだが、アプリケーター駆動側へ乾燥帯が出て、以前の速度関係へ戻すと再接続するなら、ロール間の転移接触を詳しく確認する価値が高くなります。

どちらのロールにも目に見える変化が生じない速度変化は、この分岐点を確定するものではない。

乾燥帯の位置を追う

固定幅位置へ戻る乾燥帯は、進入するピックアップ液膜、アプリケーター出口面、局部摩耗・表面差、幅方向接触、研磨・再ライニング・交換・再取付け履歴と照合します。

ご覧ください:

  • その位置に入るピックアップフィルム。
  • 接触部から離れる塗布面。
  • 目に見える摩耗または表面の変化。
  • その幅方向の位置で接触が均一であるかどうか。
  • 問題が研磨後、再被覆後、交換後、または再取り付け後に発生したかどうか。

このステージを支えるメインローラーの位置については、以下に記載されています。 転写ローラー. 湿式接触、支持、塗布位置を含むより広いコーティングセクションについては、以下を参照してください。 コーティング・ラミネートライン用ローラー.

材質選定はロールに原因が結びついた後です。塗料、溶剤、洗浄液、温度、現在被覆状態、旧ロール履歴から判断します。

多くの一般的なコーティング、オイル、および工業用液体との接触において、, NBR/ニトリルゴムローラー 初期方向となる可能性があります。より強力な溶剤、熱、油、または化学物質への曝露を伴う特定のポジションでは、 FKMゴムローラー レビュー。

同じ材料名で呼ばれる2つのカバーでも、配合方向、接着、硬化、研磨、表面仕上げ、および実際の接触状態の違いにより、異なる挙動を示すことがあります。

確認点4:アプリケーターロールは濡れているのに鋼帯が未塗装か

アプリケーターロールが完全な濡れ膜を保ったまま鋼帯へ到達しているのに、鋼帯側に未塗装部が出る場合、最初の途切れは最終転移部で発生しています。

次の3点を順に観察します。

  1. 鋼帯接触直前のアプリケーターロール
  2. 塗布直後の鋼帯
  3. 鋼帯から離れた直後のアプリケーターロール

アプリケーターロールが濡れた状態で接触へ入り、未塗装位置に相当する部分へ塗料を残したまま離れるなら、鋼帯が正常に塗料を受け取れていません。

鋼帯側を優先して確認する条件

入側の油、前処理残留、汚染、表面損傷、局部温度差、不安定な鋼帯形状は転移を妨げることがあります。

次のような場合は鋼帯側の優先度が上がります。

  • アプリケーターロールの液膜は均一
  • 不良が特定のコイル、材料ロット、前処理条件に追従する
  • 未塗装部が同じ鋼帯レーンに残る
  • アプリケーターロールの接触条件を変えても影響が小さい
  • 不良がローラー回転に追従しない

鋼帯端が浮く、または不安定に走行する場合、明確な搬送不良になる前に塗膜が途切れることもあります。

このような証拠は生産、前処理、塗料側で確認します。入側鋼帯の状態が原因の場合、ゴム被覆を変更しても解決しません。

アプリケーターロール接触を優先して確認する条件

次のような場合はアプリケーターロール接触の優先度が上がります。

  • ローラー位置または荷重調整後に不良がすぐ変化する
  • 幅方向の片側だけ反応が異なる
  • 未塗装位置を通過した後もアプリケーターロール表面に塗料が残る
  • ローラー取付け、研磨、ベアリング作業、再取付け後に問題が始まった
  • 一つの鋼帯レーンと、アプリケーターロール面の目視差が一致する

規則的な繰返しピッチも手掛かりになります。実際のアプリケーターロール/鋼帯の表面速度関係で、ローラー1回転に相当する距離と不良間隔を比較します。

両表面の速度が異なる場合、鋼帯上の繰返し距離を単純なローラー周長と比較しないでください。実速度関係で1回転パターンが確認できれば、ローラーの一つの角度位置について、局部表面差、取付け誤差、ベアリングの動き、振れ、偏心回転を確認する価値が高くなります。

近い別不良は別の確認経路に分けます。

スキップや飢餓状態については、継続性の問題に引き続き留意してください。 最終転写の直前に、完全なウェットフィルムは入手可能でしたか?

速度または塗料供給を変えたときの反応

試験中の変化 優先して確認する方向
ライン速度上昇後にピックアップロールの濡れ幅が後退 塗料供給またはピックアップロールの濡れ
ピックアップロールは濡れたまま、速度変更後にアプリケーターロールが乾く ピックアップ→アプリケーター間の転移
アプリケーターロールは濡れたまま、接触または速度関係で鋼帯被覆が変わる アプリケーター→鋼帯間の転移
パン供給または循環を回復すると被覆も戻る 塗料供給・パン
清掃で一箇所だけ短時間回復し、同じ乾燥部が再発する 継続汚染または局部ロール表面変化

「高速になると塗り抜けが悪化する」だけでは原因を絞れません。

より有用な記録例:

「ライン加速後、ピックアップロールは全面濡れのままだが、アプリケーターロールの駆動側液膜が消える。」

この記録なら、二つの特定表面の間で最初に液膜が途切れたことが分かります。

生産上可能であれば、一度に一つの主要条件だけを変更します。塗料供給、粘度、ロール速度、アプリケーター接触を同時に変えると、被覆が改善しても転移経路のどこが不安定だったか分かりません。

ローラーを詳しく確認するタイミング

濡れ膜の途切れが一つのロール面、ロール間転移、アプリケーター接触へ追従する場合に、ローラーを詳しく確認します。

ローラー側を示す代表的なサイン:

  • 同じロール面位置が繰り返し濡れを失う
  • 清掃で短時間改善し、同じ乾燥パターンが再発する
  • ローラー交換、ゴム再ライニング、研磨後に被覆状態が変化した
  • 被覆が光沢化、膨潤、軟化、硬化、損傷、偏摩耗している
  • アプリケーターロールは濡れているのに一つの鋼帯レーンだけ被覆を失う
  • ローラー位置・接触調整へ不良が直接反応する
  • 実際の速度関係でローラー1回転ごとの繰返しパターンが出る

通常交換は複雑にする必要はありません。以前のローラーが長期間安定していた場合、図面、寸法、既知硬度、ローラー位置、旧ローラー写真で見積もり・製作仕様確認を始められる場合があります。

同じ問題が繰り返す場合は、塗料・洗浄媒体、ゴム材質・配合、接着、被覆状態、研磨、表面仕上げ、振れ、接触安定性を合わせて確認します。

Wolorin社は、このプロジェクトのローラー関連部分を担当しています。 品質管理 このプロセスは、特注ローラーおよび交換用ローラーの寸法、硬度、表面状態、および回転精度の確認をサポートします。塗料の配合、前処理、循環装置、およびライン全体の制御は、この範囲外となります。

液膜が途切れる位置を特定する5つの記録

  1. 欠陥の形状と発生時間 塗装の剥がれ、剥がれ部分の拡大、端からの剥がれ、または徐々に幅全体に広がる塗膜の欠損など、個々の箇所を記録してください。問題が上塗り塗料か下塗り塗料のどちらに発生しているか、また塗料の種類も記録してください。
  2. 欠陥発生時の供給状況 パンの水位、循環状況、ろ過状態、戻り流量、泡立ち、粘度または温度(可能な場合)を記録してください。
  3. 実際の表面速度 ピックアップロール、アプリケーターロール、およびラインの速度を記録してください。回転数(rpm)だけでなく、作業速度の関係も記録してください。
  4. 湿潤膜の連続性の最初の喪失 フィルムが乾燥したり、狭くなったり、破損したり、不安定になったりする最初のロールまたは接触点を特定してください。
  5. 制御された変化に対する即時の反応 供給を再開した後、表面を清掃した後、速度関係を変更した後、または接点調整を行った後に何が起こるかを記録してください。

これらの記録により、交換仕様を変える前に、上流の塗料問題とローラー関連問題を分けやすくなります。

関連するローラー・コイルコーティングページ

見積もりのご依頼

図面、サンプル、既存ローラー、現在仕様がある場合はそのままお送りください。情報が揃っていない場合も、ローラー位置、使用温度、接触材料、表面要求、現在の問題から始められます。