Проблемы нанесения покрытия на рулонный металл: пропуски и недостаточная подача краски

Если на линии окраски рулонного металла остаются отдельные непокрытые участки, разрывы мокрых полос или покрытие постепенно ослабевает во время работы, проследите путь краски через секцию нанесения:

Подача краски и ванна → заборный вал → наносящий вал → стальная лента

Красочная пленка должна оставаться непрерывной на каждом этапе переноса.

Пропуски обычно выглядят как отдельные нерегулярные участки, где краска не достигает ленты. Недостаточная подача чаще развивается постепенно: с ростом скорости линии или потребности в краске мокрая пленка сужается, истончается или становится пятнистой.

Самый полезный вопрос прост: Где впервые исчезает сплошная влажная пленка?

Если на заборном валу уже есть сухие участки при выходе из ванны, разрыв возник выше по процессу. Если заборный вал остается мокрым, а на наносящем появляется сухая полоса, проблема находится между валами. Если наносящий вал подходит к ленте с полной мокрой пленкой, но на ленте остаются непокрытые зоны, проблема проявляется на конечном переносе.

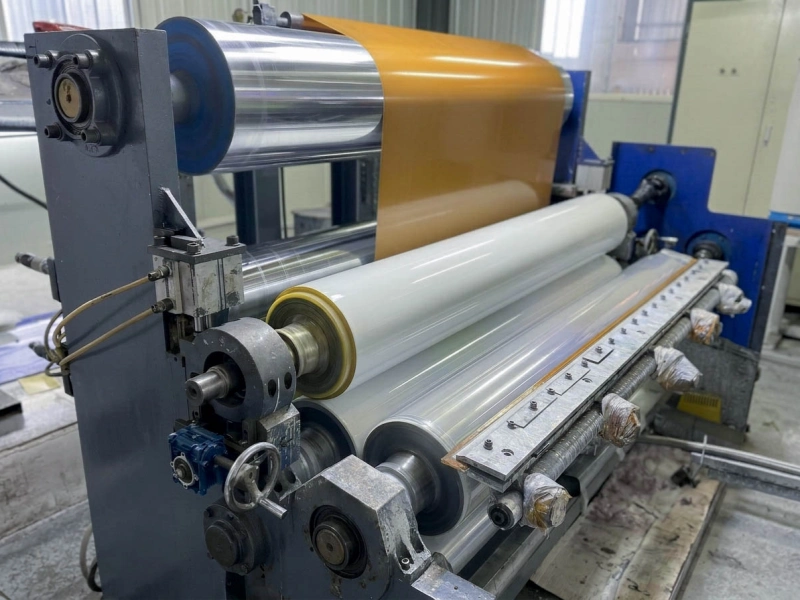
резиновый валик для линии ламинирования пленки

Где красочная пленка впервые теряет непрерывность?

Этап переноса Что должно быть видно Признак разрыва пленки Следующее направление
Подача краски и ванна Стабильная доступность краски по всей зоне забора Падение уровня, неравномерная глубина жидкости, пена, воздух или нестабильная циркуляция Подтвердить подачу в зону забора
Заборный вал Сплошная мокрая пленка по требуемой рабочей ширине Сухие островки, отступающая мокрая кромка, образование капель или пятнистое смачивание Сравнить состояние краски и смачивание вала
Наносящий вал Непрерывная пленка после межвалкового контакта Заборный вал остается мокрым, а на наносящем возникают сухие зоны Проверить межвалковый перенос и окружные скорости
Стальная лента Непрерывное покрытие сразу после нанесения Наносящий вал остается мокрым, а на ленте есть непокрытые зоны Сравнить состояние ленты и контакт наносящего вала

Наблюдайте сторону оператора, центр и приводную сторону там, где это позволяют конструкция машины и требования безопасности. Осматривайте каждую поверхность непосредственно до и после контакта переноса.

Фиксируйте характер дефекта, пока он присутствует. Остановленный и очищенный вал может выглядеть нормально, хотя во время производства смачивание или перенос были нестабильными.

Форма дефекта также помогает сузить поиск:

  • Разрыв по-прежнему находится в одной точке по всей веб-странице: Сравните параметры подачи, поверхности валов и контакта в этой точке ширины.
  • Площадь засушливой зоны увеличивается в процессе бега: Обратите внимание на состояние, которое меняется со временем, скоростью, потребностью в краске или температурой.
  • Пропуск повторяется регулярно: Проверьте, следует ли оно за одним вращающимся компонентом в зависимости от фактической рабочей скорости.
  • Рисунок меняется после изменения скорости: Определите, какая поверхность валка изменяется первой.

Точка разрыва 1: стабильно ли краска поступает в зону забора?

В ванне может оставаться достаточно краски, но зона забора при этом получает ее неравномерно или с перебоями.

Наблюдайте жидкость там, где заборный вал входит в ванну или выходит из нее. Средний уровень может выглядеть нормальным, хотя один конец вала уже начинает терять мокрую кромку. Обратный поток, пена, неравномерная циркуляция или ограниченный путь подачи могут сначала повлиять на одну сторону.

Типичная недостаточная подача может развиваться так:

  1. На начальном этапе покрытие работает в обычном режиме.
  2. Один край влажной пленки на подающем рулоне начинает смещаться внутрь.
  3. Соответствующий участок полосы ослабевает или частично остается без покрытия.
  4. Восстановление доступности краски позволяет вновь открыть влажную зону.

Пена может создавать менее упорядоченный рисунок. Воздушные карманы на мгновение прерывают захват, оставляя рассеянные сухие зоны, которые позднее проявляются как нерегулярные пропуски на ленте.

На этом этапе полезно проверить:

  • меняется ли уровень в ванне в момент появления дефекта;
  • начинает ли одна сторона заборного вала высыхать первой;
  • попадает ли пена или воздух в зону забора;
  • возвращается ли мокрая зона после восстановления циркуляции или подачи;
  • возникает ли проблема быстрее после разгона линии.

Если состояние ванны и смачивание заборного вала стабильны, но пленка разрывается только на более высокой скорости, зафиксируйте фактические скорости валов, температуру краски и, если возможно, вязкость. Краска может иначе реагировать на новый режим. До изменения спецификации вала это должны подтвердить производственная команда и поставщик краски.

Для принятия решения, касающегося роликов, результат, необходимый на этом этапе, ограничен: Была ли влажная пленка повреждена до того, как достигла следующего контакта с роликом?

Точка разрыва 2: выходит ли заборный вал из ванны полностью смоченным?

Заборный вал может вращаться в краске и при этом выходить из ванны с неполной пленкой.

Наблюдайте поверхность сразу после выхода из жидкости. Первая сухая зона обычно дает больше информации, чем конечный непокрытый участок на ленте.

Сухая зона, остающаяся в одном месте

Если один и тот же участок рабочей поверхности регулярно становится сухим, сравните его с соседними зонами.

Ищите:

  • засохшую краску или остатки чистящего средства;
  • заполированную полосу;
  • царапины или мелкие повреждения поверхности;
  • неравномерный износ;
  • локальное изменение текстуры;
  • набухание, размягчение или затвердевание проблемного участка.

Очистку можно использовать как короткий сравнительный тест. Если после очистки участок смачивается равномерно, но вскоре снова становится сухим, зафиксируйте скорость возврата и то, с чем поверхность контактирует до повторного появления.

Постоянный источник загрязнения и необратимо изменившаяся резиновая поверхность сначала могут выглядеть одинаково, но после очистки обычно ведут себя по-разному.

Мокрая кромка, постепенно смещающаяся внутрь

Медленно отступающая граница мокрой зоны больше соответствует ограниченной подаче краски, чем фиксированному дефекту поверхности.

Там, где подача сохраняется, вал может нормально принимать краску. Просто пригодная пленка уже не покрывает требуемую рабочую ширину.

Сопоставьте этот рисунок с уровнем в ванне, циркуляцией, скоростью линии и состоянием соответствующей кромки ленты.

Образование капель и пятнистое смачивание

Повторяющееся образование капель, отдельные мокрые островки или четкие границы мокрых и сухих зон показывают, что краска отходит от части поверхности вала.

Полезно сравнить:

  • состояние краски;
  • загрязнение или остатки чистящего средства;
  • текущую поверхность вала;
  • результат сразу после очистки;
  • недавние изменения краски, чистящего средства или вала.

В некоторых установках используется отдельный дозирующий вал. Его положение зависит от конструкции машины. Определите его фактическое место в цепи переноса и сравните пленку непосредственно до и после контакта.

Если фильм будет завершен до дозирующий ролик Если контакт и контакт впоследствии оборван, первым подтвержденным обрывом считается обрыв измерительного контакта. Если он оборван до этого момента, продолжайте подачу питания и смачивание приемника.

Оценивайте вал при фактической краске и рабочей скорости. Остановленная и только что очищенная поверхность не показывает, как она ведет себя во время производства.

Точка разрыва 3: разрывается ли пленка между заборным и наносящим валами?

Заборный вал может оставаться полностью мокрым, тогда как наносящий выходит из межвалкового контакта с сухой полосой или отдельными сухими зонами.

Наблюдайте обе поверхности рядом с контактом:

  • Мокрый ли заборный вал непосредственно перед контактом?
  • Мокрый ли наносящий вал сразу после контакта?
  • Остается ли сухая зона в одной позиции по ширине?
  • Перемещается или исчезает ли она при изменении соотношения скоростей?

Если пленка на заборном валу остается сплошной, а на наносящем разрывается сразу после контакта, первой подтвержденной точкой отказа является межвалковый перенос.

Сравнивайте окружную скорость, а не только об/мин

По возможности фиксируйте окружную скорость. Валы разного диаметра могут вращаться с разной частотой, но их поверхности при этом двигаться с близкой скоростью.

Полезный признак — видимая реакция мокрой пленки.

Например, после разгона линии заборный вал может оставаться полностью мокрым, а на приводной стороне наносящего появляется сухая полоса. Если при возврате прежнего соотношения скоростей пленка снова становится сплошной, следует внимательнее проверить контакт переноса.

Изменение скорости, не вызывающее видимой реакции ни на одном валу, не подтверждает эту точку разрыва.

Отслеживайте положение сухой полосы

Сухую полосу, возвращающуюся в одну и ту же позицию по ширине, следует сравнивать локально.

Проверьте:

  • пленку на заборном валу, входящую в эту позицию;
  • поверхность наносящего вала после контакта;
  • видимый износ или изменение поверхности;
  • равномерен ли контакт в этой позиции по ширине;
  • началась ли проблема после шлифовки, восстановления покрытия, замены или повторного монтажа.

Расположение основного ролика, поддерживающего этот этап, описано в разделе Передаточные валы. Для получения более подробной информации о нанесении покрытий, включая контакт с влажными поверхностями, опорные поверхности и места нанесения, см. Валы для линий нанесения покрытий и ламинирования.

К выбору материала следует переходить после того, как разрыв привязан к валу. Фактическая краска, растворитель, чистящая жидкость, температура, состояние текущего покрытия и история старого вала дают лучшую исходную базу, чем общее название резины.

Подходит для многих видов контактов с покрытиями, маслами и промышленными жидкостями., Валы NBR / из нитрильной резины Это может быть первоначальным направлением. В некоторых случаях, связанных с воздействием сильных растворителей, высоких температур, масла или химических веществ, может потребоваться... Резиновый ролик FKM обзор.

Два покрытия с одинаковым названием материала могут вести себя по-разному из-за рецептуры смеси, сцепления с сердечником, вулканизации или отверждения, шлифовки, обработки поверхности и фактического рабочего контакта.

Точка разрыва 4: остается ли наносящий вал мокрым, пока на ленте есть непокрытые зоны?

Если наносящий вал подходит к ленте со сплошной мокрой пленкой, но на ленте остаются непокрытые участки, первый разрыв происходит на конечном переносе.

Последовательно наблюдайте три точки:

  1. аппликатор непосредственно перед контактом полоски;
  2. полоску сразу после нанесения;
  3. аппликатор после того, как он покинет полоску.

Если наносящий вал входит в контакт мокрым и выходит из него с краской, все еще присутствующей напротив зоны пропуска, лента не приняла краску нормальным образом.

Когда следует проверить состояние ленты

Входящее масло, остатки предварительной обработки, загрязнение, повреждение поверхности, локальная разница температуры и нестабильная форма ленты могут мешать переносу.

Сторону ленты следует проверять, если:

  • пленка на наносящем валу остается равномерной;
  • дефект следует за одним рулоном, партией материала или состоянием предварительной обработки;
  • непокрытый участок остается в одной полосе ленты;
  • изменение контакта наносящего вала почти не влияет на результат;
  • дефект не следует за вращением вала.

Приподнятая или нестабильная кромка ленты также может терять покрытие еще до появления явной проблемы проводки.

Такие признаки должны оставаться в зоне проверки производственной, предварительной и лакокрасочной команд. Замена резинового покрытия не исправит исходное состояние входящей ленты.

Когда контакт наносящего вала становится более вероятной причиной

Контакт наносящего вала становится более актуальным, если:

  • дефект меняется сразу после регулировки положения или нагрузки вала;
  • одна сторона реагирует иначе, чем остальная ширина;
  • после прохождения зоны пропуска наносящий вал остается мокрым;
  • проблема начинается после установки вала, шлифовки, работ с подшипниками или повторного монтажа;
  • одна полоса ленты совпадает с видимым отличием на рабочей поверхности наносящего вала.

Регулярный шаг повторения дает дополнительный признак. Сравните расстояние между дефектами с одним оборотом наносящего вала при фактическом соотношении скорости вала и ленты.

Если две поверхности движутся с разной скоростью, шаг дефектов на ленте нельзя сравнивать только с геометрической окружностью вала. Подтвержденный рисунок раз за оборот требует проверить одну угловую позицию вала на локальное изменение поверхности, ошибку монтажа, движение подшипника, биение или эксцентриситет.

Соседние дефекты покрытия следует проверять по отдельным направлениям:

Что касается пропусков занятий и голодания, оставайтесь в рамках вопроса о непрерывности: Была ли доступна полностью готовая влажная пленка непосредственно перед окончательной оцифровкой?

Что меняется после регулировки скорости или подачи краски?

Что происходит во время теста Наиболее вероятное направление
После увеличения скорости мокрая зона на заборном валу отступает Подача краски или смачивание заборного вала
Заборный вал остается мокрым, но после изменения скорости наносящий высыхает Перенос от заборного к наносящему валу
Наносящий вал остается мокрым, но покрытие ленты меняется с контактом или соотношением скоростей Перенос от наносящего вала к ленте
Покрытие возвращается после восстановления подачи или циркуляции в ванне Подача краски и ванна
Очистка ненадолго восстанавливает один участок, затем та же сухая зона возвращается Продолжающееся загрязнение или локальное изменение поверхности вала

Общее наблюдение вроде «на высокой скорости пропуски усиливаются» дает мало направления.

Более полезная запись:

После разгона линии пленка на приводной стороне наносящего вала исчезает, тогда как заборный вал остается полностью мокрым.

Такая запись определяет первый видимый разрыв между двумя конкретными поверхностями.

Если производство позволяет, меняйте по одному основному условию. Одновременное изменение подачи краски, вязкости, скоростей валов и контакта наносящего вала может улучшить покрытие, но не покажет, какая часть цепи переноса была нестабильной.

Когда вал стоит проверять более тщательно?

Более тщательная проверка вала оправдана, если разрыв мокрой пленки следует за поверхностью вала, межвалковым переносом или контактом наносящего вала.

Сильные признаки, связанные с валом:

  • один и тот же участок рабочей поверхности регулярно теряет смачивание;
  • очистка ненадолго улучшает участок, после чего тот же сухой рисунок возвращается;
  • покрытие меняется после замены, восстановления покрытия или шлифовки вала;
  • покрытие выглядит заполированным, набухшим, размягченным, затвердевшим, поврежденным или неравномерно изношенным;
  • наносящий вал остается мокрым, а одна полоса ленты теряет покрытие;
  • дефект непосредственно реагирует на изменение положения вала или контакта;
  • повторяющийся рисунок соответствует одному обороту вала при фактическом рабочем соотношении скоростей.

Обычная замена может оставаться простой. Если предыдущий вал долго работал хорошо, для расчета стоимости или подтверждения параметров перед производством уже могут быть достаточны чертеж, размеры, известная твердость, позиция и фотографии старого вала.

Повторяющиеся отказы требуют более подробной оценки. Может потребоваться совместно рассмотреть краску и чистящие среды, рецептуру смеси, сцепление покрытия, состояние покрытия, шлифовку, поверхность, биение и стабильность контакта.

Компания Wolorin занимается катковой частью проекта. Контроль качества Данный процесс позволяет подтвердить соответствие размеров, твердости, состояния поверхности и точности хода при изготовлении валиков на заказ и при замене валиков. Состав краски, предварительная обработка, циркуляционное оборудование и полный контроль производственной линии остаются за пределами этой области.

Пять записей, которые помогают найти точку разрыва

  1. Форма дефекта и время его возникновения Зафиксируйте отдельные участки с пропусками краски, расширение оголенных зон, отслоение краски по краям или постепенное обесцвечивание по всей ширине. Укажите, проявляется ли проблема на верхнем или нижнем слое краски, и отметьте тип краски.
  2. Состояние поставки на момент появления дефекта Запишите уровень жидкости в поддоне, циркуляцию, состояние фильтрации, обратный поток, пенообразование, а также вязкость или температуру (если имеются).
  3. Фактические скорости поверхности Запишите скорость движения подающего ролика, аппликационного ролика и скорости линии. Укажите не только частоту вращения, но и соотношение рабочих скоростей.
  4. Первая потеря целостности влажной пленки Определите первую точку склейки или контактную точку, где пленка становится сухой, сужается, рвется или становится нестабильной.
  5. Непосредственная реакция на одно контролируемое изменение Зафиксируйте, что происходит после восстановления подачи электроэнергии, очистки одной поверхности, изменения одного параметра скорости или регулировки одного контакта.

Эти записи помогают отделить проблему покрытия выше по процессу от проблемы вала до изменения спецификации замены.

Связанные материалы по валам и окраске рулонного металла

Как Wolorin выполняет проекты валов на заказ и на замену

Запросить предложение

Если у вас уже есть чертежи, образцы, существующий вал или текущая спецификация, отправьте их напрямую для расчета стоимости. Если данные пока неполные, можно начать с позиции вала, рабочей температуры, контактирующего материала, требований к поверхности и текущей проблемы.