Почему толщина покрытия меняется по ширине полотна?

Неравномерное покрытие проявляется по-разному: центр может быть тяжелее кромок, одна сторона — нести больше покрытия, узкая полоса — оставаться слишком тонкой, а количество покрытия — постепенно меняться по мере работы линии.

Такие рисунки редко имеют одну и ту же причину.

До изменения настроек определите, как именно меняется толщина. Разница идет по ширине, вдоль движения или повторяется с регулярным шагом? Она остается стабильной или меняется после прогрева покрытия, изменения скорости или длительной работы?

Эта первая проверка помогает разделить причины, связанные с подачей жидкости, вязкостью, настройкой головки нанесения, состоянием полотна и валами.

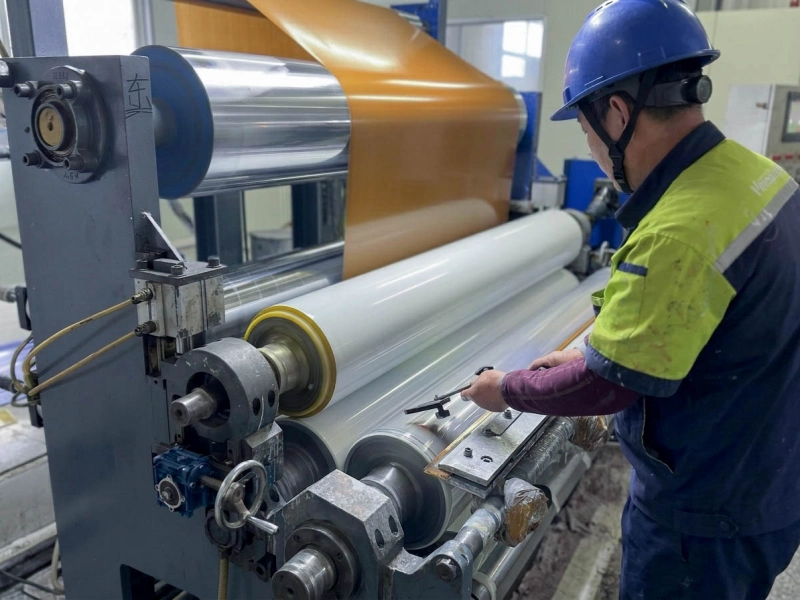
Рабочий регулирует белый резиновый валик на линии ламинирования пленки.

Сначала определите, как меняется толщина

Среднее количество покрытия может выглядеть приемлемым, хотя часть полотна остается слишком легкой или тяжелой. Измеряйте одни и те же позиции от стороны оператора до приводной стороны, затем повторяйте измерение позже в ходе работы.

Что видно Основные зоны проверки
Центр тяжелее кромок Распределение потока, нагрузка головки, прогиб вала, форма зазора и поддержка полотна
Одна сторона тяжелее Подача между сторонами, натяжение, распределение давления, параллельность валов и односторонний износ
Одна узкая тонкая или толстая зона Локальное засорение, повреждение лезвия, частицы, неоднородность основы или локальное загрязнение вала
Весь профиль растет или падает Поток, вязкость, температура, скорость полотна и общее дозирование
Толстые и тонкие зоны повторяются Вращающиеся валы, циклы насоса, биение, эксцентриситет или локальное повреждение поверхности
Количество покрытия медленно дрейфует Прогрев жидкости, испарение, состояние бака, фильтры, соотношение скоростей или тепловое перемещение

Два рисунка могут возникать одновременно. Одна сторона может оставаться тяжелой, пока общее количество покрытия постепенно падает. В этом случае профиль по ширине и изменение во времени следует считать отдельными признаками.

Что может показать профиль по ширине

Когда центр тяжелее

Более тяжелый центр означает, что середина полотна испытывает другие условия нанесения или контакта, чем кромки.

Головка может подавать больше материала к центру. Нагрузка ножа или фильеры может различаться по ширине. Вал под рабочим давлением может слегка прогибаться, меняя эффективный зазор между центром и кромками. Скручивание кромок или слабая поддержка также могут уменьшать контакт по краям.

Износ вала способен создать похожий результат. После длительной эксплуатации или многократной шлифовки центр может отличаться от кромок по диаметру или состоянию поверхности.

Полезная проверка — изменить общее количество покрытия, не меняя настройки по ширине. Если форма с тяжелым центром сохраняется, источник скорее связан с распределением покрытия, поддержкой полотна или геометрией валов.

Когда одна сторона тяжелее

Профиль с одной тяжелой стороной обычно показывает различие между стороной оператора и приводной стороной.

Разница может начинаться в системе жидкости. Одна сторона получает больше покрытия из-за неравномерного давления подачи, краевых настроек, ограничения потока или нагрузки головки.

Полотно также может по-разному входить в точку нанесения с каждой стороны из-за натяжения, скручивания, траектории или толщины основы.

С механической стороны небольшие различия параллельности валов, положения подшипников, нагрузки цилиндров, выверки валов или диаметра могут создавать выраженный уклон количества покрытия по широкой ленте.

Реакция на регулировку дает лучший признак. Если тяжелая сторона сразу меняется после регулировки зазора или давления, внимательнее проверяйте геометрию контакта. Если она следует уровню бака, температуре жидкости, состоянию насоса или партии покрытия, лучшая отправная точка остается на стороне жидкости.

Когда неправильна одна узкая зона

Узкая тонкая или тяжелая полоса обычно вызвана локальным условием.

Сначала осмотрите путь потока, кромку лезвия, головку нанесения, основу и поверхность вала в той же позиции по ширине. Высохшее покрытие, частицы, поврежденное лезвие, локальное различие основы или изношенная полоса на вале могут создавать узкую аномальную зону.

Найдите первую станцию, где разница толщины становится измеримой. Если одна и та же полоса всегда появляется после одной точки нанесения или переноса, проверьте эту позицию до изменения других настроек.

Локальная проблема с роликом часто оставляет видимые следы в одном и том же месте, такие как налет покрытия, полированная полоса, изменение текстуры поверхности или необычный износ.

Если основная проблема заключается в видимой царапине, линии или следе от давления, а не в измеренной разнице толщины покрытия, см. метки на поверхности линии нанесения покрытия.

Когда количество покрытия меняется во время работы

При запуске профиль покрытия может быть хорошим, а после некоторого времени работы смещаться.

Жидкость может прогреваться и менять вязкость. Растворитель или вода могут испаряться. Уровень в баке падает, фильтр начинает ограничивать поток, смешивание становится менее равномерным. После выхода на стабильную рабочую температуру полотно и машина также могут вести себя иначе.

Посмотрите, как изменение распределяется по ширине.

Если все точки измерения растут или падают примерно одинаково, вероятная зона — общий поток, вязкость, температура, скорость полотна или общее дозирование.

Если одна сторона меняется сильнее другой, по-прежнему требуют внимания распределение подачи по ширине и условия контакта.

Производственная запись должна описывать момент начала. «Покрытие меняется после некоторой работы» дает мало направления. «Приводная сторона становится тяжелее после выхода жидкости на рабочую температуру» расследовать значительно легче.

Что может показать изменение скорости

Изменение скорости может проявить процесс, который уже находился близко к нестабильному состоянию.

Если весь профиль растет или падает после изменения скорости линии, сравните подачу покрытия с новой скоростью полотна. Настройка насоса, фактический поток, вязкость и общее дозирование могут уже не соответствовать более быстрой или медленной линии.

При валковом нанесении фактические окружные скорости наносящего, дозирующего и передаточного валов также влияют на количество переносимой жидкости. Изменение скорости способно менять количество покрытия даже без регулировки механического зазора.

Если одновременно меняются среднее количество покрытия и профиль по ширине, проверьте соотношение скоростей валов вместе с зазором, поддержкой полотна и параллельностью.

Прямое валковое, обратное валковое и щелевое нанесение по-разному контролируют количество покрытия. Зазор или соотношение скоростей, работающие в одной системе, нельзя напрямую копировать в другую.

Сначала проверьте жидкость, головку и полотно

До перехода непосредственно к валам подтвердите стабильность подачи покрытия.

Производительность насоса, уровень в баке, состояние фильтра, смешивание, ограничения пути потока и распределение между сторонами могут менять количество покрытия в точке нанесения. Вязкость и температуру следует фиксировать одновременно с профилем толщины. Значение до запуска может уже не соответствовать жидкости позже в процессе.

Головка нанесения также требует внимательной проверки. Высохшее покрытие, частицы, повреждение лезвия, неравномерная нагрузка или разные краевые настройки влияют на профиль по ширине. Проверки зависят от метода нанесения и должны следовать реальной машине, а не общему правилу.

Полотно должно входить в точку нанесения стабильно. Натяжение, траектория, скручивание, складки, толщина основы, стыки и поддержка меняют характер контакта материала с головкой и валами.

Когда эти условия достаточно стабильны, оставшиеся изменения профиля, следующие за зазором, давлением, скоростью валов, очисткой или вращением, становятся гораздо более полезными признаками для проверки валов.

Признаки, указывающие на валы

В системах валкового нанесения покрытия аппликационный валик и дозирующий ролик помогают контролировать жидкую пленку за счет зазора между ними, скорости движения поверхности и условий контакта.

Эти валы следует проверять тщательнее, если покрытие меняется после регулировки зазора, изменения скорости валов, шлифовки, замены, работ с подшипниками или повторного монтажа.

Используйте фактические рабочие скорости, а не только проценты на панели. Также проверяйте зазор с обоих концов. Настройка, правильная со стороны оператора, может отличаться на приводной стороне.

Распределение давления также имеет значение. Прижимной вал Это может не влиять на дозировку покрытия напрямую, но может изменять поддержку полотна и нагрузку на него. На широком полотне небольшая разница в нагрузке на цилиндр, положении подшипников, диаметре валков или изгибе валков может привести к видимому изменению веса покрытия.

Если профиль изменился вскоре после работ с валом, сравните текущий вал с предыдущим состоянием. Профиль диаметра, монтаж, состояние подшипников, обработка поверхности и биение полезнее простого вопроса, новый ли вал.

Поверхность вала может менять профиль покрытия

Вал может быть установлен правильно и все равно давать неравномерное покрытие, если поверхность перестала быть однородной.

Высохшее покрытие, накопление клея, заполированные зоны, порезы, вмятины или изношенная полоса меняют количество переносимой и отдаваемой жидкости. Локальное отложение может создать тяжелую зону, отполированная или изношенная зона — переносить меньше.

В местах, где покрытие проходит через несколько роликов, необходимо провести осмотр. передаточный валВместе с дозирующими и аппликационными роликами. Проблема может начаться на одной поверхности ролика и стать заметной только после следующей точки переноса.

Очистка также может дать полезную подсказку. Если состояние одной локальной зоны улучшается сразу после очистки валика, а затем восстанавливается при повторном накоплении остатков, вероятно, проблема связана с состоянием поверхности.

Если резиновая поверхность остается липкой или быстро появляются остатки, см. материал, прилипший к резиновым поверхностям валиков.

Когда резиновое покрытие требует более тщательной проверки

Для дозирующих, передаточных или прижимных валов с резиновым покрытием состояние покрытия может влиять на профиль даже тогда, когда издалека вал выглядит приемлемо.

Резина может стать тверже с одной стороны, мягче в другой зоне или сильнее износиться в центре. Контакт с покрытием, растворителем или чистящей жидкостью может вызвать набухание или изменение поверхности. Шлифовка также может оставить различный профиль диаметра или поверхности между сторонами.

Эти изменения влияют на рабочий зазор, реакцию на давление, перенос жидкости и отделение от поверхности вала.

Два покрытия могут иметь одно и то же общее название материала и работать по-разному. На результат в реальных условиях влияют резиновая смесь, твердость, сцепление с сердечником, отверждение, шлифовка и обработка поверхности.

Для обычной замены для начала может быть достаточно существующего чертежа, размеров, твердости, позиции и фотографий старого вала.

Если та же проблема профиля возвращается после восстановления покрытия или замены, повторение старой спецификации без проверки реальной среды и рабочих условий может повторить тот же результат.

Когда рисунок толщины повторяется

Если толстые и тонкие зоны повторяются с регулярным шагом, сравните его с окружностью валов секции покрытия.

Биение, эксцентричное вращение, движение подшипника, локальное повреждение поверхности или загрязнение могут менять рабочий зазор один раз за оборот. Причиной может быть дозирующий, наносящий, передаточный или опорный прижимной вал.

Также сравните частоту повторения со скоростью вала. Если шаг меняется при изменении скорости, ремонтная служба получает более ясную позицию для проверки.

Совпадающий шаг не доказывает, что вал — единственная причина, но это значительно сильнее общего предположения.

Для получения более подробной информации об этом механическом направлении см. Биение, смещение и эксцентриситет роликов.

Что зафиксировать

Перед проверкой или заменой вала зафиксируйте:

  • Мокрую толщину, сухую толщину или количество покрытия в фиксированных позициях по ширине
  • Ширину полотна и данные основы
  • Скорость линии, натяжение полотна, вязкость и температуру жидкости
  • Скорости дозирующего, наносящего и передаточного валов
  • Настройку зазора или давления
  • Когда начинается отклонение и повторяется ли оно
  • Видимый износ, набухание, заполировывание или загрязнение вала
  • Недавнюю шлифовку, работы с подшипниками, замену или повторный монтаж вала

Каждый раз используйте одинаковые позиции измерения и одну и ту же стадию процесса. Мокрую толщину, сухую толщину и количество покрытия записывайте отдельно.

Для более подробного ознакомления с расположением валиков вокруг оборудования для нанесения покрытий и ламинирования см. Валики линии нанесения покрытия и ламинирования.

Отправить чертежи или данные вала

Если профиль покрытия указывает на дозирующий, передаточный, наносящий или прижимной вал, отправьте чертеж, размеры, твердость, требования к поверхности, фотографии старого вала и проблему на линии.

Компания Wolorin может оказывать поддержку в замене на основе чертежей, изготовлении образцов, выборочной перетяжке, составлении смет и подтверждении производства. услуги по изготовлению промышленных резиновых роликов.

Если у вас уже есть чертежи, размеры, образцы или четкая спецификация, вы можете отправьте их напрямую.

Если информация пока неполная, начните с позиции вала, метода нанесения, контактирующей среды и наблюдаемой проблемы толщины.